Construir um sistema de ordens de serviço na fábrica
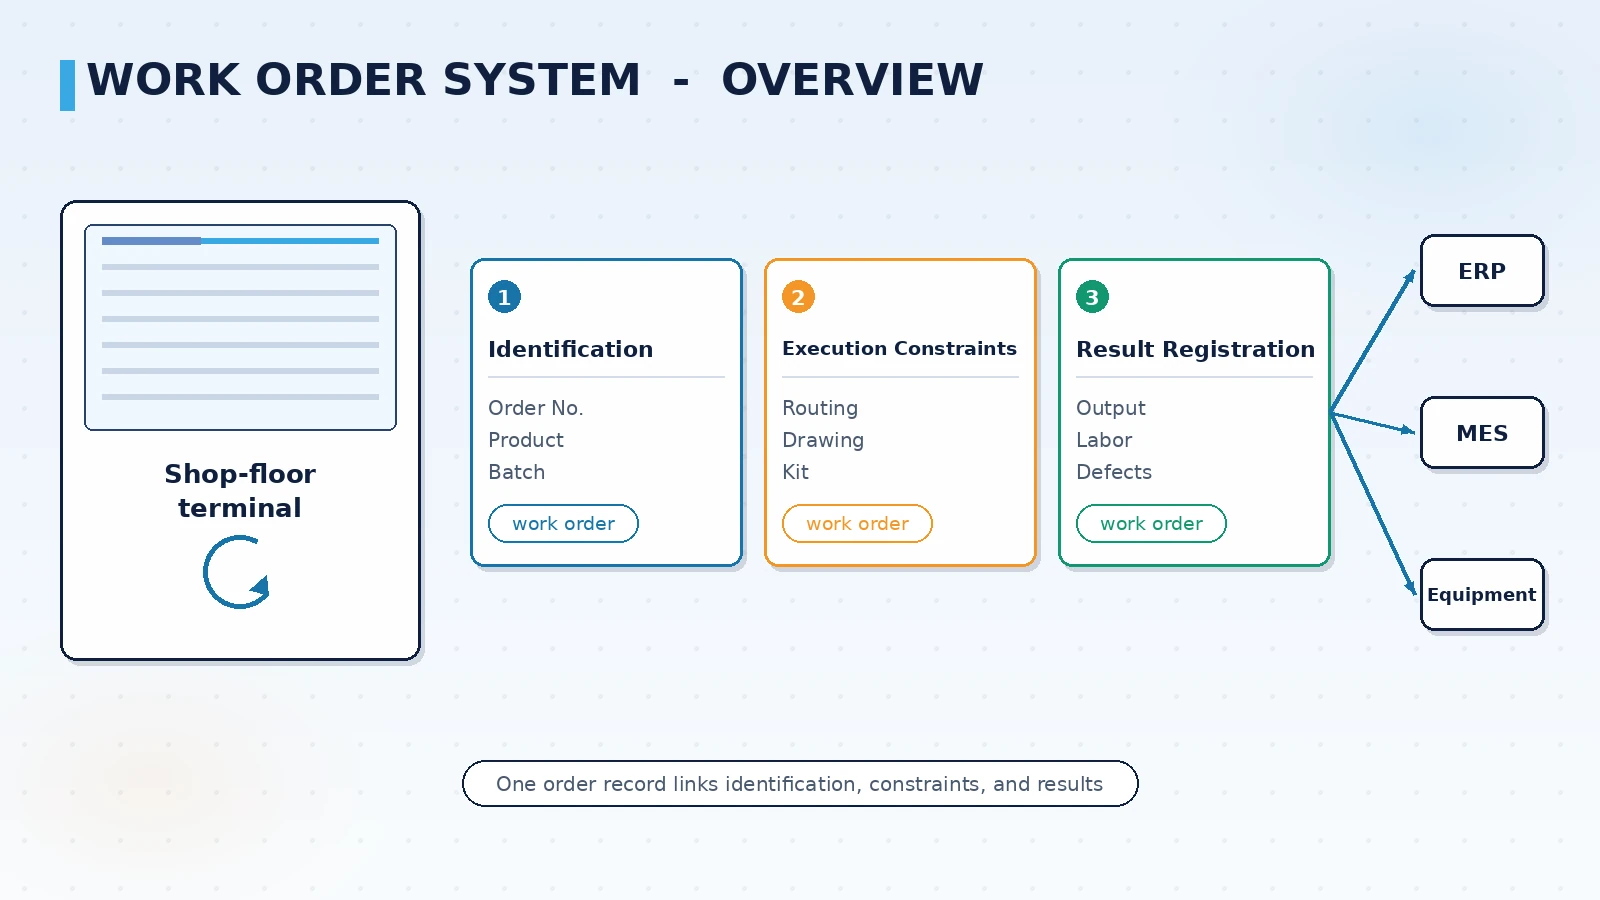
O sistema de ordens de serviço na fábrica resolve um problema em uma frase: cada ordem precisa ser rastreável da liberação ao encerramento. O sistema liga distribuição, execução, apontamento e arquivo em um único ciclo, substituindo a distribuição verbal e a circulação em papel. Os campos que a ordem deve conter, a forma como o operador aponta a produção e as fronteiras de interface com ERP e MES são as três coisas a definir primeiro.
O que o sistema de ordens realmente gerencia
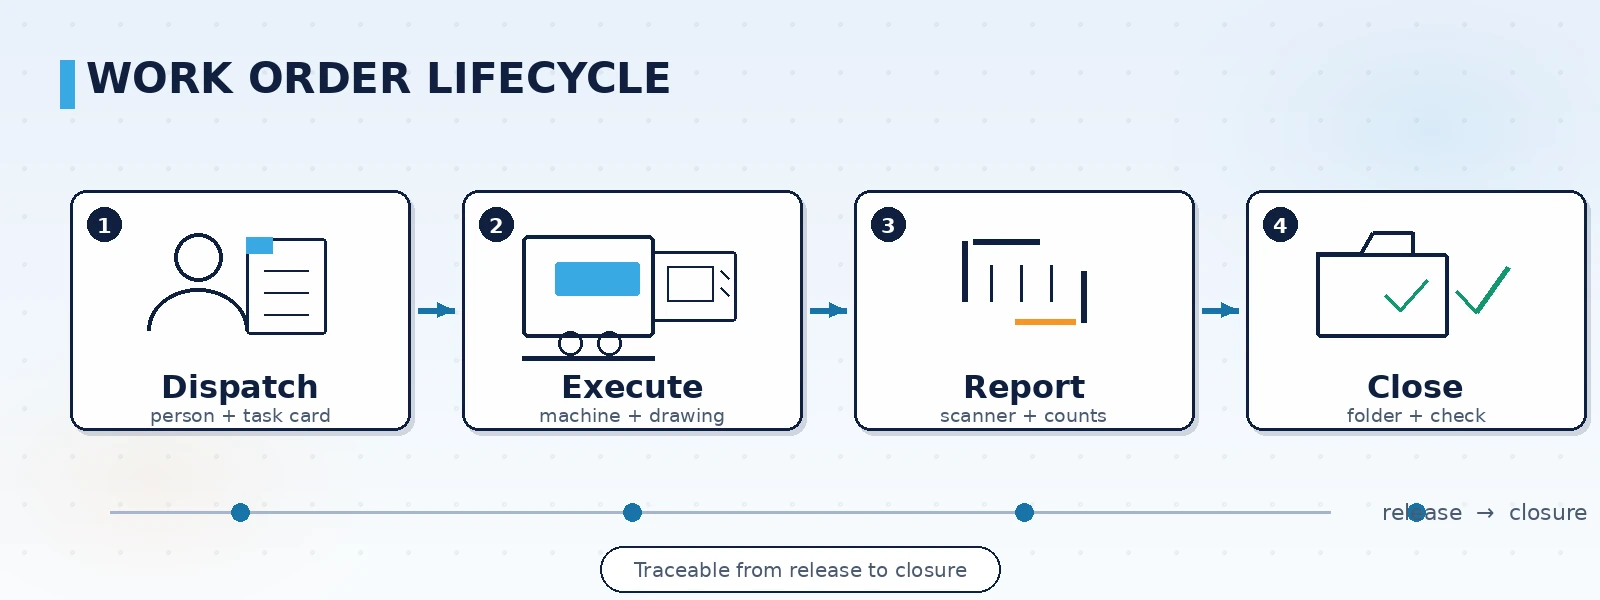
Um sistema de ordens não é uma planilha eletrônica. É uma cadeia de execução. No fluxo típico, o planejamento desmembra o plano de produção em ordens; cada ordem leva roteiro, materiais e quantidade até a equipe ou a máquina. O operador trabalha conforme a ordem e aponta a produção por leitura de código. Quando a quantidade se completa ou o supervisor confirma, a ordem é encerrada e arquivada. Se algo der errado no meio — falta de material, falha de equipamento, necessidade de terceirização — o registro permanece na mesma ordem.
- Distribuição: atribuir ordens a equipe, máquina ou operador; em lote ou uma a uma
- Execução: o operador vê os requisitos do roteiro, a revisão do desenho e a prontidão de materiais
- Apontamento: registrar quantidade produzida e horas de trabalho, por leitura ou terminal móvel
- Arquivo: arquivar a ordem encerrada junto com o registro de operações e o tratamento de exceções
Quais campos uma ordem deve conter
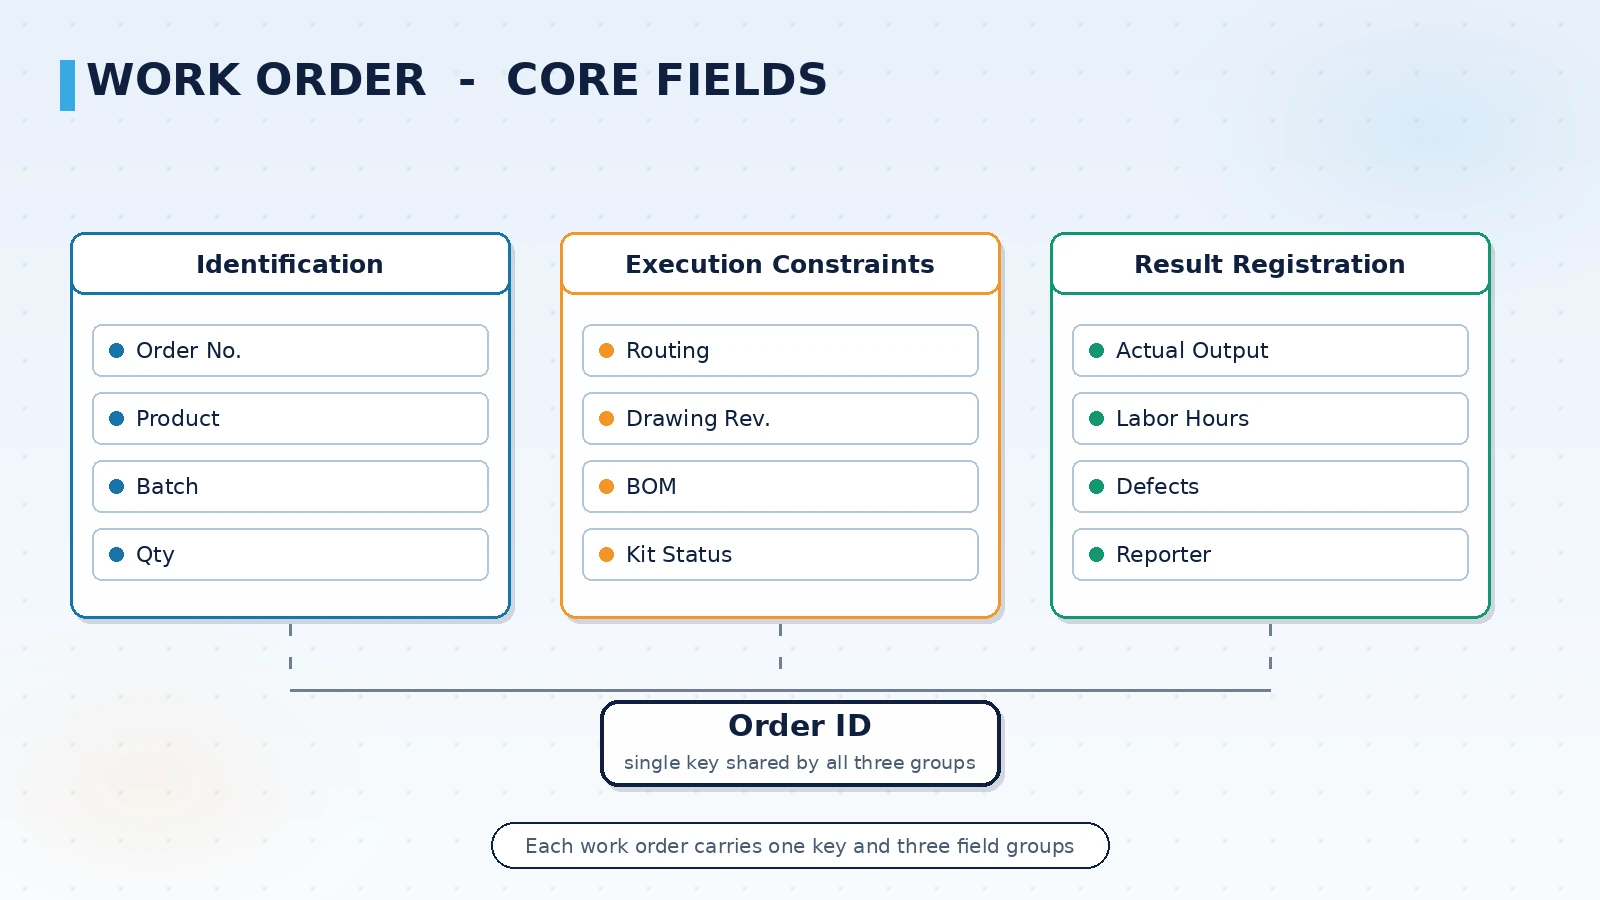
Os campos determinam se a ordem sustentará estatísticas e análises posteriores. Poucos campos impedem explicar o que aconteceu; campos demais aumentam a carga de digitação na fábrica. A abordagem comum é dividir os campos em três grupos: identificação, restrições de execução e registro de resultado.
| Grupo de campos | Campos típicos | Finalidade |
|---|---|---|
| Identificação | Número da ordem, produto, lote, quantidade planejada | Identidade única para rastreabilidade e busca |
| Restrições de execução | Roteiro, revisão do desenho, lista de materiais, situação de kit | Base de execução, evita revisão errada |
| Registro de resultado | Produção real, horas, quantidade de defeitos, responsável e horário | Sustenta estatísticas e cálculo de desempenho |
A vinculação à revisão do desenho é o campo crítico. Em usinagem e chapas metálicas, o mesmo produto costuma existir em várias revisões ao mesmo tempo. Se a ordem não vincula a revisão, a fábrica pode trabalhar pelo desenho antigo. Registrar a revisão na ordem e conferi-la na leitura do apontamento reduz retrabalho em lote.
Como escolher o método de apontamento
O método de apontamento decide diretamente se a fábrica vai usá-lo. A escolha deve corresponder às condições da fábrica, não à novidade.
- Apontamento em terminal: adequado a linhas com máquinas fixas e processos contínuos, com leitura no terminal da estação
- Apontamento móvel: adequado a fábricas com processos dispersos e operadores em movimento, com tablets ou terminais industriais
- Apontamento automático: adequado a processos em que o equipamento fornece sinal de contagem e os dados podem ser coletados, disparado por dados da máquina
Os métodos de apontamento podem coexistir. Processos diferentes na mesma fábrica podem usar métodos diferentes; o essencial é que os dados de apontamento caiam na mesma ordem.
Com quais sistemas se integrar
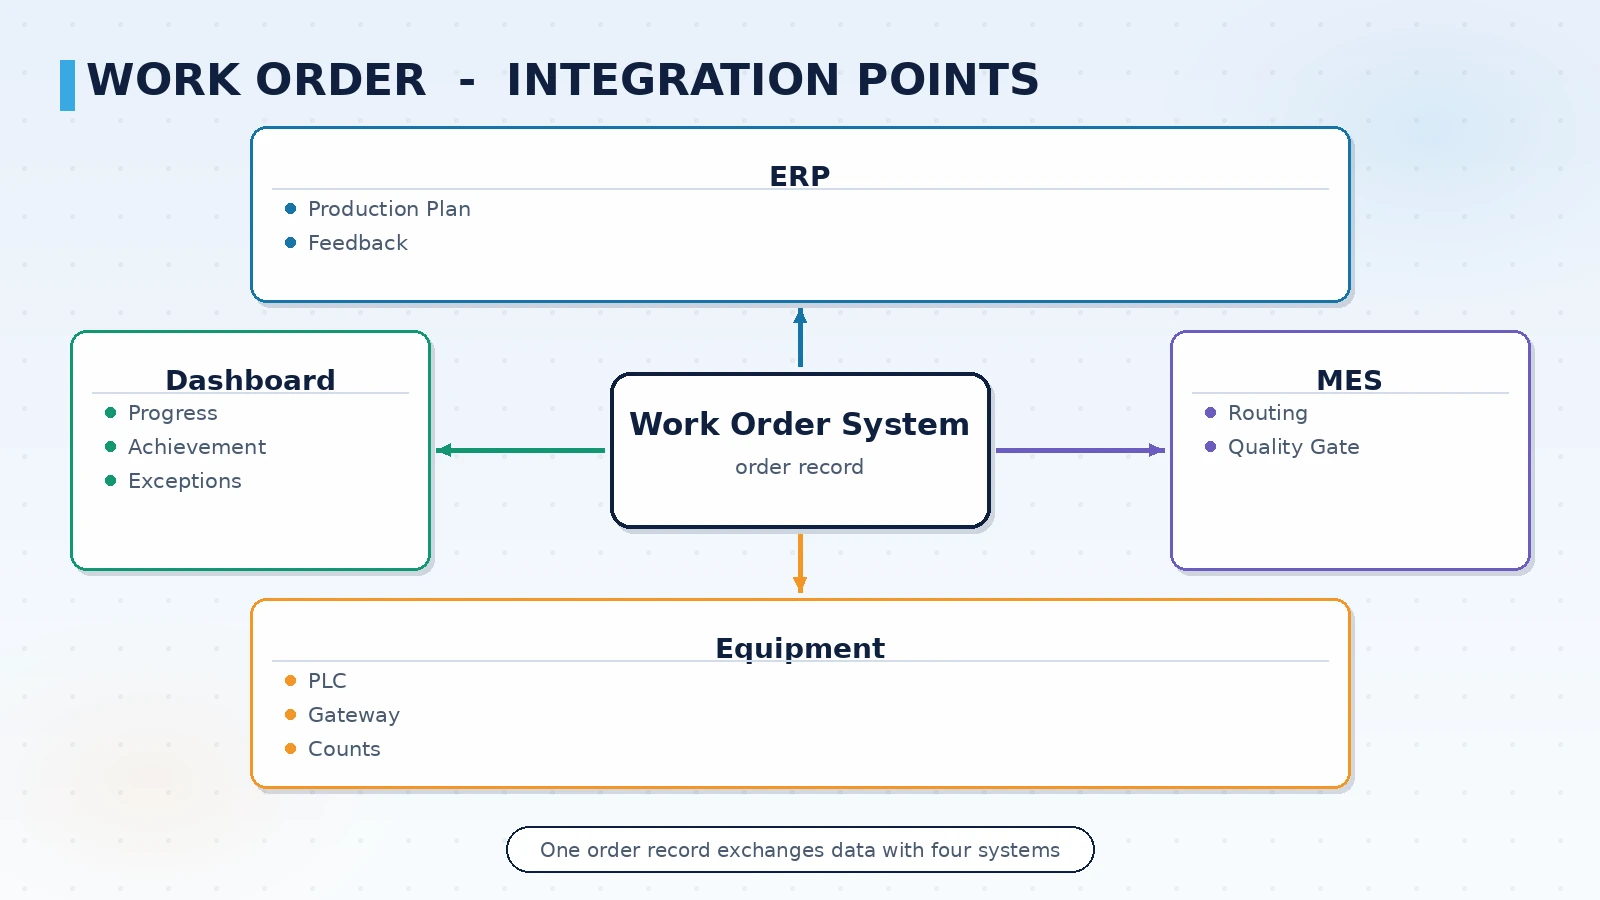
O sistema de ordens raramente existe sozinho. Ele fica entre a camada de planejamento e a de execução, conectando-se para cima ao ERP e para baixo a equipamentos e painéis. A clareza das fronteiras de interface decide se o go-live levará a retrabalho repetido.
- Com ERP: receber planos de produção e pedidos, escrever de volta produção real e horas, alinhar materiais e lotes nos dois sentidos
- Com MES: a ordem é o objeto central da execução no MES; roteiro e decisões de portão de qualidade giram em torno dela
- Com a camada de equipamentos: ler estado e contagens das máquinas via CLP ou gateways de aquisição para disparar o apontamento automático
- Com painéis: enviar progresso da ordem, taxa de atingimento e status de exceções aos painéis de fábrica
Três pontos a definir antes do go-live
Quando um sistema de ordens falha, geralmente não é problema de software, mas destes pontos deixados em aberto.
- Quem distribui e quem encerra: responsabilidade indefinida deixa ordens paradas em execução e distorce as estatísticas
- Se as regras de apontamento são unificadas: por peça ou por hora, por operação ou por ordem; regras divergentes tornam os dados de desempenho incomparáveis
- Como as exceções escalam: o caminho de tratamento e as regras de estouro de prazo para falta de material, reprovação de qualidade e falha de equipamento devem ser definidos de antemão
Definidos esses três pontos, a fronteira do sistema fica clara: que dados recebe, que ações gerencia e a quem devolve resultados.
Como escolher um sistema de ordens com menos retrabalho
O valor do sistema de ordens de serviço na fábrica não está na quantidade de recursos, mas em acompanhar o fluxo real de distribuição e apontamento. Recomendamos mapear primeiro o caminho atual das ordens, localizar o processo com a pior lacuna de informação e então decidir entre construir do zero ou ampliar um módulo de ordens no MES existente. A ORPAON tem mais de 15 anos de experiência em digitalização industrial, entregou mais de 600 projetos e soluções e conhece bem as fronteiras de integração entre o sistema de ordens e ERP, MES e a camada de equipamentos.
Agendar conversa sobre a solução
Se a sua empresa está avaliando um sistema de ordens de serviço na fábrica, fale conosco para uma conversa sobre a solução, começando por esclarecer o fluxo atual de ordens e as fronteiras de integração.
Fale conosco