Como aceitar uma linha de inspeção visual
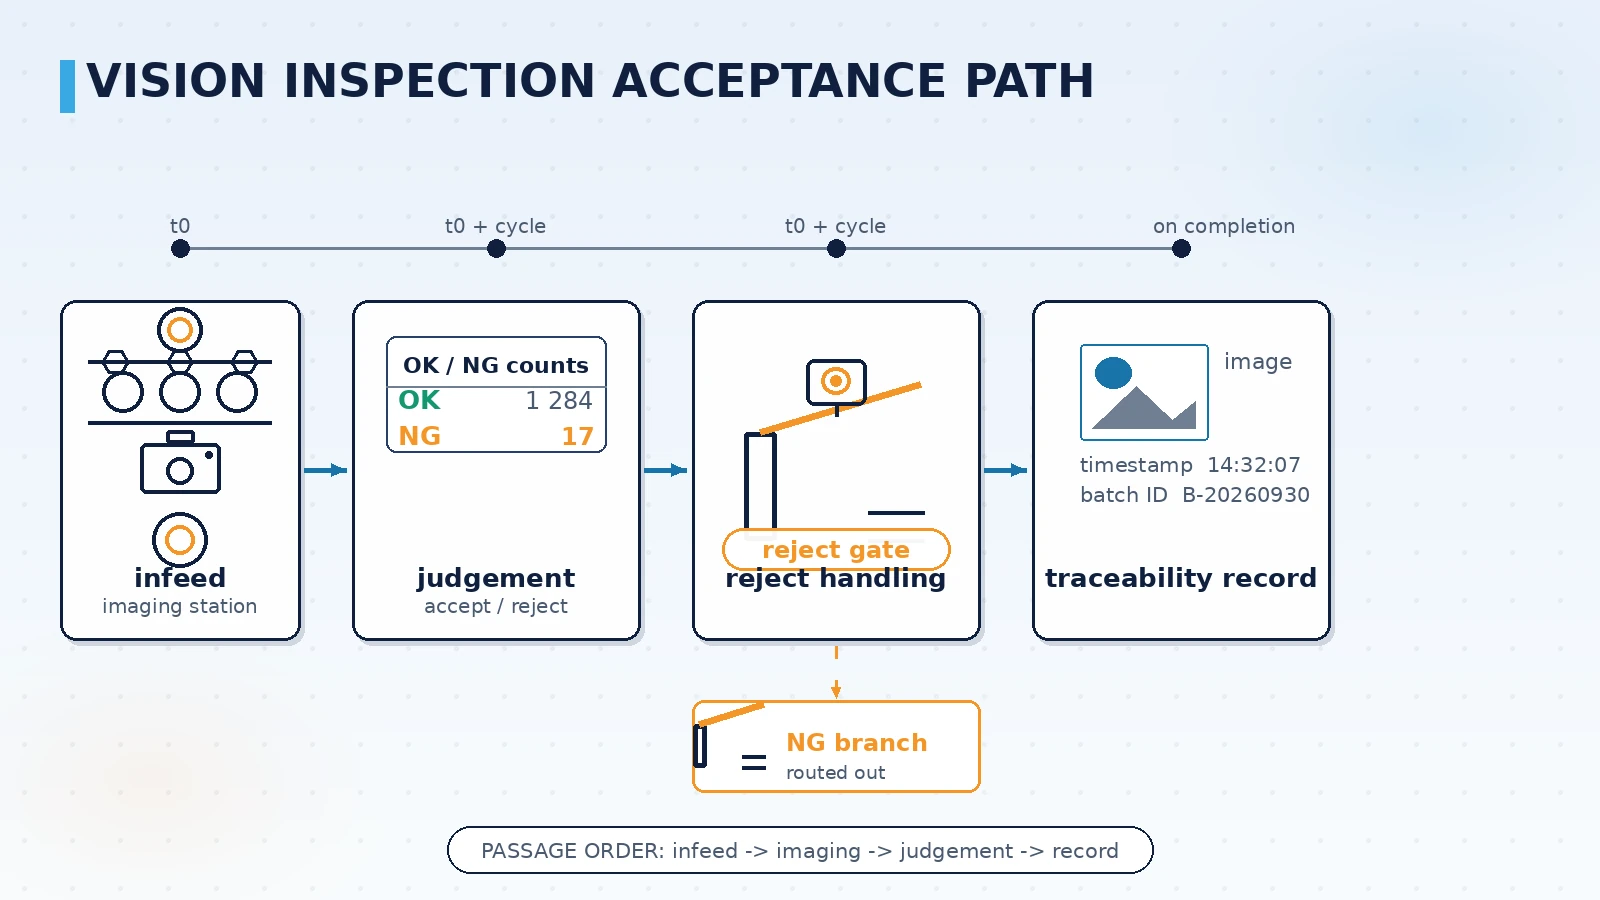
Aceitar uma linha de inspeção visual não é contar quantas imagens de demonstração o algoritmo julgou corretamente. O trabalho é rodar continuamente um conjunto acordado de amostras de defeito no takt da linha, comparar a decisão do sistema com a decisão humana peça por peça, e confirmar que toda peça julgada defeituosa tem destinação registrada pelo sistema. A demonstração mostra o que o algoritmo faz em amostras selecionadas; a aceitação prova que a linha mantém esse resultado em produção contínua — não são a mesma pergunta.
1. Por que a taxa de detecção não basta na aceitação
A taxa de detecção é um número fácil de reportar, mas sozinha restringe muito pouco. O mesmo algoritmo alcança um valor alto em um conjunto de amostras selecionadas e depois vê esse valor cair quando a produção contínua traz defeitos leves, amostras de fronteira e variação de forma por oscilação do processo. Mais importante: a taxa de detecção não responde a nenhuma destas perguntas — qual classe de defeito passou, em que condições ocorre o julgamento errado e para onde foi a peça julgada defeituosa.
Por isso os critérios de aceitação costumam ser escritos como três pares de comparações. A tabela abaixo separa o contexto de demonstração do contexto de aceitação.
Tabela: contexto de demonstração e contexto de aceitação
| Item | Contexto de demonstração | Contexto de aceitação |
|---|---|---|
| Origem das amostras | Amostras típicas de defeito já selecionadas | Amostras retiradas da produção contínua, incluindo fronteira e defeitos leves |
| Modo de operação | Execução única, parâmetros ajustáveis a qualquer momento | Execução contínua no takt da linha, parâmetros congelados |
| Objeto julgado | O resultado de uma imagem isolada | Todo o percurso de cada peça, da entrada ao tratamento |
| Forma da conclusão | Um número de detecção ou de acurácia | Consistência por classe de defeito e registro da destinação dos refugos |
| Base de aprovação | Impressão no local da demonstração | Critérios de aceitação confirmados por escrito pelas duas partes com antecedência |
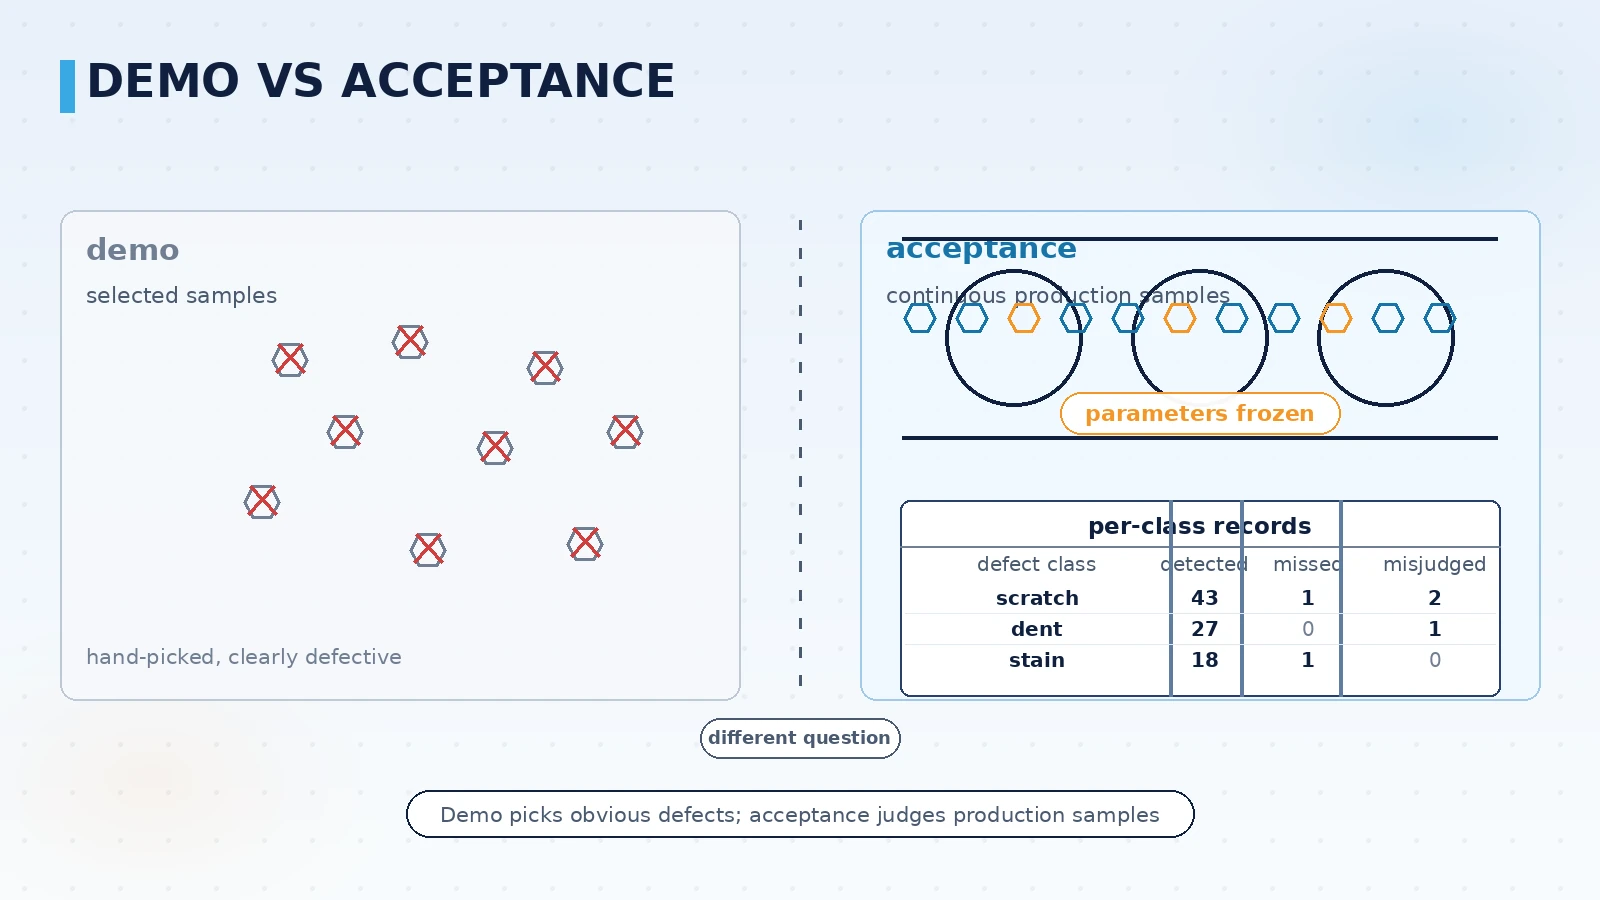
A linha que costuma gerar disputa no fim do projeto é a última. Se os critérios ficarem em acordo verbal, o dia da aceitação traz a discussão sobre se um caso conta como falha; com os critérios no documento de aceitação, a mesma conversa vira conferência de dados.
2. Dez pontos de verificação da aceitação
A lista abaixo segue o percurso da linha de inspeção, da imagem à destinação da peça. Cada ponto pode ser medido no local da aceitação e cada um deixa registro.
- Estabilidade da imagem: fotografar várias peças seguidas do mesmo produto na mesma estação e confirmar que iluminação e parâmetros da câmera não derivam, com brilho e nitidez constantes.
- Capacidade de takt: rodar continuamente no takt real da linha e confirmar que o tempo de processamento por peça fica sempre abaixo do takt, e não apenas uma média dentro do limite com picos acima dele.
- Detecção e falhas: rodar o conjunto de amostras acordado peça por peça e registrar separadamente quantidades e classes de detectadas, não detectadas e julgadas erroneamente, sem substituir o resultado por classe por um número total.
- Julgamento errado e rechecagem manual: definir quais classes exigem rechecagem humana, se a ação deixa rastro no sistema e se a conclusão é gravada de volta no rótulo.
- Destinação dos refugos: confirmar se a peça julgada defeituosa é rejeitada, marcada ou apenas sinalizada, e se a ação corresponde um a um ao julgamento.
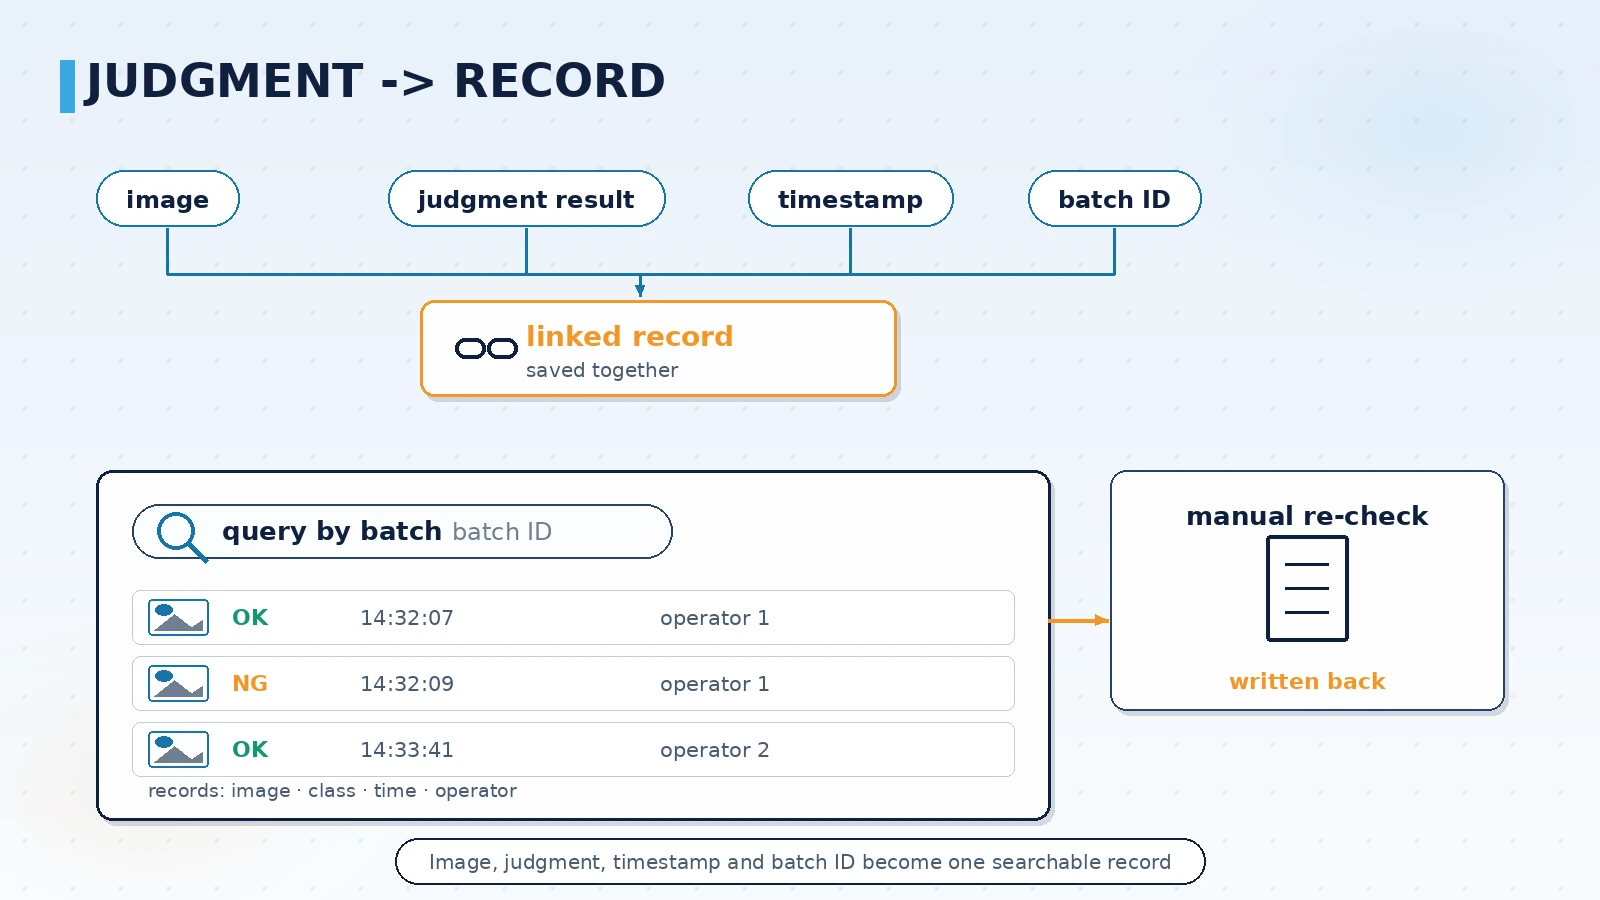
- Registro de rastreabilidade: confirmar que imagem, resultado do julgamento, carimbo de tempo e identificador de peça ou lote ficam armazenados juntos, com consulta por lote posteriormente.
| Item de verificação | Critério | Forma de obtenção dos dados | Responsável |
|---|---|---|---|
| Capacidade de takt | Tempo de processamento por peça dentro do takt durante a execução contínua | Registro contínuo de medição | Linha e fornecedor do sistema |
| Detecção e falhas | Estatística por classe de defeito atinge o nível acordado | Comparação peça por peça com o conjunto de amostras | Qualidade e fornecedor do sistema |
| Controle de julgamento errado | Classes e quantidades dentro da faixa acordada | Consolidação dos registros de rechecagem | Departamento de qualidade |
| Destinação dos refugos | Julgamento e ação de tratamento correspondem um a um | Registros de rejeição e marcação | Linha |
| Completude da rastreabilidade | Imagens e resultados recuperáveis por lote | Consulta amostral por código de lote | Fornecedor do sistema |
Tabela: critérios de aceitação, forma de obtenção dos dados e responsável
3. Do julgamento ao tratamento: como verificar a rastreabilidade
Resultados de inspeção só têm peso de documento da qualidade quando entram na cadeia de rastreabilidade. A verificação aqui não é contar quantas imagens existem no banco, mas percorrer um lote do início ao fim do caminho para ver se cada etapa deixa registro pesquisável.
- Imagem vinculada à peça: a imagem deve corresponder a uma peça ou identificador de lote específico, e não apenas ser folheada em ordem cronológica.
- Resultado estruturado: classe do julgamento, horário e versão da receita de inspeção utilizada devem ser consultáveis em separado, para revisar o comportamento da mesma classe de defeito após uma troca de receita.
- Ações de tratamento registradas: rejeição, marcação e rechecagem têm cada uma horário e operador, evitando a lacuna em que o sistema aponta defeito e nada acontece na linha.
- Rechecagem manual rastreável: a conclusão da rechecagem deve ser gravada no mesmo registro, não deixada em caderno ou rádio.
- Consulta por lote: o código de lote é a porta de entrada que puxa todos os registros de inspeção daquele lote, capacidade mais solicitada em auditorias e no atendimento a reclamações.
4. Ordem de implantação até a aceitação
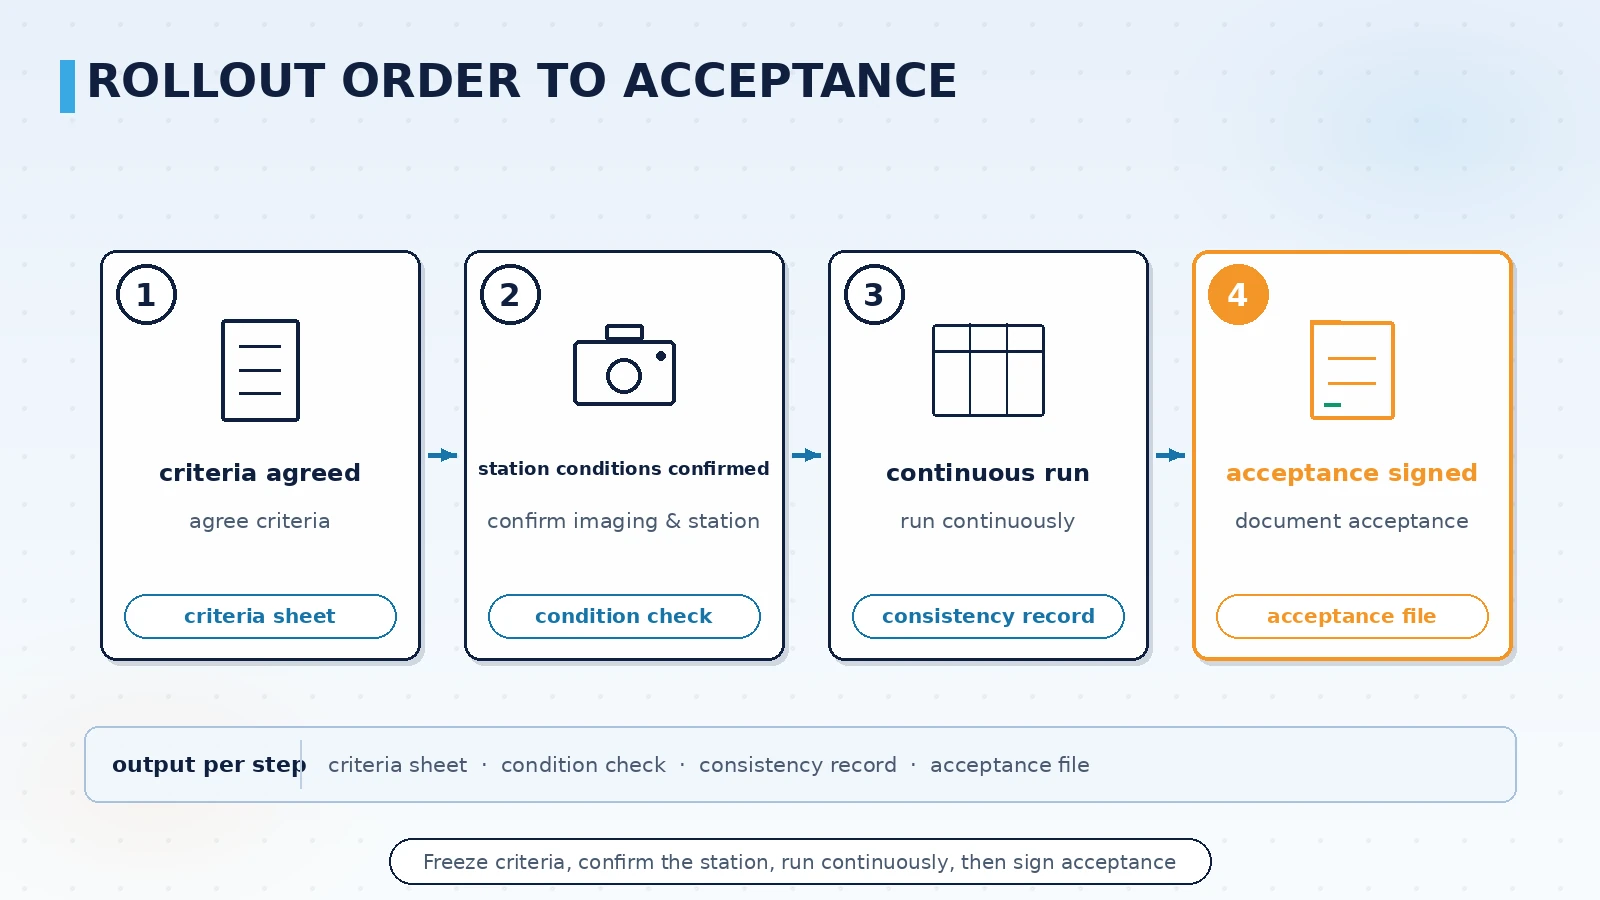
Traduzidos para o plano de projeto, os requisitos acima normalmente seguem a ordem abaixo, com um produto definido em cada etapa.
- Acordar classes de defeito e critérios: confirmar com o departamento de qualidade as classes de defeito, os critérios de aceitação e o conjunto de amostras antes de discutir parâmetros do sistema.
- Confirmar condições de imagem e de estação: confirmar espaço da estação, esquema de iluminação, forma de disparo e mecanismo de rejeição, pois essas condições determinam o takt e a estabilidade depois.
- Execução contínua e comparação de dados: rodar o conjunto de amostras continuamente no takt da linha, comparar resultados por classe e emitir o registro de consistência.
- Documento de aceitação e arquivo: reunir critérios, dados medidos, conclusão confirmada pelas duas partes e forma de consulta da rastreabilidade em um documento de aceitação.
Um projeto de linha de inspeção segue um padrão parecido com os projetos do lado de equipamento: confirmar primeiro os critérios de julgamento, depois definir hardware e condições da estação, em seguida concluir a integração do sistema e a configuração do painel, e por fim medir conforme a lista de verificação. É essa a ordem que usamos em projetos de visão de máquina — a classificação de defeitos e os critérios de julgamento são escritos em documento primeiro, e as condições de imagem e os parâmetros do algoritmo são ajustados em torno dele. Quando o resultado precisa chegar ao sistema de controle da linha ou a um painel de qualidade, os dados de inspeção podem ser gravados por interface acordada, para rastreabilidade e estatística posteriores. As partes que envolvem julgamento inteligente são conduzidas hoje como acúmulo técnico e piloto; a verificação conjunta é possível para uma classe de defeito específica, sem prometer de antemão o resultado do julgamento.
Conclusão
Aceitar uma linha de inspeção visual se resume a provar duas coisas ao mesmo tempo: se o julgamento é confiável e se o refugo tem destinação registrada. A taxa de detecção é apenas um número fácil de reportar. O que decide se a linha roda por anos é a consistência por classe de defeito, o mecanismo de rechecagem quando há julgamento errado, a correspondência entre julgamento e tratamento e a capacidade de consultar resultados por lote. Escreva esses quatro pontos no documento de aceitação e meça-os com execução contínua e comparação de dados — só então a linha de inspeção está de fato entregue.
Agendar demonstração do produto
Se sua linha está avaliando inspeção de defeitos de aparência ou medição dimensional em linha, podemos apresentar uma proposta de critérios de aceitação e registros adequada às suas classes de defeito e condições de estação.
Fale conosco