O que um sistema de manutenção de equipamentos TPM gerencia
Um sistema de gestão de manutenção de equipamentos TPM responde à necessidade de gerenciar os ativos de forma contínua: coloca registro de equipamentos, planos de inspeção e manutenção, ordens de reparo, estoque de peças de reposição e relatórios de KPI em um mesmo mecanismo, para que a manutenção siga o plano, as falhas deixem registro, as decisões sobre peças tenham base em dados e o custo possa ser explicado. Não se trata de comprar mais um software, mas de transformar informações que costumam ficar em checklists de papel, na memória dos técnicos e no armário de peças em rotinas diárias que podem ser consultadas, programadas e revisadas. O artigo segue cinco linhas: quais dados gerir, como programar inspeções, como as ordens se conectam, onde ficam os limites e por onde começar.
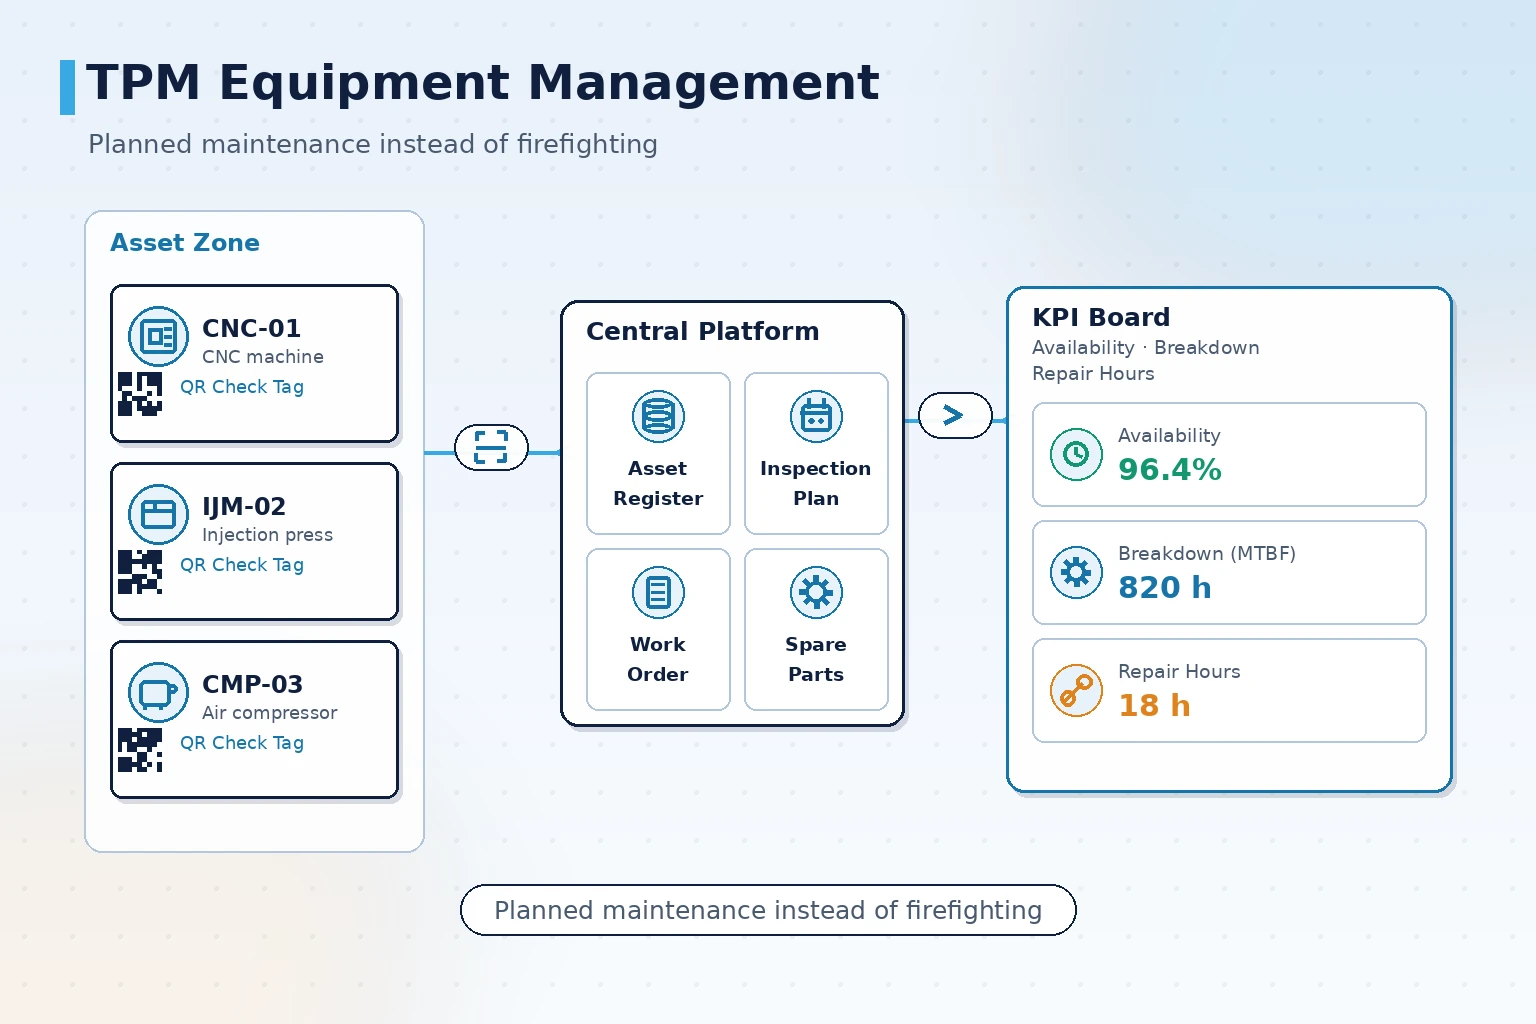
O que se entende por gestão de equipamentos TPM
O TPM (manutenção produtiva total) nasceu na indústria japonesa e foi sistematizado pelo JIPM, instituto japonês de manutenção de fábricas, na segunda metade do século vinte. A ideia central é que a gestão de equipamentos não é tarefa apenas da equipe de manutenção: condição dos ativos, planos de manutenção e disciplina de operação fazem parte da rotina diária. No nível de sistema, isso corresponde à gestão do ciclo de vida dos equipamentos, do cadastro na entrada em operação à inspeção rotineira, manutenção planejada, registro de falhas, execução do reparo e consumo de peças, até a apuração de desempenho e a decisão de substituição.
Dois padrões consolidados servem de referência. A ISO 55000:2014 estabelece o arcabouço de sistema de gestão de ativos, respondendo com que base os ativos devem ser governados. A EN 13306:2017 define a terminologia e a classificação da manutenção, demarcando a fronteira entre manutenção preventiva e corretiva. O papel do sistema é levar os dados exigidos por esses arcabouços a cada equipamento.
Um teste prático para o sistema TPM é verificar se ele responde a oito perguntas: que ativo é este, em que condição está, quando foi a última manutenção, quem é o responsável pela próxima, quantas falhas ocorreram, o que foi feito em cada uma, quais peças foram usadas e o que o ativo entregou em relação ao que custou. A pergunta sem resposta aponta a lacuna do programa.
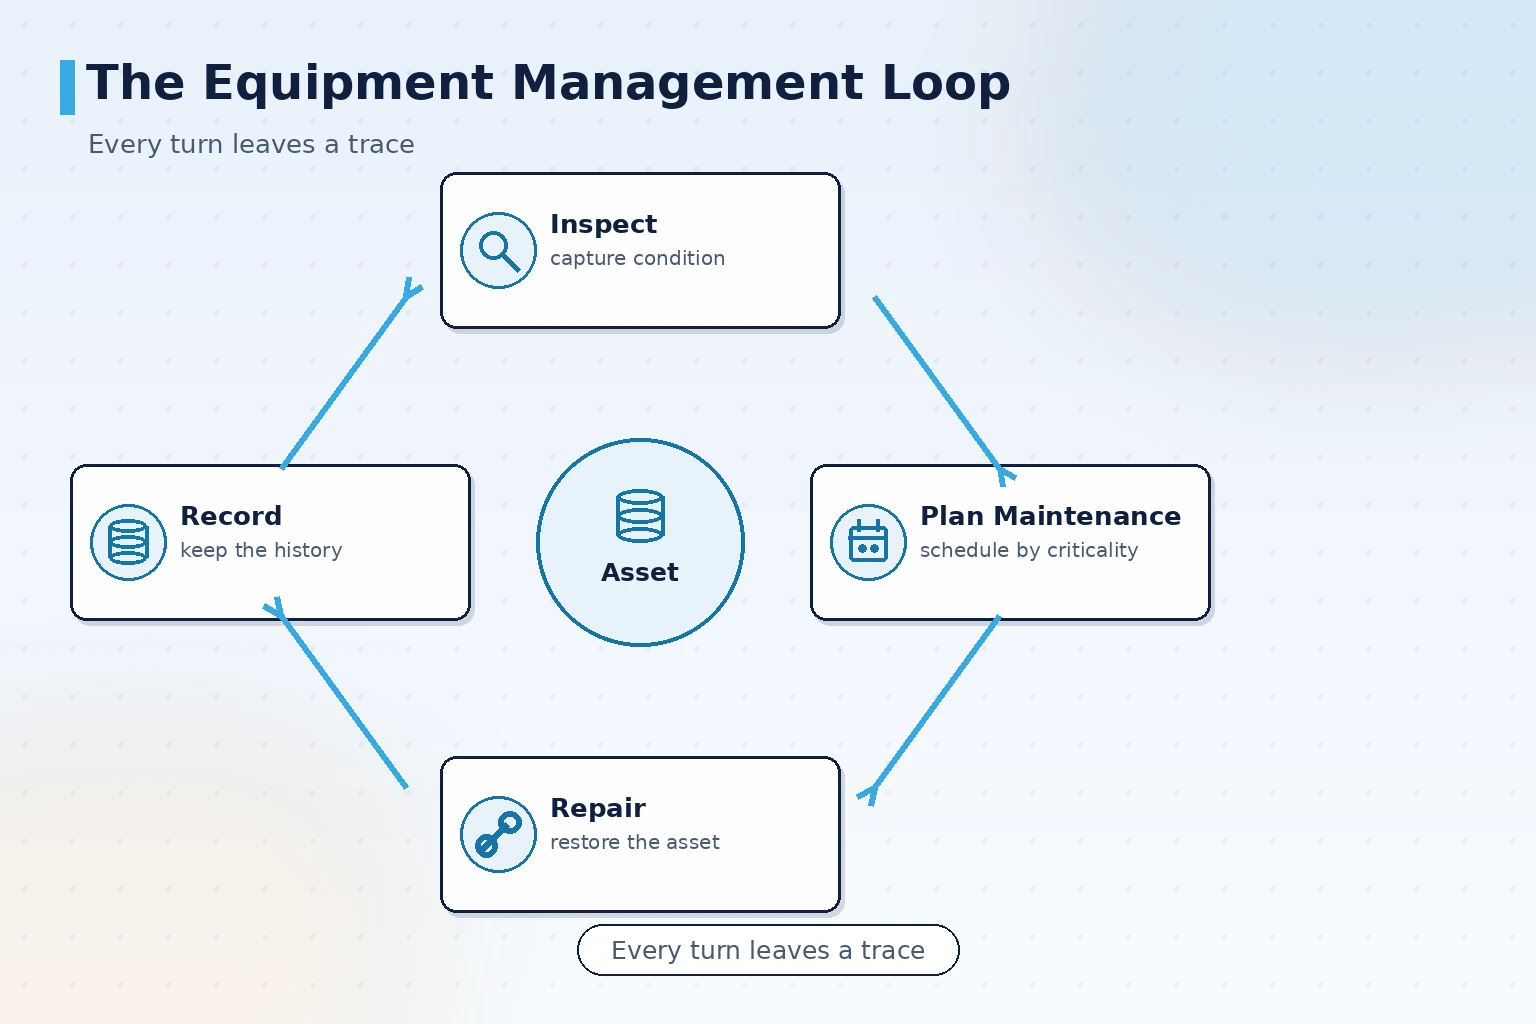
Os cinco conjuntos de dados que sustentam a gestão de equipamentos
A gestão de equipamentos parece um problema de processo, mas o que costuma travar é o dado. Falte qualquer um dos cinco conjuntos e os relatórios e as decisões construídos acima perdem base.
| Conjunto de dados | O que registrar | O que quebra sem ele |
|---|---|---|
| Registro de equipamentos | Código, localização, especificação, fornecedor, data de entrada, garantia | O equipamento não é localizado, a depreciação fica obscura e não há lista para o plano de renovação |
| Padrões de inspeção e manutenção | Itens de verificação, critérios de aceitação, intervalo, papel responsável | A manutenção é feita de memória e os mesmos problemas se repetem |
| Histórico de reparos | Sintoma da falha, causa, ação, tempo de parada, técnico | Falhas repetidas ficam invisíveis e o conhecimento fica com indivíduos |
| Peças e estoque | Número da peça, equipamento aplicável, estoque de segurança, registros de entrada e saída | Falta peça na emergência e sobra em outros momentos, com custo de peças inexplicável |
| Desempenho e custo | Utilização, parada por falha, horas de reparo, consumo de peças | Os KPI são compilados à mão e as decisões atrasam |
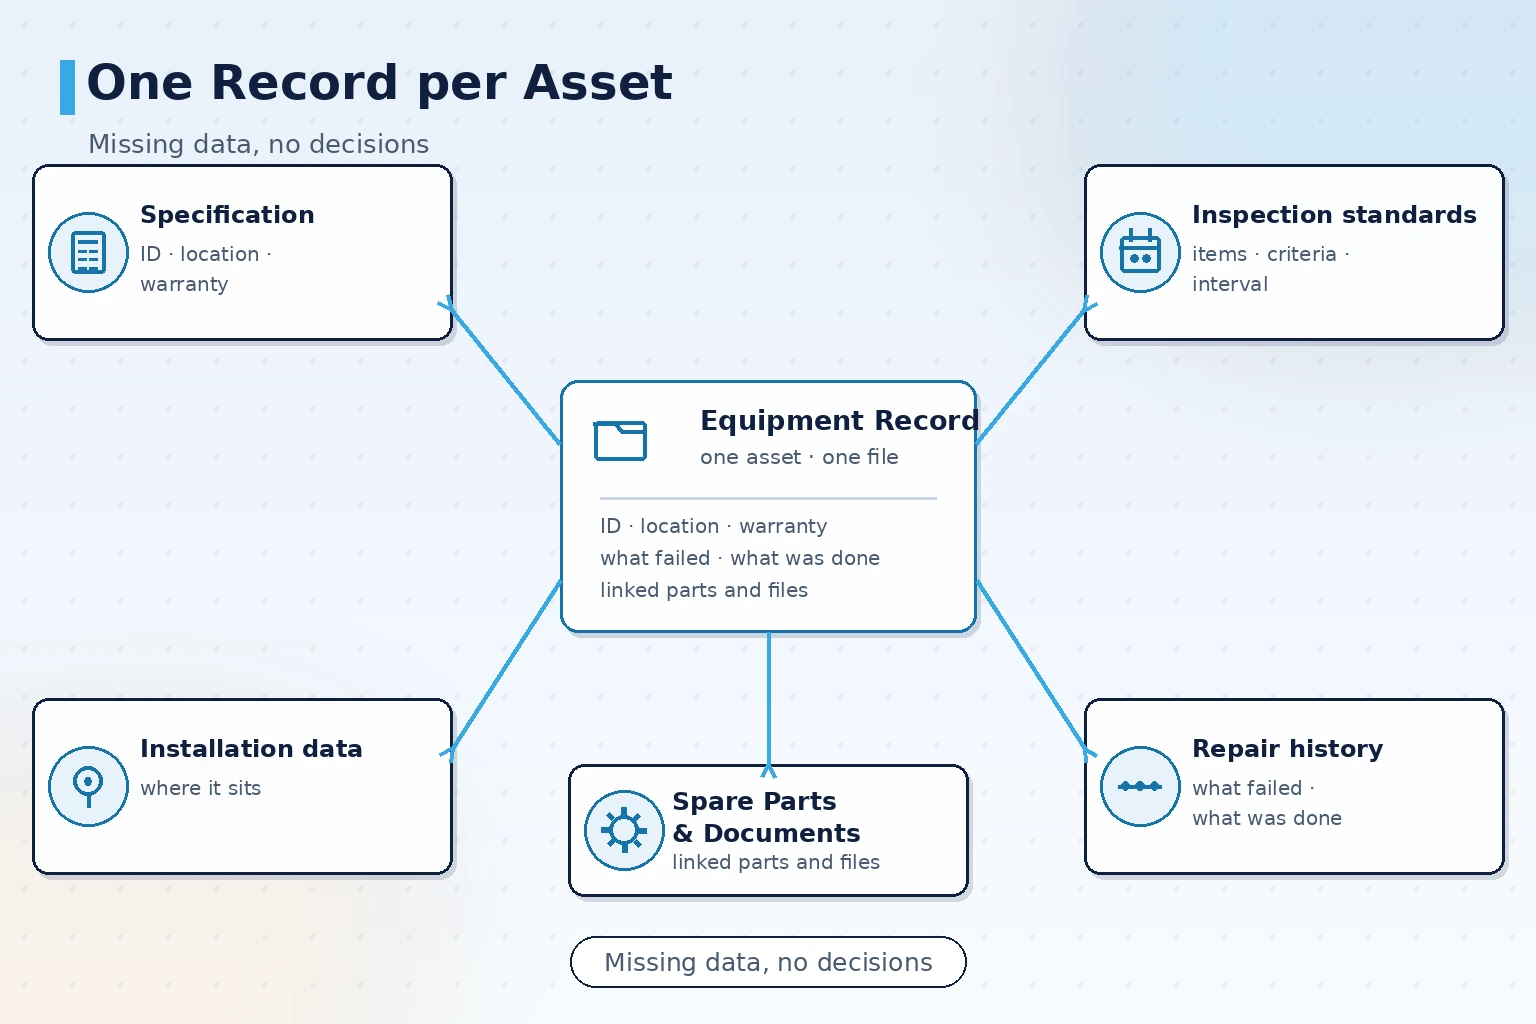
Vale notar um erro de sequência recorrente: muitas fábricas constroem primeiro o painel e a camada de KPI e só depois preenchem o registro de equipamentos. Com dados de origem imprecisos, ninguém confia nos relatórios. O registro e os padrões de inspeção são a fundação dessa camada e merecem tempo desde o início.
Como programar inspeções para que sejam realmente executadas
Um cronograma que pode ser impresso não é o mesmo que um cronograma executado; entre os dois costuma faltar clareza sobre quem faz o quê e quando.
- Vincule os itens de inspeção ao equipamento: cada item pertence a uma máquina ou componente específico, e não ao hábito de uma pessoa, de modo que o padrão sobrevive à troca de turno e de equipe.
- Defina intervalos por criticidade: equipamentos críticos recebem intervalo mais curto e os auxiliares podem ser afrouxados; o nível vem do processo e da consequência da falha, não de um intervalo único para tudo.
- Execute com leitura de código: o inspetor lê o código da máquina ou do posto no local e registra o resultado item por item em um terminal, substituindo o preenchimento a posteriori que a folha de papel favorece.
- Encaminhe exceções direto para a ordem de reparo: quando um valor sai do critério, o sistema registra a exceção e a converte em ordem de reparo, sem passar por repasse verbal.
O valor do mecanismo não é um relatório mais bonito, e sim transformar a pergunta "a manutenção foi feita e foi feita corretamente" de garantia verbal em registro consultável. A ISO 9001:2015 coloca expectativas equivalentes sobre controle de processo e rastreabilidade de registros, e a manutenção de equipamentos não é exceção.
Como as ordens de reparo e as peças se conectam
A baixa eficiência de reparo costuma ser um problema de repasse de informação, não de habilidade: quem vai, o que leva e o que foi feito da última vez.
- Um único ponto de entrada: falhas relatadas por operadores, inspetores e rondas chegam à mesma fila, eliminando omissões e duplicidades do relato verbal.
- Despacho com contexto: ao atribuir uma ordem, ela carrega o histórico do ativo, os registros de falhas anteriores e os desenhos pertinentes, reduzindo o tempo de busca no local.
- Amarre as peças à ordem: a peça é selecionada e baixada contra uma ordem aberta, e o consumo é atribuído automaticamente ao ativo e ao tipo de falha.
- Feche o ciclo na conclusão: ação executada, peças trocadas, tempo de parada e recomendações são registrados juntos como parte do prontuário do ativo; o que não se repara no local vai para o acompanhamento de revisão geral.
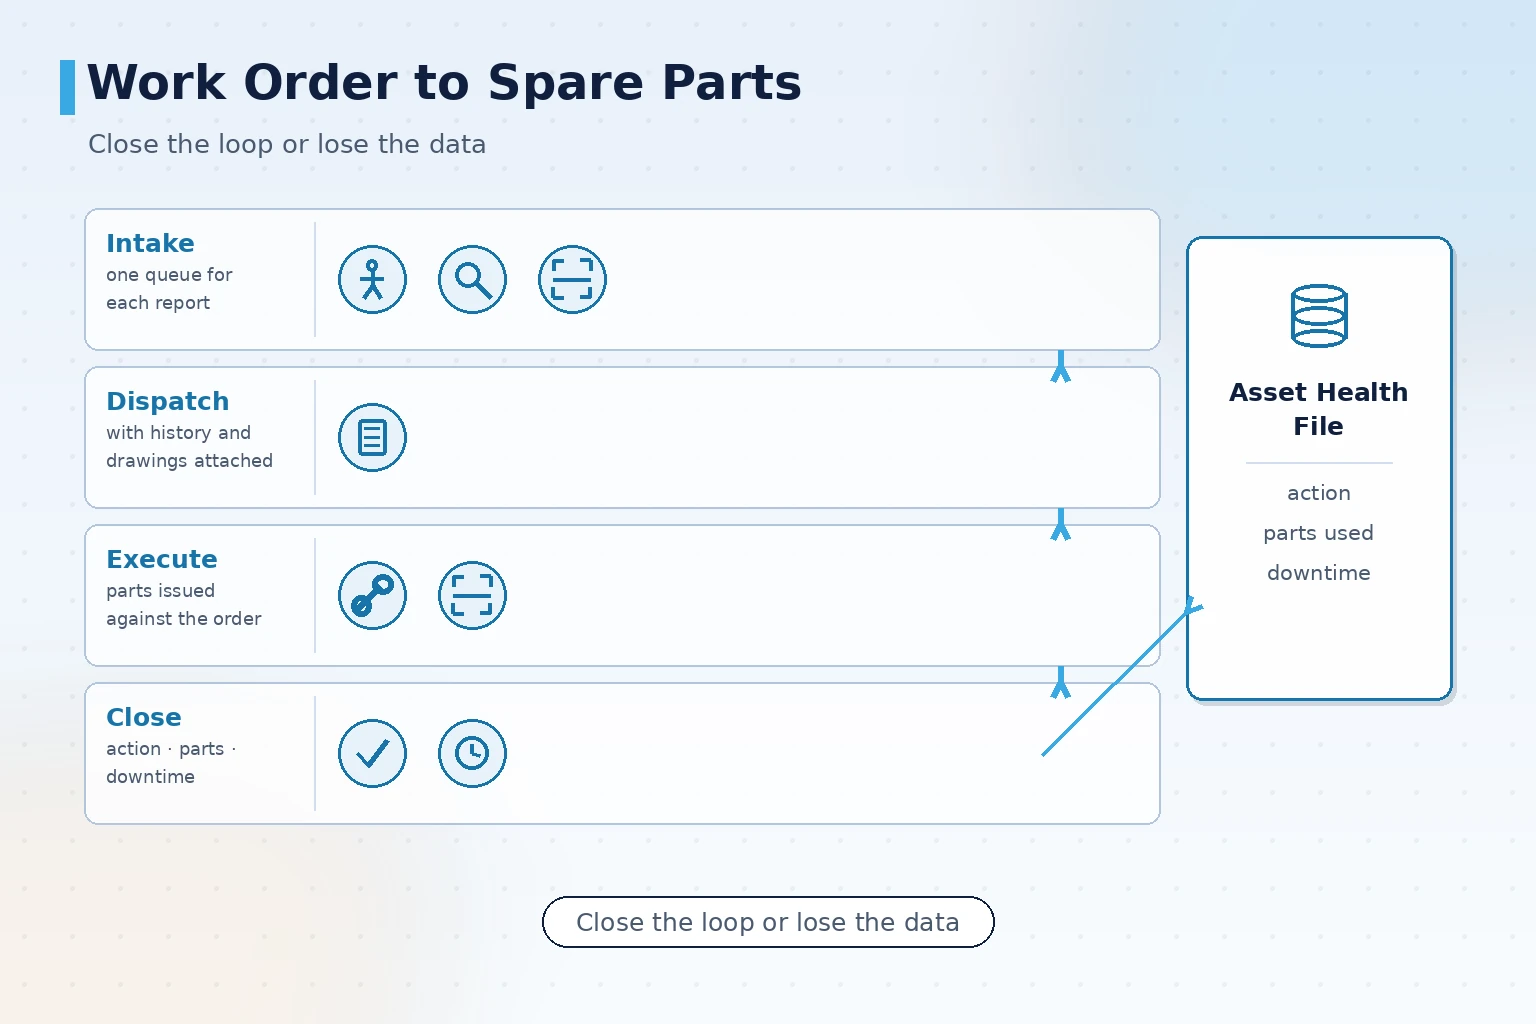
Depois de alguns meses de dados de ordens, os padrões aparecem sozinhos: quais tipos de falha se repetem, quais ativos concentram paradas e quais peças se movimentam de forma anormal. Não é preciso ferramenta analítica separada, desde que as ordens tenham sido registradas com os mesmos campos desde o início.
Onde ficam os limites com OEE, MES e ERP
O sistema de gestão de equipamentos raramente roda sozinho, e limites vagos produzem duas versões da verdade depois do go-live.
| Sistema | Responsabilidade própria | O que atravessa a interface |
|---|---|---|
| OEE e análise de desempenho | Calcula disponibilidade, desempenho, qualidade e estrutura de perdas | Eventos de parada e códigos de causa como entrada do OEE |
| MES | Gerencia ordens de trabalho, apontamento, takt da linha e dados de qualidade | Status do equipamento, paradas, resultados das ordens de reparo |
| ERP | Gerencia compras, livro de estoque e contas de custo | Entradas e saídas de peças, alocação do custo de manutenção |
Três pontos entram no projeto da interface antes da construção: com que frequência os dados trafegam, quais campos trafegam e qual lado dispara. Além disso, códigos de equipamento, números de peça e unidades de medida precisam ser iguais entre os sistemas, ou os dados nunca vão conciliar.
Tirar as peças da memória e apoiá-las em evidência
A gestão de peças tende a dois extremos: estoque de menos, e a máquina parada espera a peça, ou estoque demais, deixando prateleiras com itens parados por anos. O meio termo se apoia em evidências de duas fontes: os registros históricos de consumo, que mostram a frequência real de retirada e a sazonalidade de uma peça, e o registro de equipamentos junto ao plano de manutenção, que projeta a demanda de troca no período seguinte.
Com ambos, o estoque de segurança deixa de ser um número chutado e passa a ser definido por faixas, conforme criticidade do ativo, prazo de compra e velocidade de consumo. Peças com prazo longo ou de ponto único de falha justificam nível mais alto; peças comuns, de fácil obtenção e substituíveis podem ficar baixas ou ser compradas sob demanda. Esses valores podem ser revisados continuamente conforme os dados de operação, desde que toda retirada passe por uma ordem e toda entrada seja registrada.
Ordem de implantação a partir do registro, e os erros mais comuns
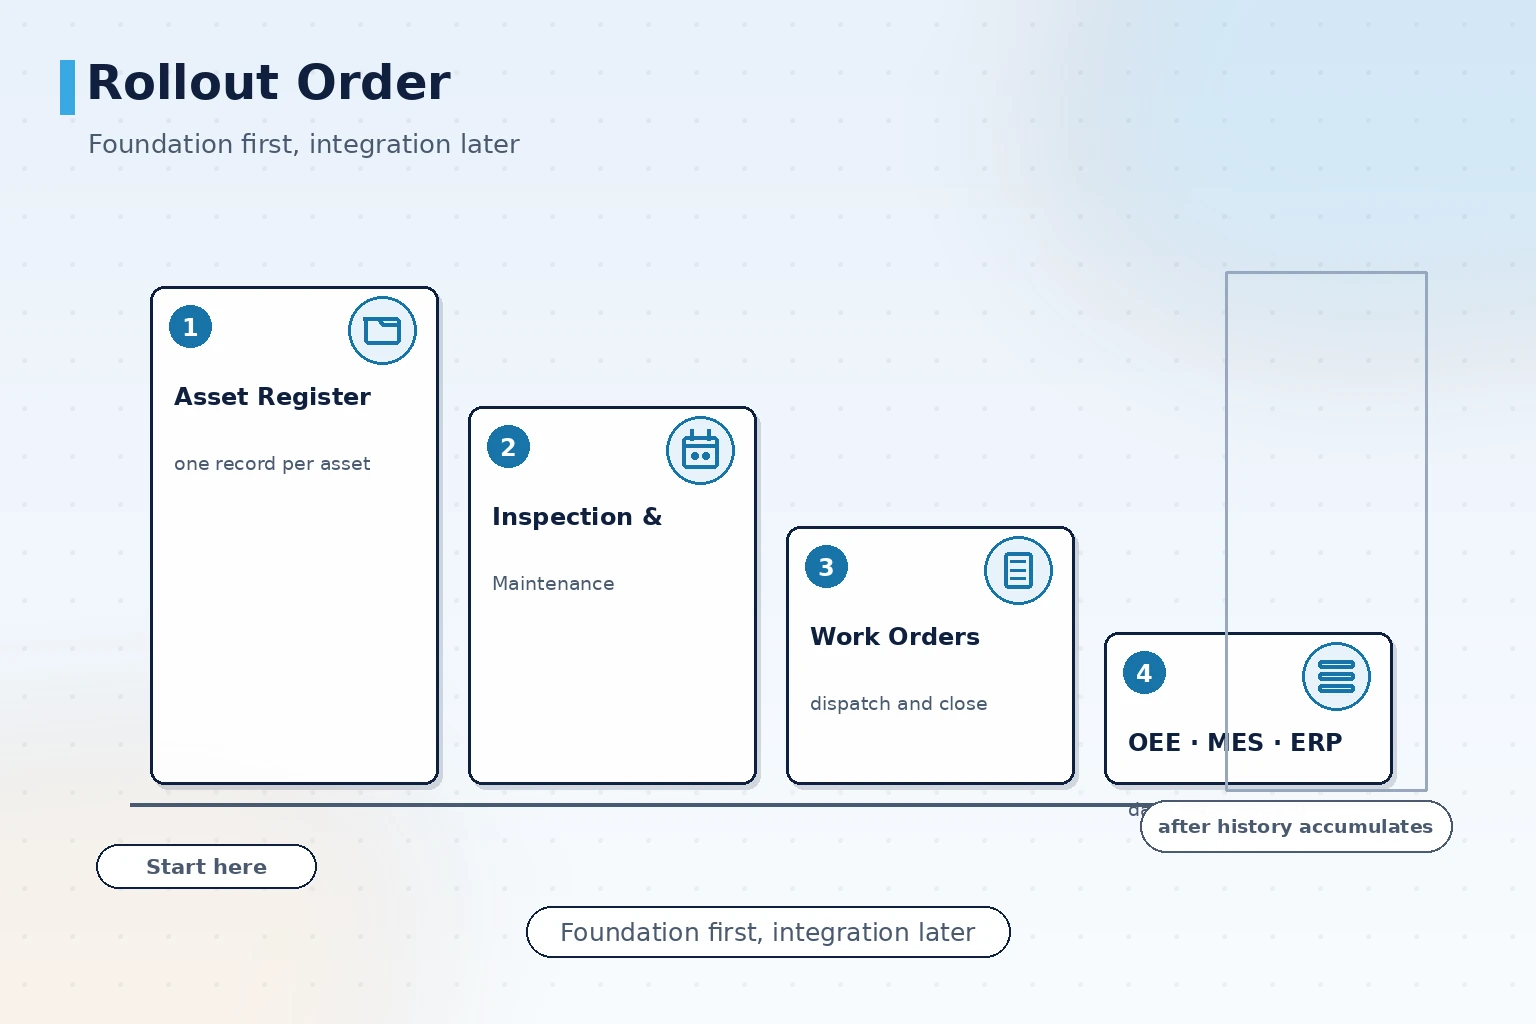
A ordem recomendada começa pelo registro e pelos padrões de inspeção, não pela tela grande.
- Primeiro: levantar o registro de equipamentos e completar especificação, localização e garantia dos ativos críticos, formando o prontuário por equipamento.
- Segundo: definir itens de inspeção e critérios de aceitação dos ativos críticos, começando pelos que falham com frequência ou mais pesam no processo.
- Terceiro: entrar em operação com as ordens de reparo, fazendo abertura, atribuição, conclusão e retirada de peças passarem pelo sistema e gerando histórico.
- Quarto: com histórico acumulado, conectar o OEE e as interfaces com MES e ERP, levando os dados de equipamento para a gestão de produção e de custos.
Três erros são comuns. O primeiro é tratar o sistema como formulário de papel digitalizado, apenas registrando dados sem usar alertas e intertravamentos, o que leva ao abandono em poucos meses. O segundo é copiar padrões de inspeção de outro lugar, desligados dos modos de falha reais da planta. O terceiro é relatar sem fechar o ciclo, com KPI subindo e ninguém responsável pelo acompanhamento.
O controle de acesso merece a mesma atenção que os próprios dados: quem pode alterar padrões de inspeção, quem pode fechar ordens de reparo e quem pode ajustar o estoque de peças devem ter papéis definidos e trilha de auditoria. Os requisitos de controle de acesso que a série IEC 62443 estabelece para automação e sistemas de controle industriais servem bem como referência para esse desenho.
Conclusão
O valor de um sistema de gestão de manutenção de equipamentos TPM não está na quantidade de recursos, mas em quatro coisas continuarem funcionando: registro de ativos preciso, inspeções e manutenção executadas conforme o plano, ordens de reparo encerradas com registro e decisões de peças apoiadas em dados. Com esses quatro pontos firmes, integração com OEE, análise de custo e decisões de substituição passam a contar com fonte confiável, e a gestão de equipamentos sai do combate a incêndios para a manutenção planejada.
A ORPAON atua em digitalização da produção desde 2009, com anos de experiência de implantação em gestão de equipamentos e produção nos setores de autopeças, eletrônicos, alimentos e bebidas e fabricação de equipamentos. Se sua planta vai revisar a prática de gestão de equipamentos, comece pela lista de ativos e pelos registros de falhas dos últimos seis meses, firme antes o registro e os padrões de inspeção e só então defina o escopo e o ritmo do sistema.
Solicitar diagnóstico no local
Não sabe por qual parte da gestão de equipamentos começar? Traga a lista de ativos, a política de manutenção atual e os registros recentes de parada; um engenheiro fará o diagnóstico no local e proporá prioridades para as etapas de registro, inspeção e ordem de reparo.
Fale conosco