Monitoramento do Processo de Tingimento: Curvas, Lotes e Cor
O sistema de monitoramento do processo de tingimento é a camada supervisória e de dados de uma tinturaria: registra curvas de temperatura e dosagem das máquinas de tingimento, temperaturas de zona e velocidade da rama, e a pesagem de banhos e a diferença de cor em uma única linha do tempo, para que as condições de processo de cada lote possam ser revistas e comparadas depois. A parte difícil de um reprocessamento por desvio de cor ou de uma contestação de lote normalmente não é a falta de dados, mas o fato de que eles estão espalhados por painéis locais, cadernos de turno e planilhas do laboratório que nunca se encontram em uma linha do tempo. O artigo aborda o que cada uma das três linhas de dados deve captar, quais definições fixar antes do start-up, como fichas de lote e números de partida formam a cadeia de rastreabilidade e os pontos de aceitação da implantação por etapas.
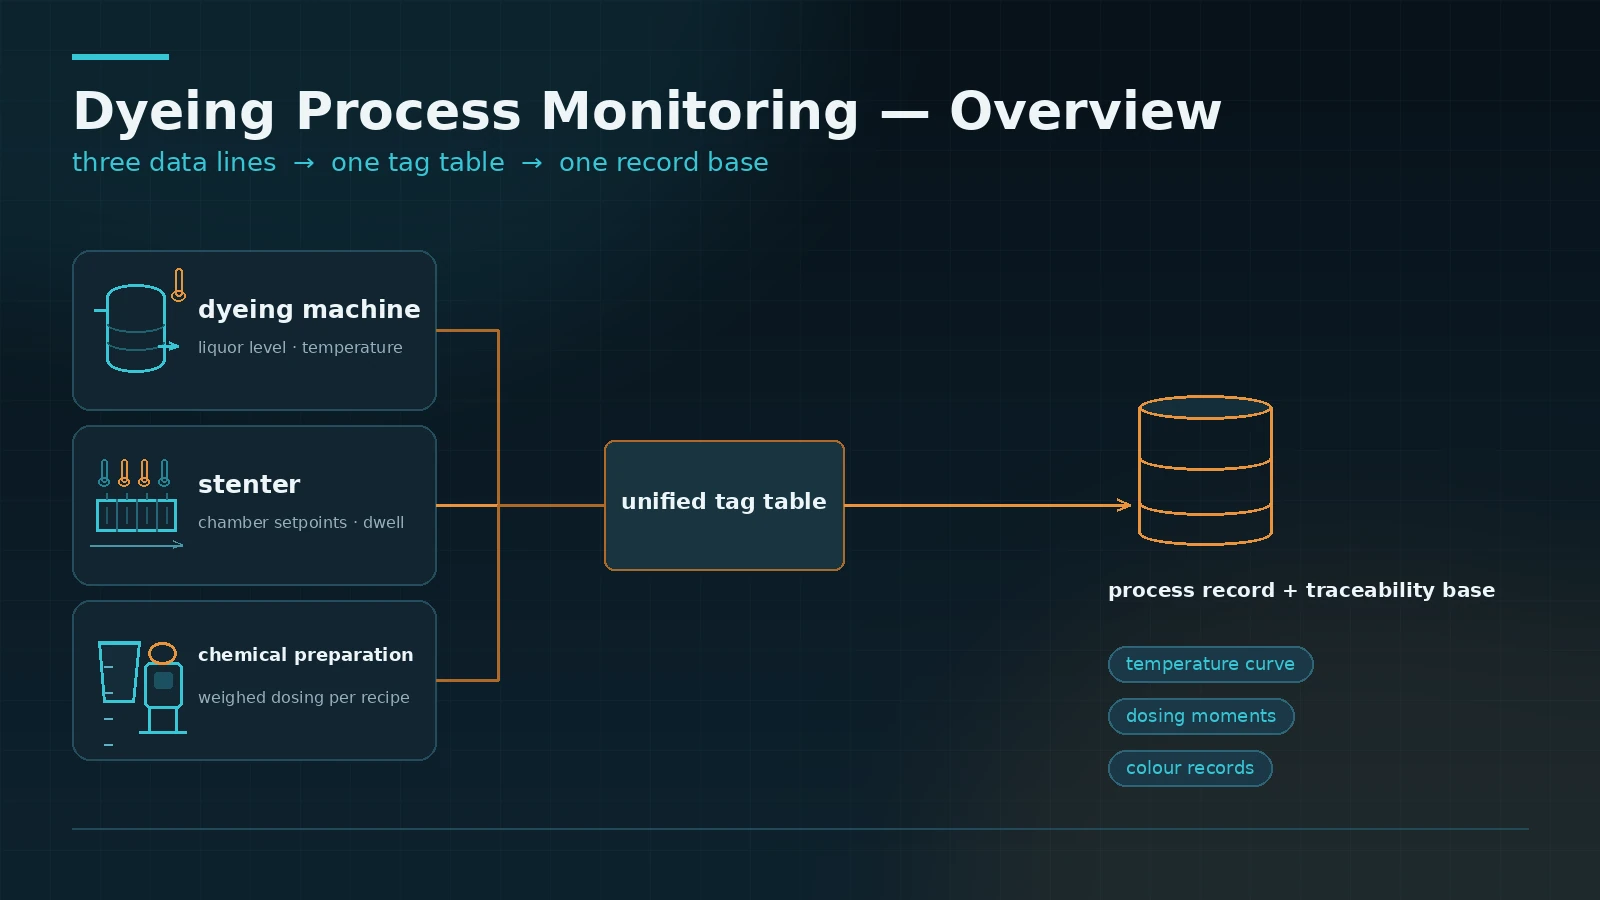
1. O que cobre um sistema de monitoramento do processo de tingimento: três linhas de dados
Um sistema de monitoramento do processo de tingimento é a camada supervisória e de dados de uma tinturaria. Ele registra três grupos de parâmetros em uma única linha do tempo: a máquina de tingimento (número do lote, relação de banho, curva de aquecimento e resfriamento, sequência de dosagem, pH), a rama (temperatura por zona, velocidade da tela, overfeed, umidade do ar de exaustão) e a área de preparação de banhos e laboratório (pesagem de corantes e auxiliares, concentração da solução mãe, diferença de cor das provas de laboratório). Quando as três linhas estão na mesma linha do tempo, as condições de processo de um lote podem ser reconstruídas por inteiro, em vez de montadas a partir de cadernos de turno.
A diferença em relação ao painel local está na retenção e na comparação. O painel local atende o turno em curso e, depois que um setpoint é alterado, o histórico da alteração é difícil de recuperar. O sistema de monitoramento amostra em ciclo fixo e arquiva os valores, de modo que curvas do mesmo artigo em turnos e máquinas diferentes podem ser sobrepostas diretamente. Quando uma cor precisa ser reprocessada, poder recuperar a curva de aquecimento original e os momentos de dosagem é um ponto de partida bem diferente de ter apenas uma ficha de processo manuscrita.
As interfaces em campo raramente são uniformes. Máquinas de tingimento e ramas mais recentes costumam ter porta Ethernet com Modbus TCP ou OPC UA (IEC 62541); máquinas antigas muitas vezes têm apenas porta serial RS485 com protocolo do fabricante ou Modbus RTU; equipamentos de preparação e pesagem normalmente expõem um indicador de pesagem via serial. O sistema precisa suportar esses canais em uma única tabela de tags e armazenar valores brutos, valores de engenharia e bits de estado separadamente, para que uma mudança de faixa em um ponto não corrompa as curvas históricas.
2. Definições a fixar antes do start-up: relação de banho, rampas e unidades de energia
Em duas máquinas de fornecedores diferentes, a mesma relação de banho pode ser expressa de formas completamente distintas: nível em milímetros, frequência da bomba principal ou relação já calculada. Se essas definições não forem alinhadas antes do start-up, toda comparação posterior fica distorcida. Confirme classe por classe de sinal e registre as conclusões no documento de escopo.
| Classe de sinal | O que confirmar | Problema comum |
|---|---|---|
| Curva de temperatura | Posição do sensor (no banho ou na saída do trocador), ciclo de amostragem, unidade da taxa de aquecimento | Registra-se apenas o setpoint do programa, não o valor medido, e o desvio não pode ser avaliado |
| Relação de banho e nível | Tipo e faixa do sensor de nível, origem da massa de tecido, se a relação é calculada ou ajustada | A massa de tecido é digitada manualmente e a relação não corresponde à realidade |
| Dosagem e preparação | Momento da dosagem, unidade de quantidade (kg, L ou porcentagem), se a concentração da solução mãe é registrada | Guarda-se apenas o ID da receita, e uma revisão não pode ser reproduzida |
| Temperatura da rama | Número e posição dos sensores por zona, unidade da velocidade, definição de overfeed | Um sensor por zona, e a diferença de cor entre lados não tem origem rastreável |
| Vapor e água | Tipo de medidor, unidade (kg ou metros cúbicos), rateio por lote ou por turno | Unidades misturadas (toneladas e quilogramas) impedem calcular o consumo específico |
| Diferença de cor e inspeção | Fórmula de diferença de cor e iluminante (por exemplo CIELAB ΔE*ab, D65), posição de medição | Registra-se apenas aprovado ou reprovado, sem valor, e nenhuma tendência é visível |
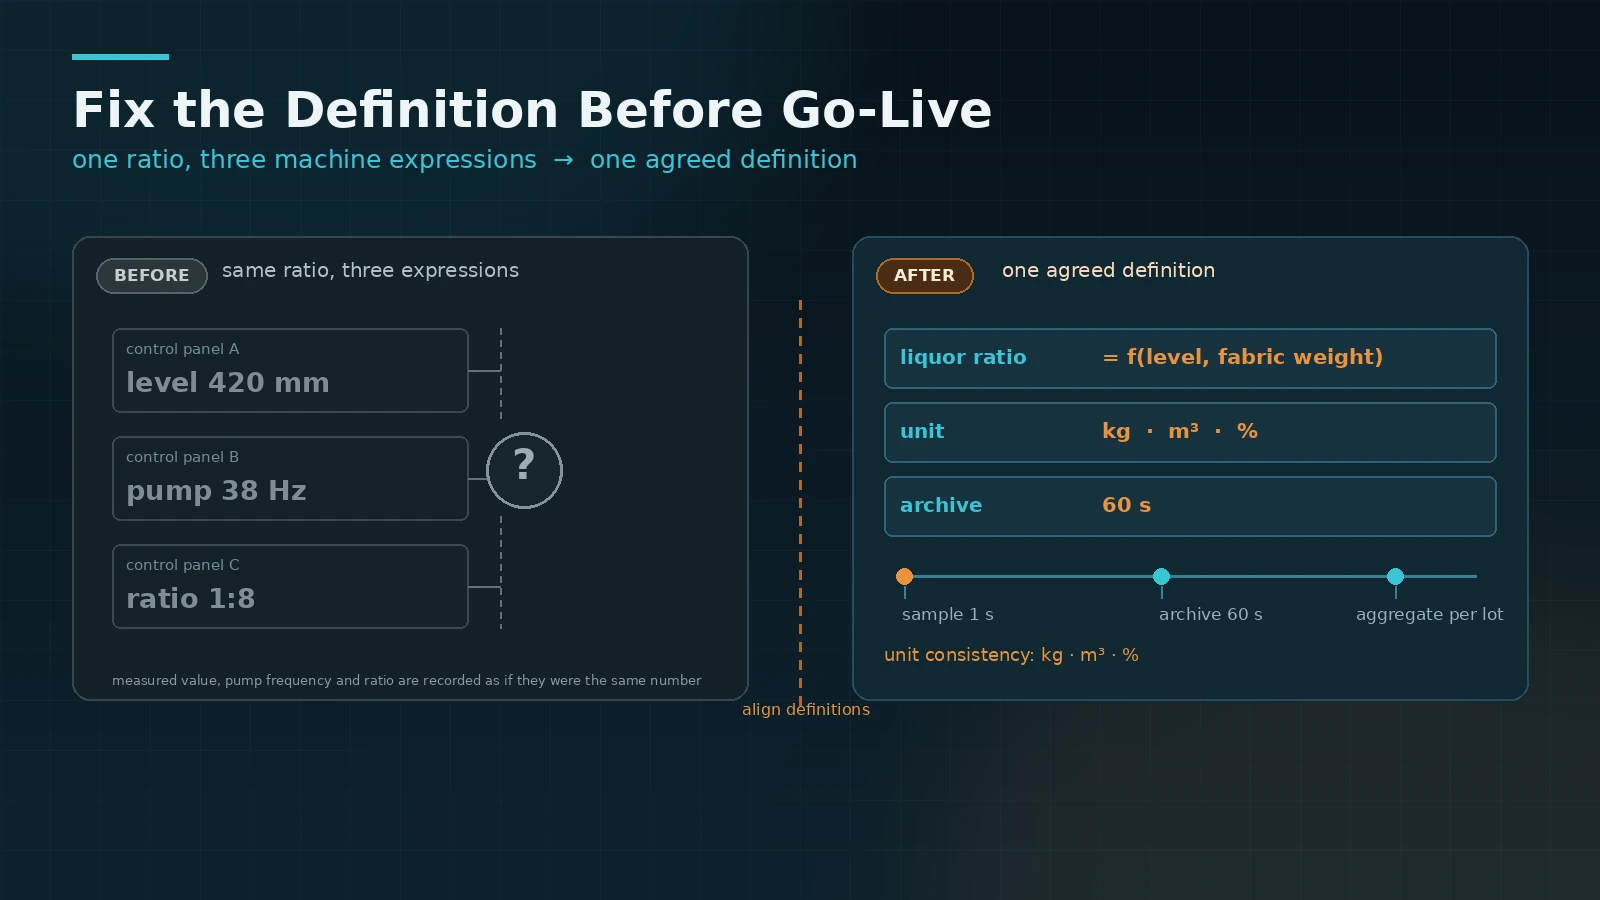
A estratégia de amostragem e arquivamento deve ser definida junto com as definições. Temperatura e pressão costumam ser coletadas por segundo e arquivadas por minuto; dosagem e movimentos de válvula são registrados na mudança; produção, vapor, água e energia elétrica são agregados por lote ou por turno. A estratégia de arquivamento precisa responder a duas perguntas: é possível recuperar a curva completa de um lote de três meses atrás e quanto espaço um lote consome. A primeira define o prazo de retenção, a segunda define o investimento em armazenamento e backup.
3. Como fichas de lote, números de partida e registros de cor formam a cadeia de rastreabilidade
A rastreabilidade em uma tinturaria difere da montagem: um lote de tingimento pode usar tecido cru de vários lotes, e o tecido resultante é depois dividido entre vários pedidos. A cadeia precisa funcionar nos dois sentidos, do pedido de produto acabado de volta ao lote de tingimento e aos lotes de tecido cru, e do lote de tecido cru adiante para os pedidos em que entrou.
- Ficha de lote: registrar número do lote, fornecedor e metros no recebimento do tecido cru, e vincular o número da ficha ao lote de tingimento no carregamento. Quando um lote usa vários lotes de tecido, registrar todos, não apenas o principal.
- Número de partida e curva de processo: a partida de tingimento é a chave primária do processo. Curvas, registros de dosagem, operador e horário ficam vinculados a ela, e a reutilização de números exige regra explícita de ciclo e liberação.
- Registros de cor: registrar prova de laboratório, diferença entre partidas e inspeção final com a mesma fórmula e iluminante, anotando a posição de medição, para separar variação dentro da partida da variação entre partidas.
- Reprocessamento e retrabalho: o reprocessamento deve gerar um novo registro vinculado à partida original, para que a curva do retrabalho não sobrescreva o registro inicial.
- Produto acabado e pedidos: vincular resultados de inspeção a número de pedido, partida e metros, para que na expedição o pedido leve de volta a todas as partidas envolvidas.
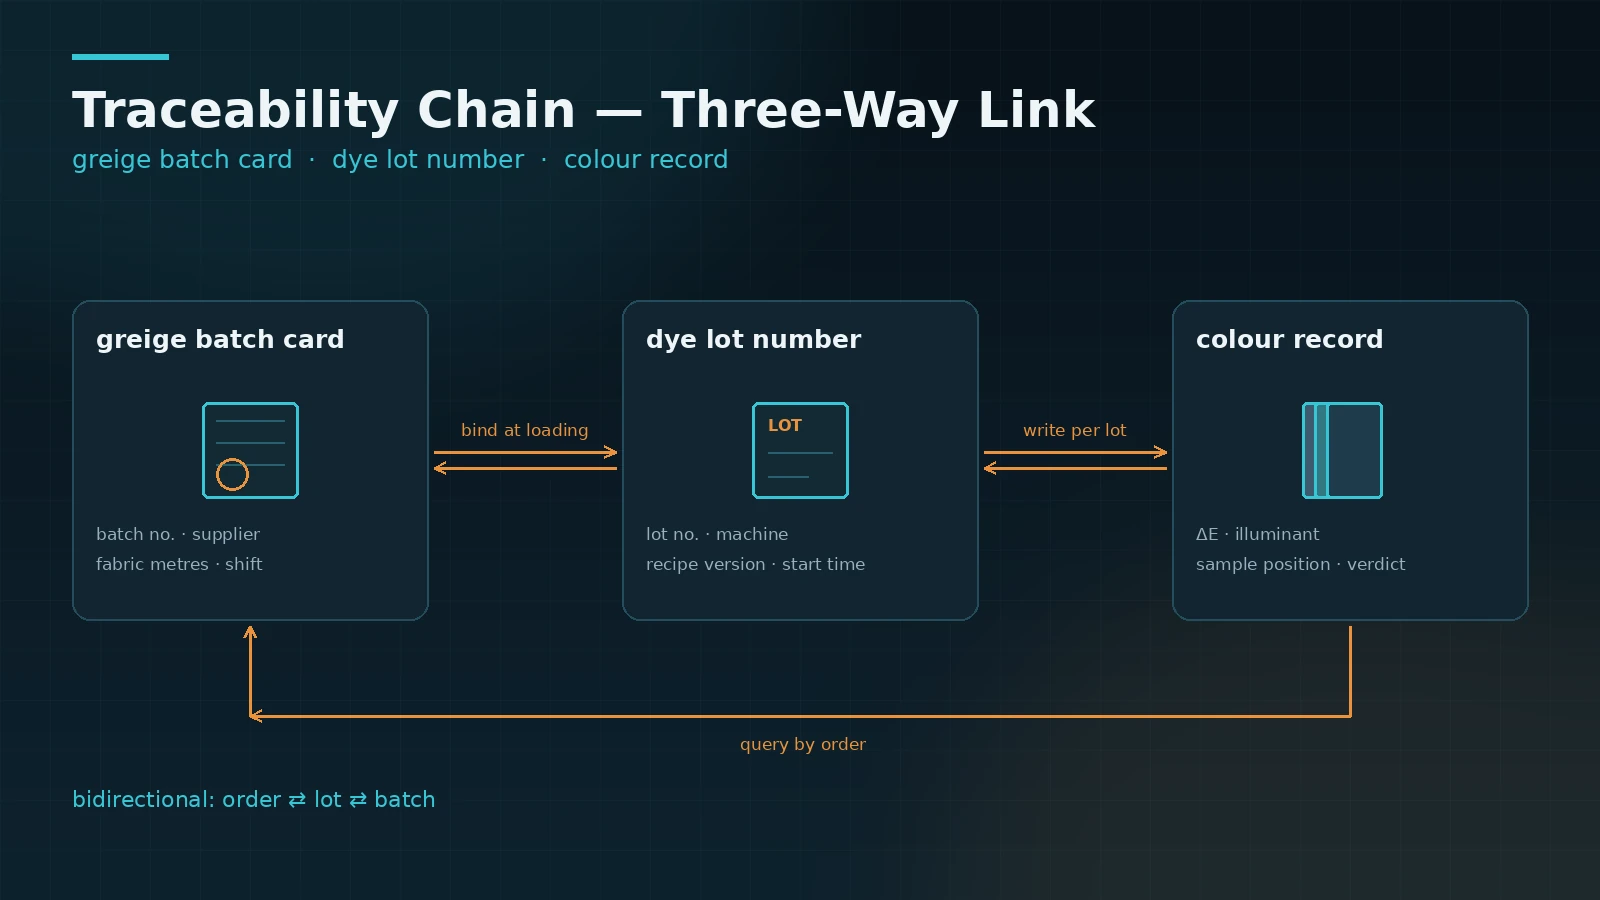
O item mais omitido é o registro de vários lotes de tecido em uma única partida. Sob pressão de prazo, digita-se apenas o lote principal e os demais saem da cadeia. Se depois o cliente questionar um embarque inteiro, resta apenas uma janela de tempo aproximada.
4. Implantação por etapas e pontos de aceitação
Tinturarias operam uma grande variedade de modelos de máquina e uma sequência densa de partidas, então conectar a fábrica inteira de uma vez raramente é realista. Um caminho mais controlável é escolher uma linha ou um setor, fazer as curvas das máquinas e a vinculação de partidas funcionarem, e então estender para ramas e medição de energia.
- Etapa 1, máquina e linha únicas: a meta é que os parâmetros-chave sejam arquivados continuamente e os valores das curvas confiram com o painel local. Na aceitação, amostram-se várias partidas e verificam-se a completude de temperatura, relação de banho e momentos de dosagem, além da continuidade dos carimbos de tempo.
- Etapa 2, rastreabilidade de partida e cor: fichas de lote, números de partida e registros de cor passam a trabalhar juntos, permitindo ir do pedido às partidas e, da partida, recuperar curvas e resultados de inspeção.
- Etapa 3, energia e múltiplos setores: vapor, água e eletricidade são rateados por partida ou por turno, o consumo específico entra no relatório rotineiro, e as tabelas de tags e modelos de relatório validados são replicados para outros setores.
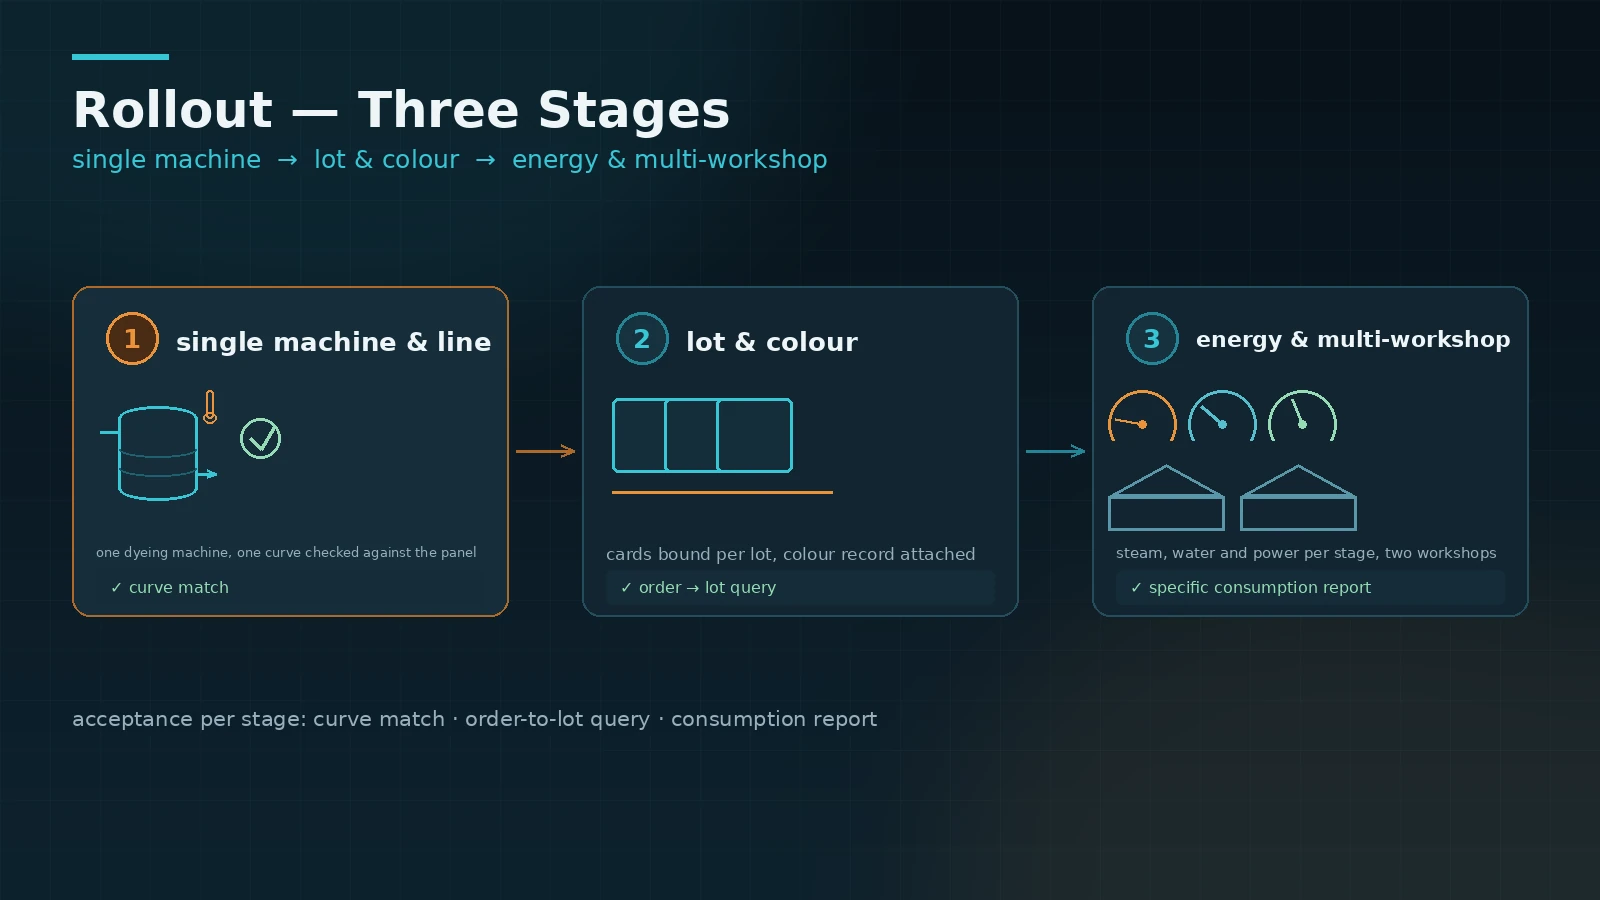
O critério não é quantas tags foram conectadas, mas se o setor abre as curvas primeiro quando surge um problema de cor ou um retrabalho. Antes disso, mais conexões continuam sendo apenas conectividade.
Conclusão: acertar as definições antes de contar máquinas
O valor do sistema de monitoramento do processo de tingimento não está no número de máquinas conectadas, mas em saber se as definições de curva de temperatura, relação de banho e consumo de energia foram fixadas de antemão e se fichas de lote e números de partida se encontram quando alguém realmente rastreia um lote. Quando esses três pontos se sustentam, o setor passa a abrir as curvas primeiro diante de um problema de cor ou de um retrabalho; antes disso, mais telas apenas transferem o painel local para outro monitor. Para uma tinturaria, fazer curvas e vinculação de partidas funcionarem em um setor e depois estender para ramas e medição de energia costuma ser mais controlável do que conectar a fábrica inteira de uma vez.
Agendar conversa sobre a solução
Se sua empresa está avaliando um sistema de monitoramento do processo de tingimento, ou quer primeiro revisar as definições de sinal e os requisitos de rastreabilidade de lote das máquinas e ramas existentes, entre em contato para discutir as condições da planta e uma sequência viável. Vamos propor um caminho executável a partir dos tipos de máquina, das interfaces de comunicação e dos requisitos de registro de processo.
Fale conosco