Sistema SPC: cartas de controle e capacidade do processo
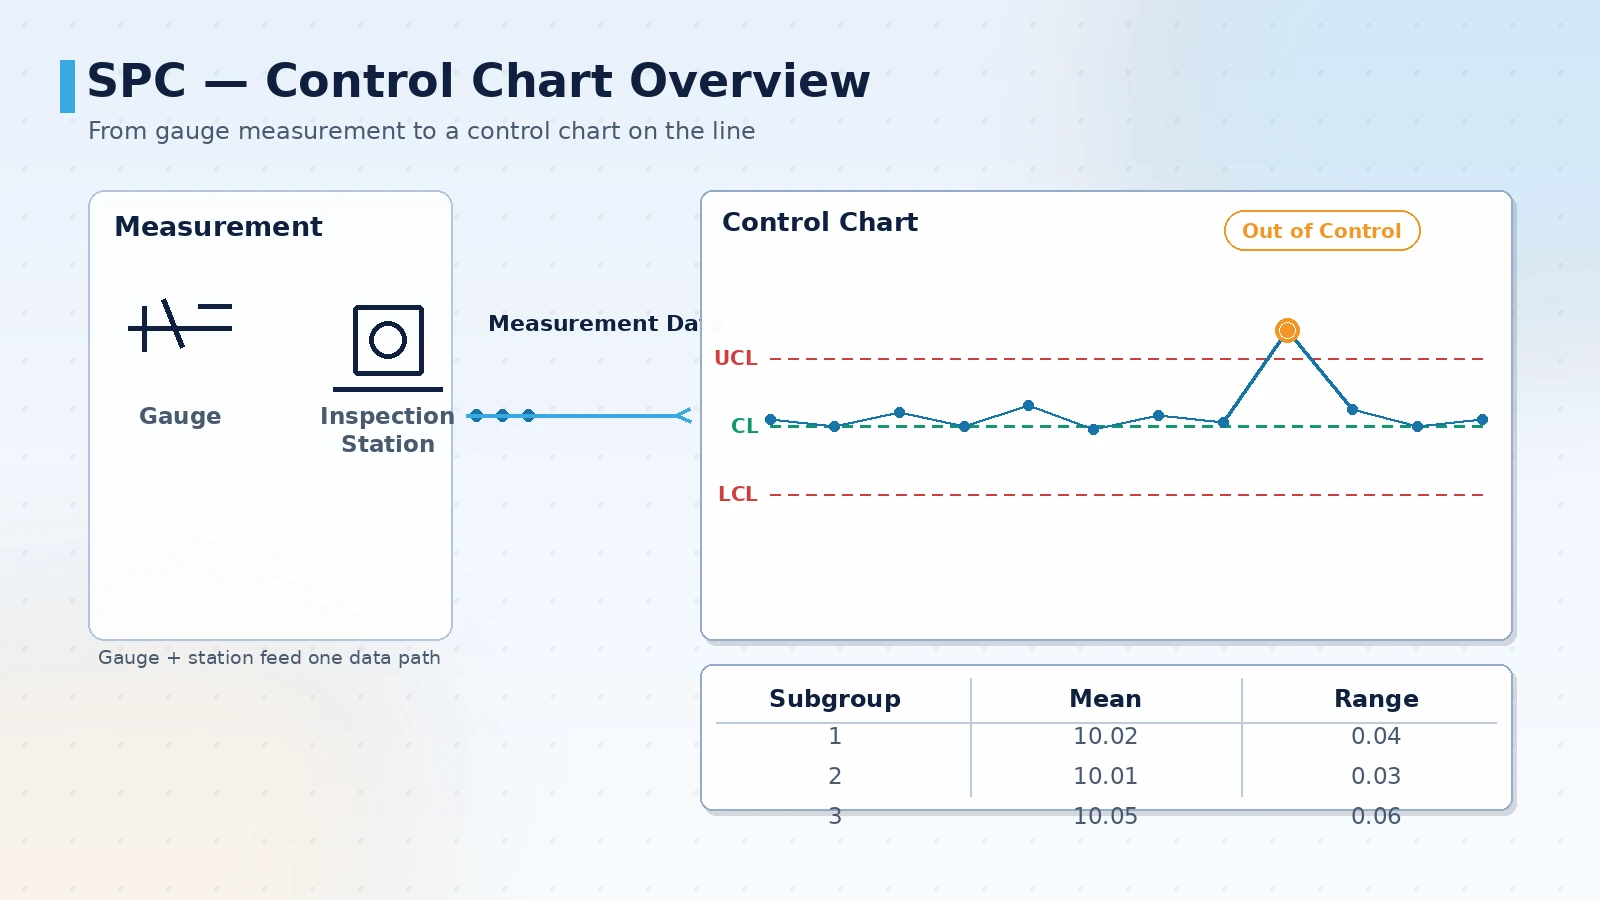
O sistema SPC de controle estatístico de processo registra os dados de medição de cada lote em ordem temporal em cartas de controle, para que o processo sinalize antes de começar a produzir defeitos. Ele não acompanha “quantos defeitos já foram feitos”, mas “se a distribuição dos valores deste processo começou a se deslocar, em que direção e com que velocidade”. Fazer o SPC funcionar depende de três coisas: capturar os dados de medição de forma estável, escolher as cartas de controle e as regras de alerta corretas e ligar a capacidade do processo às ações de mais adequadoia contínua. Este artigo cobre os caminhos de captura, a escolha de cartas e regras, a leitura dos índices de capacidade, a resposta e o fechamento dos alarmes, os limites com MES e equipamentos de inspeção, e a implantação por etapas com pontos de aceitação.
As três perguntas que o SPC responde
O valor do SPC não está numa linha bonita, mas em transformar a variação do processo em um registro que pode ser questionado ponto a ponto. Antes de construir o sistema, defina as perguntas a responder, para que cada campo tenha motivo de existir.
- A distribuição dos valores deste processo está estável hoje, ou já começou a derivar ou apresentar tendência
- A variação é variação normal do processo, ou já acionou uma regra de alerta
- Quando aciona: quem tratou, quando, por qual regra e com que resultado
- Qual é a capacidade do processo (Cp/Cpk) e ela atende à especificação do cliente
- Essas conclusões podem ser abertas por processo, produto, turno e máquina
Um erro comum é comprar uma ferramenta de relatórios antes de pensar de onde vêm os dados. A ordem mais confiável é o inverso: definir primeiro as características medidas e as regras de alerta, depois a captura e, por fim, os gráficos e painéis.
De onde vêm os dados de medição: camadas de captura
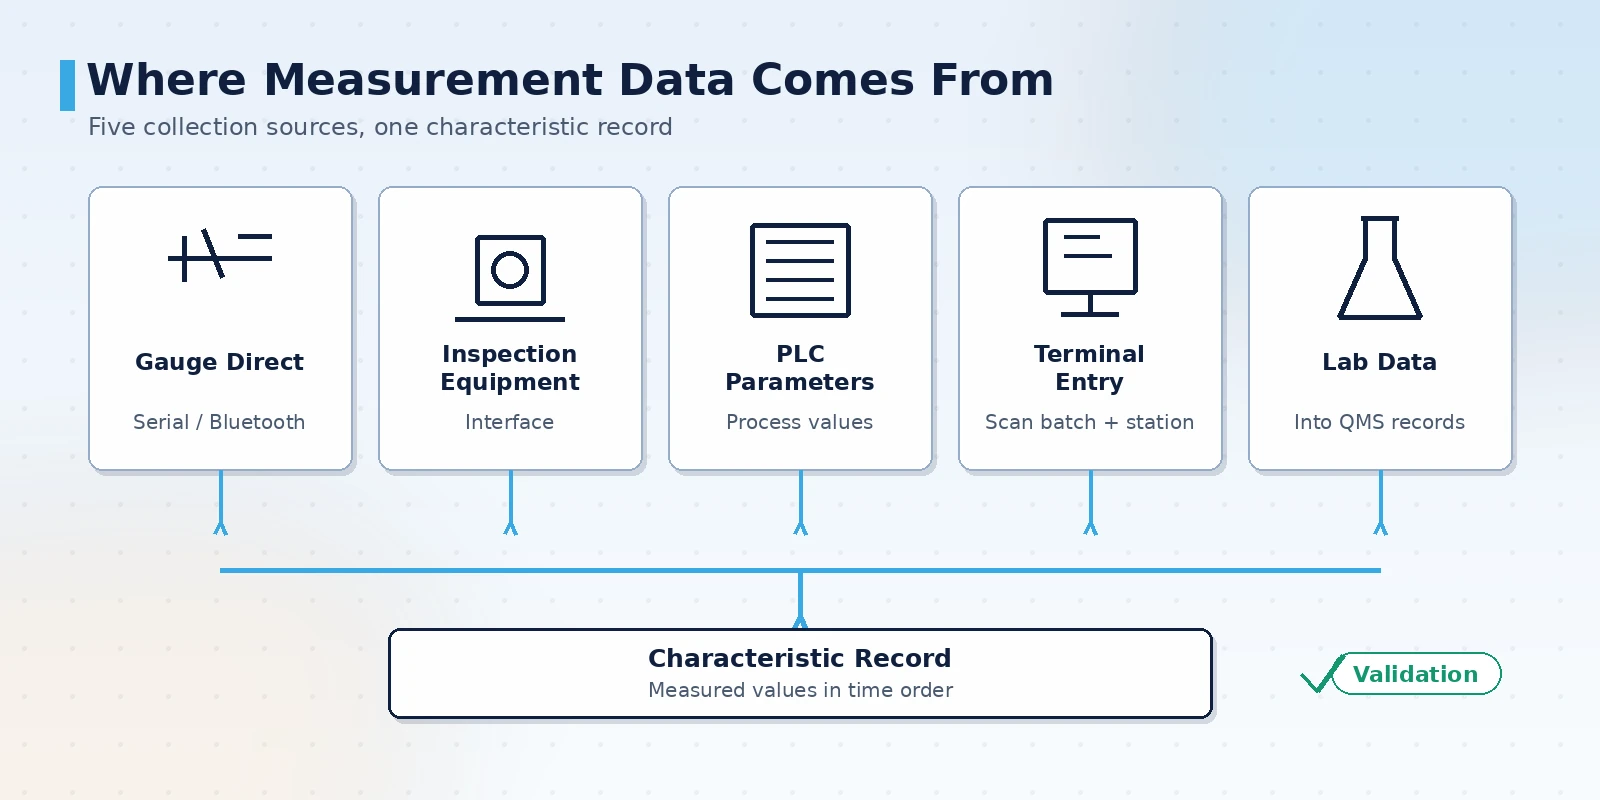
A base do SPC são “valores medidos da mesma característica em ordem temporal”. As condições de campo variam muito, então poder capturar dados de forma automática e estável define se a carta de controle tem sentido. A abordagem comum combina vários métodos: captura automática cobre estações de grande volume e entrada manual cobre o que não tem interface.
- Conexão de instrumentos: paquímetros digitais, micrômetros e máquinas de medição por coordenadas gravam os valores diretamente no sistema por porta serial ou Bluetooth, reduzindo erros de transcrição
- Integração com inspeção: instrumentos ópticos, estações de inspeção por visão e linhas automáticas devolvem resultados e vereditos por interfaces
- CLP e parâmetros de processo: para características refletidas em parâmetros do equipamento, leem-se valores do controlador como monitoração auxiliar
- Entrada na estação de inspeção: inspeções de recebimento, primeira peça, rondas e expedição são digitadas no terminal, com leitores de código ligando lotes e estações
- Dados de laboratório: resultados físico-químicos e mecânicos são unificados no mesmo registro de característica via sistema de gestão de dados
- Validação de dados: na digitação, validam-se limites superior e inferior e faixa do instrumento, com valores claramente anômalos sugerindo reconferência na hora
Como escolher cartas de controle e regras de alerta
Não existe um único tipo de carta de controle, e escolher errado faz o alerta falhar por completo. A escolha depende de duas coisas: se o dado é variável ou atributo e se cada amostragem é um ponto ou um subgrupo.
- Ponto único fora do limite: um ponto fora do limite de controle, geralmente aponta causa súbita
- Vários do mesmo lado: vários pontos seguidos do mesmo lado da linha central, indicam deslocamento da média do processo
- Tendência seguida: vários pontos seguidos subindo ou descendo monotonicamente, apontam causas sistemáticas como desgaste de ferramenta e deriva térmica
- Próximo ao limite: vários pontos seguidos na zona próxima ao limite, precursor de deslocamento
- Padrão periódico ou misto: pontos em ciclo ou mistura regular, sugerindo fatores periódicos como troca de turno e troca de material
| Tipo de dado | Cartas comuns | Aplicação |
|---|---|---|
| Variável, ponto único | Carta de valores individuais e amplitude móvel | Ciclo por peça longo, um valor medido por amostra |
| Variável, subgrupo | Carta de médias e amplitudes / médias e desvios-padrão | Várias amostras de uma vez, monitoração da estabilidade |
| Atributo, número de defeituosos | Carta de fração defeituosa | Inspeção por lote, acompanhamento da fração de defeitos |
| Atributo, número de defeitos | Carta de número de defeitos | Acompanhamento de defeitos por unidade produzida |
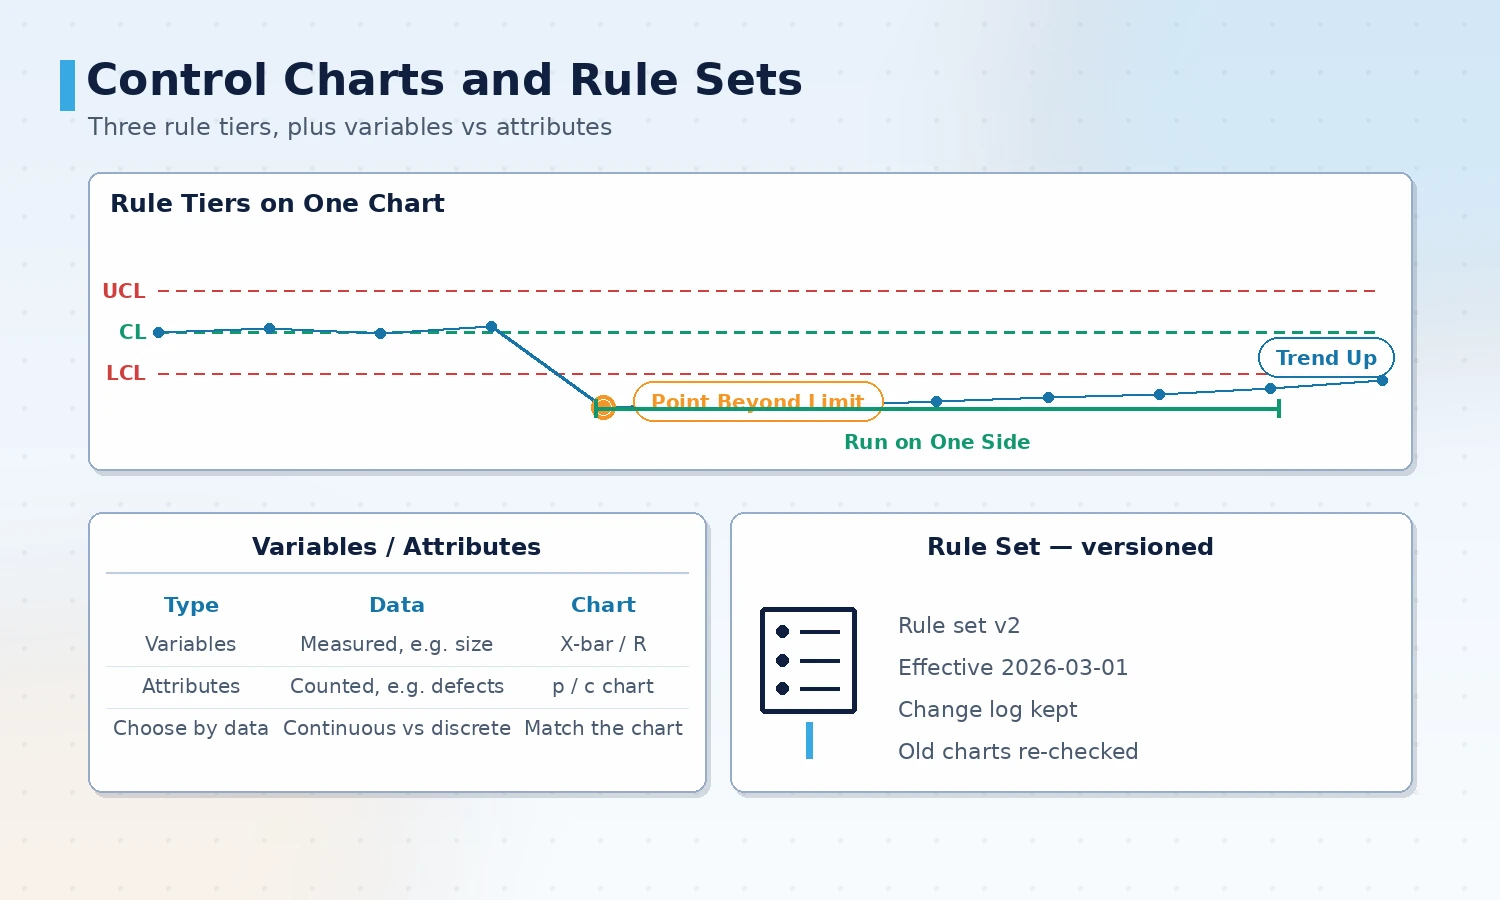
As regras de alerta precisam de versionamento. Quando o conjunto muda de versão, a comparabilidade dos alarmes históricos é afetada, então mudanças devem ser registradas e o momento da troca marcado nos relatórios.
As regras de alerta traduzem “algo parece errado” em condições executáveis. Um conjunto comum inclui ponto único fora do limite, vários pontos seguidos de um lado da linha central, vários pontos seguidos subindo ou descendo e pontos em padrão periódico. Mais regras não significa mais eficaz; um conjunto sensível demais encobre as anomalias reais.
Como ler a capacidade do processo: Cp e Cpk
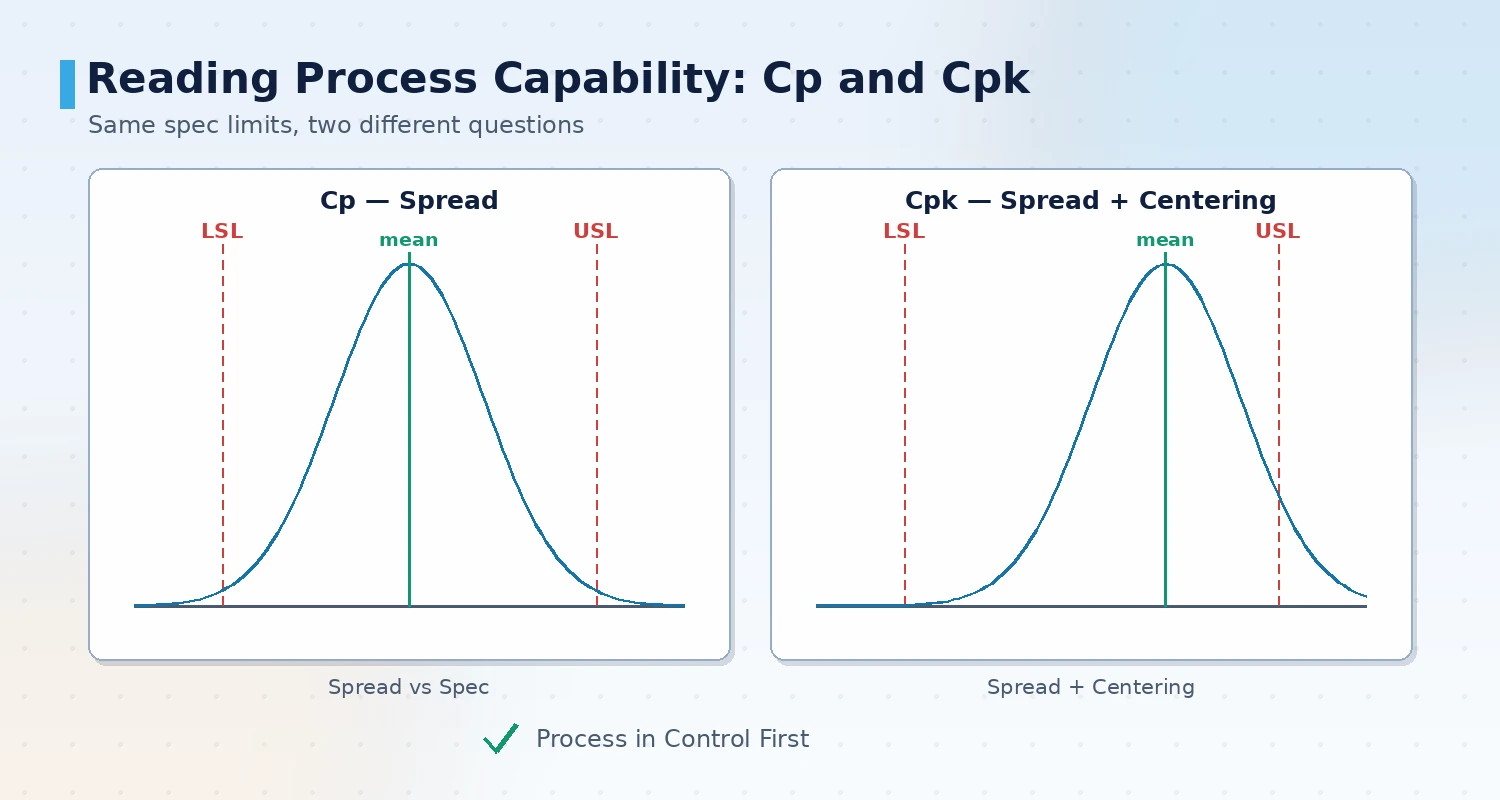
A carta de controle responde “está estável”; a capacidade responde “é suficiente”. As duas devem ser vistas juntas: um índice de capacidade calculado sobre processo instável é inútil, pois a distribuição muda o tempo todo.
- Cp: considera apenas a razão entre largura da distribuição e largura da especificação, reflete potencial sem deslocamento
- Cpk: considera também a posição da distribuição, reflete o nível real, um índice bastante acompanhado pelos clientes
- Especificação unilateral: com apenas limite superior ou apenas inferior use Cpu ou Cpl, sem forçar Cpk
- Pré-requisito: confirme que o processo está sob controle antes de calcular a capacidade; dados instáveis exigem análise de causa
- Longo e curto prazo: valores de capacidade de janelas diferentes não são comparáveis diretamente, o relatório deve indicar o intervalo de amostragem
Antes de calcular, defina a origem da especificação e o sistema de medição. Juntar dados da mesma característica medidos por instrumentos ou inspetores diferentes infla ou dilui o valor de capacidade pelo erro de medição.
Resposta a alarmes e fechamento
O alarme na carta é apenas o começo; o sistema só se firma quando o turno consegue responder por regra e deixar registro de tratamento. A cadeia de resposta deve ser curta e a responsabilidade clara, senão os alarmes logo são ignorados.
- Estratificação de alarmes: separe regras duras, como ponto único fora do limite, das regras suaves de tendência, sem tratá-las igualmente
- Caminho de notificação: o alarme indica processo, característica, regra e valor atual, para o responsável julgar ao chegar
- Registro de tratamento: ação, causa, medidas temporárias e contramedidas permanentes são gravadas no sistema como registro rastreável
- Parada vinculada: para segurança ou características críticas, pode-se configurar parada da máquina ou bloqueio do fluxo ao ultrapassar o limite
- Revisão de eficácia: após a contramedida, verifique se a carta e o valor de capacidade da mesma característica apresentaram ganho real
- Busca de alarmes históricos: pesquise alarmes passados por processo, característica e tempo para achar padrões de problemas recorrentes
Limites com MES, equipamentos de inspeção e painéis
O SPC raramente existe sozinho; ele divide trabalho com MES, equipamentos de inspeção e painéis, e limites claros evitam duplicação.
- Com MES: o MES gere ordens, lotes e execução da produção; o SPC pega o contexto de lote e estação do MES, sem manter duas vezes
- Com equipamentos de inspeção: instrumentos e estações produzem os valores; o SPC analisa a série temporal, e os dois não gravam conclusões um do outro
- Com painéis: os painéis mostram estado atual e alarmes; o SPC guarda a série histórica e as conclusões estatísticas, sem duplicar dados brutos na camada de exibição
- Fonte única de dados: não guarde valores da mesma característica em vários sistemas, defina um ponto como fonte oficial
Implantação por etapas
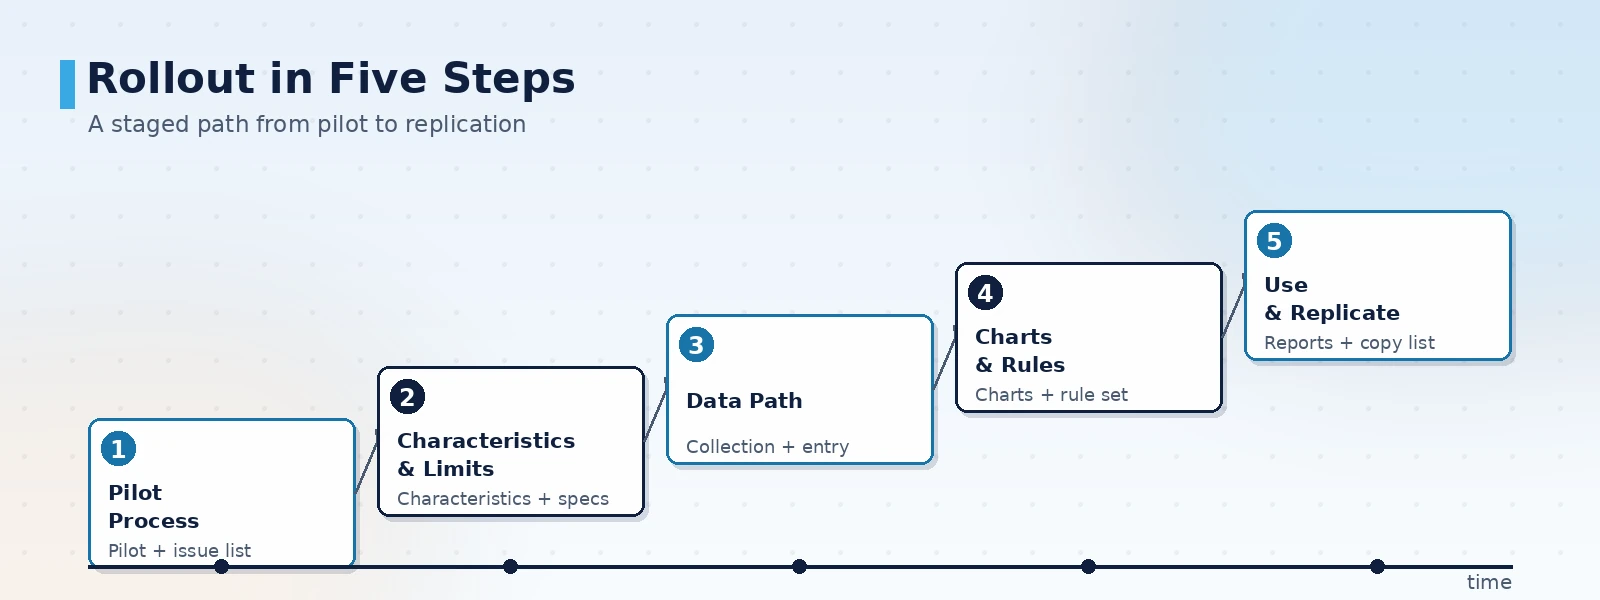
O SPC não deve cobrir a fábrica inteira de uma vez. Comece por um processo crítico, coloque a lista de características, as regras de alerta e os modelos de relatório em funcionamento e replique para o próximo processo, minimizando o retrabalho.
- Escolha um processo-piloto: escolha um processo crítico com grande efeito na qualidade final e dados de medição disponíveis, e defina as perguntas
- Defina características e especificações: junto com processo e qualidade, liste características-chave, limites de especificação e frequência de amostragem
- Construa o caminho de dados: decida como cada característica é capturada e complete a entrada manual
- Configure cartas e regras: escolha a carta por tipo de dado, defina o conjunto de regras e os responsáveis pela resposta
- Use os relatórios e replique: publique primeiro os relatórios de carta e capacidade, faça a reunião de qualidade do turno usá-los e então expanda por conclusão
Pontos de escolha do piloto e aceitação no go-live
A aceitação não é sobre a beleza dos gráficos, mas se números e alertas batem com o campo. Verifique item a item antes de entrar em operação para evitar um sistema que ninguém usa.
- Características e especificações rastreáveis: cada característica tem especificação documentada, frequência de amostragem e origem dos dados
- Precisão da captura: valores capturados automaticamente foram comparados com reconferência manual, desvio dentro do aceitável
- Regras explicáveis: cada regra de alerta tem significado e ação de resposta claros, compreensíveis pelo turno
- Análise de capacidade correta: confirme o controle antes de calcular a capacidade; especificação unilateral usa o índice correspondente
- Registros pesquisáveis: alarmes e registros de tratamento são pesquisáveis por processo, característica e tempo como base para mais adequadoia contínua
A ORPAON atua em software industrial e sistemas de automação desde 2009, com experiência em projetos de captura de dados de campo, controle de qualidade e visualização da produção. O escopo entregue abrange captura de dados de medição, análise de dados de qualidade e sistemas de controle estatístico de processo, oferecendo projeto de solução e desenvolvimento de sistemas para usinagem, injeção plástica, estampagem, montagem e montagem eletrônica, com engenheiros para contato direto.
Conclusão
A parte realmente difícil do sistema SPC não é a carta de controle em si, mas a confiabilidade dos dados de medição e as definições das regras de alerta. A ordem recomendada é começar por um processo crítico: definir com clareza a lista de características e especificações, construir o caminho de captura, configurar cartas e regras e, por fim, usar relatórios de carta e capacidade para conduzir a reunião de qualidade do turno, replicando ao próximo processo após comprovar o efeito. Na escolha, verifique cinco pontos: características rastreáveis, captura precisa, regras explicáveis, análise de capacidade correta e registros pesquisáveis, para que os alertas sejam confiáveis após o go-live. A ORPAON oferece projeto de solução e desenvolvimento de captura de dados de medição, análise de dados de qualidade e controle estatístico de processo para usinagem, injeção plástica, estampagem e montagem eletrônica, com suporte à integração com MES e equipamentos de inspeção e engenheiros para contato direto.
Fale conosco sobre uma solução SPC de controle de processo
Informe seus processos críticos, métodos de medição e prática atual de controle de qualidade, e podemos propor método de captura, projeto de carta de controle e regras de alerta e recomendações de análise de capacidade conforme as condições do local, com engenheiros para contato direto.
Agendar conversa sobre a solução
Informe seus processos críticos, métodos de medição e prática atual de controle de qualidade, e podemos propor método de captura, projeto de carta de controle e regras de alerta e recomendações de análise de capacidade conforme as condições do local, com engenheiros para contato direto.
Fale conosco