Checklist de aceitação SCADA: o que FAT e SAT verificam
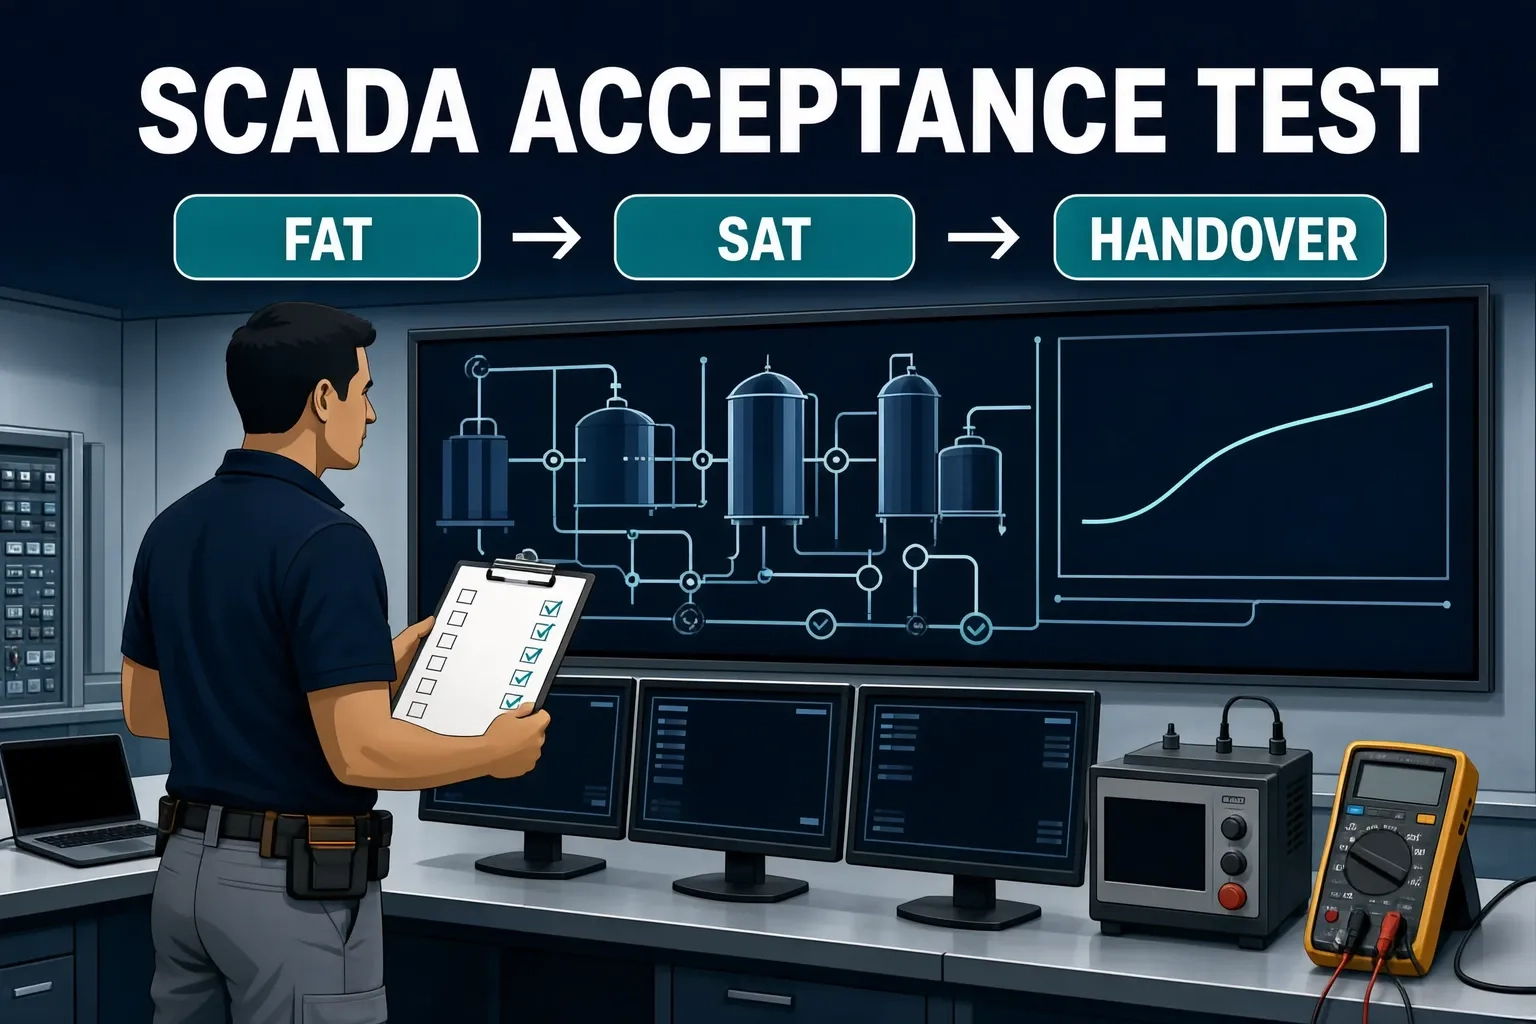
O teste de aceitação de um SCADA percorre três etapas: o teste em fábrica (FAT) confirma que funções e telas foram construídas conforme o acordado, a aceitação em campo (SAT) confirma que sinais, intertravamentos e condições de operação passam nos testes reais da linha, e a entrega de documentação confirma que a fábrica consegue assumir a manutenção. Transformar cada etapa num checklist é o ponto de partida para aceitar o projeto no prazo e com menos retrabalho.
Por que projetos SCADA emperram na aceitação
O cenário habitual: as telas estão prontas, a demonstração funciona, e na aceitação começam as divergências. Um sinal nunca esteve na lista. Um intertravamento que ninguém ousa acionar de verdade na linha em operação. Alarmes tantos que a equipe de turno não consegue acompanhar. Alguém pede uma tendência de um dia do ano passado e descobre que os dados não foram gravados no ciclo acordado. O fornecedor diz que as funções foram entregues, a produção diz que não é seguro usar, e o termo de aceitação fica sem assinatura.
A maioria dessas divergências não é problema de capacidade de desenvolvimento: três coisas não foram definidas antes do projeto começar — com a lista de quem os critérios de aceite são definidos, até onde vai o teste em campo para contar como aprovado e o que a documentação de entrega deve conter. Aceitação é executar um padrão acordado, não inventar um padrão no local.
Seis pontos a acordar antes da aceitação
| Ponto | O que acordar |
|---|---|
| Critérios de aceite | Listar função por função, com modo de demonstração e critério de aprovação, assinado pelas duas partes |
| Lista de sinais | Conferir ponto a ponto: tag, faixa, unidade, via de comunicação, coerente com a fiação de campo |
| Política de alarmes | Prioridades, limites, supressão e arquivamento, dimensionados à capacidade real de resposta do turno |
| Dados históricos | Período de retenção, granularidade de amostragem, cópia de segurança e tempo de resposta de consulta como itens de aceite |
| Condições de operação | Alimentação, aterramento, segregação de rede, duração do teste em operação contínua — o campo precisa estar pronto para testar |
| Idioma da documentação | Manuais, anotações de tela e material de treinamento no idioma do usuário final |
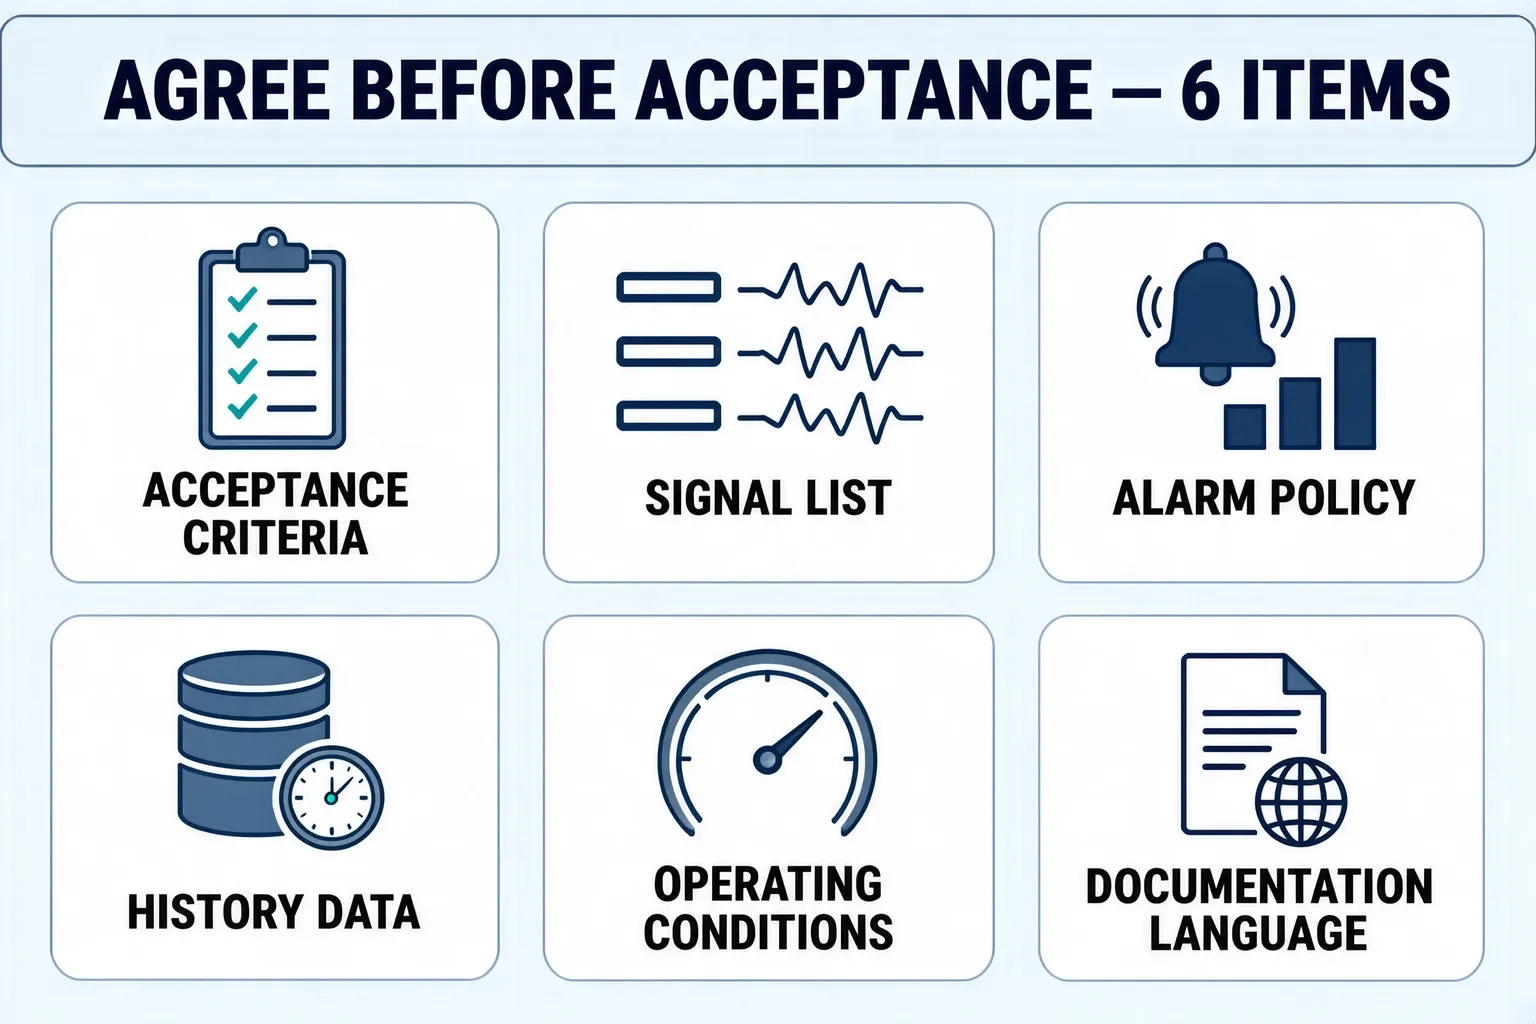
Com os seis pontos no papel, FAT e SAT passam a partilhar a mesma tabela de conferência; falta um só e a aceitação vira um palco de disputa entre as partes.
FAT: o que ensaiar na instalação do fornecedor
O valor do FAT está em interceptar problemas antes do embarque. Quatro itens formam a espinha dorsal do ensaio:
- Demonstração de telas e funções: supervisão, comando, tendências e relatórios ponto a ponto conforme a lista de sinais, percorrendo o fluxo completo de cada função do usuário final
- Ensaios de sinais analógicos e intertravamentos: injeção de sinais nos limites superior e inferior da faixa, acionamento da lógica de intertravamentos e acoplamentos um a um, com registro dos resultados
- Cenários de falha e recuperação: religamento após falta de energia, recuperação após queda de comunicação, comutação de redundância — verificando se alarmes e reenvio de dados seguem o acordado
- Desempenho e permissões: medição de atualização de telas e resposta de consultas históricas na quantidade de tags acordada, conferência de permissões contra a matriz de funções
Problemas achados no FAT custam muito menos do que problemas achados em campo; projetos sem critérios acordados costumam enfrentar aqui uma rodada extra de negociação.
SAT: o que testar de verdade na linha
O SAT examina o sistema em condições reais de produção, e a diferença face ao FAT é que o ambiente deixa de ser controlável. Rede e comunicação devem ser medidas: a rede de controle está segregada da rede administrativa conforme o projeto, os elos entre o servidor de coleta e os CLPs e instrumentos se mantêm estáveis em carga plena, os dados reenviados após queda de conexão chegam completos.
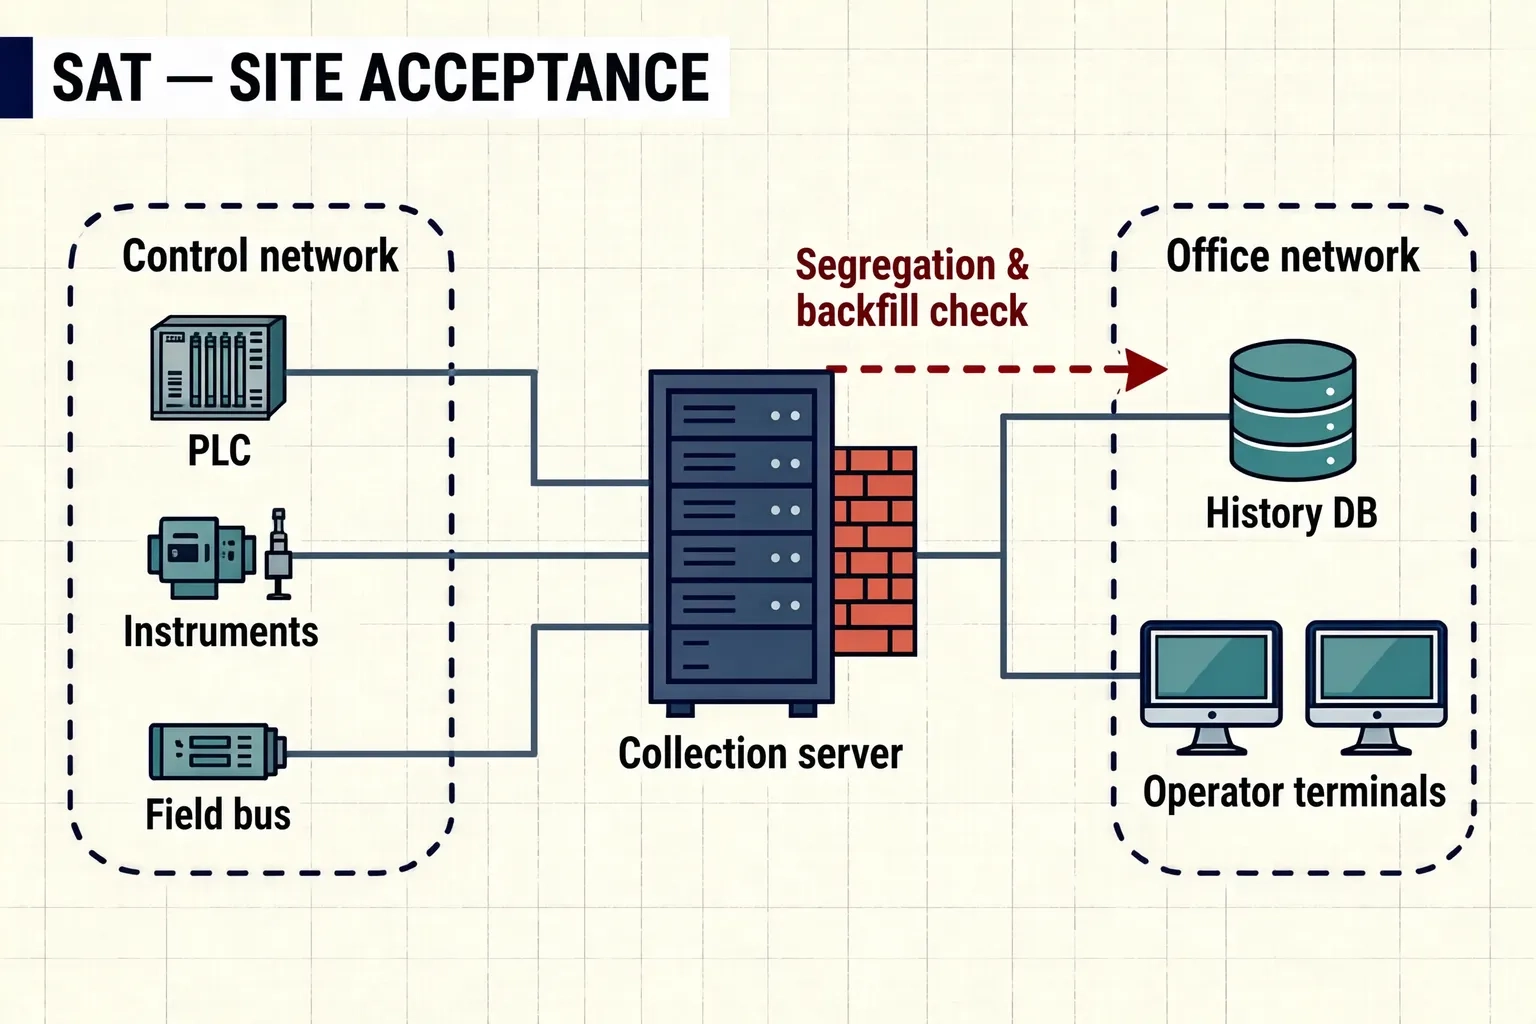
A interação com equipamentos reais é o outro foco: a lógica de intertravamentos e acoplamentos é confirmada item a item em condições de produção, os dados históricos são amostrados e comparados nos ciclos acordados, e o teste em operação contínua é observado pela duração combinada no comportamento de alarmes e tendências. Só depois do SAT o sistema passa de fato para as mãos dos usuários.
Documentação e transferência de conhecimento: sem isto a aceitação não se encerra
Não faltam projetos assinados cuja manutenção ninguém consegue assumir; a causa costuma estar na entrega. Quatro itens devem constar dos documentos de aceite:
- Lista de sinais definitiva: tabela de tags coerente com a fiação de campo, com faixas, unidades e limites de alarme
- Manuais de operação e manutenção: operação diária, cópia de segurança e recuperação, tratamento de falhas comuns, no idioma do usuário final
- Dados de engenharia e contas: arquivos de projeto, contas de administrador e forma de transferência de licenças por escrito
- Registros de treinamento: treinamento de operadores e mantenedores concluído e confirmado por assinatura
Com documentos completos, a aceitação se fecha corretamente e o sistema entra na fase de manutenção apoiada em arquivos, não na memória de indivíduos.
O que a ORPAON entrega na fase de aceitação
A ORPAON (Xangai) atua em digitalização da manufatura desde 2009, com mais de 600 projetos e práticas de solução. Engenharia de telas SCADA, software de nível superior e interfaces multilíngues fazem parte do escopo entregue. Para um fabricante europeu de equipamentos de fundição, a ORPAON entregou um pacote completo de engenharia SCADA com 266 telas como software embarcado no equipamento, com idioma das telas e modelos de aceite seguindo os padrões do cliente. Em entregas desse tipo, os requisitos de idioma da documentação e modelos de aceite são justamente a parte mais esquecida. A mesma abordagem serve tanto para setores ligados a água e energia quanto para linhas de manufatura em geral.
- Personalização do checklist: critérios de aceite viram documento assinado pelas duas partes, adequado ao setor e às condições da linha
- Execução em duas etapas: ensaio de FAT e medição real de SAT correm separados, expondo problemas antes do embarque
- Entrega multilíngue: telas e documentos em chinês, inglês, japonês e outros idiomas, aplicáveis a linhas no exterior
Conclusão
A aceitação de um SCADA não é a última formalidade, é um acordo que começa na fase de contrato. Defina antes os seis pontos: critérios, sinais, alarmes, dados históricos, condições de operação e idioma da documentação; ensaie funções e cenários de falha no FAT, meça sinais, intertravamentos e operação contínua no SAT, e feche com documentos e treinamento.
Quer a fábrica esteja a planear um SCADA, quer o projeto esteja parado na aceitação, comece por conferir este checklist com o fornecedor item a item: critérios assinados, testes registrados — e a aceitação deixa de ser disputa para virar conferência.
Agendar conversa sobre solução SCADA
Conte-nos a escala da linha, o número de pontos de sinal e os requisitos de aceite; proporemos um checklist de aceitação e um caminho de entrega por etapas conforme as condições do local, com equipe de comunicação em inglês a acompanhar diretamente.
Fale conosco