Painel de status de produção no chão de fábrica
O sistema de painel de status de produção é um sistema que reúne takt da linha, produção por turno, status de operação dos equipamentos, motivos de parada e taxa de aprovação em um telão de fábrica e telas no início das linhas. O valor não está no tamanho da tela, mas no fato de a equipe olhar para cima e saber o que fazer em seguida: qual posto está atrasado, qual máquina parou, qual lote aguarda inspeção.
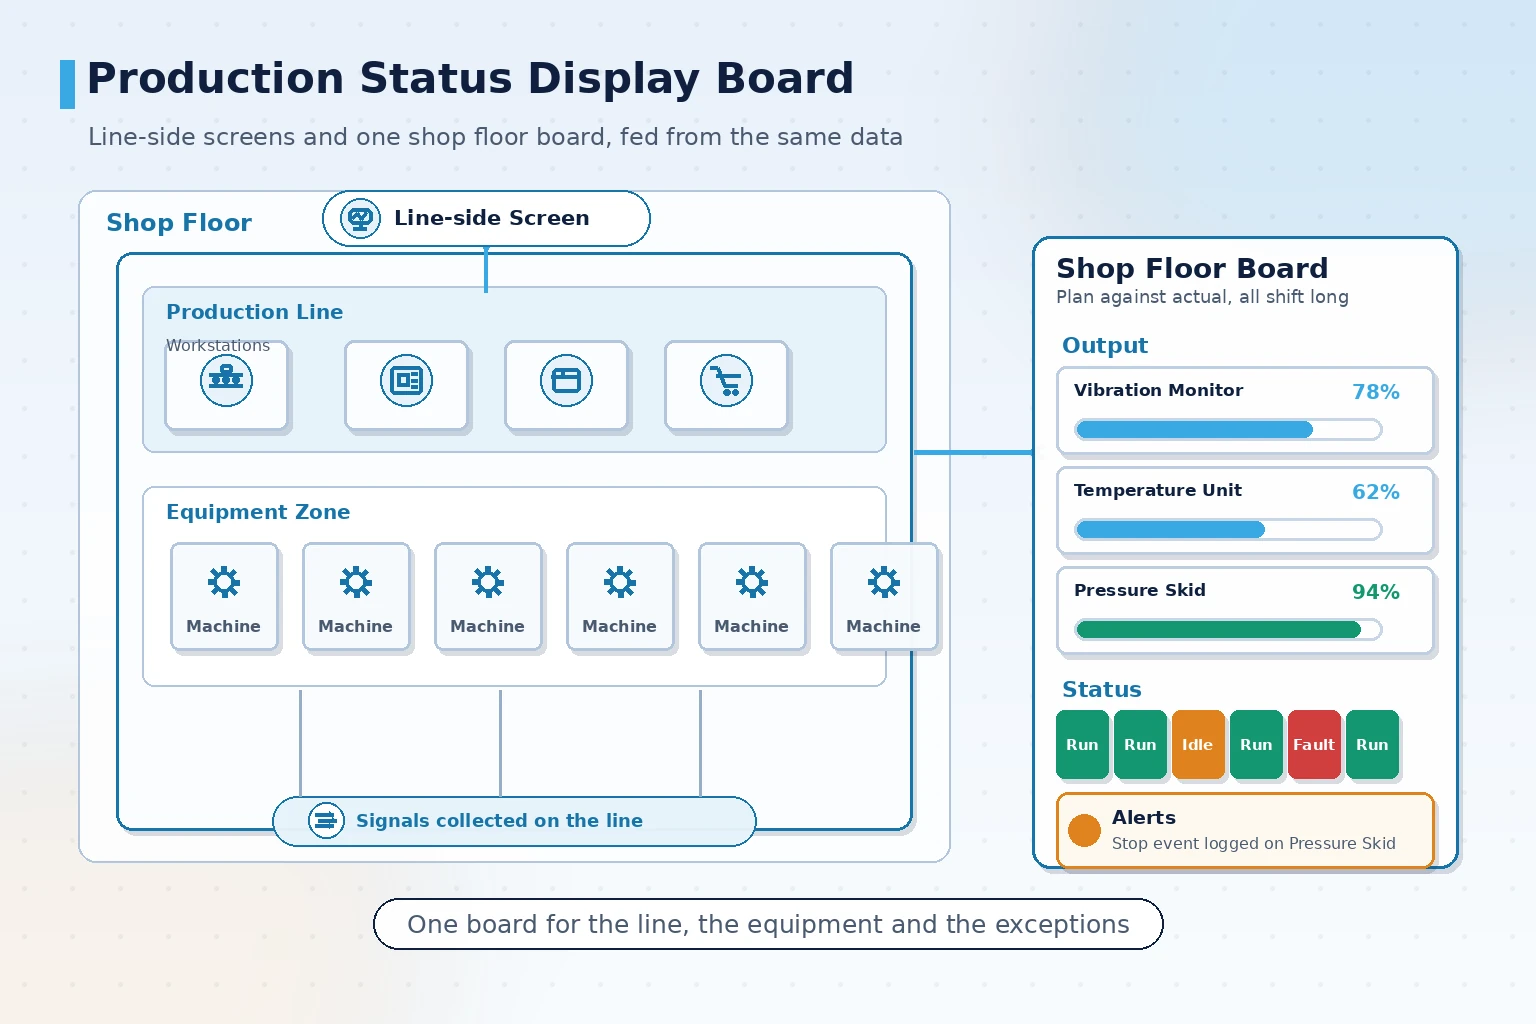
Diferença entre um painel e simplesmente levar dados para um telão
A prática mais comum na fábrica é copiar uma planilha para um display e pedir que alguém atualize os números periodicamente. Uma tela assim parece convincente na primeira semana e vira decoração na terceira, porque ninguém continua atualizando.
Um sistema de painel de status de produção de verdade difere em três pontos: os dados chegam sozinhos, o julgamento ocorre dentro do sistema e a atualização não exige intervenção humana.
- Dados chegam sozinhos: valores são lidos em ciclo de CLPs, medidores, leitores de código de barras ou interfaces MES, sem depender de digitação manual
- Julgamento dentro do sistema: taxa de atingimento, desvio e atraso são calculados pelo sistema por regras, não avaliados a olho
- Atualização sem pessoas: troca de turno, rotação de campos e avisos emergentes são conduzidos por regras
Um teste simples: se ninguém tocou na tela ao fim do turno e os números continuam corretos na manhã seguinte, o painel realmente funciona.
O que o painel deve exibir: campos derivados das metas de gestão
Mais campos não é sinônimo de qualidade. Se a equipe precisa ler a três metros de distância em cinco segundos, o número de campos precisa ser reduzido.
A prática usual é definir primeiro qual ação de gestão a tela atende e só então decidir o que ela exibe.
| Meta de gestão | Campos sugeridos | Ritmo de atualização | Apresentação |
|---|---|---|---|
| Atingimento da produção do turno | Plano, real, taxa de atingimento, tempo restante | Nível de minuto | Números e barra de progresso |
| Status dos equipamentos | Operando, aguardando, falha, duração da parada | Nível de segundo | Blocos coloridos de status |
| Rastreio dos motivos de parada | Motivo da parada, duração acumulada, equipe responsável | Por evento | Ranking de motivos |
| Status de qualidade | Taxa de aprovação, lotes aguardando inspeção, lotes anormais | Por lote inspecionado | Números e cor de aviso |
| Avisos de anormalidade | Anormalidades novas, itens com prazo vencido | Tempo real | Faixa rolante ou pop-up |
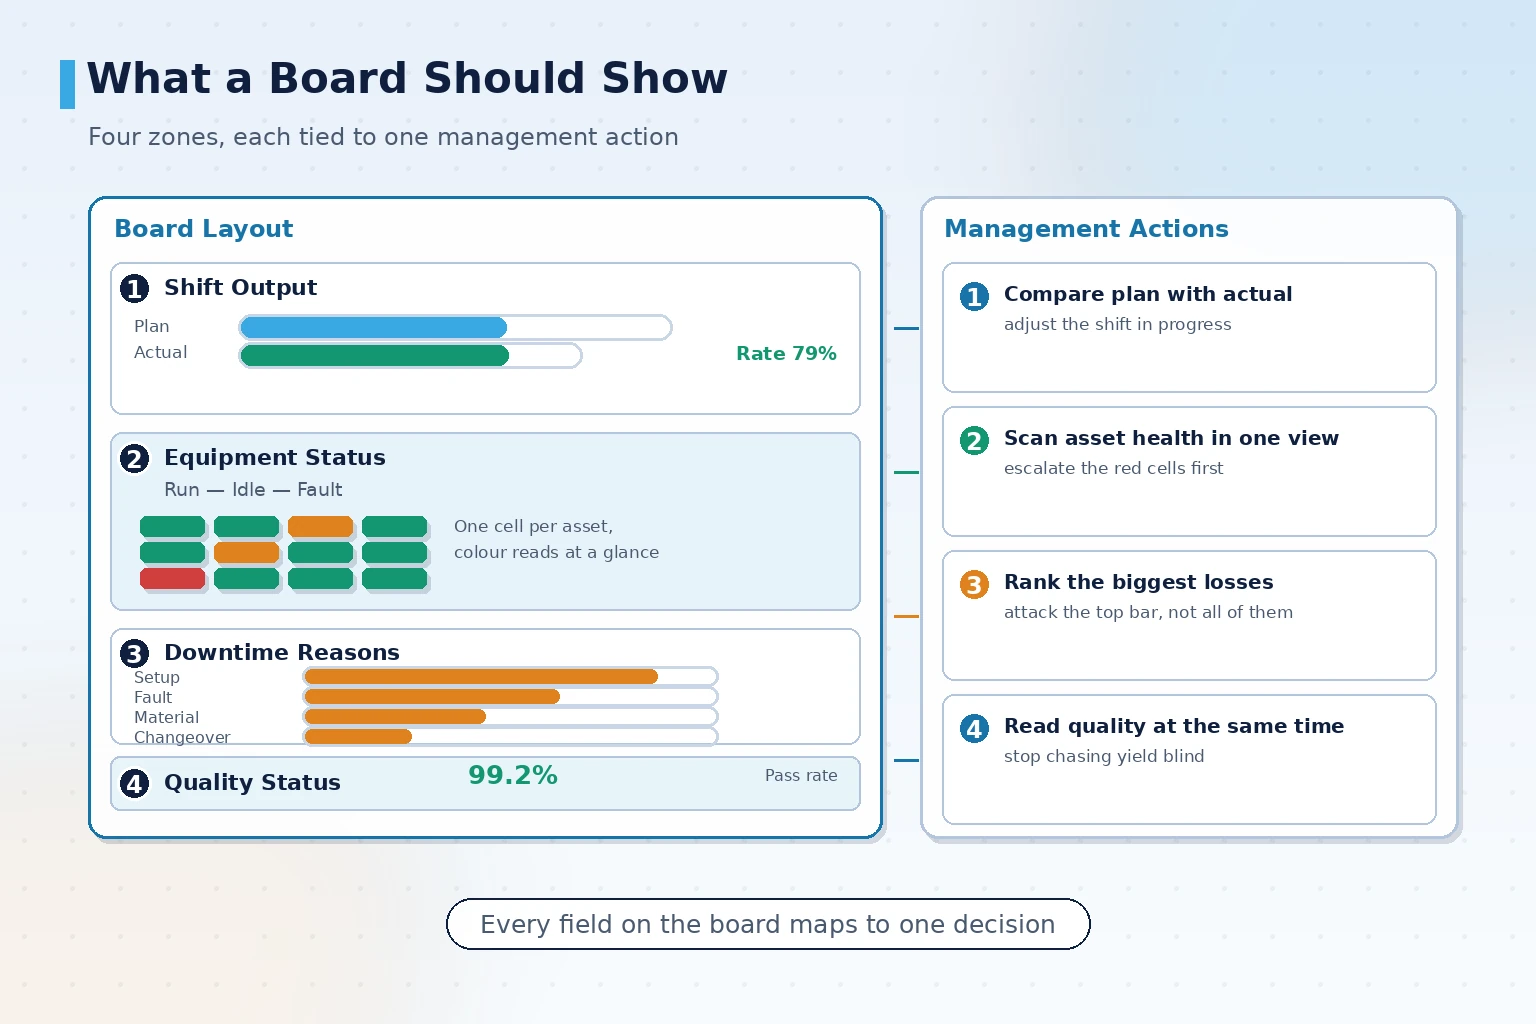
Uma lição prática: evite fazer uma única tela carregar tanto o ranking de desempenho das equipes quanto o monitoramento de status em tempo real. O primeiro é lido por mês, o segundo por segundo, e misturá-los faz com que nenhum dos públicos encontre o essencial.
De onde vêm os dados: escolha entre três caminhos de coleta
O limite do painel é definido pela forma de coleta. Para o mesmo indicador de produção, fontes diferentes significam custo e confiabilidade muito distintos.
- Diretamente do CLP ou controlador do equipamento: bom desempenho em tempo real e campos mais fiéis, desde que o equipamento tenha porta de comunicação utilizável e protocolo interpretável
- De dispositivos de coleta acoplados, como medidores de energia ou sensores de contagem: adequado a máquinas antigas sem porta de comunicação, custo menor, mas apenas sinais grosseiros
- Da interface MES ou ERP: dados já organizados em nível de processo e ordem de produção, com tempo real dependente do ciclo de atualização do sistema superior
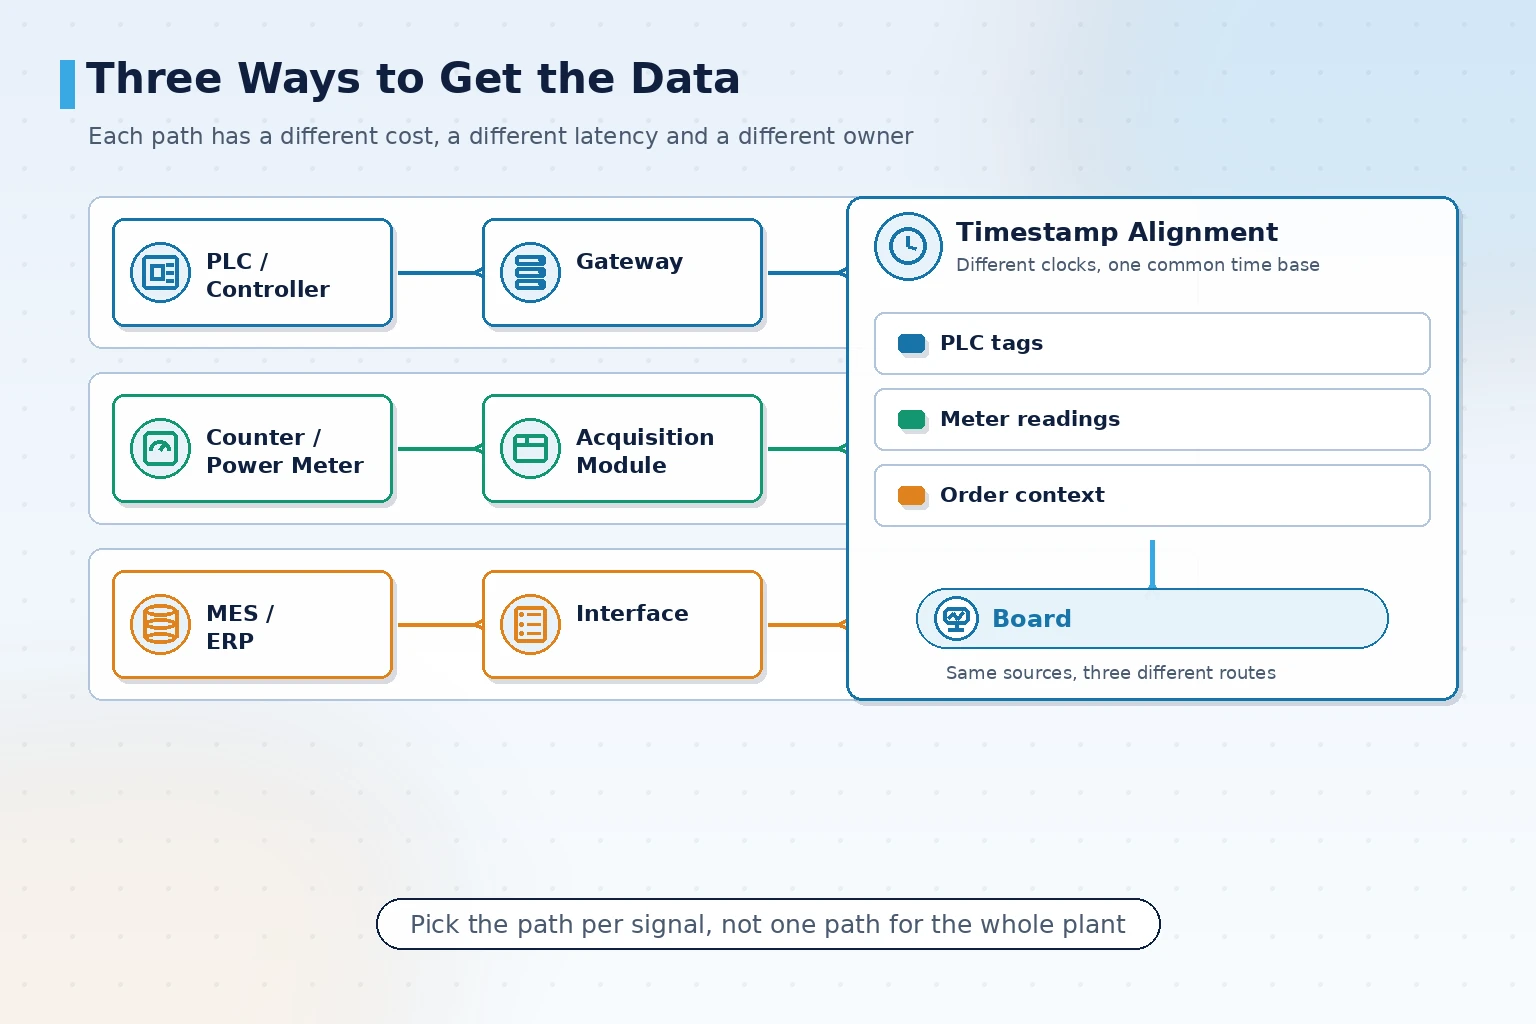
Em projetos reais os três costumam ser combinados: status do equipamento do CLP, produção do contador, plano da ordem do MES. A chave da coleta mista é alinhar os carimbos de tempo, caso contrário a tela mostra produção que já chegou contra um plano que ainda não atualizou.
Para máquinas antigas sem porta de comunicação, a prática usual é instalar dispositivo de coleta em vez de modificar a máquina. Modificar a máquina costuma significar parar a produção, desmontar e reaceitar, com custo e risco desproporcionais ao ganho.
Ritmo de atualização, troca de turno e regras de rolagem de alertas
Painéis deixam de ser lidos com o tempo, e a causa raramente é a tela quebrada: as regras de exibição param de acompanhar o ritmo das equipes.
A troca de turno é o momento em que o painel mais erra. Se a produção e a duração das paradas do turno anterior não forem zeradas na hora da passagem, a nova equipe lê números contaminados. O sistema precisa de regras de zeragem e acumulação conforme o horário real de turnos da planta, mantendo um instantâneo do turno anterior para rastreio.
A rolagem de alertas deve seguir a prioridade, e não a hora de ocorrência. Uma anormalidade nova de alto nível deve surgir imediatamente e permanecer, enquanto avisos de baixo nível podem entrar na fila de rotação. Rolar tudo junto faz a informação importante ser varrida.
O ritmo de atualização também deve ser definido por campo: status dos equipamentos em segundos, produção em minutos, taxa de atingimento por turno. Atualizar todos os campos na maior frequência só desperdiça banda de coleta e deixa a tela tremendo o tempo todo.
Telas e condições do local: tamanho, brilho e posição de instalação
O mesmo software pode ter desempenho muito diferente em locais diferentes. As condições do local são a parte mais subestimada de um projeto de painel.
- A distância de visualização define o tamanho: cerca de três metros para telas pequenas de posto, dez metros ou mais para o telão do corredor, com altura do texto derivada da distância
- A luz ambiente define o brilho: oficinas com sol direto precisam de painéis de alto brilho, caso contrário o reflexo impossibilita a leitura ao meio-dia; ambientes escuros devem evitar ofuscamento excessivo
- A posição define o conteúdo: telas no início da linha para takt e anormalidades, telão central para equipes e equipamentos, área de escritório para tendências e relatórios
- Ambientes com poeira ou névoa de óleo exigem confirmação do grau de proteção do painel e do método de limpeza
Depois de instalada, a manutenção também importa: quem limpa, quem substitui em caso de falha e se há sobressalentes no local. Sem isso acertado na aceitação, a área costuma virar um canto sem responsável após o comissionamento.
Limites de fornecimento e aceitação: o que acertar antes de começar
As disputas em projetos de painel se concentram em duas perguntas: quem fornece este campo e se este número está correto. Registrar os limites por escrito antes da aceitação evita grande parte das explicações posteriores.
A lista de verificação da aceitação deve incluir:
- Lista de campos revisada item por item: origem, unidade, base de cálculo e ciclo de atualização de cada campo confirmados por escrito
- Caminho de dados testado: o caminho de coleta é interrompido uma vez e confirma-se que o preenchimento e a recuperação correspondem à realidade
- Regras de turno verificadas: zeragem, acumulação e retenção de instantâneos testadas contra o horário real de turnos
- Regras de alerta testadas: cada regra disparada uma vez, com nível, forma de exibição e tempo de permanência confirmados
- Permissões e rastreabilidade: níveis de conta, logs de operação e registros de alteração de campo rastreáveis
- Legibilidade no local: fontes e esquema de cores legíveis na distância e na luz ambiente reais
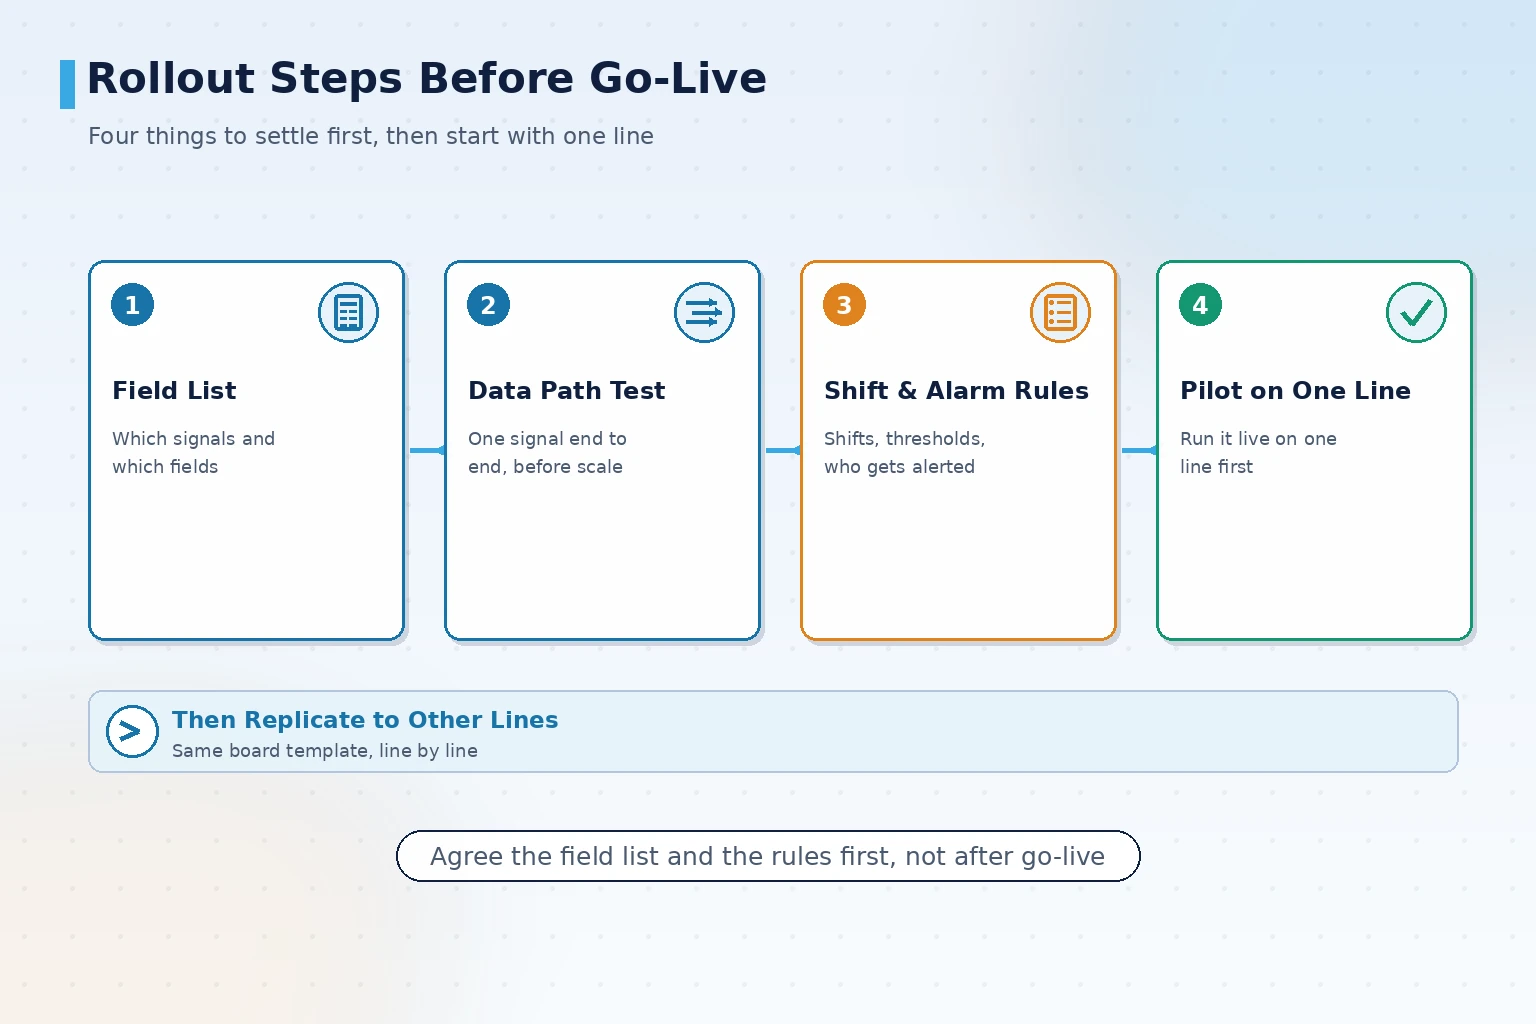
No piloto, mantenha um período de operação paralela: leituras do painel e os registros manuais antigos convivem, e o método antigo é encerrado quando os dois números coincidem.
O status de entrega costuma ter três níveis: já entregue (em operação no local), entregável (solução e referências prontas para início imediato) e piloto customizável (validado conforme as condições do local). Para plantas com várias linhas, faça um piloto em uma linha ou uma tela, estabilize o caminho de dados e as regras de atualização e só então replique para as demais, pois o custo de replicação está nos pontos de coleta, não no software.
Onde o painel chega: informação de fábrica sem depender de gritos
O sistema de painel de status de produção não pergunta se vale comprar um telão, mas como a informação do chão de fábrica circula hoje, em quanto tempo é vista e se pode ser verificada depois. A forma de coleta define o limite do painel, as regras de turno e alerta definem se alguém o lê, e as condições do local definem se ele pode ser lido. Com esses três pontos acertados, a tela não vira decoração ignorada em seis meses.
Onde o painel chega: informação de fábrica sem depender de gritos
O sistema de painel de status de produção não pergunta se vale comprar um telão, mas como a informação do chão de fábrica circula hoje, em quanto tempo é vista e se pode ser verificada depois. A forma de coleta define o limite do painel, as regras de turno e alerta definem se alguém o lê, e as condições do local definem se ele pode ser lido. Com esses três pontos acertados, a tela não vira decoração ignorada em seis meses.
Agendar demonstração do produto
Se você está avaliando quais campos um painel de fábrica deve exibir e se os equipamentos existentes conseguem fornecer os dados, agende uma demonstração do produto e proporemos campos e caminho de coleta conforme suas linhas e metas de gestão.
Fale conosco