Monitoramento de eficiência de equipamentos OEE
O sistema de monitoramento de eficiência de equipamentos OEE responde a três perguntas: quanto tempo a máquina deveria operar, quanto tempo operou de fato e se tudo o que foi produzido nesse período era conforme. O sistema registra o estado das máquinas, os motivos de parada e os dados de produção e qualidade sob um mesmo critério acordado, calcula disponibilidade, desempenho e qualidade e decompõe esses números por máquina, por turno e por tipo de perda. O artigo cobre os caminhos de captura do estado, as regras de atribuição de paradas e perdas, a qualidade dos dados e o alinhamento de tempo, o cálculo dos três fatores, as visões de análise mais usadas, a implantação em fases e os pontos a verificar na escolha da linha-piloto e no aceite do sistema.
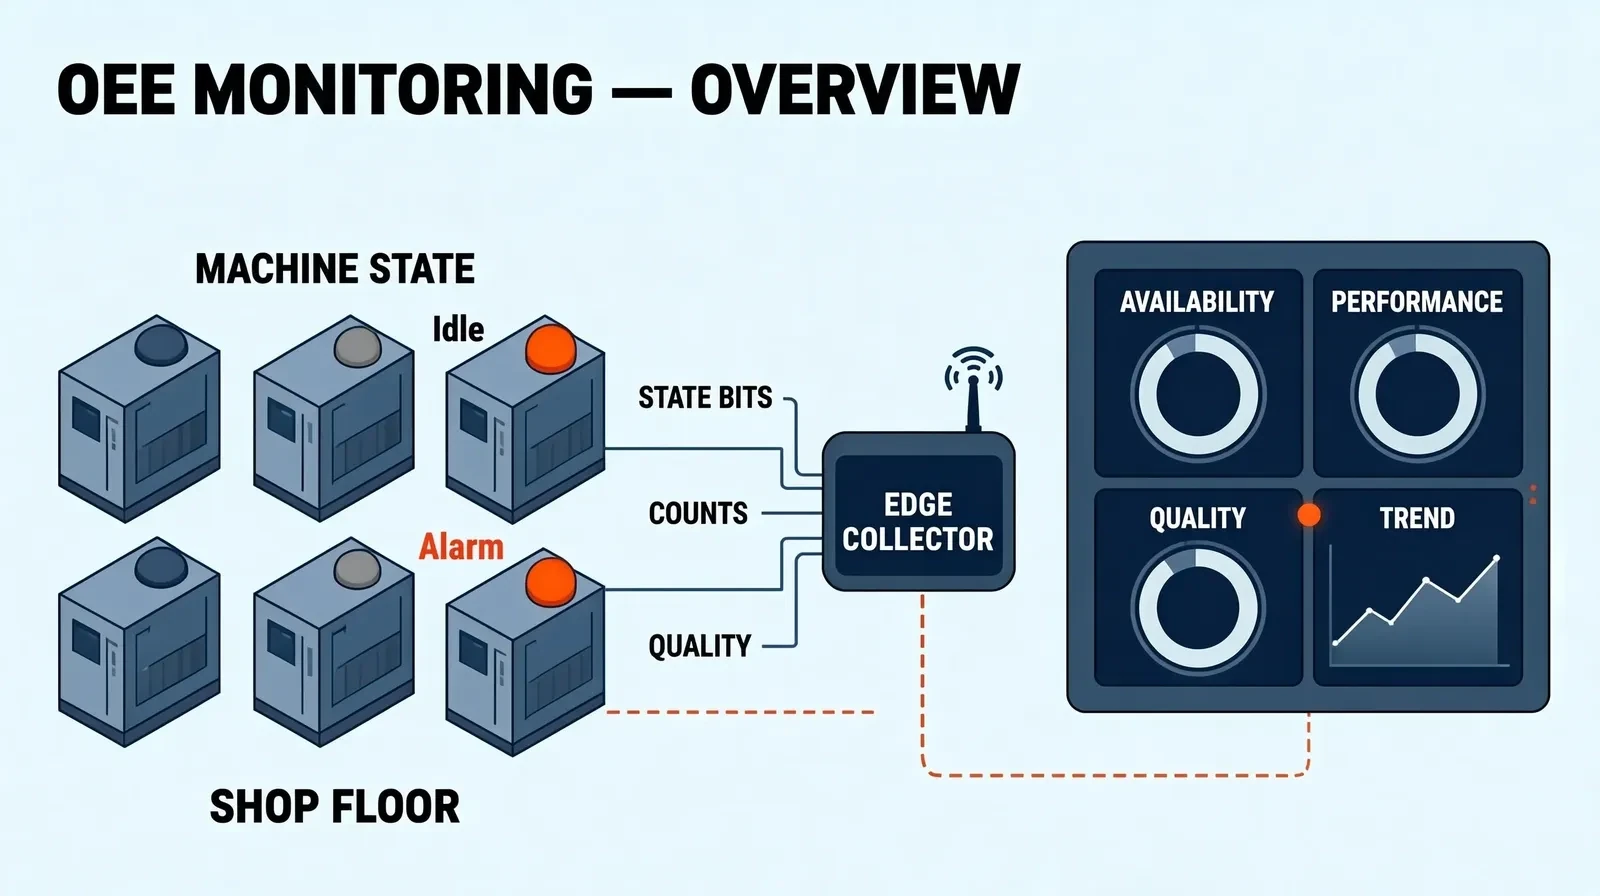
As três perguntas que o OEE precisa responder
O valor do OEE não está em um percentual final, mas em transformar "onde exatamente o equipamento perde tempo" em um registro que pode ser questionado linha a linha. Defina quais perguntas o sistema deve responder antes de construí-lo, para que cada campo tenha motivo de existir.
- Quanto do tempo planejado de produção é realmente usado para produzir
- Onde a máquina parou de fato: falha, troca de modelo, falta de material ou espera
- A velocidade caiu enquanto a máquina operava, e as paradas curtas e a marcha lenta são registradas
- Quantas peças produzidas exigem retrabalho ou descarte, e em qual máquina e turno
- Essas perguntas podem ser abertas ao mesmo tempo por máquina, turno e produto
Um erro comum é comprar o software de painel primeiro e perguntar depois de onde virão os dados. A ordem mais segura é a inversa: acordar primeiro os critérios, depois a captura e só então o painel.
De onde vem o estado da máquina: camadas de captura
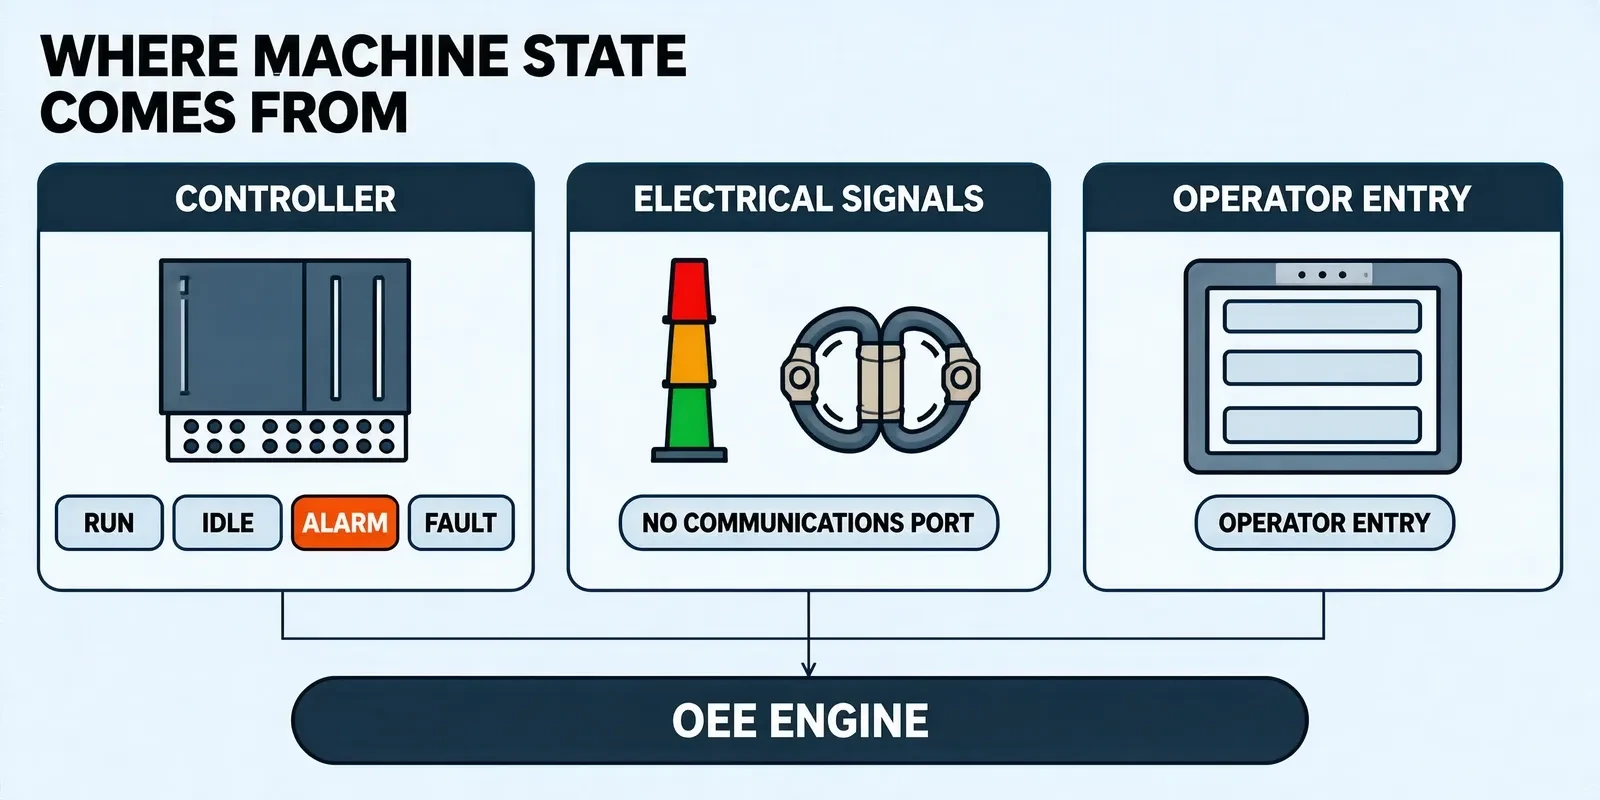
O OEE se apoia em um registro de como o estado da máquina muda ao longo do tempo. As condições de chão de fábrica variam muito, e quais sinais uma máquina oferece determina a precisão desse registro. Na prática, vários métodos são combinados: a captura automática cobre as máquinas principais e o lançamento manual cobre os períodos sem sinal.
- Sinais do controlador: ler bits de estado de operação, espera, alarme e falha do PLC ou do controlador da máquina; a precisão depende dos pontos expostos
- Sinais elétricos: usar transformadores de corrente, torres de sinalização ou contatos de relé para saber se a máquina opera, adequado a máquinas antigas sem porta de comunicação
- Contagem e ciclo: calcular a quantidade e a velocidade reais pelo contador de produção ou pelo sinal de ciclo, usados no desempenho
- Parâmetros de processo: rotação do fuso, pressão e temperatura ajudam a confirmar que a máquina está em processamento efetivo
- Dados de qualidade: integrar com postos de inspeção, sistemas de visão ou registros de retrabalho para obter as quantidades conformes e defeituosas
- Lançamento manual: para troca de modelo, espera e produção de teste sem sinal automático, a equipe escolhe um código de motivo no terminal como alternativa
Atribuição de paradas e perdas: acordar os critérios primeiro
A tabela de paradas parece apenas uma forma de classificar tempo, mas na prática define se esses números de OEE servem para aprimorar. Os mesmos vinte minutos atribuídos a falha ou a troca de modelo exigem ações completamente diferentes. Antes de começar, acorde a classificação com as áreas de processo, equipamento e produção e escreva-a como uma tabela de códigos de motivo que possa ser mantida.
| Categoria de perda | Forma usual de contagem de tempo | Ponto de atribuição |
|---|---|---|
| Falhas de equipamento | Início e fim do alarme | Separar falhas súbitas de pequenas paradas crônicas, estas costumam ser omitidas |
| Troca de modelo e ajustes | Início e fim da troca de ordem de produção | Alinhar com o sistema de ordens para evitar contagem dupla com a espera |
| Paradas curtas e marcha lenta | Eventos de limiar ou contagem manual | Definir antes quanto tempo conta como uma parada e a partir de quando passa a contar |
| Perda de velocidade | Ciclo real comparado ao ciclo padrão | O ciclo padrão deve declarar a fonte e a versão |
| Defeitos e retrabalho | Resultados de inspeção e registros de retrabalho | Os critérios de conforme e refugo devem coincidir com os da qualidade |
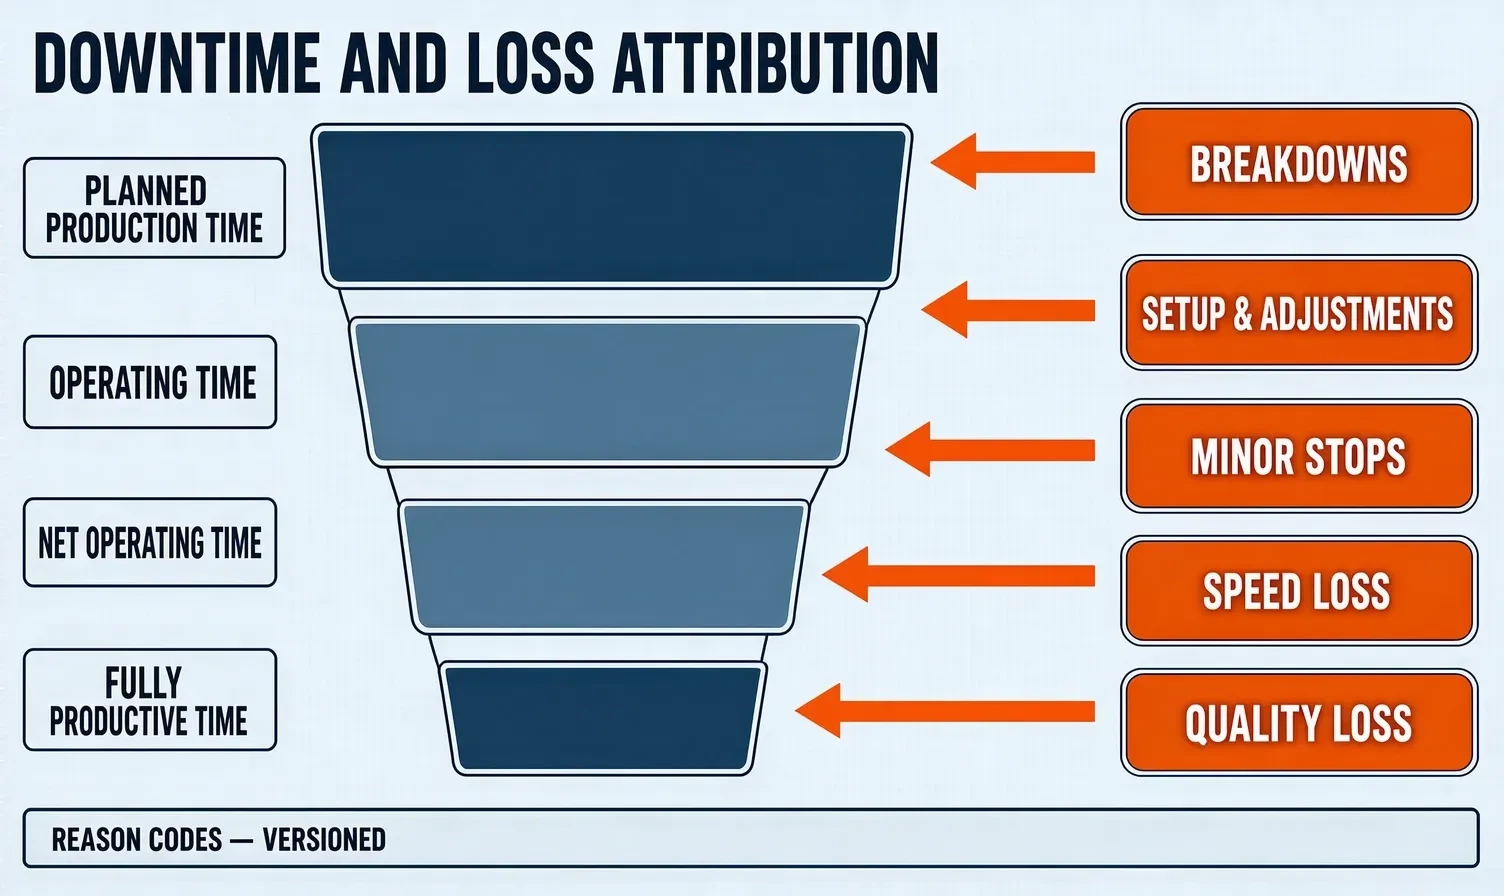
Uma vez acordados, os critérios precisam de versionamento. Alterar a tabela de códigos de motivo afeta a comparabilidade dos dados históricos, então as mudanças devem ser registradas e o momento da transição mostrado nos relatórios.
Qualidade dos dados e alinhamento de tempo
A parte do relatório de OEE mais questionada não é a fórmula, mas os próprios dados. Relógios diferentes entre máquinas, pontos perdidos em quedas de rede e oscilação dos bits de estado desviam a duração das paradas. Isso é problema de engenharia e pode ser tratado item por item no projeto.
- Sincronização de relógio: dispositivos de captura e servidor usam uma fonte de tempo única, para que o mesmo evento não caia em segundos diferentes em sistemas distintos
- Buffer em queda de rede: quando a rede cai, o dispositivo de borda grava em disco primeiro e reenvia após a recuperação, evitando lacunas nos dados
- Supressão de oscilação: filtrar os bits de estado por duração mínima, para que uma oscilação momentânea não seja registrada como várias paradas
- Verificação cruzada: contagens de produção, sinais de ciclo e tempo de operação validam uns aos outros, e dados claramente contraditórios devem ser sinalizados
- Rastreabilidade de alterações: lançamentos manuais e correções registram operador, hora e motivo, mantendo os dados auditáveis
Como os três fatores do OEE são calculados
O método padrão divide o OEE em três fatores multiplicados, o que permite localizar isoladamente um problema em qualquer um deles, em vez de descrever vagamente uma eficiência baixa.
- Disponibilidade: tempo real de operação dividido pelo tempo planejado de produção, refletindo a perda por paradas
- Desempenho: produção real dividida pela produção teórica do tempo de operação, refletindo a perda de velocidade
- Qualidade: quantidade conforme dividida pela produção total, refletindo a perda de qualidade
- O produto dos três: resulta no valor de OEE, e qualquer fator baixo merece investigação própria
Defina antes como o tempo planejado de produção é calculado. Incluir ou não manutenção planejada, reunião de turno e parada de linha planejada muda completamente o denominador, de modo que comparações entre oficinas precisam do mesmo critério.
Dos dados ao aprimoramento: visões de análise mais usadas
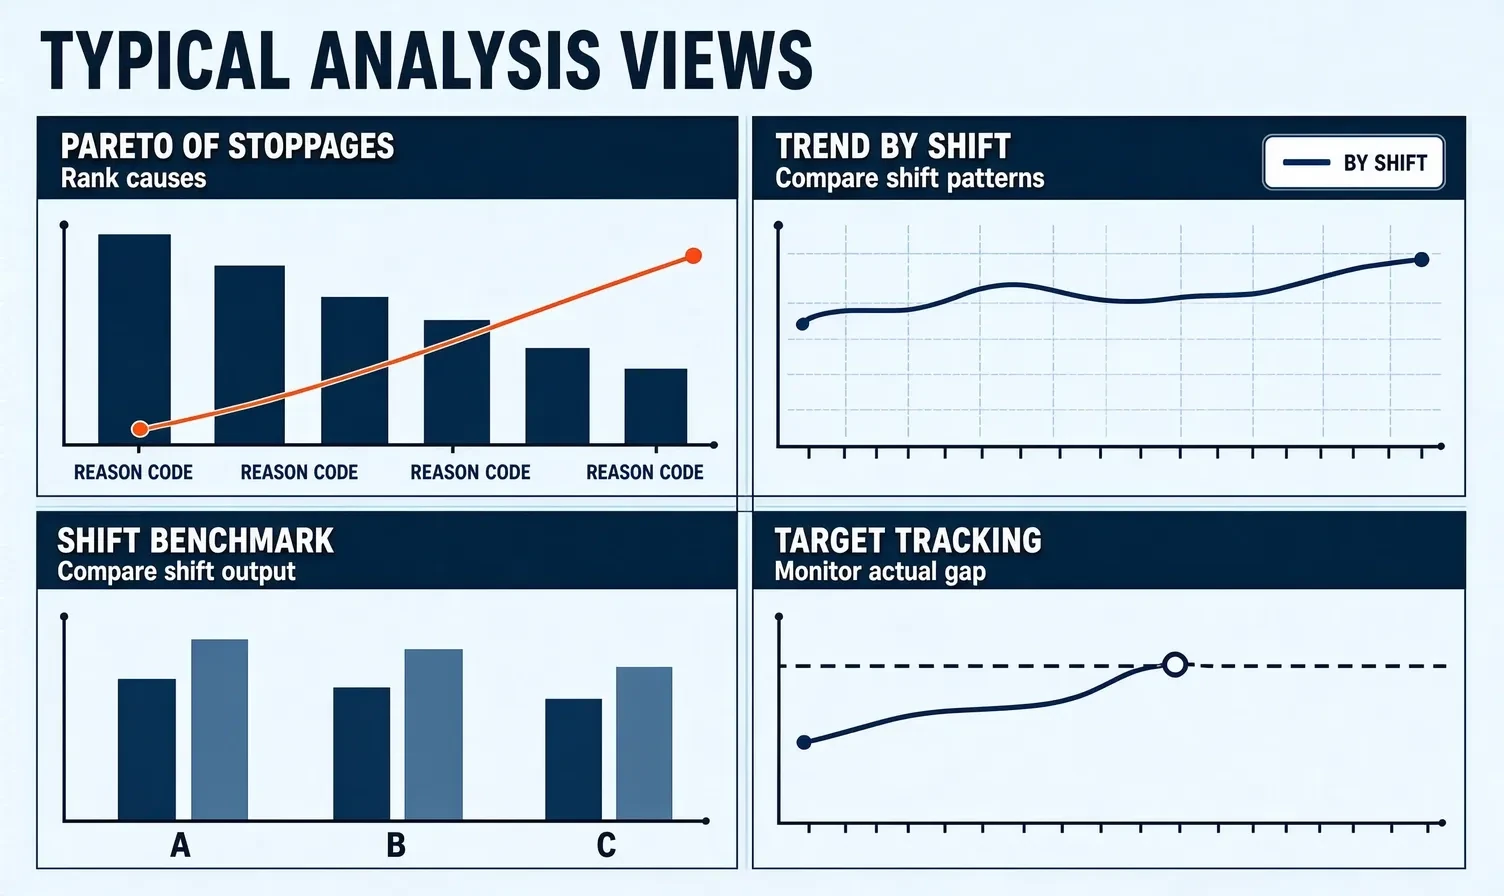
Capturar os dados é apenas o começo. O sistema realmente entra em uso quando a reunião de chão de fábrica passa a usá-los para discutir problemas. As visões são poucas, mas cada uma deve apontar diretamente para uma ação de aprimoramento.
- Pareto de paradas: ordenar as paradas de um período por código de motivo e encontrar os principais contribuintes
- Curvas de tendência: acompanhar o OEE e cada fator por dia ou por semana para julgar se o aprimoramento se mantém
- Comparação de turnos e equipes: colocar os dados de uma mesma máquina em turnos diferentes lado a lado para expor problemas de operação e passagem de turno
- Acompanhamento de meta: mostrar meta e real na mesma tela para que a diferença seja óbvia
- Detalhamento por máquina e linha: descer da cifra da oficina até a máquina específica para localizar o ativo com problema
- Comparação antes e depois: registrar quando uma medida foi aplicada e validar o efeito com os dados dos dois lados
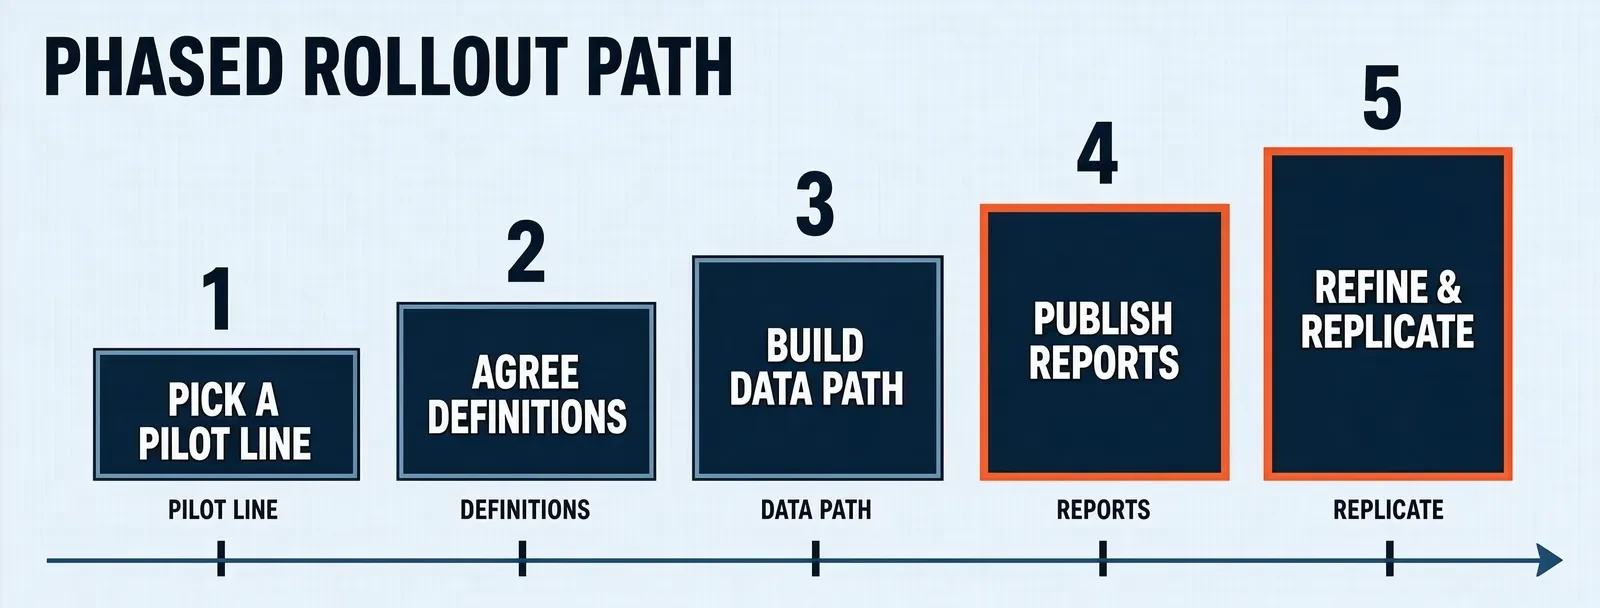
Roteiro de implantação em fases
O OEE não deve ser implantado de uma vez em toda a fábrica. Comece por uma linha, faça critérios, métodos de captura e modelos de relatório funcionarem, e então copie para a linha seguinte; assim o custo de retrabalho é o menor possível.
- Escolha a linha-piloto: escolha uma linha com estado de máquina claramente oscilante e necessidade urgente de aprimoramento, e defina quais perguntas ela deve responder
- Acorde critérios e códigos de motivo: com processo, equipamento e produção, fixe a classificação de tempo, a tabela de códigos de motivo e a fonte do ciclo padrão
- Construa o caminho de dados: decida como capturar estado e produção de cada máquina e acrescente os pontos de lançamento manual
- Publique relatórios e use-os: comece com o Pareto de paradas e a comparação de turnos, para que a reunião de chão de fábrica realmente os utilize
- Ajuste e replique: ajuste critérios e modelos conforme o retorno do teste e estenda à linha ou oficina seguinte
Pontos a verificar ao escolher o local e no aceite
O aceite não é sobre o painel ser bonito, mas sobre os números corresponderem ao chão de fábrica. Verifique os pontos abaixo antes de começar para evitar um sistema que ninguém usa após o go-live.
- Critérios rastreáveis: classificação de tempo, códigos de motivo e ciclo padrão têm definição escrita com fonte e versão declaradas
- Precisão da captura: os estados capturados automaticamente foram comparados com paradas reais na planta e o desvio está em faixa aceitável
- Lançamento manual utilizável: o ponto de entrada no posto é prático o bastante para a equipe preencher, caso contrário os dados significam pouco
- Alinhamento de tempo e buffer: queda de rede, reinício e deriva de relógio têm método de tratamento definido
- Utilidade dos relatórios: ao menos um relatório pode ser usado diretamente na reunião de chão de fábrica, em vez de mostrar apenas um percentual
Fronteiras com MES e gestão de energia
O OEE raramente existe sozinho. Ele divide trabalho com o MES e a gestão de energia, e acordar as fronteiras evita construir a mesma coisa duas vezes.
- Com o MES: o MES cuida de ordens de produção, materiais e execução; o OEE obtém o contexto de ordem e produto do MES em vez de mantê-lo novamente
- Com a manutenção: os motivos de parada se ligam às ordens de manutenção, permitindo que uma parada por falha gere diretamente um pedido de reparo
- Com a gestão de energia: o OEE olha o uso do tempo do equipamento enquanto a gestão de energia olha a energia por unidade produzida; ambos compartilham os mesmos dados de produção e tempo de operação
- Fonte única: não calcule o tempo de operação da mesma máquina separadamente em vários sistemas; escolha um ponto como fonte autoritativa
Desde 2009, a Shanghai Chengxuan Intelligent desenvolve software industrial e sistemas de automação, com prática de projeto em captura de dados de chão de fábrica, visualização da produção e gestão de eficiência. Seu escopo de entrega cobre captura de dados de equipamentos, painéis de produção e sistemas de estatística de eficiência, com projeto de solução e desenvolvimento de sistemas para usinagem, moldagem por injeção, estampagem, montagem final e embalagem, com engenheiros disponíveis para contato direto.
Conclusão
A parte difícil de um sistema de OEE não é a fórmula, mas os critérios e a qualidade dos dados. Uma ordem prática é começar por uma linha cujo estado de máquina oscila claramente, acordar primeiro a classificação de tempo e os códigos de motivo, depois construir o caminho de dados e completar o lançamento manual e, por fim, levar o Pareto de paradas e a comparação de turnos à reunião de chão de fábrica. Confirmado o efeito, copie para a linha seguinte. Na escolha do sistema, verifique cinco pontos acima de tudo: critérios rastreáveis, precisão da captura, lançamento manual utilizável, alinhamento de tempo e buffer, e utilidade dos relatórios, para que os números sejam confiáveis após o go-live. A Shanghai Chengxuan Intelligent oferece projeto de solução e desenvolvimento de sistemas de captura de dados de equipamentos, visualização da produção e estatística de eficiência para usinagem, moldagem por injeção, estampagem e montagem final, com suporte à integração com MES e sistemas de inspeção e engenheiros disponíveis para contato direto.
Discutir seu plano de eficiência OEE
Informe quantas linhas você tem, quais tipos de máquina estão envolvidos e como a eficiência é contada hoje, e podemos sugerir a forma de captura de estado, as regras de atribuição de paradas e o desenho de relatórios conforme as condições da planta. Engenheiros disponíveis para contato direto.
Fale conosco