Chamada de Material na Linha: Separação e Tempo de Resposta
O sistema de chamada de material na linha transforma a pergunta "qual estação precisa de qual material e quando" em uma chamada medida por tempo e rastreável: o operador chama na estação, a equipe de separação confirma e entrega conforme o painel, e o estoque de linha é conciliado no aceite. A questão não é fazer alguém andar mais rápido, mas fazer a necessidade chegar direto à equipe de entrega em vez de ser descoberta em ronda.
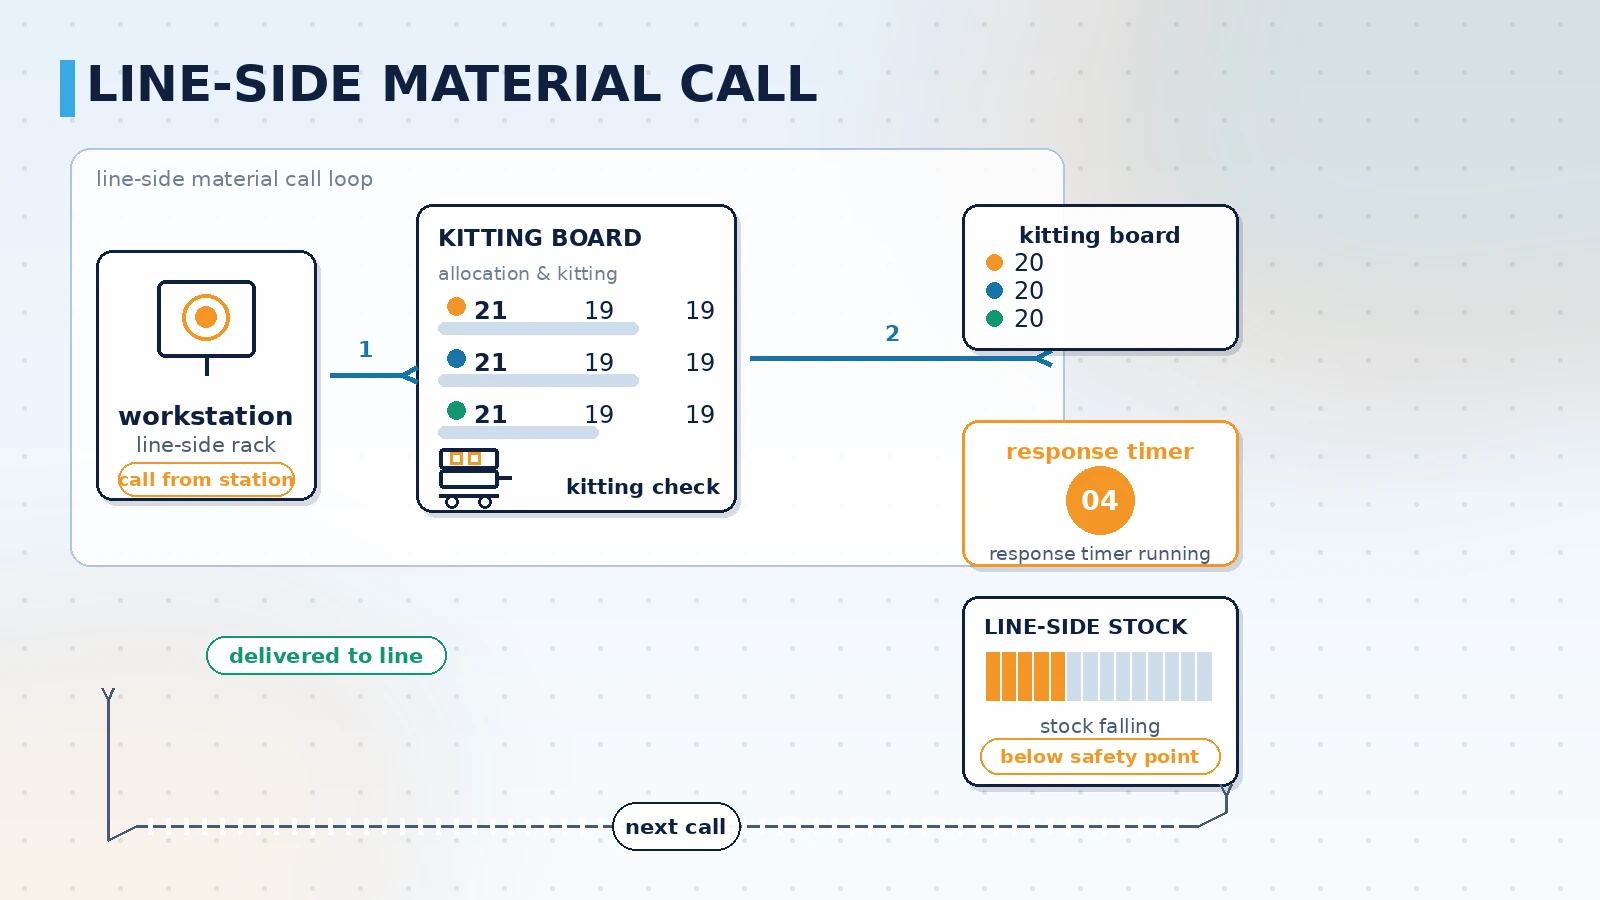
Por que a linha ainda fica sem material: duas formas de abastecer
A linha fica sem material não porque o depósito está vazio, mas porque ninguém sabe quando a necessidade aparece. A prática comum é o abastecimento por rota: a equipe de separação percorre um trajeto fixo, ou o operador percebe que o contentor está acabando e liga pedindo reposição. Os dois dependem de alguém perceber, e conforme o takt acelera e as trocas de modelo aumentam, o momento da percepção fica mais tarde, até aparecer como parada de linha.
A chamada por consumo inverte a direção. Em vez de a equipe de entrega procurar a necessidade, a estação chama quando o consumo atinge o ponto definido, e essa necessidade aparece direto no painel de separação. A equipe trabalha a fila em ordem, e cada chamada e cada entrega carrega um registro de hora. A diferença real não está no software, mas em a necessidade ser descoberta em ronda por cima ou levantada por chamada por baixo.
Tabela: abastecimento por rota e chamada por consumo
| Item | Abastecimento por rota | Chamada por consumo |
|---|---|---|
| Como a necessidade aparece | Equipe percorre a rota, ou o operador liga | A estação chama e a necessidade vai ao painel |
| Ordem de atendimento | Pela rota, o urgente tende a ficar para trás | Hora da chamada e prioridade definem a ordem |
| Registro do processo | Em geral passagem verbal, sem hora de entrega | Chamada, aceite, entrega e aceite final têm hora |
| Estoque de linha | Mantido alto para evitar parada, ocupando espaço | Reposto pelo consumo real, estoque verificável |
| Base para aprimorar | Causas da falta lembradas de memória | Chamadas e respostas contadas por estação e turno |
A linha mais reveladora é o registro do processo. Sem registro, o estoque de linha só pode ser protegido com volume extra, que ocupa espaço e esconde o ritmo real de consumo.
Os cinco estágios de uma chamada
O valor do sistema não está no botão, mas em o fluxo após a chamada ser concluído. Dividindo esse fluxo, uma chamada costuma ter cinco estágios, e cada um precisa de um responsável por função e de um marco de tempo.
- Chamada aberta: a estação chama por botão, tablet ou coletor, informando código do material e quantidade; chamada repetida do mesmo item em pouco tempo é reconhecida como duplicidade para o painel não saturar.
- Aceite: a equipe de separação aceita no painel de entrega; o aceite marca o início da resposta, e chamadas sem aceite são ordenadas por tempo de espera ou recebem aviso ao exceder o limite.
- Separação e verificação de kit: a separação segue a verificação de kit, que pode barrar a falta neste ponto — se um lote está incompleto, completa-se antes do envio, em vez de descobrir no posto.
- Entrega: o entregador confirma no coletor ou no painel da linha, a hora é registrada, e a estação vê que o material está a caminho e não chama de novo.
- Aceite final e baixa: o responsável na linha assina, o estoque de linha é baixado, e abaixo do ponto de segurança surge a chamada seguinte, fechando o ciclo de reposição por consumo.
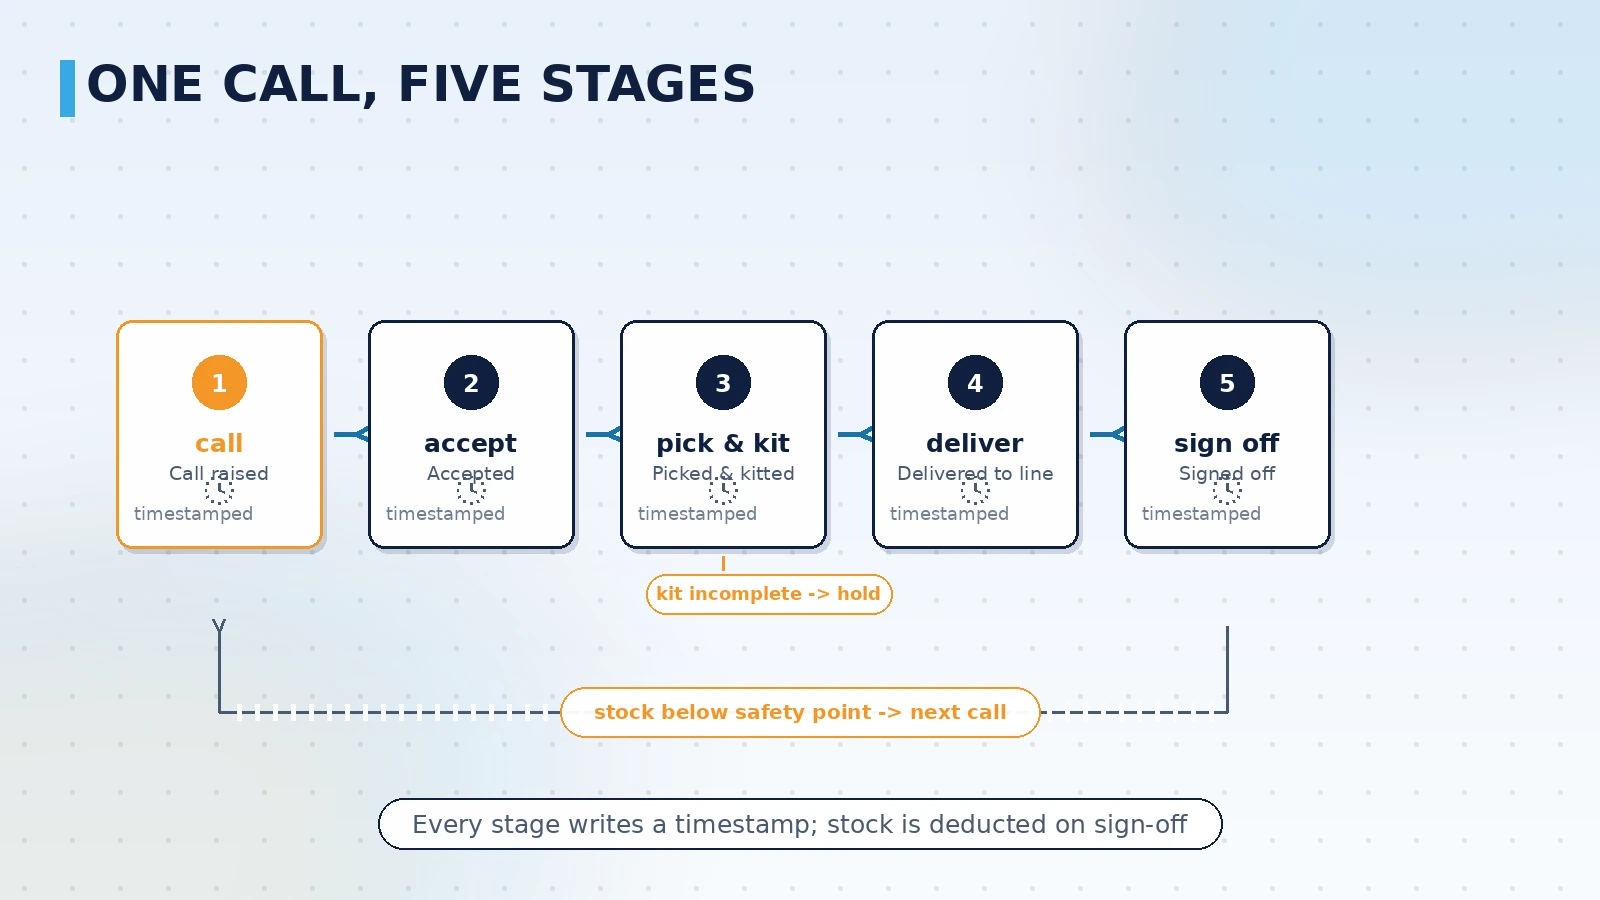
O estágio mais omitido é o aceite final e a baixa. Se o aceite não entra no sistema, o número do estoque de linha se afasta do real e a verificação de kit perde a base.
Quatro configurações que decidem a permanência do sistema
Ligar o botão é fácil; manter a equipe de separação usando é difícil. Se as quatro configurações abaixo ficarem vagas, o local volta a ligar pedindo material em poucos meses.
- Vincule cada chamada a um item e a uma estação, não a um sinal genérico: o sinal genérico só diz "alguém chamou"; com item e estação, quem separa não precisa ligar de volta para saber o que falta.
- Defina o limite de resposta por tipo de material: itens pesados que exigem empilhadeira ou AGV e itens pequenos que se carregam na mão não devem dividir o mesmo limite, pois as duas entregas se atropelam.
- Amarre o aceite e a entrega a funções, não a pessoas: nomear a equipe de separação e o líder de linha como funções responsáveis mantém o fluxo íntegro na troca de turno e nas férias.
- Ligue o estoque de linha e a verificação de kit à chamada: baixa, julgamento de kit e disparo da próxima chamada pertencem a uma mesma lógica, e é isso que dá sentido ao número de estoque e o torna sinal de puxada.
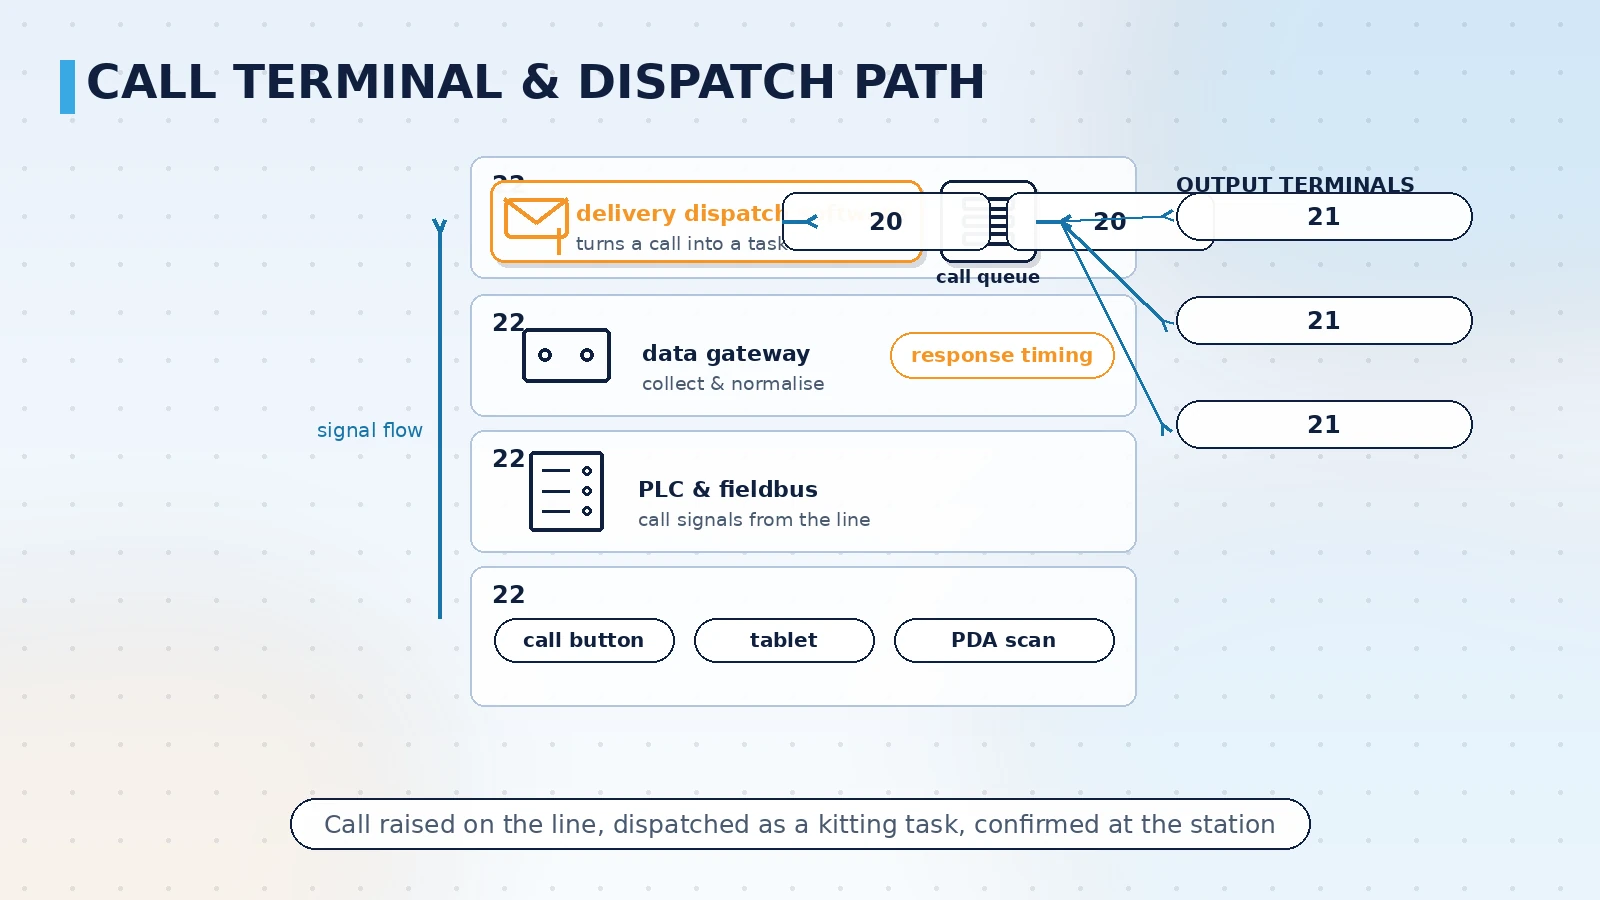
A quarta configuração exige a maior preparação. Ela pressupõe que o estoque de linha seja dado conectado à chamada, à entrega e ao julgamento de kit, e não um livro à parte. O arranjo comum é trazer os terminais de chamada pelo CLP ou fieldbus até um gateway de aquisição, e o software de despacho de entrega cuidar da fila de chamadas e enviá-la a painéis e coletores; itens abaixo do ponto de segurança entram automaticamente na fila seguinte. O abastecimento passa a ser movido pelo consumo, e a equipe trabalha uma fila ordenada em vez de interrupções constantes.
Aceitação: rode todo o caminho de entrega antes da entrega final
Antes de entrar em operação, vale rodar todo o caminho de entrega uma vez em condições reais ou simuladas, para confirmar que o sistema e a divisão real da equipe estão alinhados.
- Chamada e notificação: após a chamada na estação, o painel e os coletores recebem no tempo definido, com item e estação completos?
- Medição de resposta: os horários de aceite e entrega são registrados automaticamente, e é possível consultar por estação e item em vez de digitar à mão?
- Conciliação de estoque: após o aceite e a baixa, o número do estoque de linha confere com o real, e abaixo do ponto de segurança surge a próxima chamada?
- Verificação de kit: quando um lote está incompleto, o sistema o barra na separação e aponta a falta, em vez de deixar isso ser descoberto na estação?
- Sincronia entre terminais: painel de entrega, painel da linha e coletor mostram o mesmo estado de uma chamada, para dois lugares não divergirem?
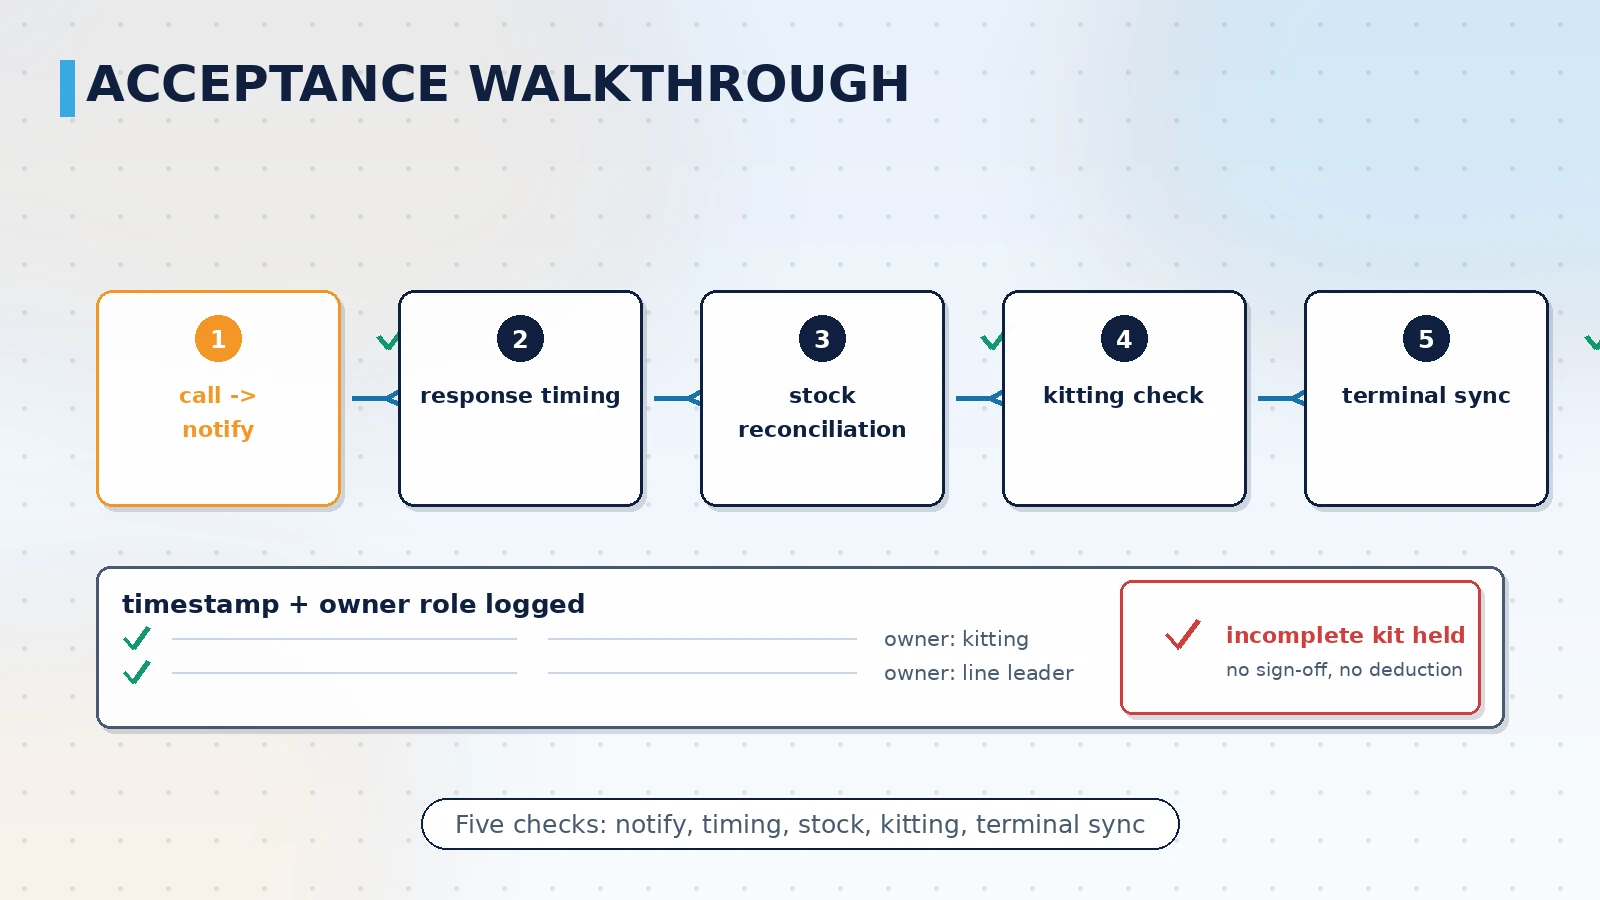
Depois dessas verificações, o sistema de chamada de material está de fato entregue, e não apenas um botão. Nossos projetos de abastecimento na linha costumam seguir esta ordem: acordar a codificação de itens e a base de estoque de linha, definir o vínculo da chamada e os limites de resposta, concluir a integração dos terminais e a configuração do painel de entrega, e então rodar a lista completa uma vez. Já entregamos sistemas de chão de fábrica que combinam sinalização LED e conectividade de equipamentos em uma linha de manufatura discreta (referência pública: um grupo japonês de eletrodomésticos, fábrica de Xangai), unindo chamadas de posto, exibição no chão de fábrica e comunicação de rede em um só caminho, e podemos evoluir conforme as condições de linha de cada planta.
Quando os itens de linha são muitos e giram rápido, o primeiro passo da aceitação é classificar materiais e montar a lista de estoque de linha, decidindo quais itens ficam na linha e quais são entregues do depósito central por consumo. Com esses pré-requisitos claros, as regras de chamada são muito mais rápidas de definir e verificar.
Conclusão
O sistema de chamada de material na linha não é um telefone trocado por um botão, mas uma cadeia de reposição movida pelo consumo: a chamada carrega item e estação, a equipe de separação aceita e entrega dentro do limite de resposta, o aceite final baixa o estoque de linha e gera a próxima chamada, e cada estágio deixa um marco de tempo. A permanência depende de quatro pontos — chamada vinculada a um item e uma estação específicos, limite de resposta definido por tipo de material, responsabilidade ligada a funções e estoque de linha e verificação de kit conectados à chamada. Definidos esses quatro pontos, o abastecimento na linha deixa de ser descoberto em ronda e passa a ser disparado pelo consumo real, e a necessidade chega à equipe de entrega antes de a linha parar.
Agendar demonstração
Se sua linha de montagem ou embalagem avalia chamadas de material na linha e entrega completa, podemos apresentar um desenho de chamada e medição de tempo de resposta adequado à sua classificação de itens e estrutura de equipe.
Fale conosco