O que um sistema de coleta de dados de máquinas gerencia
Um sistema de coleta de dados de máquinas lê automaticamente status, contadores de peças, carga do fuso, alarmes e valores de processo de CLPs e CNCs e os consolida em uma base de dados com critérios uniformes, para que a taxa de utilização e as causas de parada deixem de depender de anotações manuais e da memória de depois.
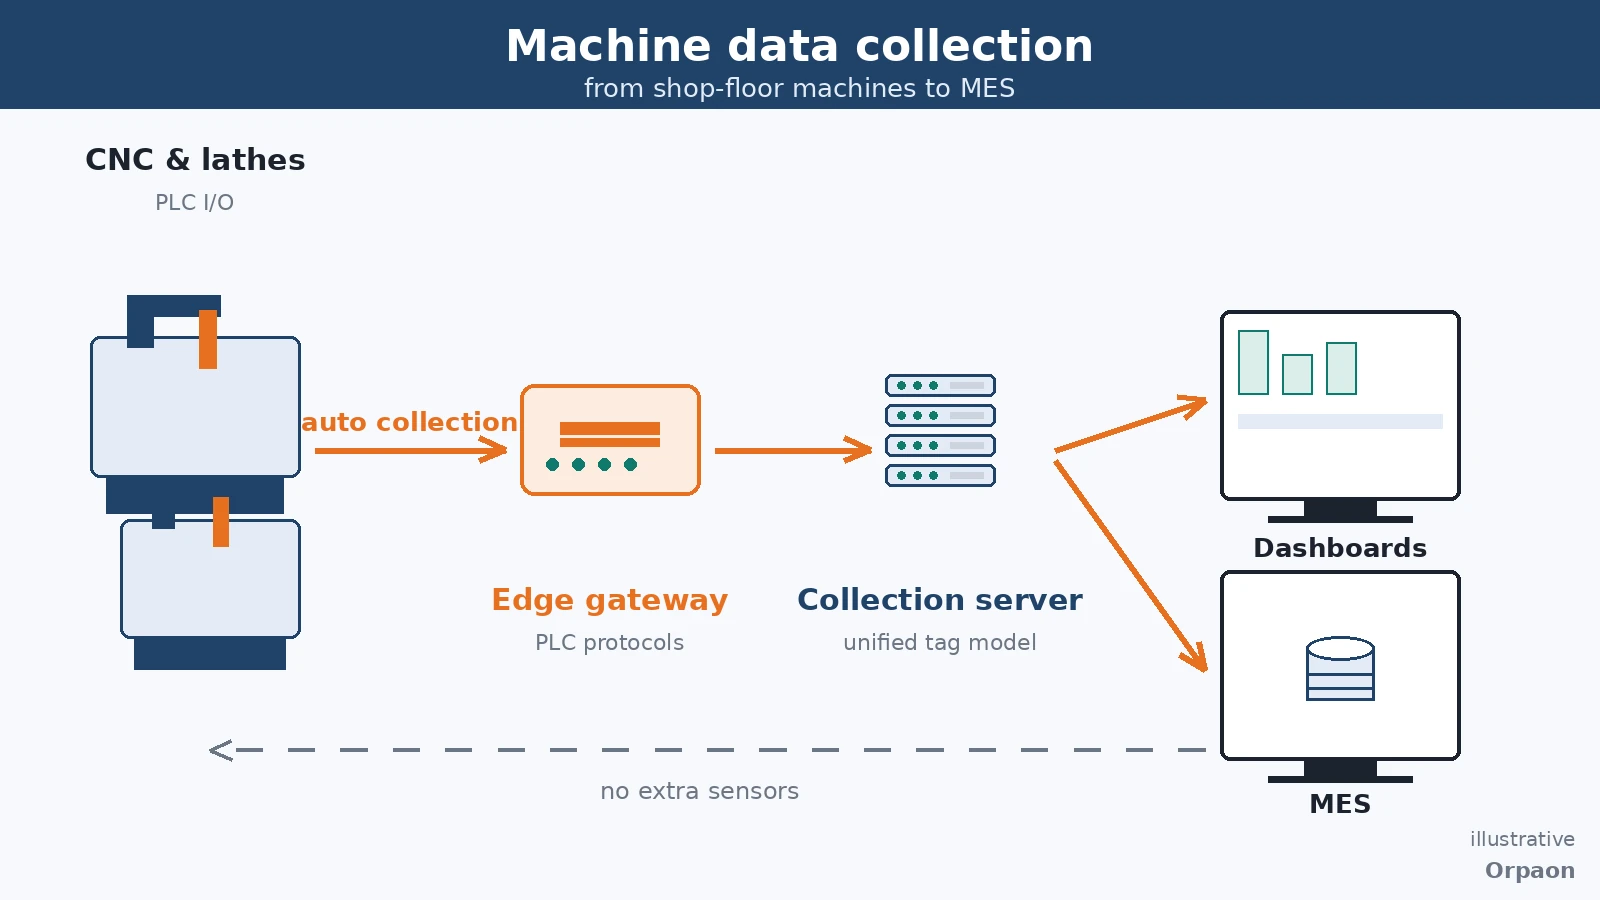
Defina o escopo de coleta primeiro: cinco grupos de dados são o patamar mínimo
Muitos chões de fábrica não têm falta de dados — eles estão dispersos em cada máquina. Este torno tem contadores, aquela máquina só expõe alarmes, e uma máquina especializada de terceiros não abre nenhuma interface. O primeiro trabalho de um sistema de coleta de dados de máquinas é definir o escopo como um dicionário de dados explícito, para que equipamentos de épocas e marcas diferentes convirjam a um mesmo modelo.
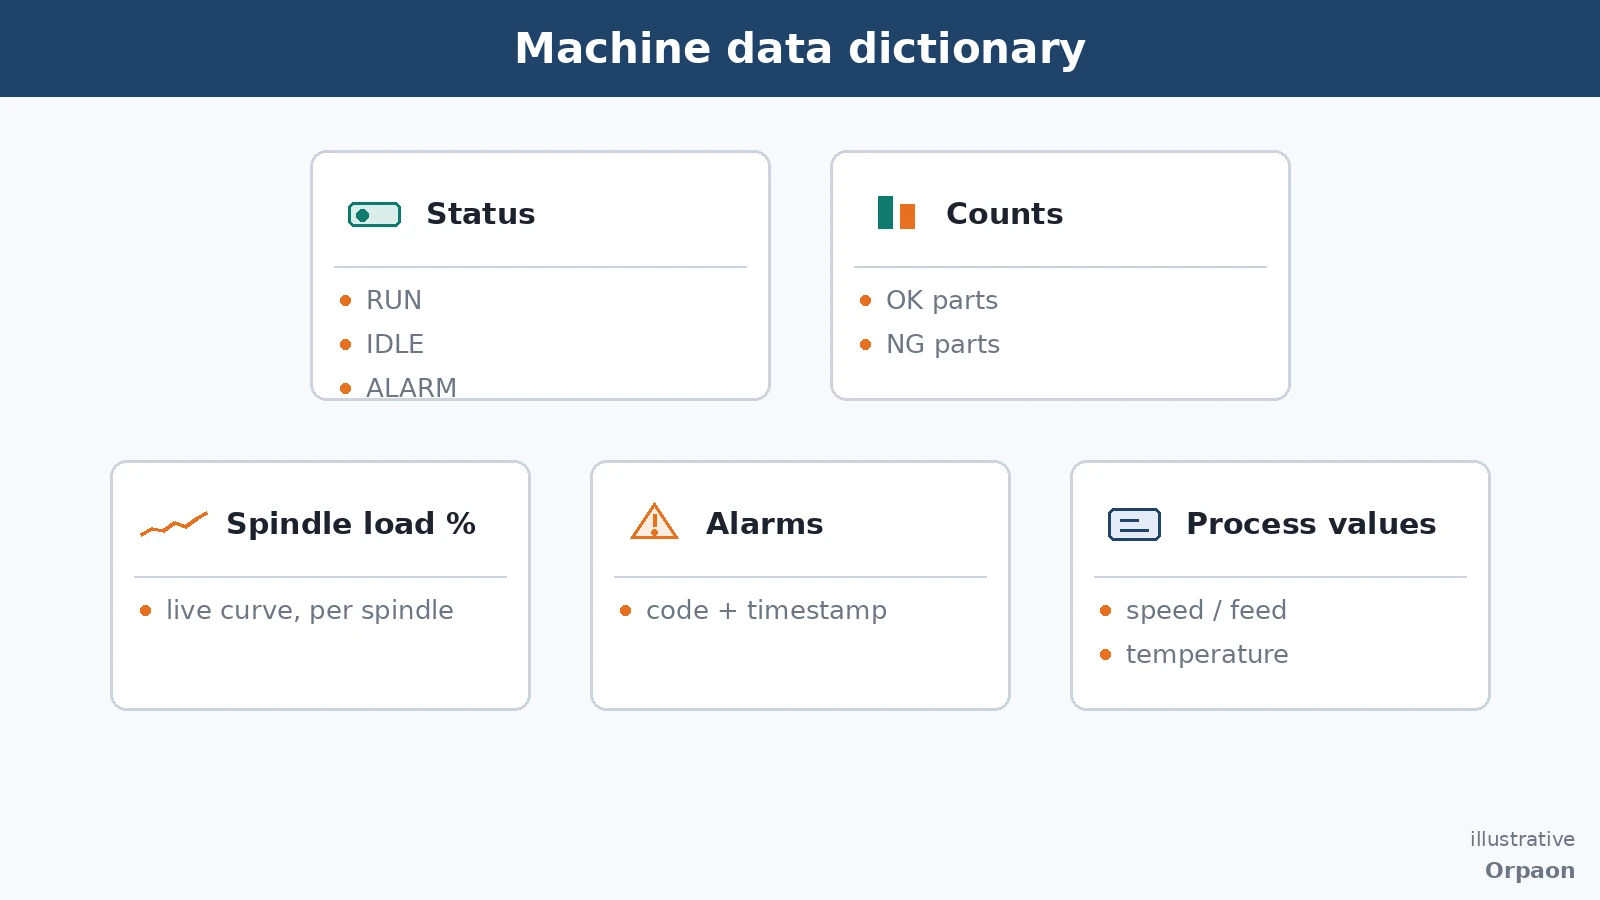
Diante das necessidades comuns de um chão de usinagem, cinco grupos de dados são o patamar mínimo. Sem um deles, a regra estatística seguinte fica sem uma perna:
- Status: executando, ocioso, alarme e desligado detectados automaticamente — base do cálculo da taxa de utilização
- Contadores: peças boas e refugadas lidos direto do CNC ou do CLP, sem redigitação por pessoas
- Carga: carga do fuso e override do avanço como grandezas contínuas, para captar sobrecarga e tendências anormais
- Alarmes: códigos registrados com horários de início e fim, para análise de padrões de falha
- Valores de processo: rotação, avanço, temperatura e outras grandezas-chave, alinhados aos resultados de qualidade
Os cinco grupos são lidos direto do lado do equipamento. Com protocolos de mais de 20 marcas de CLP cobertos — famílias Mitsubishi MELSEC, Siemens S7, Omron, Rockwell EtherNet/IP, Modbus RTU/TCP, PROFINET, OPC UA — a maior parte dos pontos dispensa sensores adicionais, e o operador não precisa recopiar números num terminal. Se o dado nasce automático ou é arrumado depois, isso se decide aqui.
Critérios primeiro: mesmos dados, cálculo diferente, conclusão diferente
Coletar é só o primeiro passo; o que torna um relatório confiável são os critérios de cálculo. O mesmo tempo de execução produz uma taxa de utilização bem distinta conforme a troca de setup e a espera de material entrem na conta. Paradas por alarme atribuídas ao equipamento ou ao material mudam por inteiro quem responde por elas. Os critérios devem ser fixados por escrito antes; o sistema só executa a regra.
Um conjunto de regras de uso frequente é o seguinte:
| Item de dado | Forma de registro | Uso típico |
|---|---|---|
| Tempo por status | Amostrado por segundo, resumido por turno | Taxa de utilização, atribuição de causas de parada |
| Contadores | Lidos dos contadores do NC/CLP, conferidos no fim do turno | Reconciliação de produção, taxa de peças boas |
| Alarmes | Código armazenado com horários de início e fim | Frequência e padrão de falhas |
| Valores de processo | Armazenados como séries temporais em ciclo fixo | Correlação com resultados de qualidade |
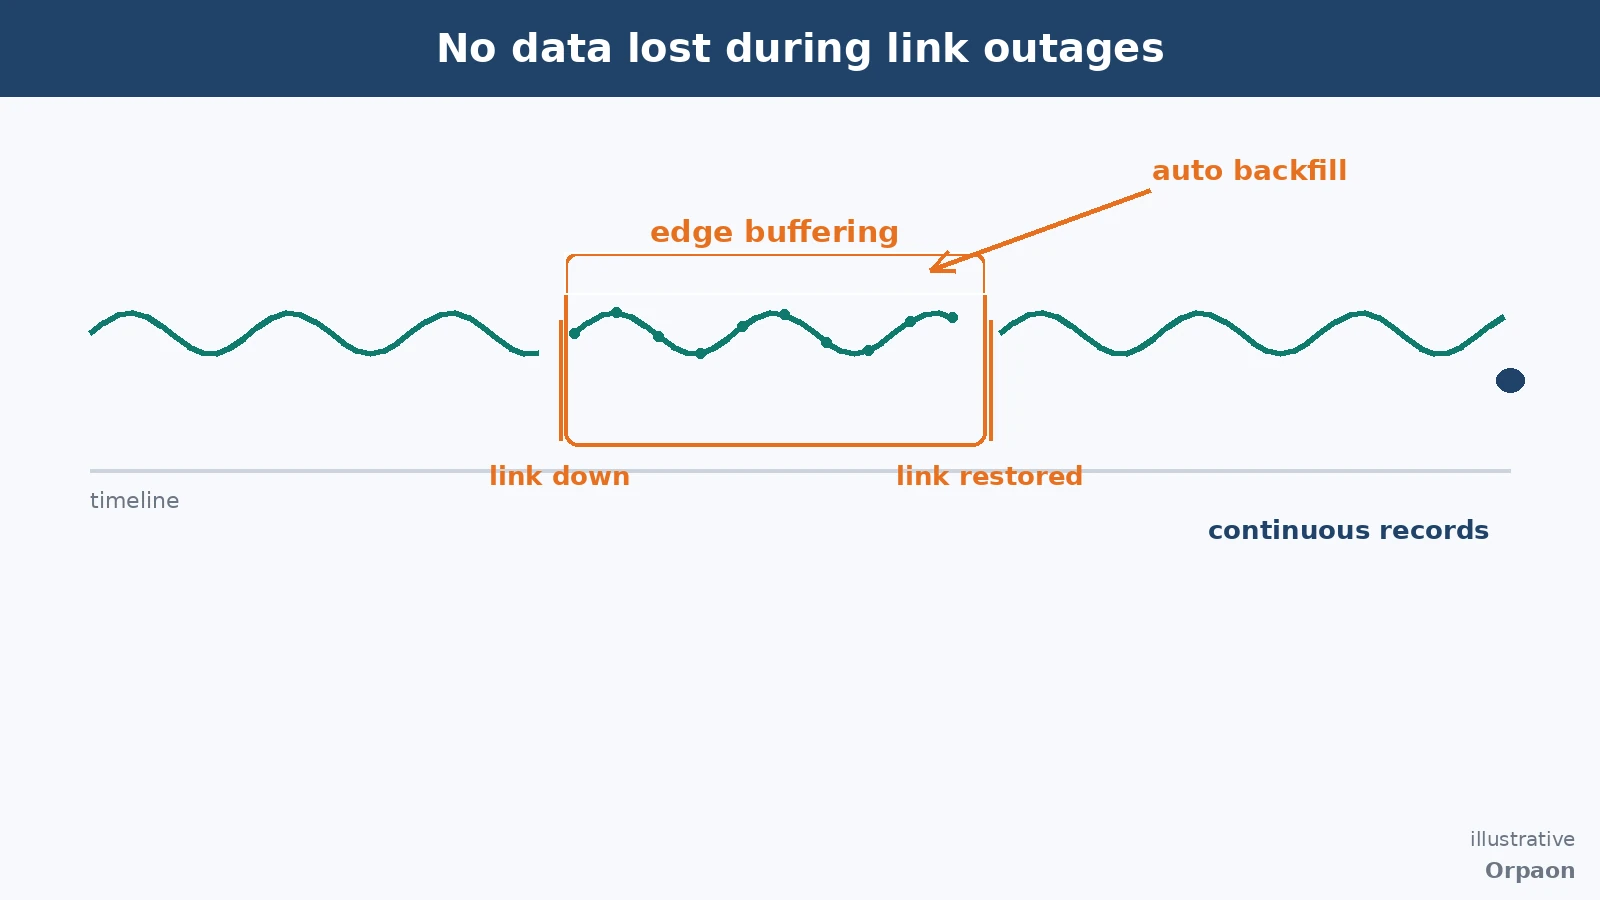
O caminho de coleta também precisa sobreviver a quedas de rede. Oscilação na rede do chão é rotina: durante a queda os dados ficam em buffering na borda e, após a recuperação, são reenviados automaticamente, e a curva fica sem buracos. Buffering e reenvio em queda de rede é uma capacidade que pode constar do acordo técnico e ser entregue conforme cláusulas de aceite — projetos entregues registram o reenvio automático das curvas de processo cobrindo o período de interrupção após a reconexão, com aceite aprovado. O envio sobe por dois canais, MQTT e REST, com segurança baseada em certificados, evitando portas expostas direto à internet pública.
Cinco passos para entrar em operação: da lista de pontos ao turno pronto
Implantar um sistema de coleta de dados de máquinas não é uma instalação única, e sim uma sequência de passos aceitáveis máquina por máquina. Na ordem certa, cada passo tem um critério de conclusão claro:
- Inventariar os pontos: listar as interfaces e os protocolos disponíveis por máquina a partir da lista de equipamentos; conectar as máquinas principais primeiro e depois ampliar
- Fixar os critérios: escrever as regras de detecção de status, atribuição de contadores e classificação de alarmes num documento confirmado pelas duas partes
- Construir o canal: implantar gateways e o serviço de coleta, configurar buffering na borda e subida por dois canais, verificar o reenvio máquina por máquina
- Conectar o lado de baixo: fornecer dados para painéis, relatórios e MES; unificar nomes de campos e unidades no dicionário de dados
- Executar o aceite: operação de teste por turno, conferência de cada relatório contra o documento de critérios, então entrega ao uso por turnos
Esses cinco passos foram repetidos em projetos entregues. A ORPAON se dedica à digitalização industrial desde 2009; coleta de dados em nível de chão de fábrica e conexão multiprotocolo são capacidades com histórico de entrega, e o documento de critérios e o dicionário de dados são entregues junto com o projeto — equipamentos adicionados depois entram no mesmo modelo.
Resumo
O valor de um sistema de coleta de dados de máquinas não está na quantidade de gateways instalados, e sim em os critérios sobreviverem a perguntas: como o status é decidido, de quem é o contador, o que acontece quando a rede cai e para quem os dados vão. Escreva isso com clareza e implante máquina por máquina, e o chão de fábrica terá uma base de dados confiável e expansível.
Agendar conversa sobre solução
Está avaliando a coleta de dados de máquinas no seu chão de fábrica? Agende uma conversa para revisar interfaces dos equipamentos e critérios de dados no local.
Fale conosco