Digitalização da produção enxuta: por onde começar
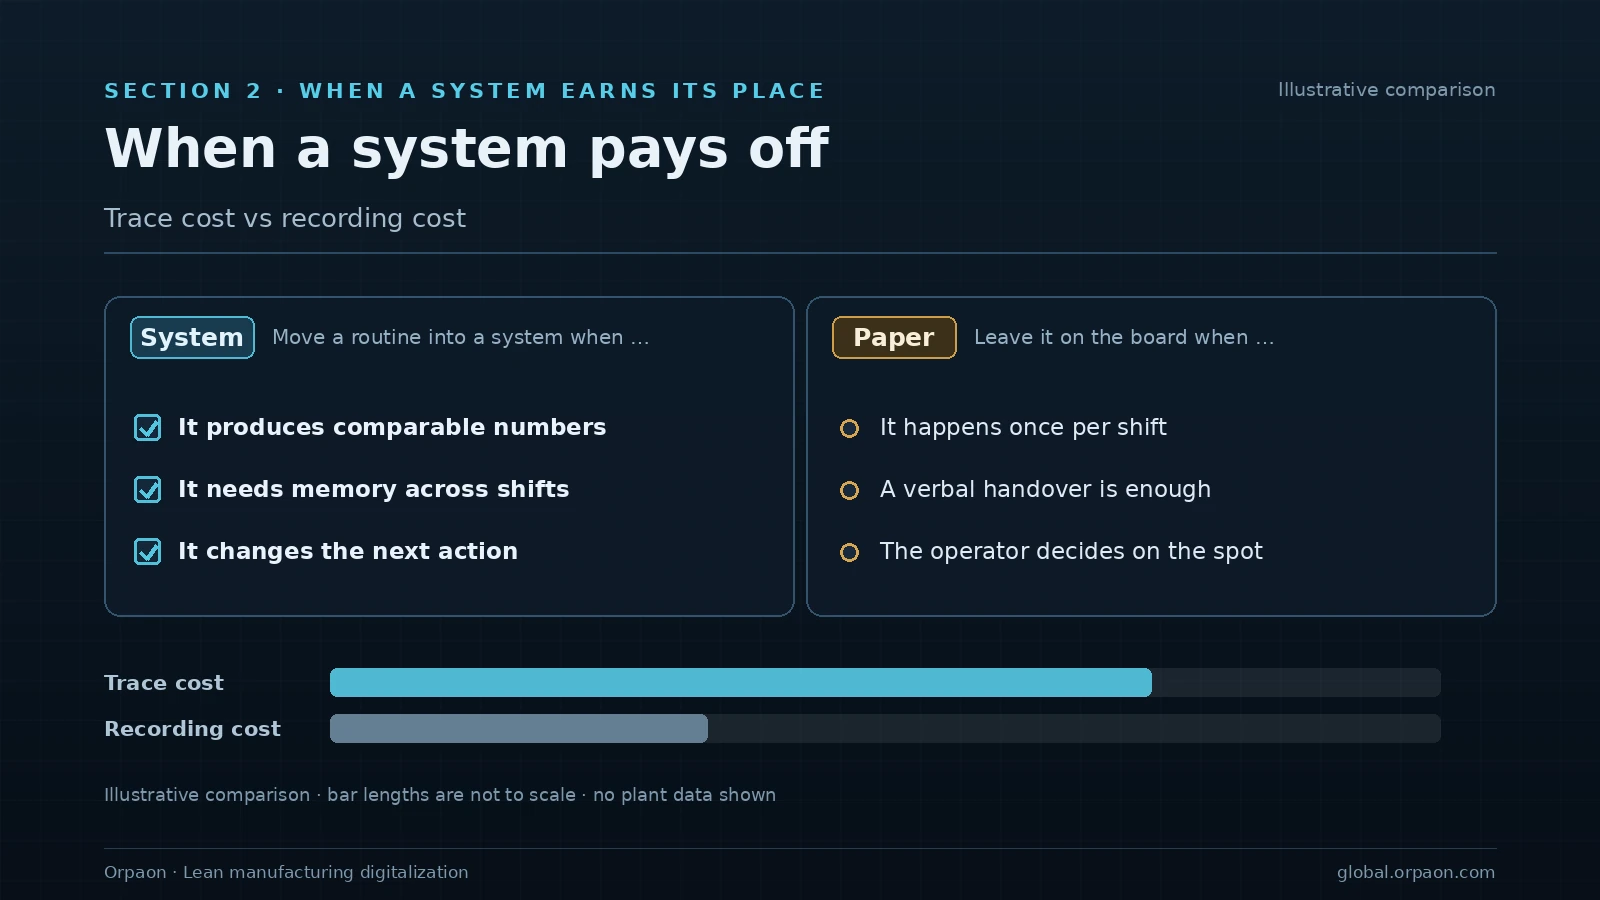
O primeiro passo da digitalização da produção enxuta não é escolher software, e sim separar as rotinas que o sistema deve carregar das que permanecem com o julgamento das pessoas, transferindo uma de cada vez em uma ordem que permita reversão. O critério habitual tem três pontos: a rotina gera números comparáveis, precisa ser lembrada entre turnos e determina a próxima ação. Atender a dois dos três já justifica levar a rotina ao sistema. Acertar antes o takt, os motivos de parada e a contagem de produto em processo é aceito pela equipe com muito mais facilidade do que ligar uma dúzia de módulos de uma vez.
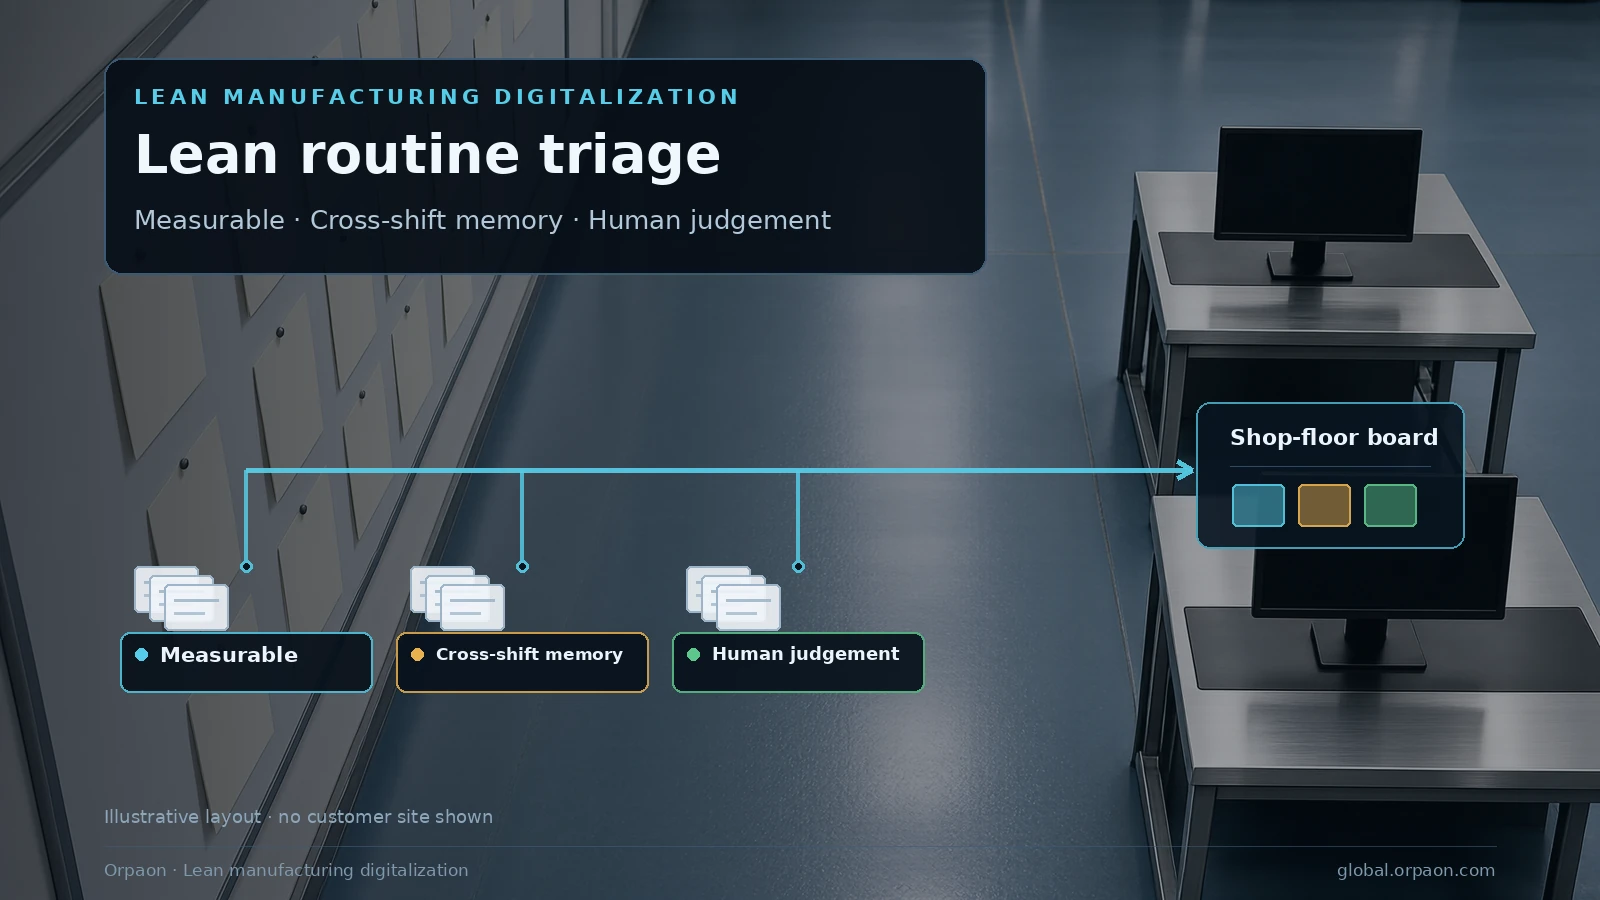
1. Comece separando as rotinas da fábrica em três grupos
O desperdício na produção enxuta costuma aparecer nas passagens entre etapas, e essas passagens continuam sustentadas por repasse verbal e registros em papel. Digitalizar não é levar todos os formulários de papel para a tela, mas fixar como registro as passagens que geram discussão recorrente. Sem essa separação, o resultado típico é dado coletado todos os dias enquanto a reunião de início de turno ainda concilia números de memória.
- Rotinas que produzem números comparáveis: takt, duração de paradas, quantidade em processo, aprovação na primeira peça. Têm lugar no sistema.
- Rotinas que precisam ser lembradas entre turnos: classificação de motivos de parada, lista de verificação de troca de modelo, situação das propostas de aperfeiçoamento. Têm lugar no sistema.
- Rotinas que dependem de julgamento local: aprovação da primeira peça, ação corretiva de um defeito específico. Ficam com as pessoas, e o sistema apenas guarda o registro.
- Rotinas usadas uma vez por turno: ata da reunião inicial, assinatura de passagem de turno. Quadro branco e cartão de papel bastam.
- Rotinas já previstas no padrão de trabalho: estabilize o padrão primeiro e digitalize depois. A ordem inversa obriga a refazer campos todo mês.
2. Quando vale colocar uma rotina no sistema
O mesmo método enxuto rende de forma diferente em duas fábricas mais pelo peso do registro do que pelas ferramentas. Antes de contratar qualquer coisa, faça uma conta: quantas vezes por semana a rotina é questionada e quantos registros uma única consulta exige. O sistema só alivia a carga quando o custo de rastrear é claramente maior que o custo de registrar.
| Rotina do chão de fábrica | Sinal para levar ao sistema | Sinal para manter no papel |
|---|---|---|
| Takt e relatório de capacidade | Trocas frequentes com muitos modelos, planejamento por experiência | Produto único em fluxo contínuo, takt estável há anos |
| Paradas e classificação de motivos | O mesmo defeito volta todo mês com explicações diferentes | Defeitos raros e resolvidos no local |
| Propostas de aperfeiçoamento e atualização de padrões | Volume alto de propostas, versões que não batem com as estações | Propostas acompanhadas verbalmente pelo líder |
| Aprovação da primeira peça e troca de modelo | Muitas trocas, itens de verificação esquecidos | Menos de uma troca por semana |
3. Definições: takt, produto em processo e códigos de motivo
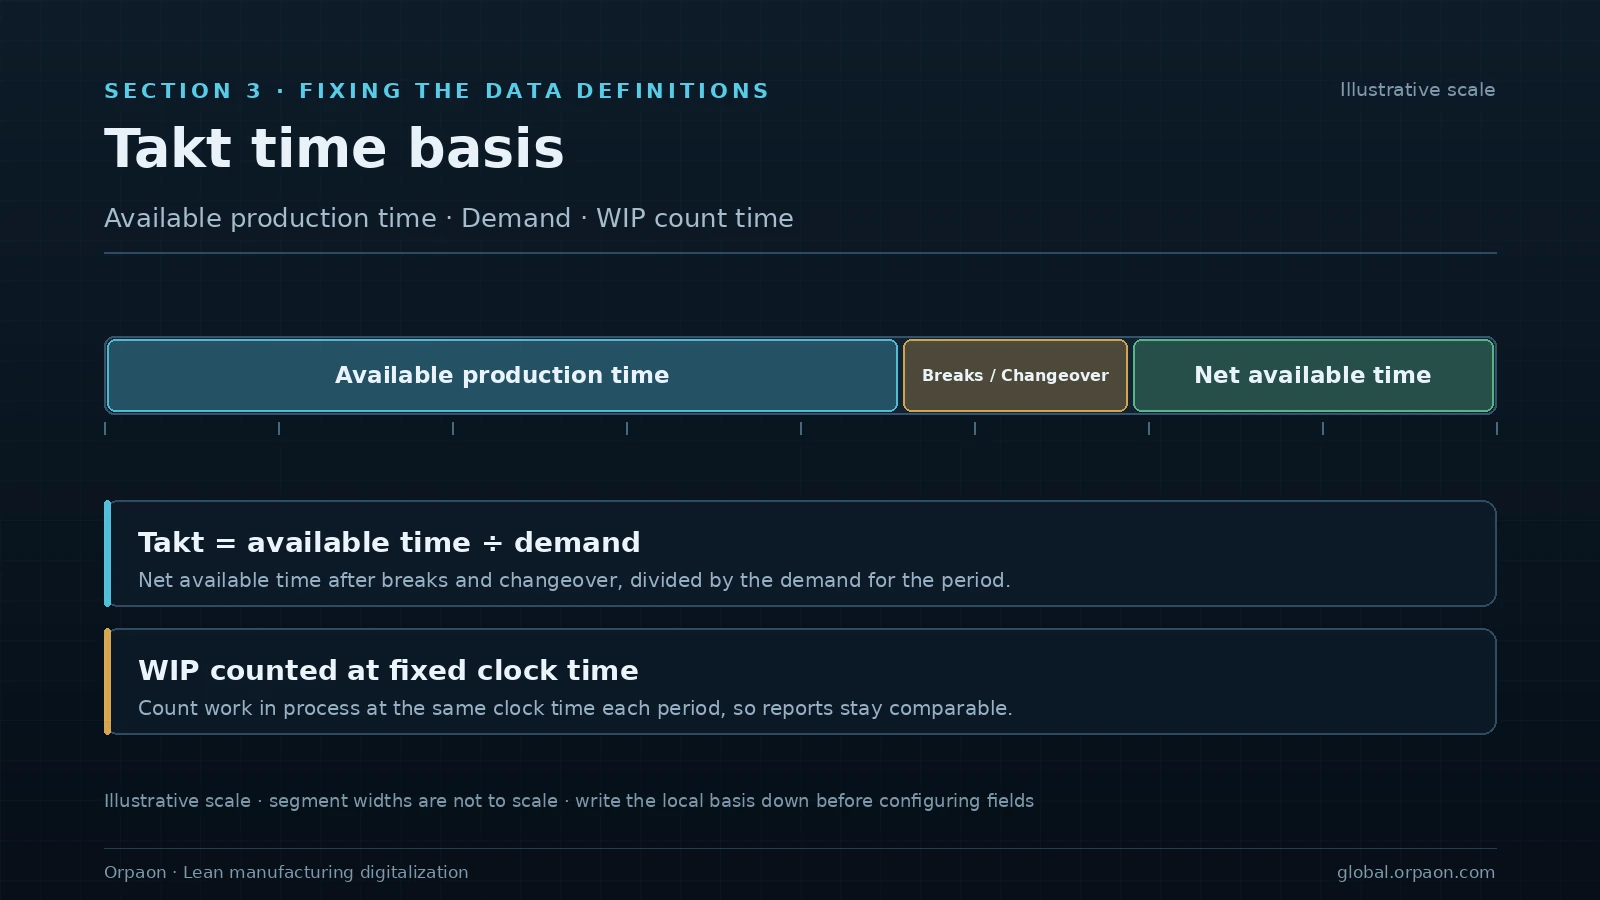
Os três elementos do trabalho padrão são tempo de takt, sequência de trabalho e estoque padrão no posto, base da produção enxuta desde o sistema de produção Toyota. Projetos digitais travam quando essas três palavras viram campos sem fórmula acordada. Se o denominador do takt é o tempo planejado de produção ou o tempo de calendário, decide-se se duas linhas podem ser comparadas lado a lado.
A contagem de produto em processo é a segunda disputa recorrente. Contar por posto revela acúmulos; contar por lote serve ao cálculo de custo. As duas formas não convivem no mesmo relatório. Os códigos de motivo também exigem contenção: itens demais fazem o operador escolher qualquer um, itens de menos não localizam a causa. A ISO 22400-2:2014 oferece uma estrutura de definições para indicadores como taxa de produção e índice de utilização do tempo, útil na comparação entre fábricas, mas cada área ainda precisa escrever a versão local.
- Declare o denominador do takt: tempo planejado de produção, indicando se pausas e trocas de modelo são descontadas.
- Fixe o momento da contagem de produto em processo no início da hora, para que oscilações do turno não distorçam o número.
- Mantenha os códigos de motivo em até quinze itens, agrupe o restante em outros e revise mensalmente.
4. Ordem de implantação e condição de reversão
A digitalização enxuta funciona bem em uma linha-piloto, em ciclos de quatro semanas, acrescentando um grupo de rotinas por ciclo. O motivo não é cautela: com escopo pequeno, a equipe consegue acordar as definições, o que custa bem menos do que reescrever campos depois de levar o sistema à fábrica inteira.
- Da primeira à quarta semana: apenas takt e registro de paradas, com contagem manual em paralelo.
- Segundo ciclo: entra a classificação de motivos de parada, confirmada uma vez por turno pelo líder.
- Terceiro ciclo: entra o acompanhamento das propostas de aperfeiçoamento, ligado ao número de versão do padrão de trabalho.
- Etapa de expansão: copiar para a segunda linha sem alterar as definições de campo, ajustando apenas limites e configuração de turnos.
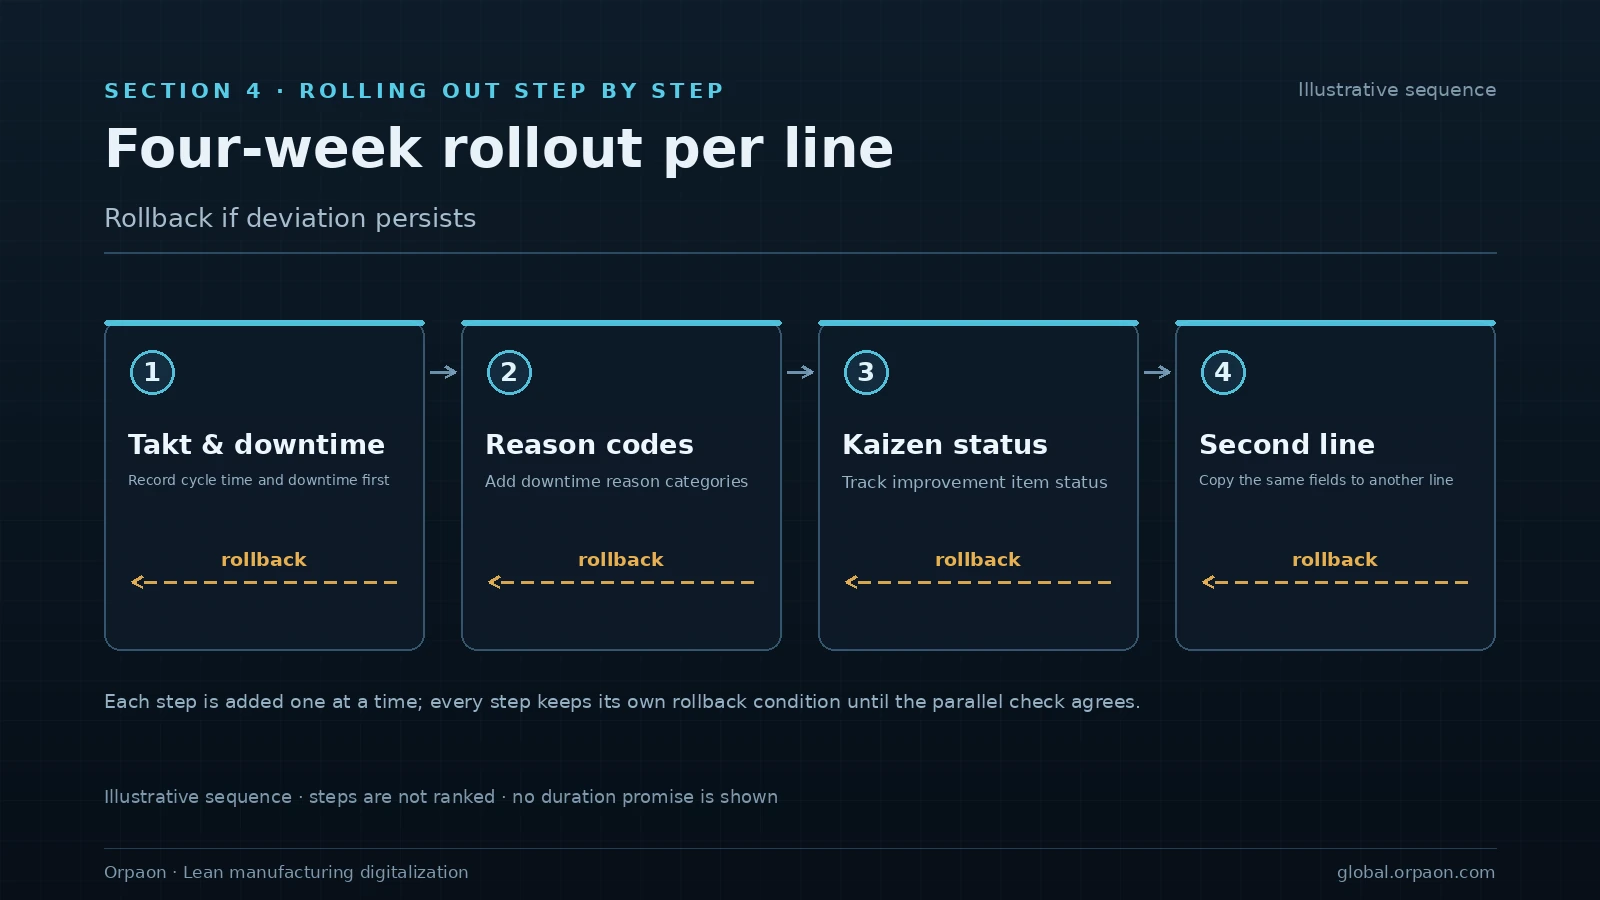
Cada passo mantém uma condição de reversão: se, no período paralelo, a diferença entre contagem manual e sistema ultrapassar de forma contínua a faixa acordada, suspenda aquele campo e corrija a definição em vez de acrescentar módulos.
Resumo
O valor da digitalização da produção enxuta não está no número de módulos, mas em transformar passagens que dependiam de memória em registros consultáveis: por que esta troca de modelo estourou o tempo, por que este lote em processo se acumulou, por que esta proposta segue aberta há três meses. Separar as rotinas, aplicar os critérios, escrever as definições e manter a condição de reversão fazem a equipe usar o sistema por conta própria. Previsão de takt e programação automática seguem como direção de estudo, conduzidas como validação conjunta, não como compromisso de entrega.
Agendar conversa sobre a solução
Traga a planilha de takt, o registro de paradas e a lista de trocas de modelo; propomos a ordem de prioridade para o sistema e um rascunho de definições para a sua área.
Fale conosco