Monitoramento de máquinas CNC: sinais, conexão e base do OEE
O sistema de monitoramento de máquinas CNC coleta do próprio comando o estado de operação, o número do programa, a carga do spindle e os códigos de alarme, somando vida da ferramenta e contagem de peças, e converte isso em uma base comparável de utilização e OEE. A pergunta a responder não é se a máquina está ligada, mas por que ela parou 97 minutos nas últimas oito horas e a que causa esse tempo pertence. O caminho de conexão e as definições vêm antes da escolha da plataforma.
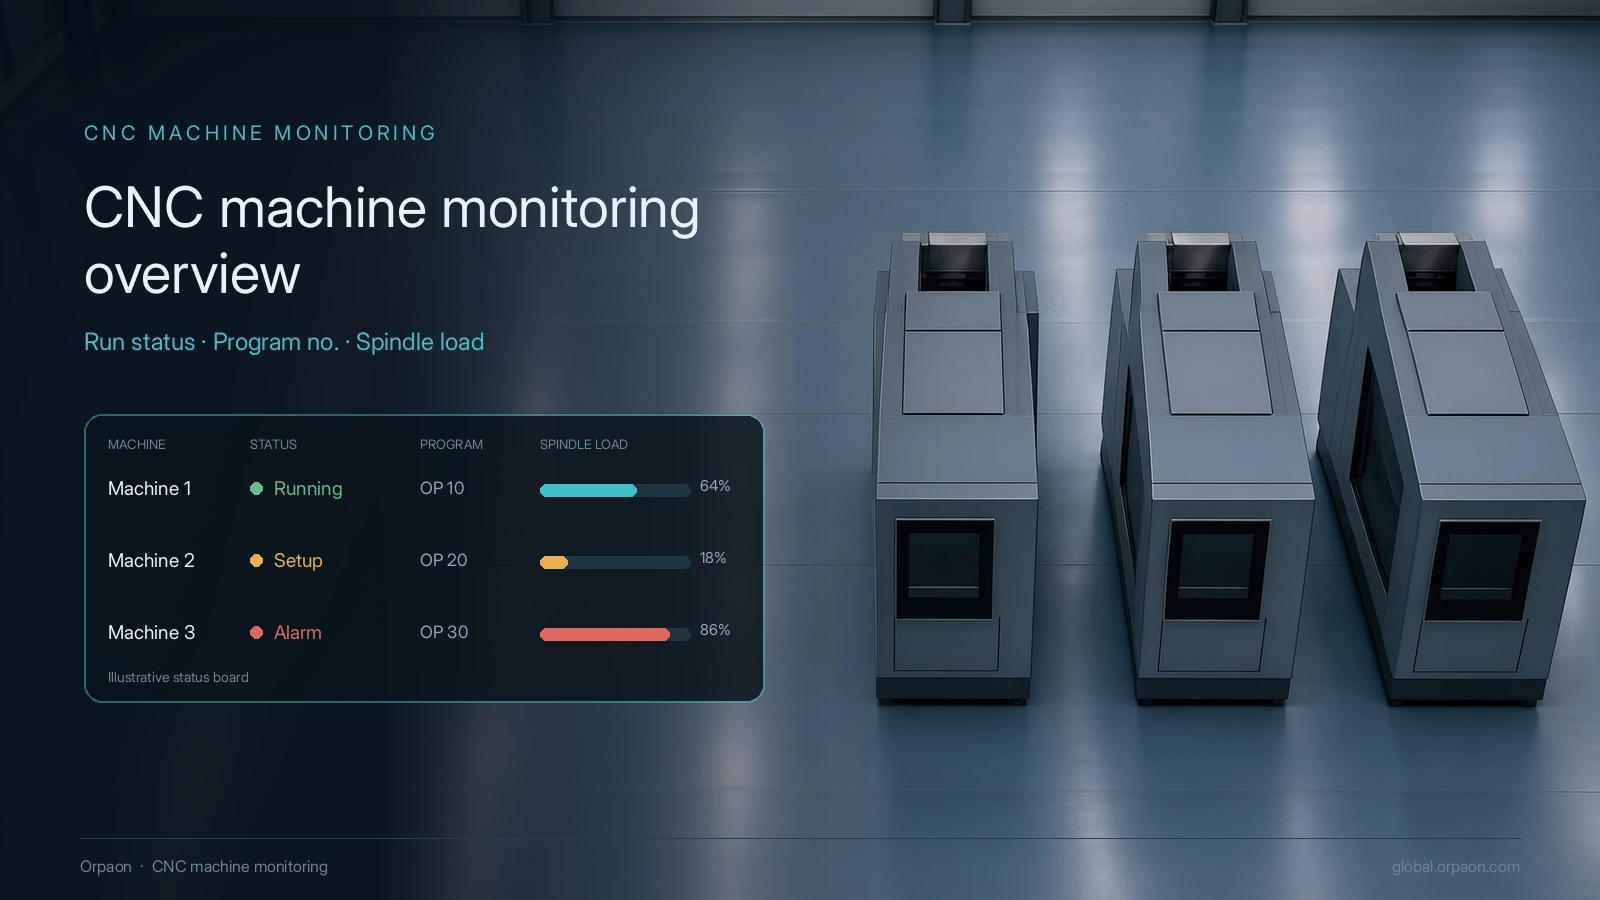
Comece pela lista de sinais
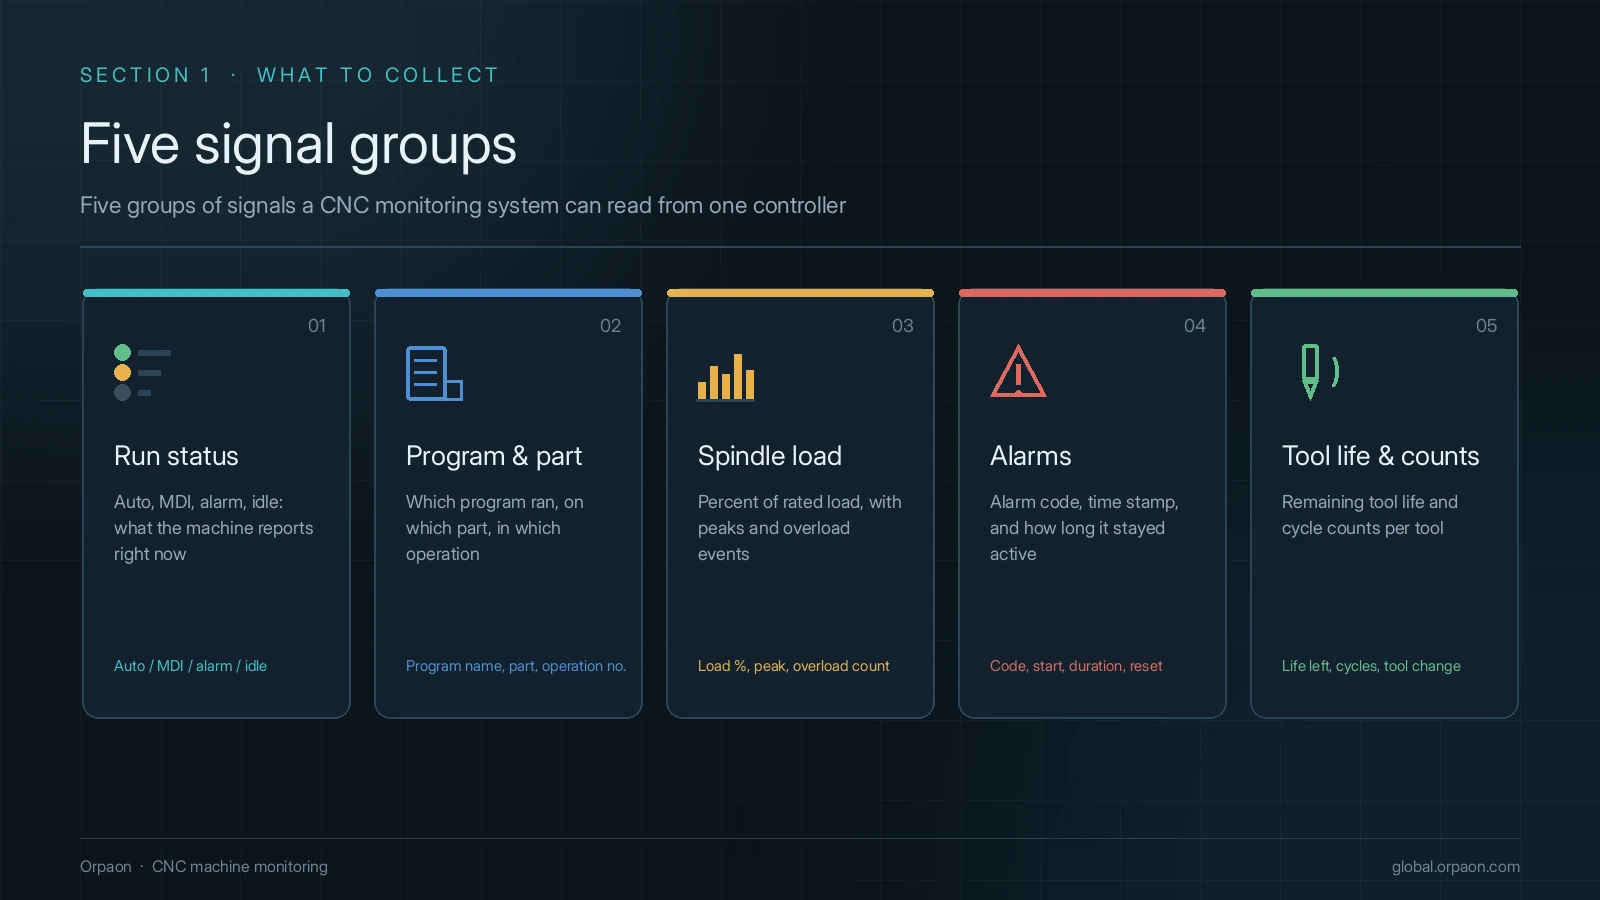
O primeiro passo para conectar máquinas não é escolher plataforma, é fechar a lista de sinais. O comando de um centro de usinagem expõe centenas de campos, mas cinco grupos sustentam a análise posterior: se a máquina está cortando, o que está cortando, com que carga, onde houve alarme e quanto resta de ferramenta. Definidos esses cinco, a troca de plataforma não invalida os dados.
- Estado de operação e modo: automático, pausa, parado, alarme, setup, usados para dividir o tempo
- Número do programa ativo e identificação da peça: vincula o registro ao programa e ao lote
- Carga do spindle, override de avanço e rotação: separa marcha em vazio, corte leve e carga anormal
- Número e texto do alarme: agrupa causas mecânicas, elétricas, de programa e de operação
- Vida da ferramenta, trocas e contagem de peças: sustentam a gestão de ferramentas e o cálculo de takt
Três caminhos de conexão
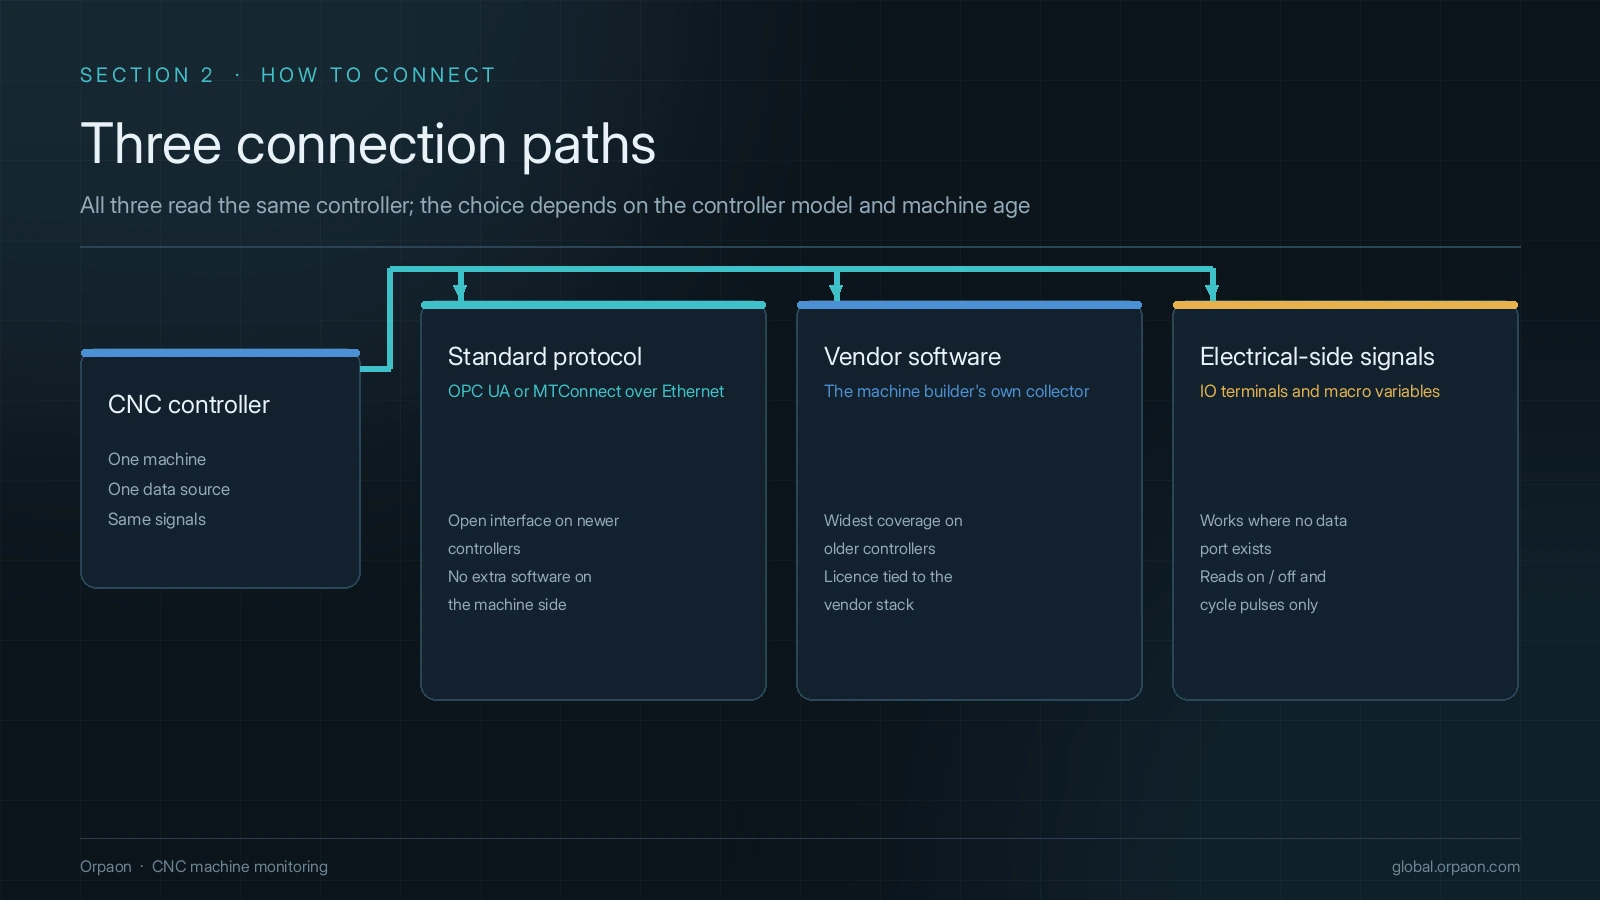
Numa mesma linha os comandos costumam ser de gerações diferentes. O caminho depende de quanto o comando está aberto, não do que o software gostaria de ler. Três camadas atendem a maioria das fábricas: protocolo padrão quando há leitura direta, software oficial do fabricante quando só ele lê os dados e sinais do lado elétrico quando não há nenhum dos dois.
| Caminho de conexão | Quando se aplica | O que o proprietário fornece |
|---|---|---|
| Interfaces padrão como OPC UA ou MTConnect | Comando com Ethernet e protocolo aberto | Documentação do protocolo, plano de IP e portas, permissões |
| Software de aquisição ou SDK do fabricante | Comando com serviço de dados oficial | Licença, lista de campos legíveis, compatibilidade de versão |
| Sinais do lado elétrico e variáveis macro | Comando antigo sem interface aberta | Diagramas elétricos, lista de pontos IO, endereços de macro |
Alinhar a base de utilização e do OEE
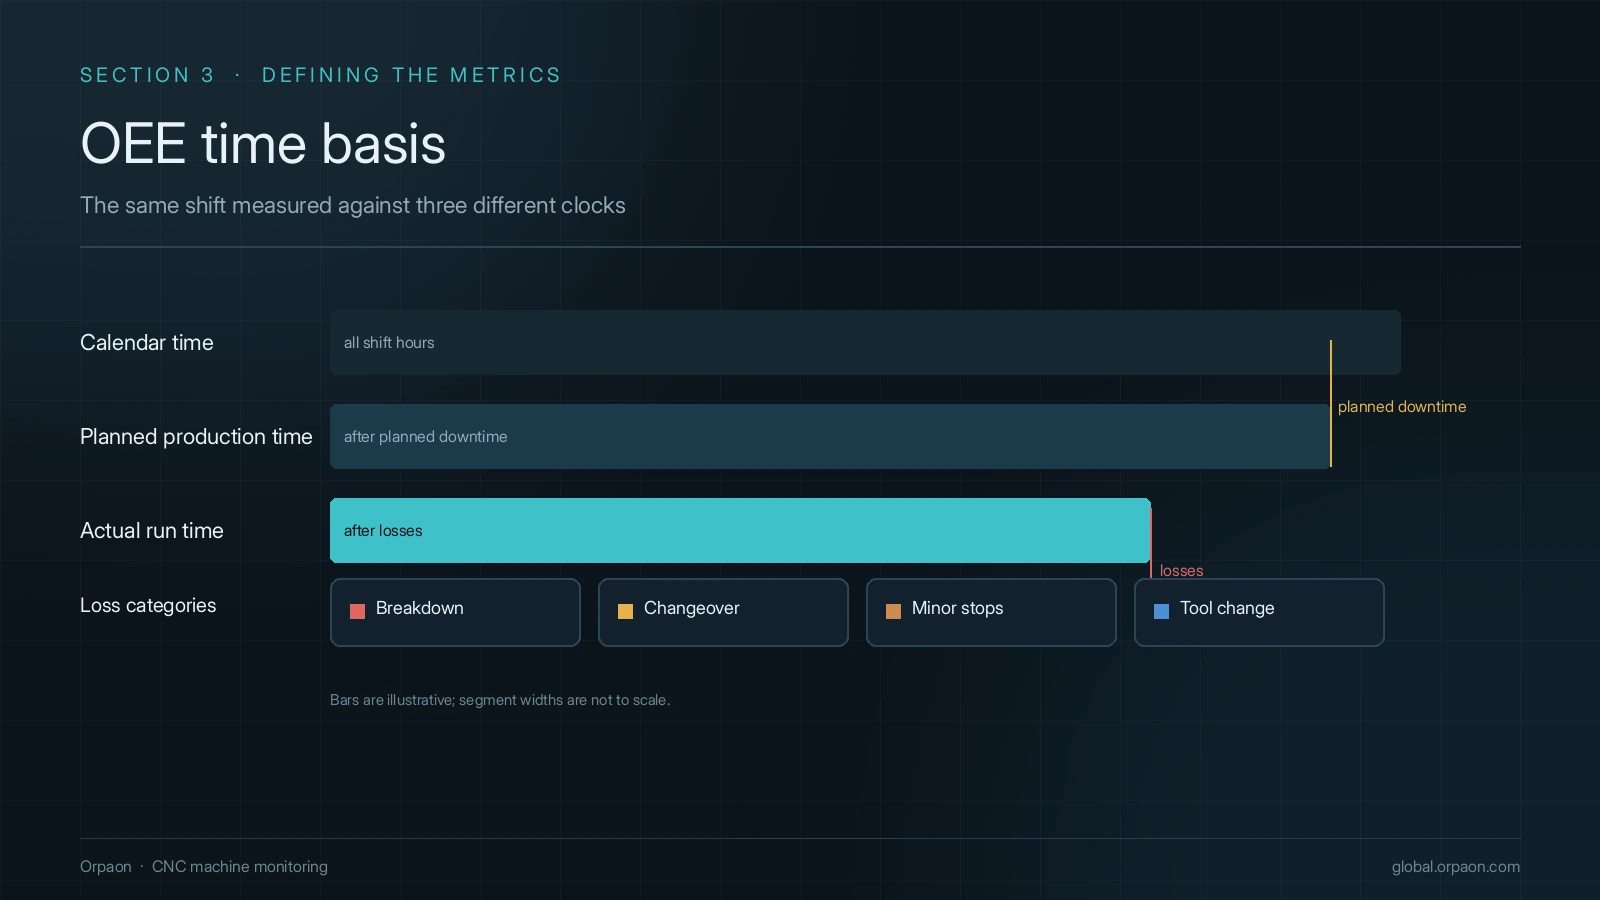
Duas áreas reportando utilização diferente é comum, e a causa costuma estar na definição, não na aquisição. Os três fatores do OEE estão definidos na ISO 22400-2:2014, mas a norma não decide se a parada planejada conta como perda, onde fica o tempo de setup nem se a troca de ferramenta é parada. A fábrica precisa escrever essas regras.
As seis grandes perdas vêm do método TPM publicado por Seiichi Nakajima em 1988 e, no chão de usinagem, exigem tradução local: quebra, troca de modelo, marcha em vazio e pequenas paradas, troca de ferramenta, corte de teste e retrabalho recebem o nome usado ali. Combine as definições antes de automatizar, caso contrário dados precisos apenas transferem a discussão para a tela.
- Unifique as marcações de tempo no relógio do comando e sincronize periodicamente, sem cortar turnos pelo horário do gateway
- Escreva regras fixas de estado: quais alarmes contam como quebra, quais como espera de material, quais como setup
- O líder de turno confirma o mapeamento de perdas uma vez e depois revisa mensalmente, para que uma causa não caia em duas categorias
Etapas de aceitação antes de entrar em operação
Projetos de monitoramento em usinagem raramente falham por falta de dados, falham porque ninguém confia no que foi coletado. Quatro verificações na aceitação valem mais do que dez máquinas adicionais conectadas.
- Amostragem de completude: sortear três turnos e comparar contagem manual com a do sistema, máquina por máquina
- Revisão de estados: exportar o detalhe de paradas de um dia e pedir ao líder que confirme cada classificação
- Replay de alarme: rastrear o número do alarme até o programa, a carga e o registro do operador naquele momento
- Queda de rede e reenvio: desconectar o cabo do gateway por tempo suficiente e confirmar que não há lacuna nem salto de horário
Resumo
O valor do monitoramento não está no número de telas, mas em o dado resolver uma pergunta concreta: por que esta máquina parou, por que esta troca de modelo estourou o tempo, por que esta ferramenta foi descartada antes. Com lista de sinais, caminho de conexão, definições e aceitação firmados, o sistema passa a ser usado. Manutenção preditiva e previsão de vida de ferramenta são frentes em desenvolvimento, conduzidas como validação conjunta e não como compromisso de entrega.
Solicitar diagnóstico no local
Traga a lista de comandos existentes e os indicadores que deseja ver; propomos o caminho de conexão e a lista de aceitação conforme as interfaces.
Fale conosco