Rastreabilidade por lote: codigo e escopo de recall
Um sistema de rastreabilidade por lote liga lotes de matéria-prima, lotes de processo e lotes de produto acabado sob um único esquema de codificação, para que cada consumo de material, cada etapa de processo e cada inspeção possam ser consultados e comprovados. Seu valor não está no volume de dados armazenados, mas em quanto tempo o percurso completo de um lote é delimitado quando surge um problema.
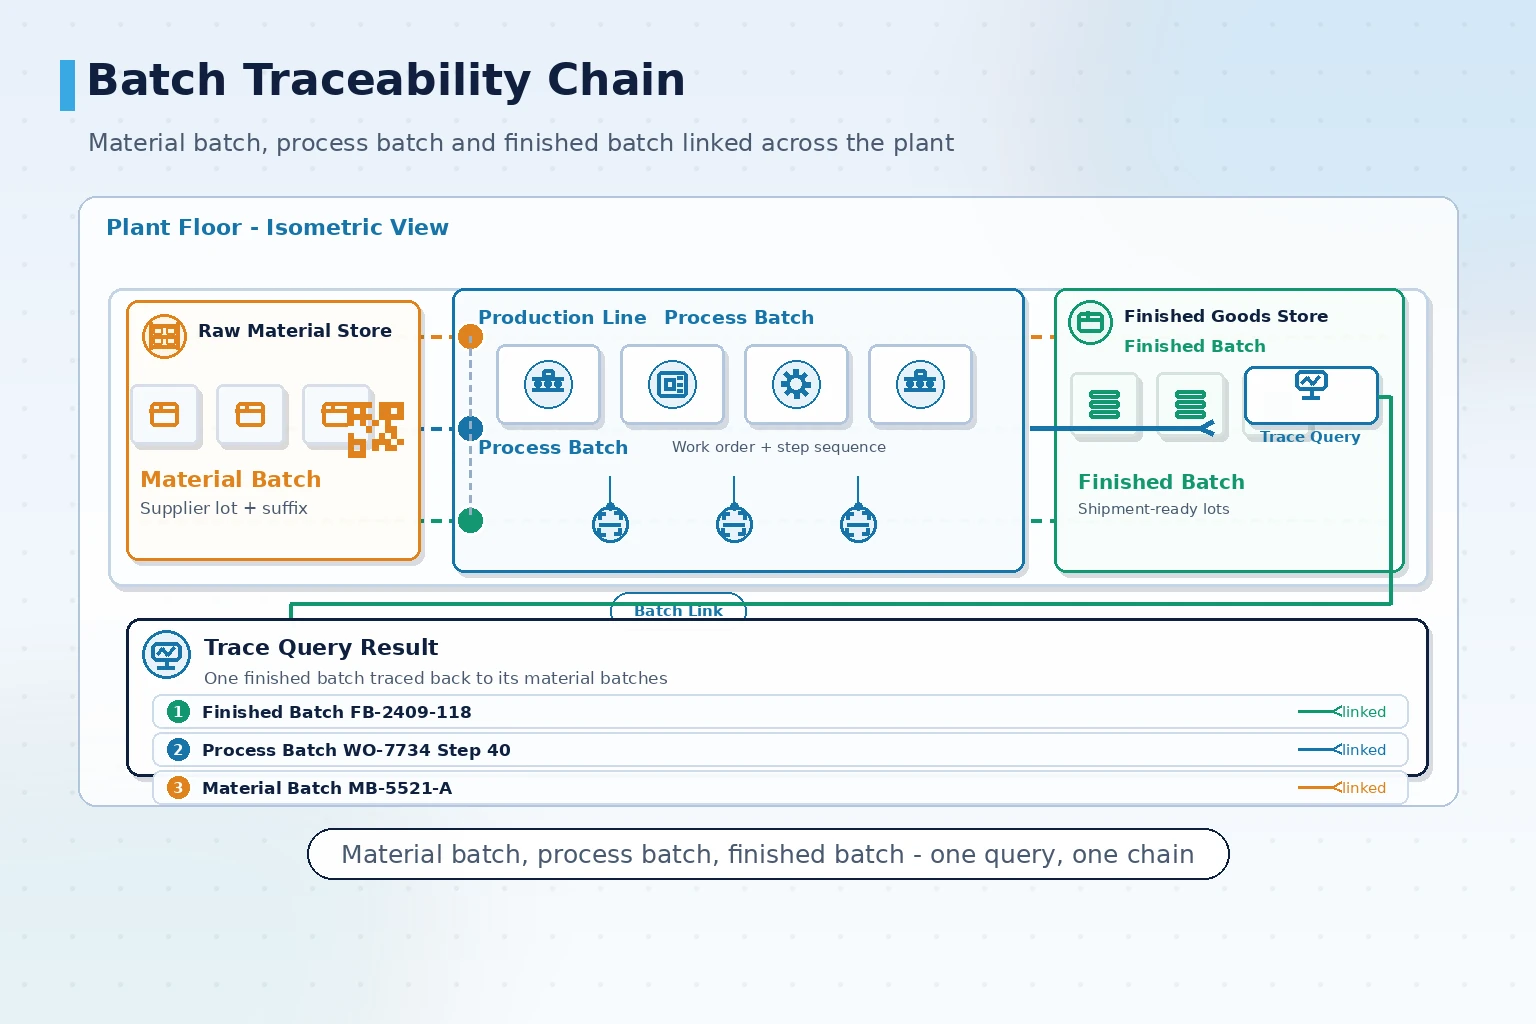
Rastreabilidade por lote versus folhear registros de produção
Muitas fábricas afirmam que “têm rastreabilidade”. Na prática, guardam fichas de percurso em papel e planilhas de controle, e algumas pessoas saem procurando quando a necessidade aparece.
Esse arranjo parece adequado no dia a dia. Ele é testado em três momentos: quando o cliente reclama e pede evidências, quando o órgão regulador audita e quando surge uma anomalia e o fluxo afetado precisa ser delimitado. Os três têm uma característica em comum — o prazo é curto e ninguém tem horas disponíveis para remontar registros espalhados pela fábrica.
Um sistema de rastreabilidade por lote se diferencia em três pontos.
- Registros são capturados, não reconstruídos: o número do lote é gravado no momento do consumo, da transferência e da inspeção, sem depender de digitação posterior à passagem de turno
- Vínculos são criados pelo sistema, não costurados por pessoas: as relações pai-filho de lote de material para lote de processo e lote acabado são geradas por regras
- As consultas rodam nas duas direções: do produto acabado de volta à matéria-prima e da matéria-prima para todos os itens acabados em que entrou
Um teste prático: escolha qualquer número de lote de produto acabado. Se conseguir listar todos os lotes de matéria-prima consumidos em poucos minutos, a rastreabilidade é real.
Definindo as regras de codificação: lote, código de barras e contêiner
A base da rastreabilidade é o esquema de codificação. Sem ele definido, todos os vínculos seguintes ficam tortos.
Uma abordagem comum divide o código em três níveis, cada um responsável por uma coisa.
| Nível | O que identifica | Abordagem comum | O que definir antes |
|---|---|---|---|
| Nível do lote de material | A identidade de um lote de material | Número do lote do fornecedor mais sufixo interno | Entregas fracionadas do mesmo lote contam como um lote |
| Nível do lote de processo | Por quais etapas o material passou | Número da ordem de produção, sequência de etapas e faixa de tempo | Após retrabalho, mantém o lote original ou gera novo |
| Nível do contêiner ou peça | A identidade de uma caixa ou peça | Código de barras, QR code ou RFID | O código continua após reacondicionamento ou divisão |
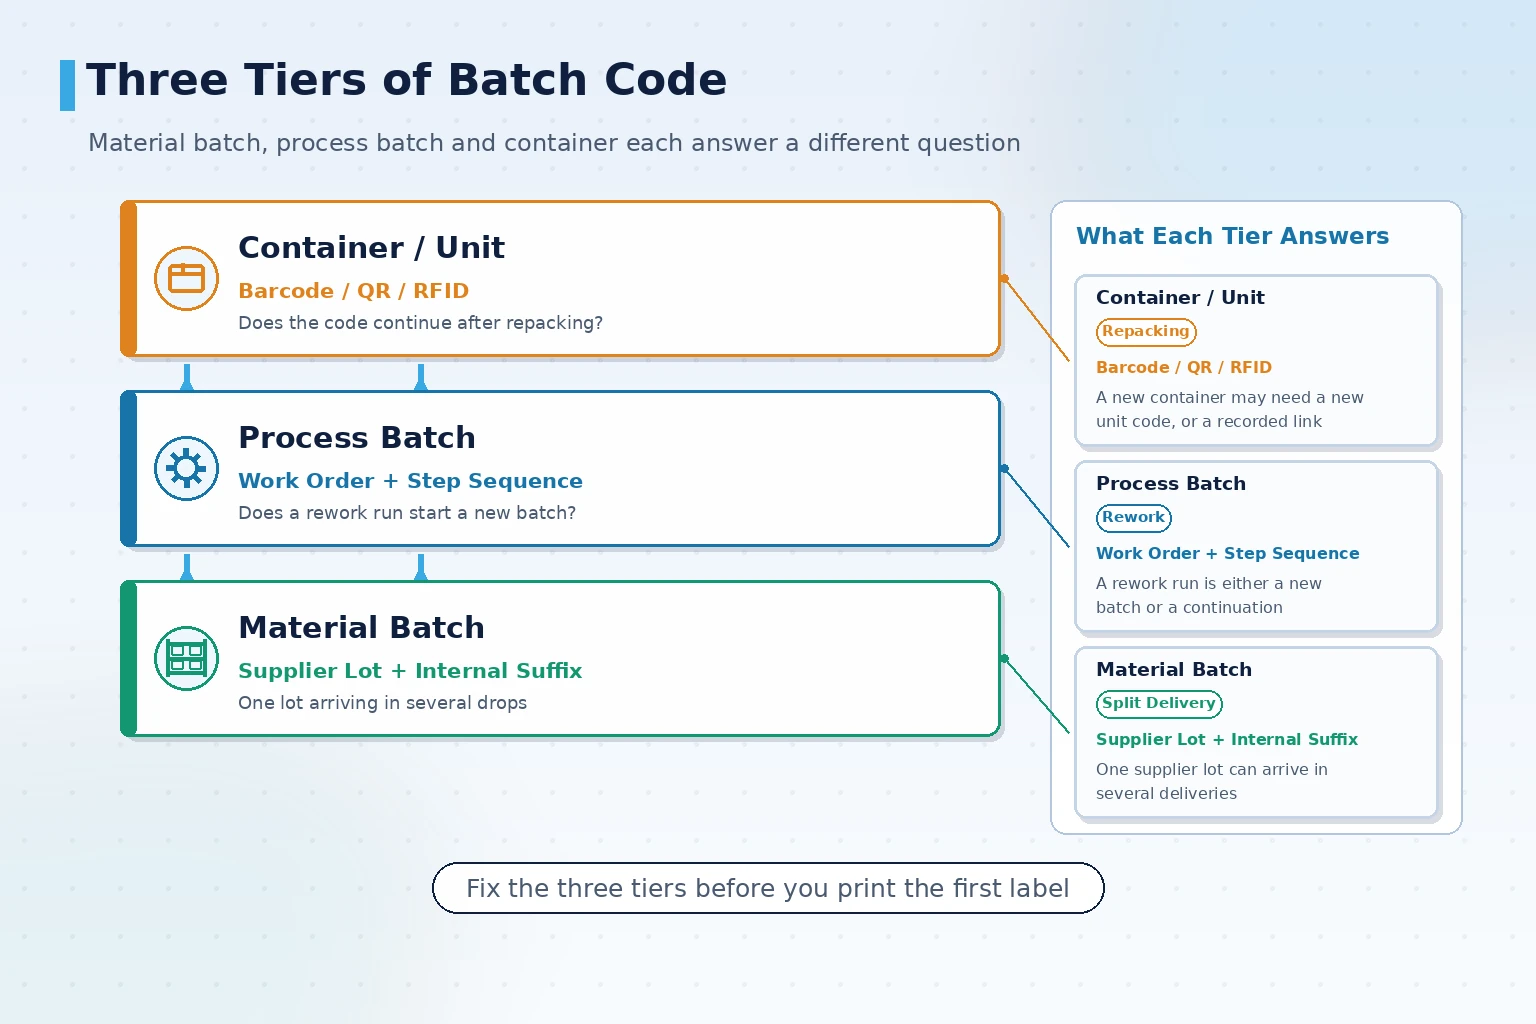
O esquema de codificação deve ser confirmado por escrito no início do projeto. Se as regras mudarem depois do início da produção, o histórico passa a conviver com duas convenções.
Duas famílias de codificação são comumente citadas no setor. A família GS1 (incluindo identificadores GTIN e SSCC) atende cenários que precisam conversar com varejo ou logística. Códigos próprios da empresa são mais flexíveis, mas exigem disciplina interna maior. Nenhuma das duas é resposta universal — a escolha segue o fluxo a jusante do produto.
Quais campos o vínculo de processo deve guardar
Conseguir consultar um lote não significa que a cadeia de rastreabilidade se sustente. O que auditores e clientes realmente leem são os campos que a cadeia carrega.
Um registro de rastreabilidade aceitável costuma conter seis famílias de informação.
- Carimbo de tempo: o momento exato do consumo, da transferência, da inspeção e do empacotamento
- Vínculos de lote: o lote de material consumido e o lote de semiacabado ou acabado produzido
- Equipamento e posto: em qual máquina e em qual posto a etapa foi concluída, rastreável até o número do equipamento
- Operador: quem executou e quem verificou, vinculado a uma conta com permissão
- Parâmetros de processo: valores de temperatura, pressão, velocidade e tempo das etapas críticas
- Resultados de inspeção: itens de inspeção, veredito, proporção de amostragem e critérios de aceitação
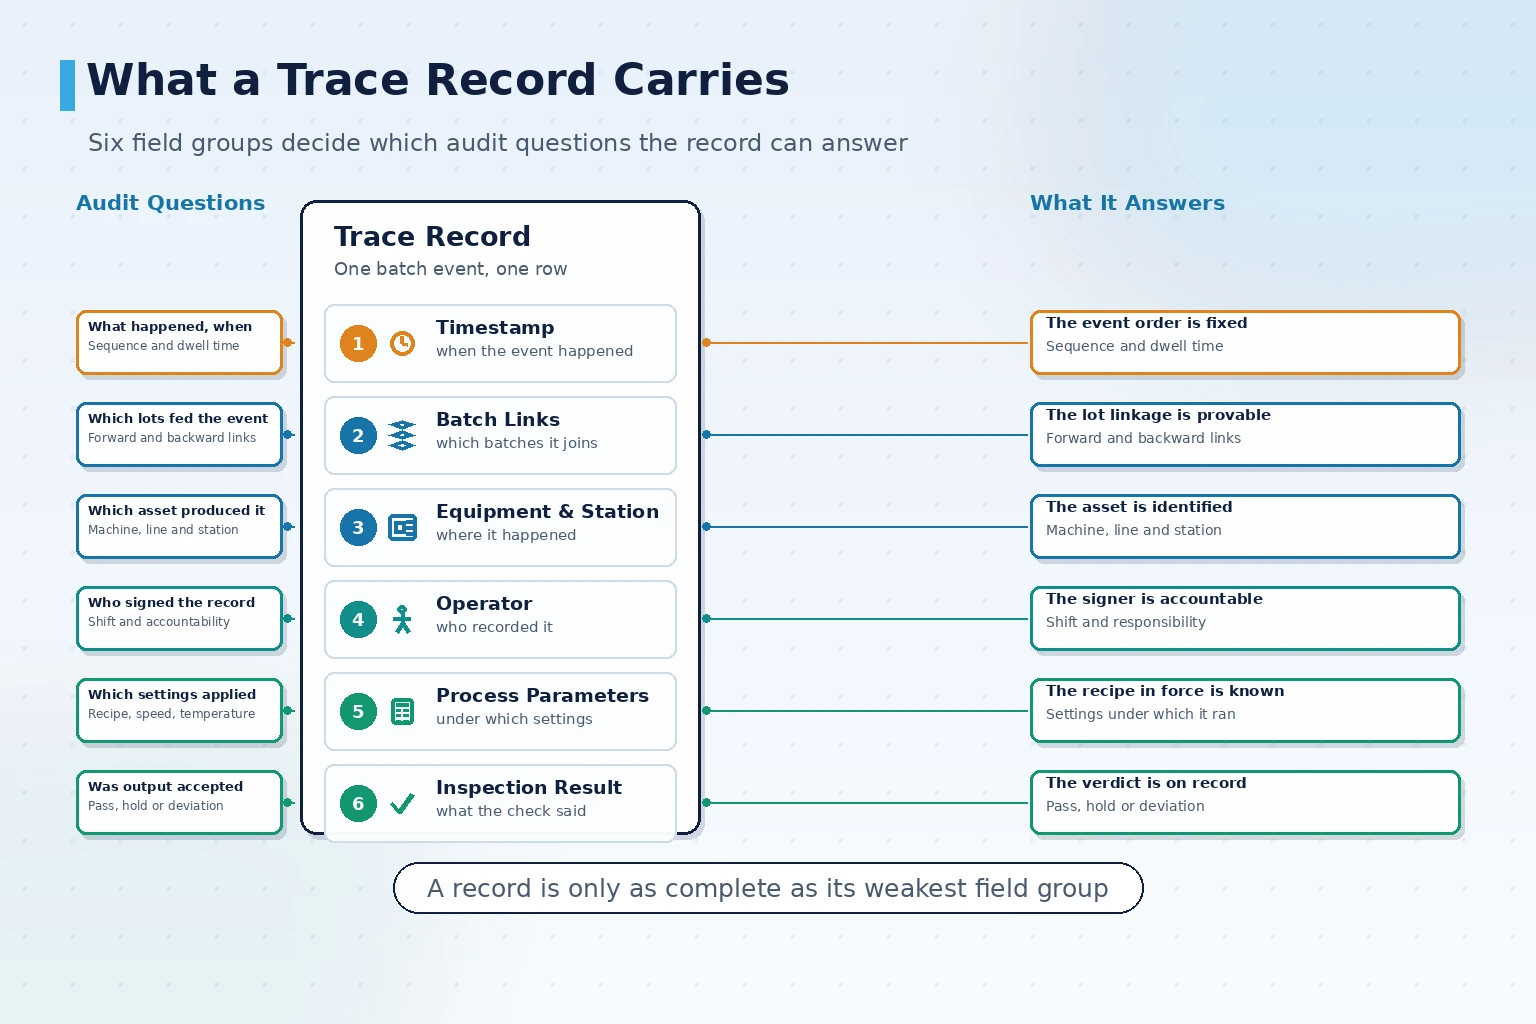
Essas seis famílias formam a base de evidência que costuma ser descrita como pessoas, máquina, material, método e ambiente. Faltando uma, a pergunta correspondente não se responde: sem dados de operador, a atribuição de responsabilidade trava; sem parâmetros de processo, a variação entre lotes não se sustenta.
A quantidade de campos deve seguir o que auditores e clientes exigem de fato, não o contrário. Mais campos significam captura mais pesada no chão de fábrica, o que convida a lacunas e à quebra da cadeia.
Como verificar a completude da cadeia de rastreabilidade
O pior cenário não é a ausência de dados — é o dado que não se conecta.
As quebras se concentram em três lugares: postos que preenchem registros à mão, equipamentos antigos sem porta de comunicação e a janela de troca de turno. São também os pontos que os auditores preferem amostrar.
A completude costuma ser verificada de duas formas.
- Conferência cruzada direta e reversa: rodar uma consulta de rastreabilidade em qualquer lote acabado e confirmar que o conjunto de resultados bate com o controle manual
- Amostragem de quebras: sortear vários lotes e checar se há lacunas nos carimbos de tempo de cada etapa
Para equipamentos antigos sem porta de comunicação, a prática usual é acrescentar primeiro uma interface de registro e gravar as informações de lote no sistema com confirmação manual e carimbo de tempo, em vez de modificar a máquina. O registro fica mais grosseiro, mas a cadeia permanece contínua. O auditor quer uma cadeia sem interrupções, não automação em cada etapa.
Delimitando o escopo do recall: do lote ao fluxo
O recall é o teste mais direto que um sistema de rastreabilidade enfrenta.
A resposta costuma correr em quatro etapas: gatilho, delimitação de escopo, acompanhamento da execução e encerramento.
A delimitação de escopo é onde a capacidade aparece. Ela precisa responder duas perguntas: em quais produtos acabados este material entrou e onde esses produtos estão agora.
Fazer isso sem contar no pátio depende de duas direções de dados já presentes no sistema: rastreabilidade direta do lote de material ao lote acabado e rastreabilidade reversa da composição de material de um lote acabado. Só quando as duas direções respondem o escopo é definido em janela curta.
Os limites da delimitação devem ser acordados antes do go-live: o escopo é traçado por número de lote ou por janela de tempo; o registro inclui clientes a jusante ou destinos logísticos; quem atualiza o status da execução. Se isso ficar fora do documento de projeto, a lacuna aparece como “o sistema consulta, mas o processo não acompanha”.
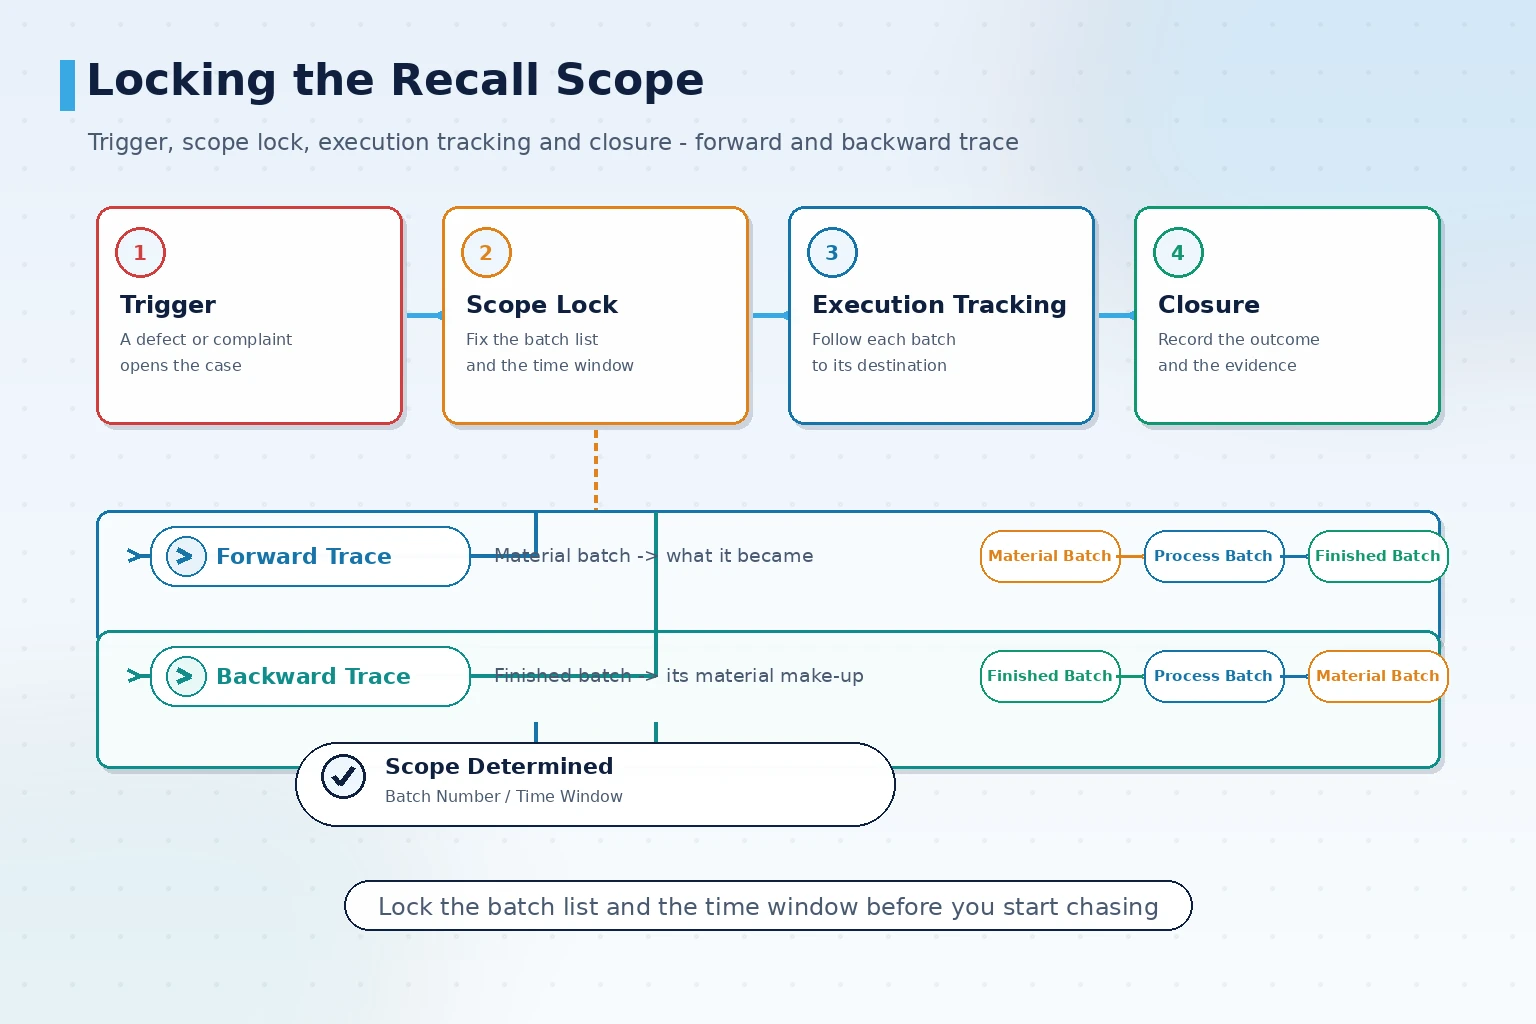
Faça um simulado de recall durante o piloto. Escolha um lote real, percorra todo o fluxo e registre tempo e atrito em cada passo. Vale mais do que ler uma lista de recursos.
Autoverificação, auditoria e exportação de relatórios
O resultado de um sistema de rastreabilidade não é apenas a tela de consulta. Inclui relatórios exportados em convenção fixa.
A autoverificação rotineira costuma olhar três coisas: taxa de completude dos registros de lote, retenção dos parâmetros das etapas críticas e encerramento com registro dos lotes anormais. Rodar esses indicadores por semana ou por mês revela quebras mais cedo.
Auditorias externas e auditorias de fábrica de clientes tendem a pedir dados em formato fixo, então o sistema precisa suportar o seguinte.
- Exportação do registro completo de processo e inspeção de um número de lote
- Exportação de listas de lotes por linha ou por equipamento em um intervalo de tempo
- Campos, carimbos de tempo e informações de operador legíveis e conferíveis no registro exportado
Os modelos de relatório devem ser fechados na entrega e conferidos uma vez contra a convenção do auditor. Ajustar o formato no dia da auditoria custa tempo e traz risco sem contrapartida.
Fronteira de entrega e aceitação: o que acertar antes de começar
As disputas em projetos de rastreabilidade se concentram em dois pontos: quem garante os campos e como o escopo é definido. Registrar a fronteira antes da aceitação elimina boa parte das explicações posteriores.
A lista de aceitação deve incluir os itens a seguir.
- Regras de codificação: regras de três níveis e exceções (retrabalho, divisão, reacondicionamento) confirmadas por escrito
- Teste de rastreabilidade: lote sorteado, consulta direta e reversa executada, resultados comparados item a item com o controle manual
- Verificação de quebras: lacunas de carimbo de tempo amostradas, mecanismo de preenchimento e responsável confirmados
- Simulado de recall: delimitação de escopo percorrida uma vez, tempo e atrito registrados
- Acesso e registros: níveis de conta, logs de operação e histórico de revisão de registros rastreáveis
- Exportação de relatório: um relatório completo exportado na convenção de auditoria, campos e formato confirmados
Interfaces com sistemas a montante e a jusante (ordens de produção do MES, recebimento do ERP) devem entrar na mesma confirmação de escopo. Alterar um campo de interface depois de congelado custa mais do que uma rodada extra de discussão antes.
O estado de entrega costuma ser descrito em três níveis: entregue (em operação no site), entregável (solução e referências prontas, início imediato) e piloto personalizado (validado conforme as condições do site). Em casos de várias linhas ou plantas, comece por uma linha ou uma área de processo, estabilize as regras de codificação e os caminhos de captura e replique para as demais linhas. O custo de replicação está na adição de pontos de captura, não na plataforma.
Onde a rastreabilidade chega: encurtar o tempo de comprovação
Um sistema de rastreabilidade por lote não responde se registros devem ser mantidos. Ele responde em que forma existem e com que rapidez podem ser recuperados. O esquema de codificação decide se a cadeia pode ser construída, os campos de processo decidem se ela se sustenta e a delimitação de escopo decide a velocidade de reação quando algo realmente acontece. Resolvidos esses três pontos, rastreabilidade deixa de ser um controle apenas digitalizado.
Resumo: colocar os registros em forma comprovável
O sucesso da rastreabilidade por lote depende menos do tamanho do sistema do que de quanto foi definido antes do go-live: o esquema de codificação, os campos de processo e os limites da delimitação de escopo. Defina como meta um estado em que o fluxo da matéria-prima ao produto acabado seja consultado nas duas direções e exportado direto na convenção de auditoria, e as prioridades de projeto ficam claras.
Agendar conversa sobre a solução
Se você está definindo quais campos de rastreabilidade manter ou se as linhas atuais conseguem capturar informações de lote, agende uma conversa sobre a solução. Vamos sugerir esquema de codificação e conjunto de campos conforme o fluxo do produto e as exigências de auditoria.
Fale conosco