Sequenciamento da produção: restrições antes de automatizar
Um sistema de sequenciamento da produção não começa pela escolha do algoritmo, mas pela transformação das restrições reais do chão de fábrica em regras que o solver consegue ler: qual máquina executa qual operação, quanto dura uma troca de modelo, quando o material está realmente pronto e quais pedidos não podem ser deslocados. Restrições claras geram um plano que a equipe executa; restrições vagas geram uma tabela que ninguém aceita, por bom que seja o motor. A sequência habitual é sequenciamento com capacidade finita, comparação semanal com os dados reais e, só então, metas de otimização.
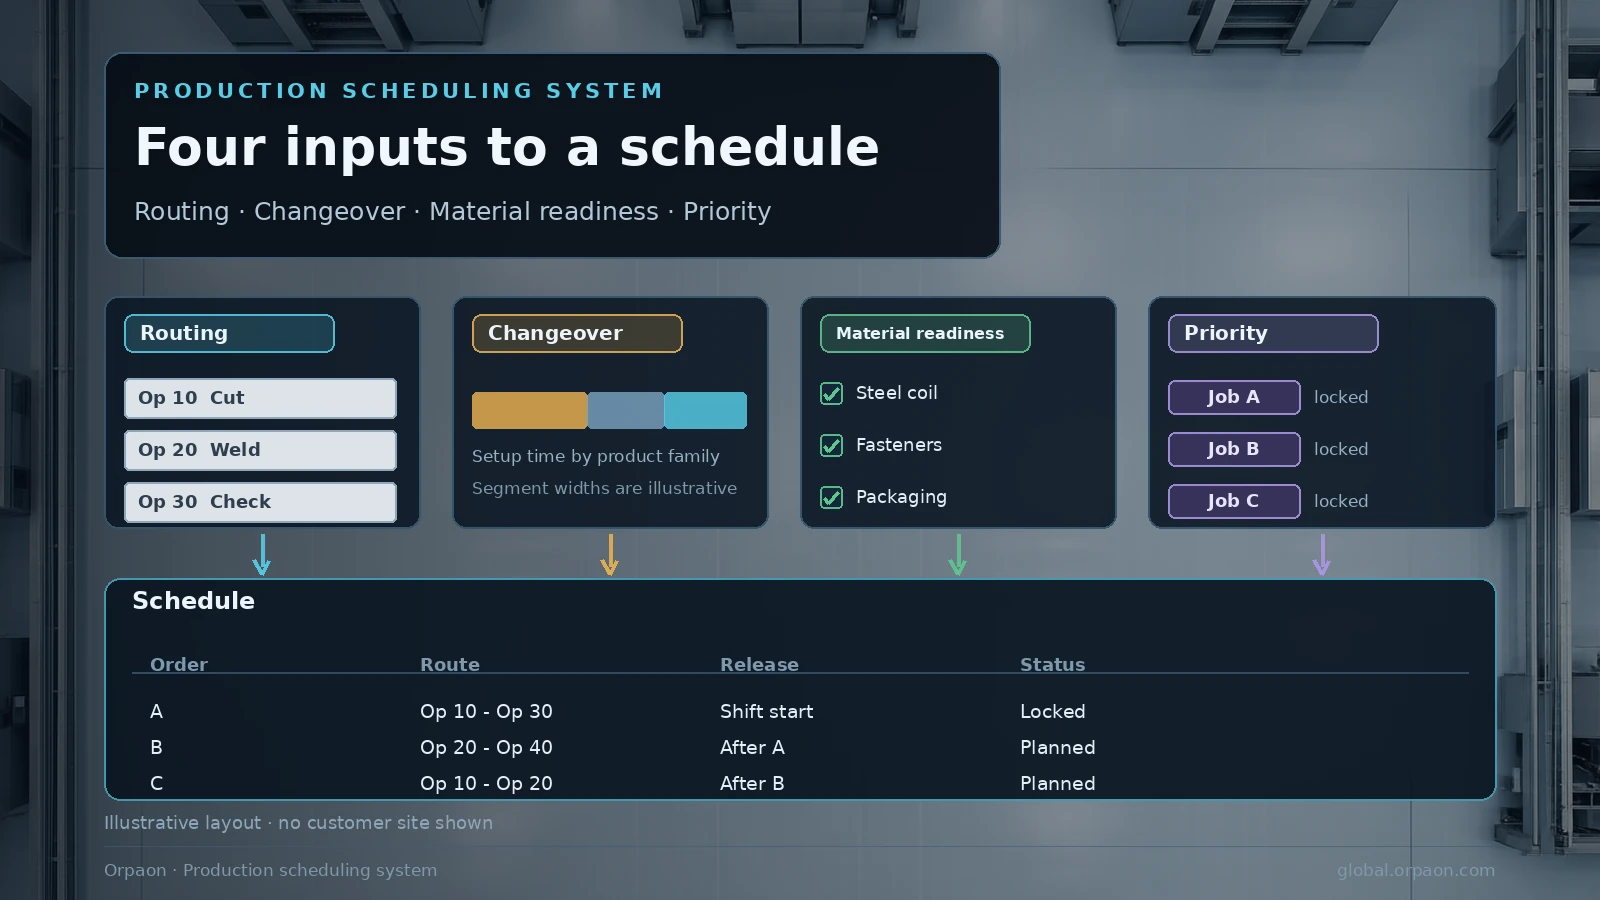
1. Quando o plano não é seguido, a causa raramente é o algoritmo
O sintoma se repete: o sistema gera o plano, o supervisor olha de relance, deixa de lado e continua distribuindo as ordens pela experiência. Ao investigar, o problema está na entrada, não no solver. Roteiro com operações faltando, tempo de troca lançado como um número fixo e prontidão de material invisível: com os três presentes, qualquer plano é apenas um exercício de cálculo.
- Roteiro incompleto: operações, centros de trabalho e tempos padrão ausentes ou defasados em relação à fábrica, então o cálculo roda sobre premissas
- Tempo de troca lançado como valor fixo: a troca entre modelos na mesma máquina varia muito, e o plano é refeito repetidamente
- Prontidão de material invisível: a ordem é programada para uma data em que o item crítico ainda não chegou, e o plano cai naquela manhã
- Prioridade sem regra comum: prazo, classe de cliente e operação gargalo são ordenados de formas diferentes por cada pessoa, e o resultado não é aceito
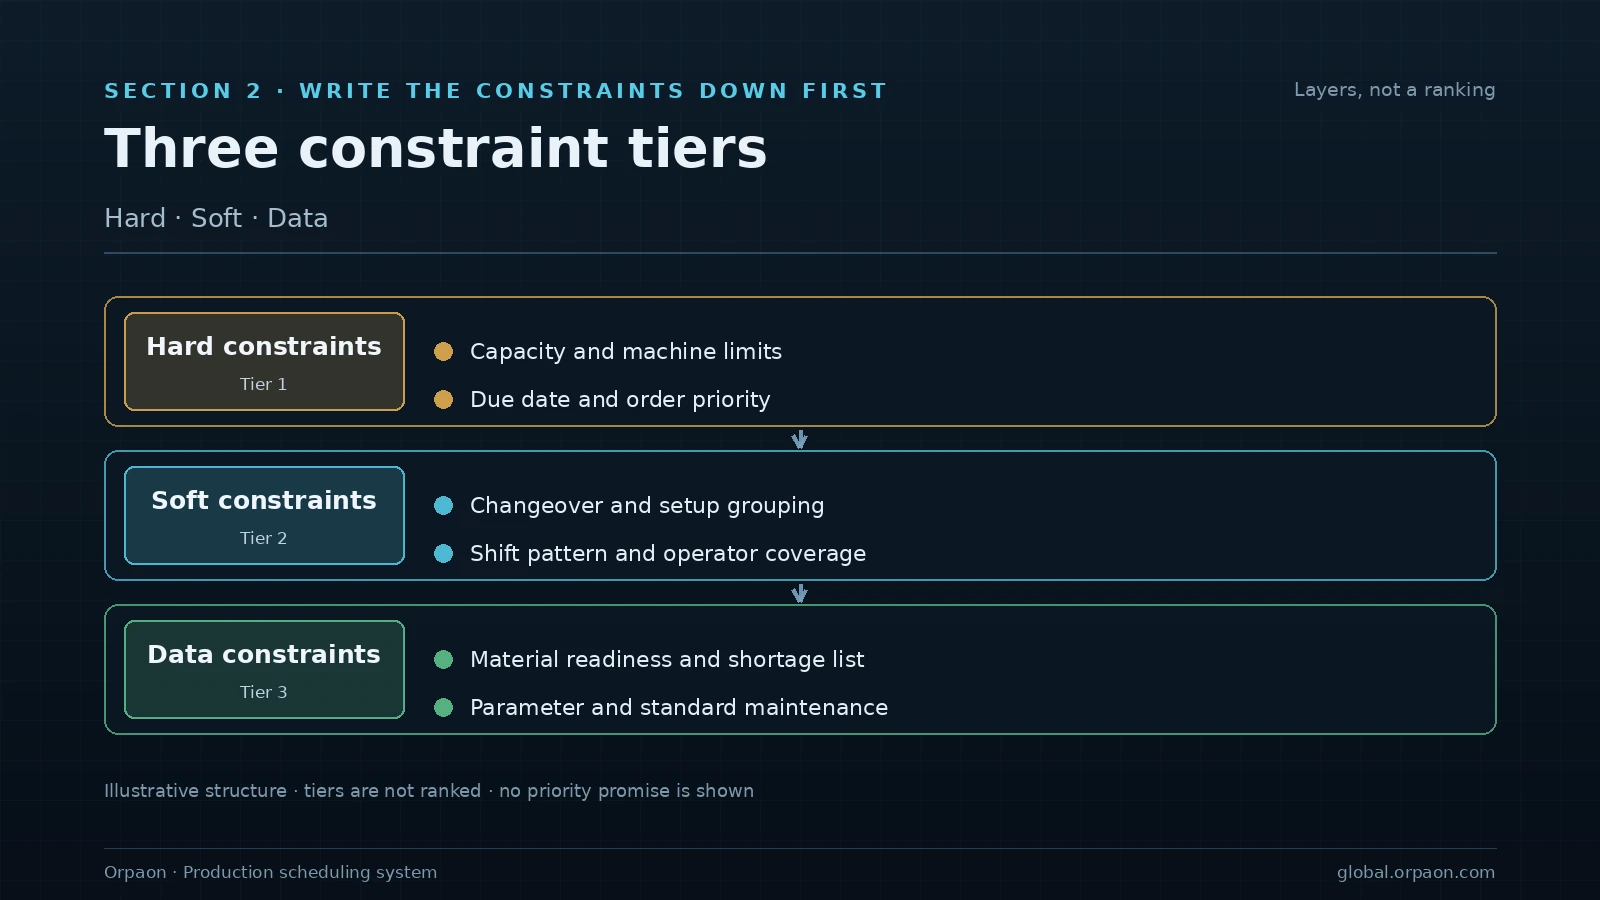
2. Escreva as restrições em três níveis
A entrada do sequenciamento se divide em três níveis: restrições rígidas que não podem ser violadas, restrições flexíveis que podem ser trocadas e restrições de dados que definem se o plano merece confiança. Escrevê-las separadamente permite identificar rápido se a contestação do plano vem de uma regra, de um trade-off ou de um problema de dados.
| Nível da restrição | O que precisa ser escrito | O que costuma faltar |
|---|---|---|
| Rígida, não pode ser violada | Capacidade das máquinas e roteiro, quantidade de moldes e dispositivos, limite de turnos e de pessoas | A relação entre máquina e operação existe apenas na memória do técnico antigo |
| Flexível, pode ser trocada | Tempo de troca, folga de prazo, prioridade do cliente | Um tempo médio único para todas as combinações de modelos |
| Dados, define a confiança | Tempos padrão, data de prontidão do material, volume em processo | Tempo padrão lançado pelo valor teórico, sem correção pelo ritmo real |
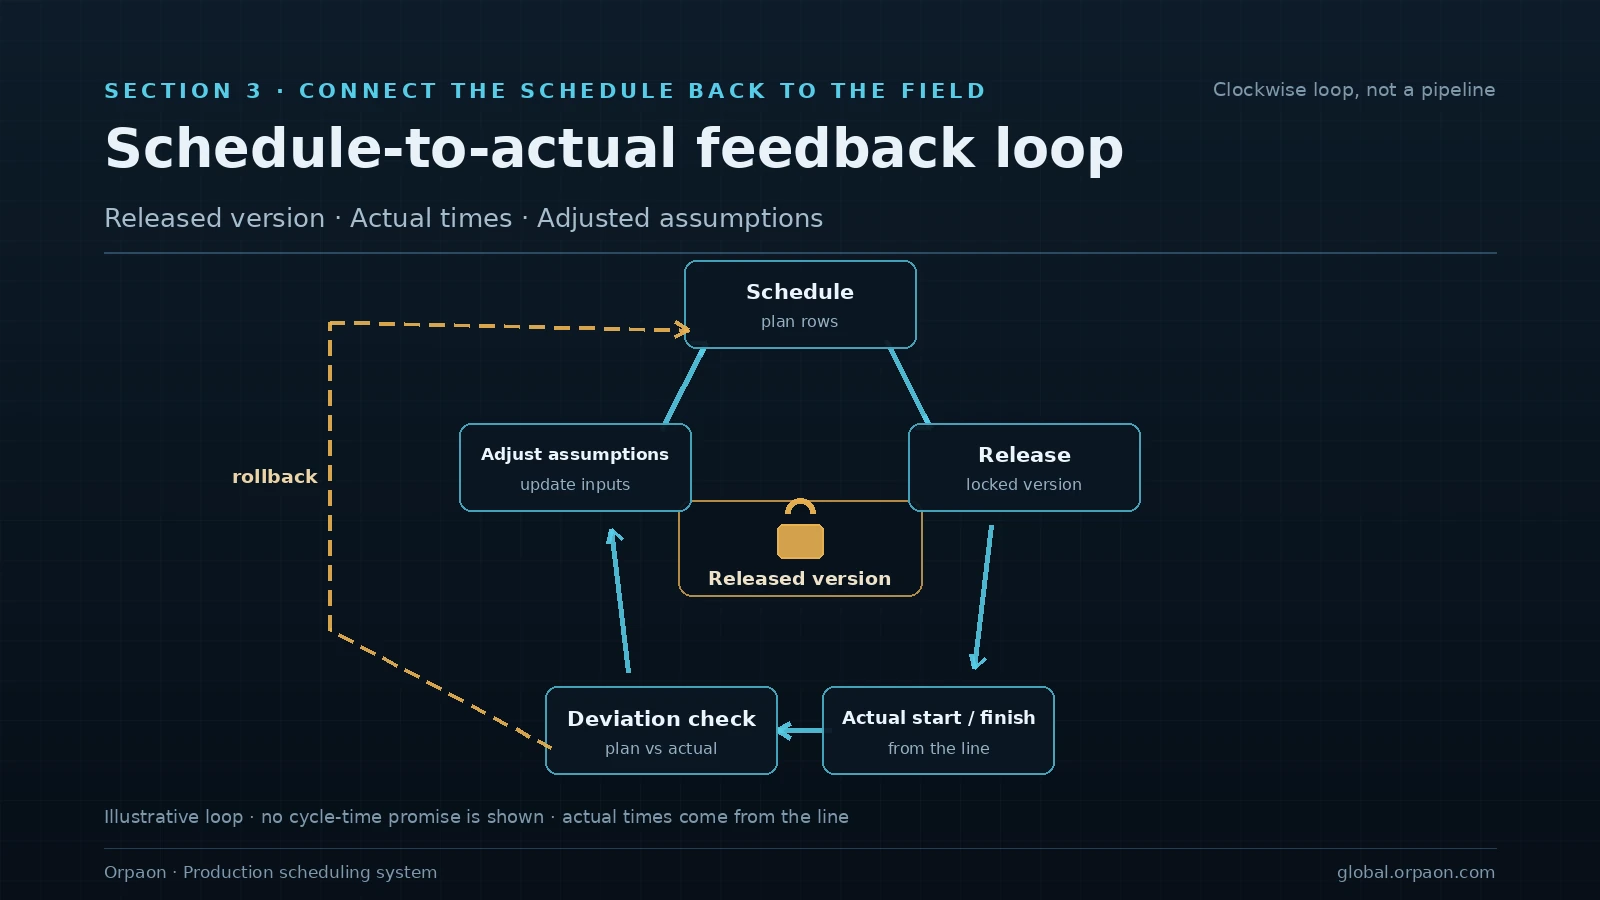
3. O sequenciamento precisa receber os dados do chão de fábrica
Sequenciar não é um cálculo único. Depois da liberação, os tempos reais de início, término e parada precisam retornar ao sistema; caso contrário, o cálculo seguinte continua sobre premissas antigas e o desvio cresce a cada rodada. É por isso que o sequenciamento costuma compartilhar o mesmo caminho de dados da conexão de equipamentos e do OEE: a coleta de estados é o que torna o plano verificável.
- Travar a versão na liberação: cada alteração deixa um registro de revisão, para rastrear a origem do desvio depois
- Gravar os tempos reais de início e término: quando o desvio ultrapassa o limite acordado, o cálculo seguinte ajusta as premissas de tempo
- Acompanhar o equipamento gargalo separadamente: paradas e trocas nessa operação são coletadas primeiro, porque o plano é mais sensível ali
4. Três etapas: executável, comparável, otimizável
Projetos de sequenciamento perdem tempo quando a primeira versão já busca otimização. A ordem mais segura é tornar o plano executável, compará-lo com a fábrica e só então acrescentar metas de otimização; sem as duas primeiras etapas, a terceira não tem base de comparação.
- Etapa um: substituir a distribuição manual pelo sequenciamento com capacidade finita; o objetivo é um plano executável, não a solução ótima
- Etapa dois: comparar plano e real a cada semana e corrigir tempos padrão, tempos de troca e prazos de material
- Etapa três: acrescentar metas como número de trocas e atendimento do prazo, comparando cenários depois que as restrições estiverem estáveis
Cada etapa mantém uma condição de retorno: se a aderência ao plano ficar abaixo do nível acordado por várias semanas, volte à distribuição manual em paralelo, corrija a definição das restrições e só então siga adiante, em vez de somar mais algoritmo.
Resumo
O valor do sequenciamento da produção está menos na sofisticação do algoritmo e mais em saber se a equipe executa o plano e se os desvios podem ser explicados: por que esta ordem foi inserida, por que esta máquina trocou de modelo várias vezes seguidas, por que este lote continua atrasado. Três níveis de restrição, dados reais retornando e três etapas com condição de retorno precisam estar sólidos para que a otimização faça sentido. Inserção dinâmica de ordens e otimização multiobjetivo seguem como frentes em desenvolvimento, conduzidas como verificação conjunta, sem compromisso de entrega.
Agendar conversa sobre a solução
Traga o roteiro atual, os registros de troca e a lista de prazos; proporemos uma ordem de implantação e um rascunho de regras para as restrições da sua fábrica.
Fale conosco