Pemantauan Getaran: Inspeksi Terjadwal ke Berbasis Kondisi
Sistem pemantauan getaran menangkap sinyal getaran peralatan berputar secara berkelanjutan dan memakai tren serta ambang batas untuk mendeteksi tanda awal kerusakan bantalan, roda gigi, dan ketidakseimbangan, sehingga perawatan beralih dari inspeksi berkala tetap ke perbaikan berdasarkan kondisi aktual peralatan. Sistem ini menjawab satu masalah spesifik: mesin rusak mendadak sebelum jadwal berhenti terencana, sementara pemeriksaan rutin masih belum menunjukkan kelainan. Sistem yang layak dipakai lebih bergantung pada cara memilih titik ukur, cara membagi tingkat ambang, dan cara mengubah data menjadi perintah kerja perawatan, bukan pada sensornya sendiri.
Mengapa getaran cocok mendeteksi gejala awal peralatan berputar
Sebagian besar kerusakan mekanis peralatan berputar meninggalkan jejak getaran. Bantalan rusak, pengaitan roda gigi tidak normal, rotor tidak seimbang, dan poros kopling tidak sejajar semuanya meninggalkan perubahan pada spektrum getaran jauh sebelum suhu naik atau bunyi menjadi jelas. Inspeksi terjadwal bergantung pada pendengaran dan sentuhan manusia, sehingga saat ditemukan, degradasi biasanya sudah lanjut. Nilai akuisisi getaran berkelanjutan adalah memundurkan titik keputusan ke sebelum kerusakan terbentuk.
Pemantauan getaran tidak menggantikan penilaian insinyur; ia mengotomatiskan pertanyaan "kapan perlu diperiksa", sedangkan kesimpulan diagnostik tetap perlu ditinjau insinyur.
Empat komponen sistem pemantauan getaran
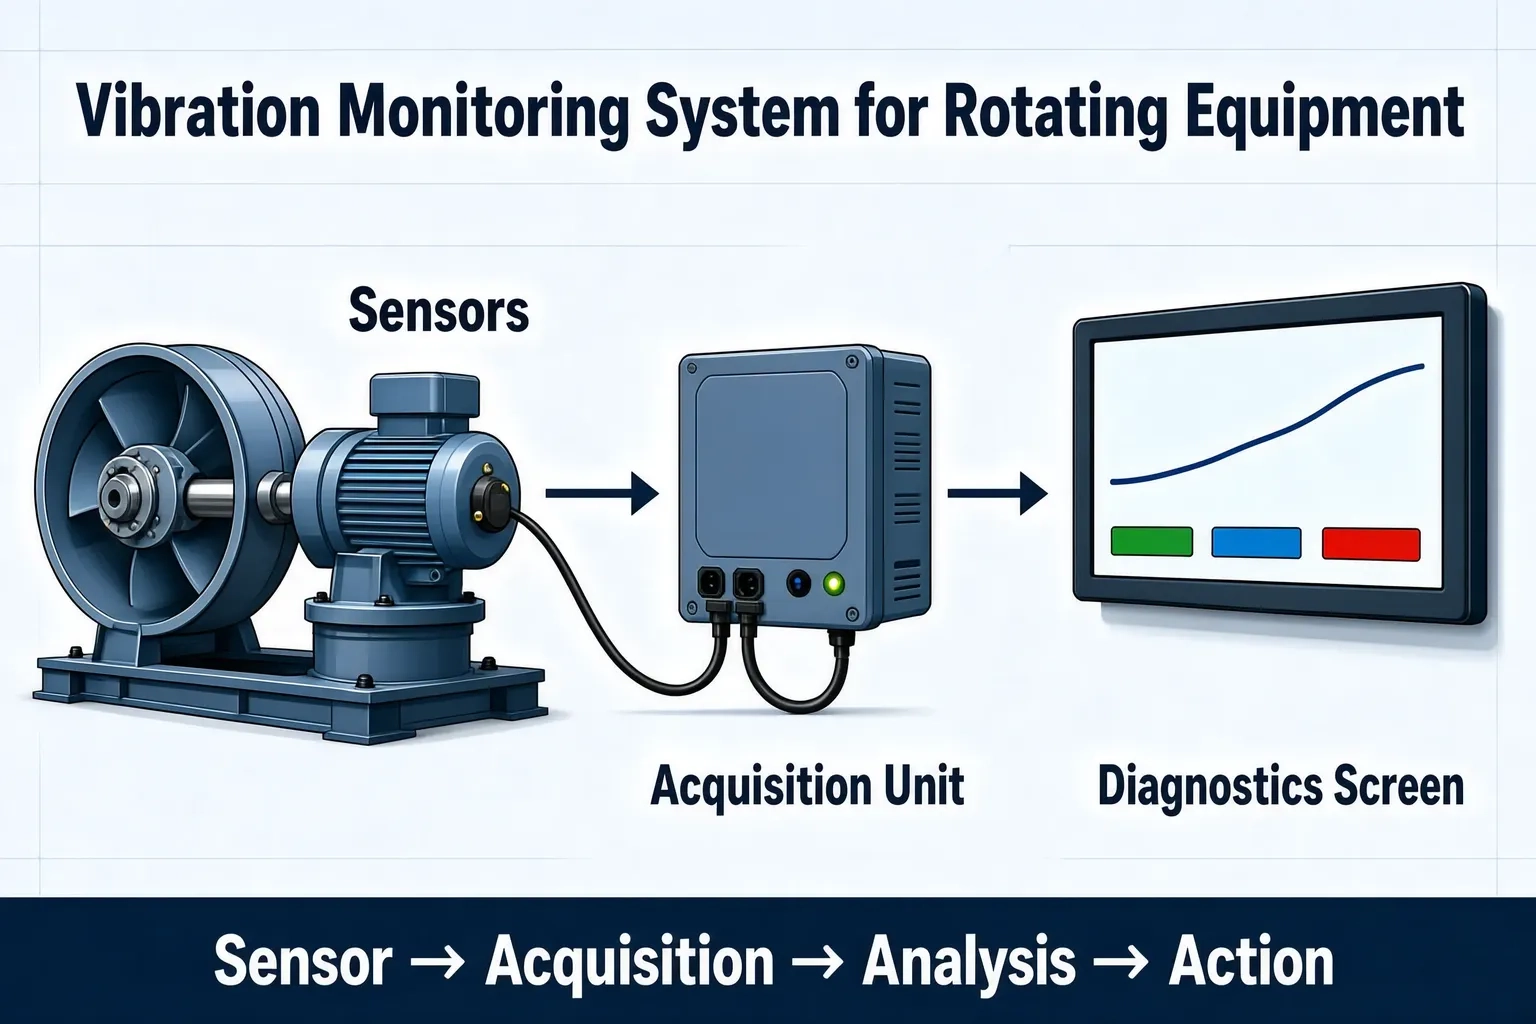
Sistem yang layak dipakai biasanya dibagi menjadi empat lapisan: sensor, akuisisi, analisis, dan tindakan. Hilang satu lapisan, lingkarannya tidak tertutup.
- Lapisan sensor: akselerometer (sensor kecepatan untuk mesin putaran rendah), dipasang di titik kaku rumah bantalan atau bodi mesin
- Lapisan akuisisi: unit akuisisi di lokasi atau gateway tepi, menangani pencuplikan sinkron, penyangga data, dan kirim ulang saat jaringan putus
- Lapisan analisis: indikator domain waktu (nilai efektif kecepatan, selubung akselerasi) dan analisis domain frekuensi, keluaran berupa kurva tren
- Lapisan tindakan: ambang berjenjang memicu alarm dan mengalirkannya menjadi perintah inspeksi atau perawatan
Cara menata titik ukur
Titik tidak selalu makin banyak makin baik. Pendekatan umum adalah menetapkan kerapatan menurut kekritisan peralatan dan dampak kerusakan: train mesin utama memasang satu titik di bantalan ujung penggerak dan satu di ujung bukan penggerak, sedangkan mesin bantu bisa dicakup satu titik ringkas per train. Arah aksial dan radial perlu dipertimbangkan terpisah, karena ketidaksejajaran dan ketidakseimbangan muncul berbeda di setiap arah.
| Jenis peralatan | Lokasi titik ukur yang disarankan | Yang perlu dipantau |
|---|---|---|
| Kipas / kipas induksi | Bantalan ujung penggerak, bantalan ujung bukan penggerak | Ketidakseimbangan, kerusakan bantalan |
| Pompa / rangkaian pompa | Bantalan sisi motor dan sisi pompa | Kavitasi, ketidaksejajaran |
| Gearbox | Bantalan poros masuk dan poros keluar | Pengaitan roda gigi, bantalan |
| Kompresor | Bantalan poros utama, bodi mesin | Kelonggaran, gejala tipe benturan |
Menetapkan ambang dan alarm berjenjang
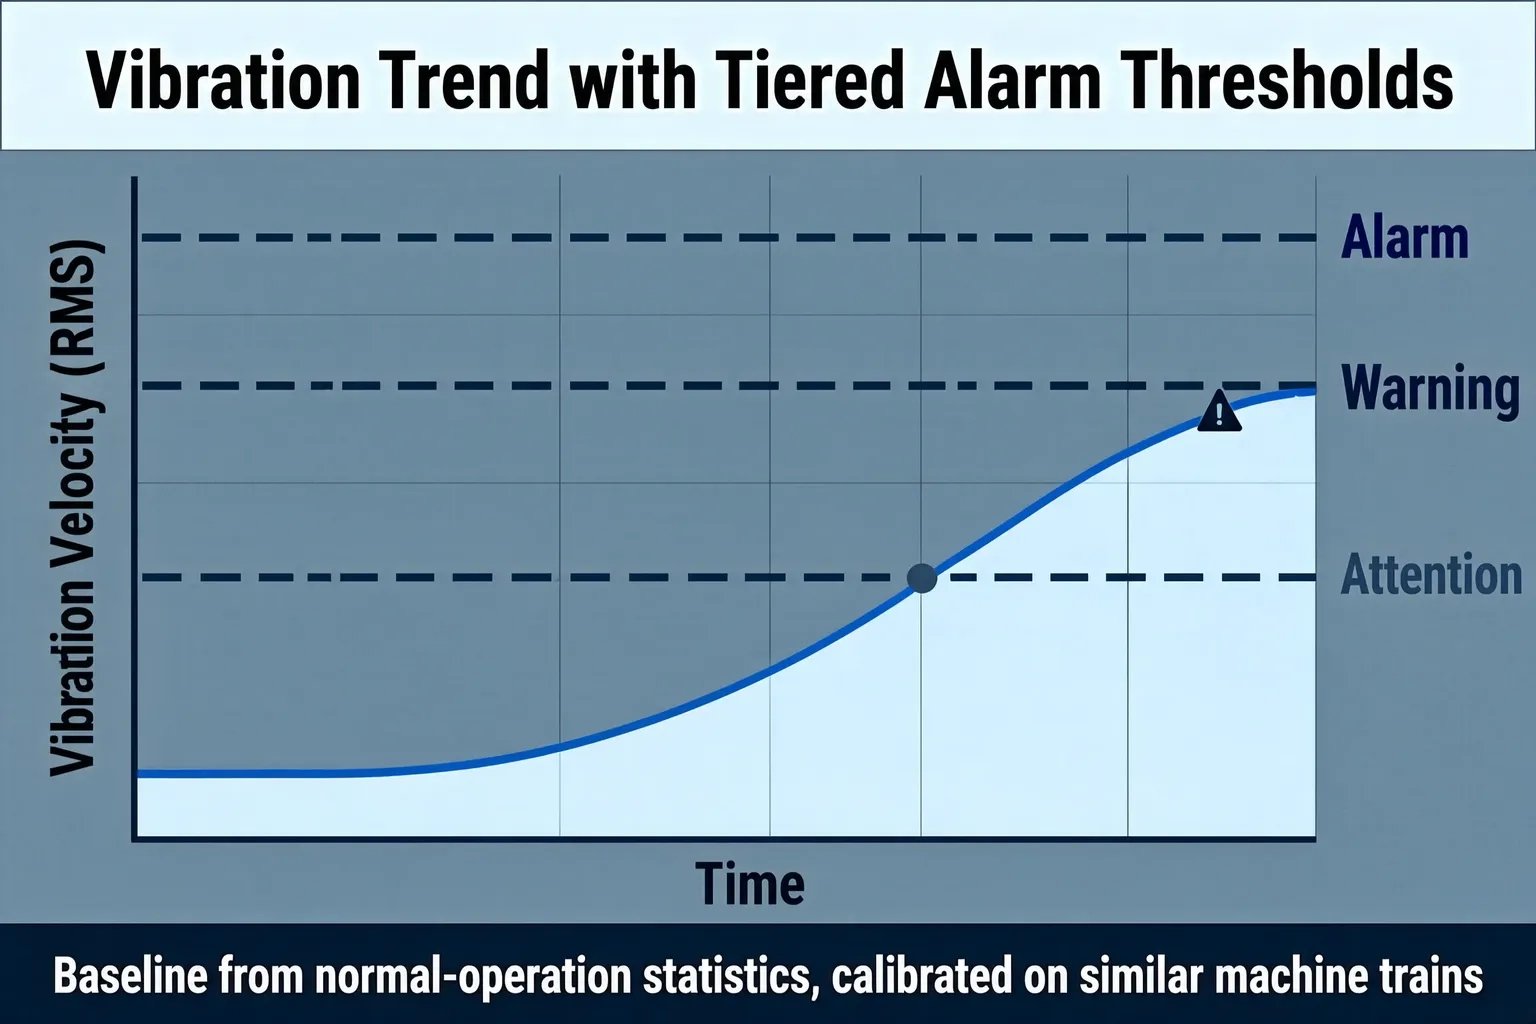
Ambang tidak boleh disalin langsung dari nilai umum di manual peralatan, karena biasanya itu batas perlindungan berhenti, bukan batas peringatan dini. Pendekatan rekayasa yang umum memakai tiga tingkat: perhatian, peringatan, alarm. Nilai dasar diambil dari pengukuran statistik selama operasi normal, lalu dikalibrasi dengan data historis dari train mesin sejenis. Tren lebih penting daripada nilai satu titik: tingkat getaran yang sama, stabil atau naik cepat, adalah prioritas penanganan yang sangat berbeda.
Alur dari data getaran ke tindakan perawatan
Data hanya menjadi tindakan jika aturan penanganannya jelas, jika tidak alarm akan perlahan diabaikan.
- Setelah alarm muncul, periksa arah tren dan durasinya dulu untuk menyingkirkan fluktuasi jangka pendek akibat perubahan kondisi operasi
- Setelah kelainan dikonfirmasi, alokasikan tugas menurut kekritisan peralatan, train mesin utama merespons segera
- Setelah perbaikan selesai, catat tindakan yang dilakukan dan waktu pemulihan, lalu tulis kembali ke berkas peralatan
- Tinjau alarm palsu dan alarm yang terlewat secara berkala untuk mengkalibrasi ulang ambang
Informasi yang perlu disiapkan sebelum implementasi
Memperjelas daftar peralatan dan kondisi operasi sebelum sistem diperkenalkan mengurangi kerja ulang di kemudian hari. Minimal konfirmasi daftar peralatan dan peringkat kekritisan, lokasi yang bisa dipasangi pada setiap mesin, apakah PLC atau instrumen yang ada dapat menyediakan sinyal terkait seperti kecepatan putaran, dan apakah jaringan pabrik mengizinkan unit akuisisi terhubung. Untuk mesin lama, lokasi titik dan kondisi pengkabelan sering lebih memakan waktu daripada perangkat lunaknya.
Shanghai Orpaon Intelligent memiliki pengalaman proyek lebih dari sepuluh tahun di bidang akuisisi data industri dan sistem pemantauan, termasuk sistem pemantauan yang diserahkan untuk peralatan berputar dan test bench, dan dapat bersama memastikan rencana titik ukur serta definisi ambang sesuai kondisi lapangan.
Ringkasnya
Nilai sistem pemantauan getaran adalah mengubah irama perawatan peralatan berputar dari interval tetap menjadi keputusan berdasarkan kondisi. Yang menentukan keberhasilan adalah tiga hal: tata letak titik ukur, nilai dasar ambang, dan aturan pengaliran data, bukan model sensor. Perjelas dulu daftar peralatan dan kondisi operasi, baru bicarakan pemilihan sistem; implementasi akan jauh lebih lancar.
Jadwalkan diagnostik di lokasi
Jika pabrik Anda memiliki peralatan berputar yang beroperasi terus-menerus seperti kipas, pompa, atau gearbox, bagikan daftar peralatan dan kondisi operasi agar kami dapat membantu menilai rencana titik ukur dan cakupan pemantauan.
Hubungi Kami