Apa yang dikelola sistem pemeliharaan peralatan TPM
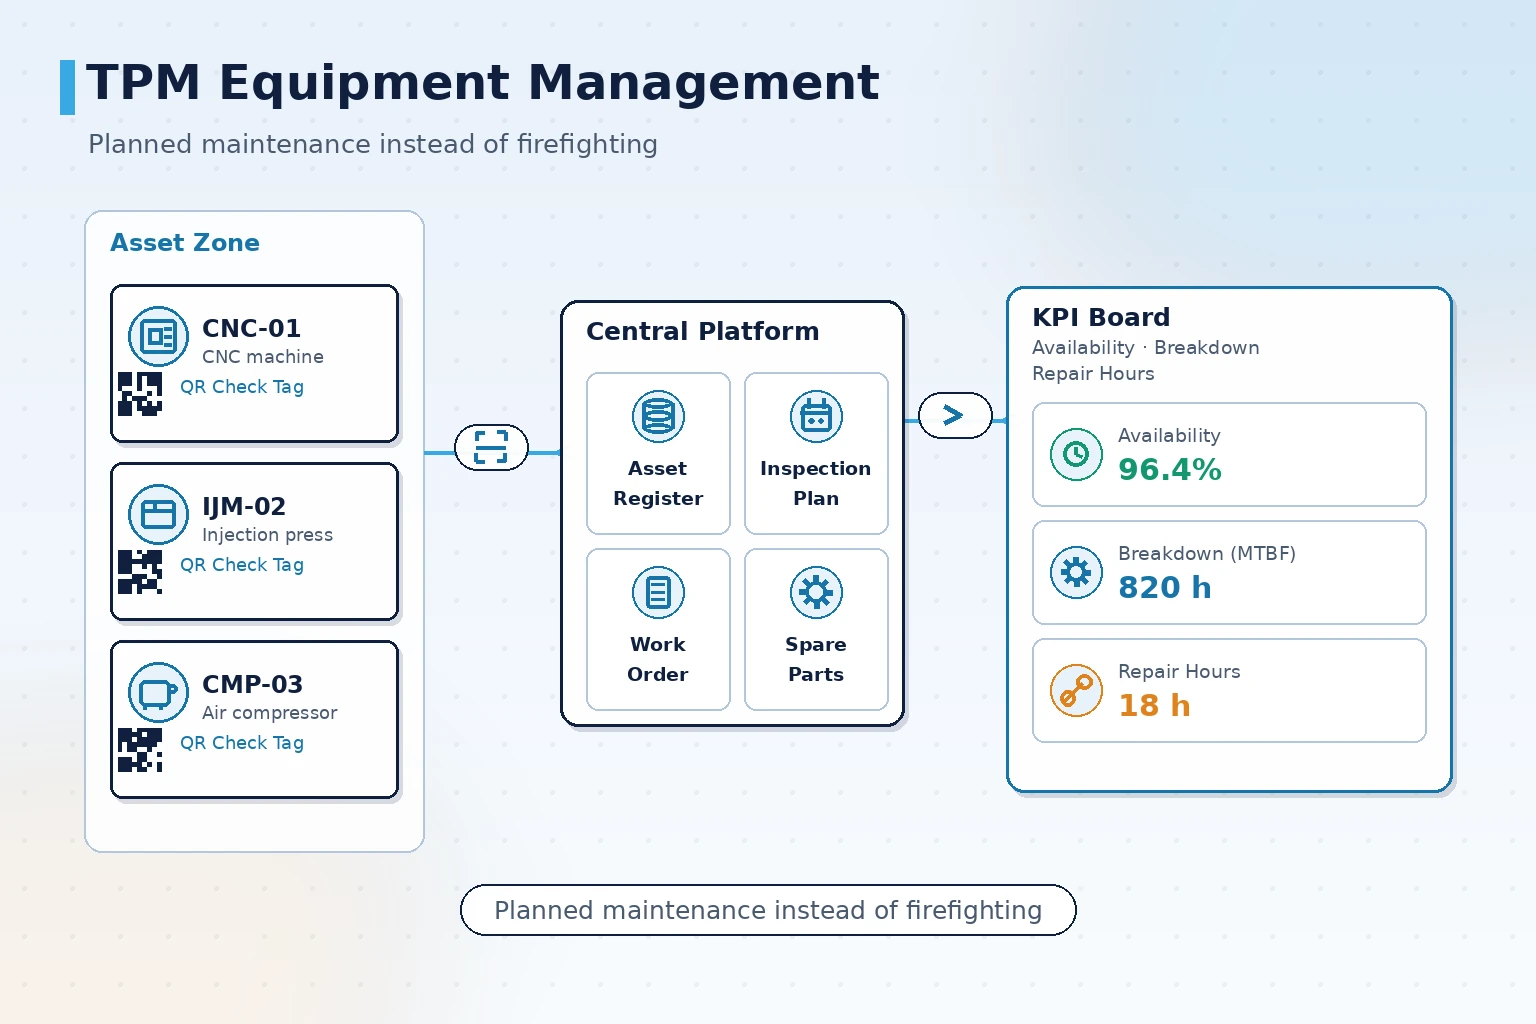
Sistem manajemen pemeliharaan peralatan TPM menjawab kebutuhan pengelolaan peralatan secara berkelanjutan: menempatkan register peralatan, rencana inspeksi dan pemeliharaan, order perbaikan, stok suku cadang dan laporan KPI dalam satu mekanisme, sehingga pemeliharaan berjalan sesuai jadwal, kerusakan meninggalkan catatan, keputusan suku cadang punya dasar data, dan biaya dapat dijelaskan. Ini bukan soal membeli satu perangkat lunak lagi, melainkan mengubah informasi yang biasanya tersebar di lembar cek kertas, ingatan teknisi dan lemari suku cadang menjadi rutinitas harian yang bisa ditelusuri, dijadwalkan dan ditinjau. Artikel ini bergerak pada lima jalur: data apa yang dikelola, bagaimana jadwal inspeksi disusun, bagaimana order perbaikan terhubung, di mana batas sistem, dan dari mana memulai.
Apa yang dimaksud dengan pengelolaan peralatan TPM
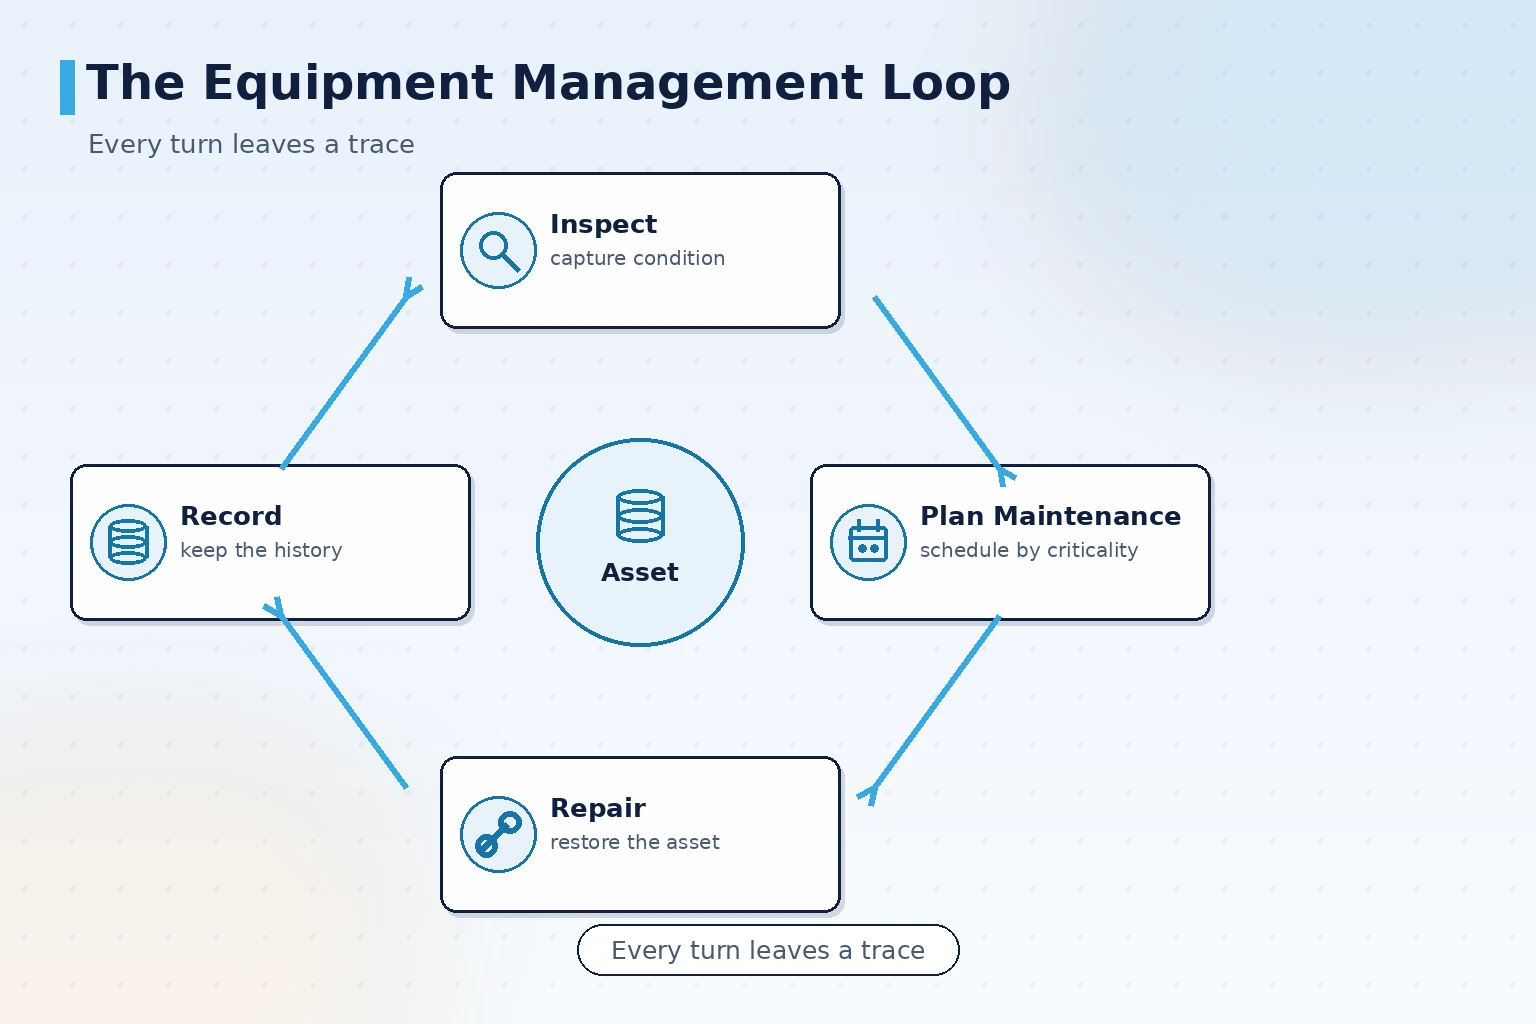
TPM (Total Productive Maintenance) berasal dari industri manufaktur Jepang dan disistematisasi oleh JIPM, asosiasi pemeliharaan pabrik Jepang, pada paruh kedua abad kedua puluh. Gagasan intinya adalah pengelolaan peralatan bukan hanya tugas tim pemeliharaan: kondisi aset, rencana pemeliharaan dan disiplin operasi semuanya bagian dari operasi harian. Pada tingkat sistem, ini sepadan dengan pengelolaan daur hidup peralatan, dari pendaftaran saat commissioning melalui inspeksi rutin, pemeliharaan terjadwal, pelaporan kerusakan, pelaksanaan perbaikan dan pemakaian suku cadang, hingga pelaporan kinerja dan keputusan penggantian.
Dua standar mapan dapat menjadi acuan. ISO 55000:2014 menetapkan kerangka sistem manajemen aset, menjawab bagaimana aset seharusnya ditata kelola. EN 13306:2017 mendefinisikan istilah dan klasifikasi pemeliharaan, menegaskan batas antara pemeliharaan preventif dan korektif. Tugas sistem adalah menurunkan data yang diminta kedua kerangka itu ke setiap unit peralatan.
Uji praktis untuk sistem TPM adalah apakah ia mampu menjawab delapan pertanyaan: peralatan apa ini, bagaimana kondisinya, kapan terakhir diservis, siapa yang bertugas berikutnya, berapa kali gagal, apa yang dikerjakan setiap kali, suku cadang apa yang dipakai, dan apa hasil yang diberikan aset ini dibanding biayanya. Pertanyaan yang tidak terjawab menandai celah dalam program.
Lima kelompok data yang menopang program pemeliharaan peralatan
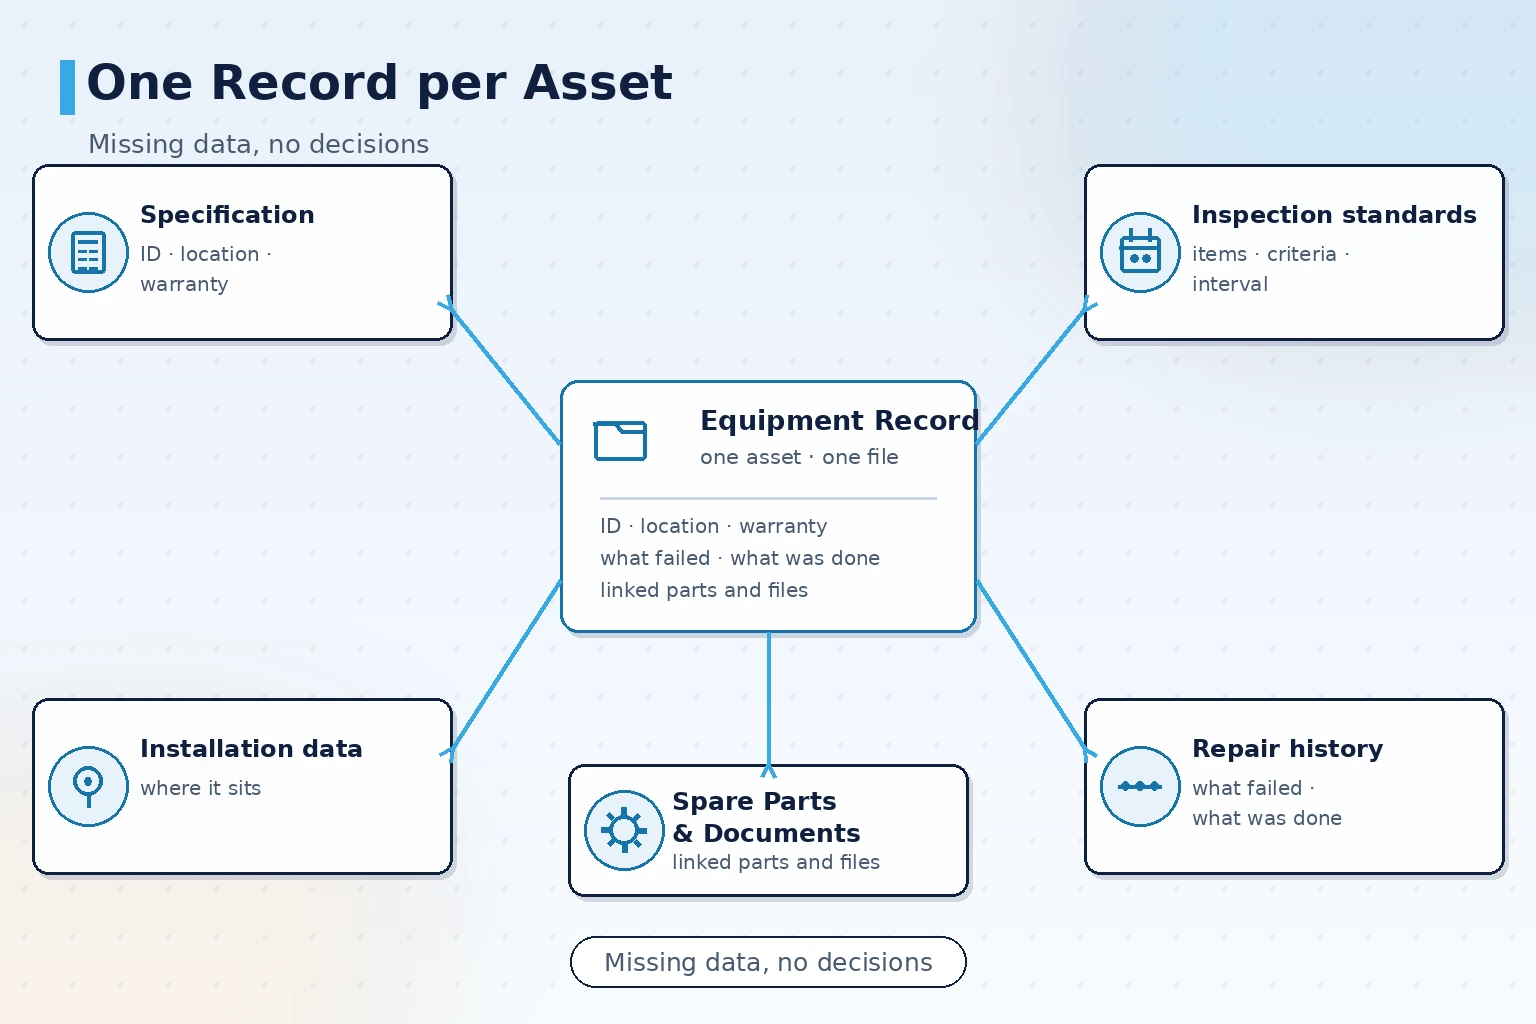
Pengelolaan peralatan terlihat seperti masalah proses, tetapi yang biasanya menghambat adalah data. Jika salah satu dari lima kelompok ini hilang, laporan dan keputusan di atasnya kehilangan pijakan.
| Kelompok data | Yang perlu dicatat | Apa yang rusak tanpanya |
|---|---|---|
| Register peralatan | Kode peralatan, lokasi, spesifikasi, pemasok, tanggal commissioning, masa garansi | Peralatan tidak dapat ditemukan, penyusutan tidak jelas, dan tidak ada daftar untuk rencana penggantian |
| Standar inspeksi dan pemeliharaan | Butir pemeriksaan, kriteria penerimaan, interval, peran penanggung jawab | Pemeliharaan dilakukan dari ingatan dan masalah yang sama berulang |
| Riwayat perbaikan | Gejala kerusakan, penyebab, tindakan, waktu henti, teknisi | Kerusakan berulang tidak terlihat dan pengetahuan perbaikan tertinggal pada individu |
| Suku cadang dan stok | Nomor part, peralatan terkait, stok pengaman, catatan keluar-masuk | Part tidak ada saat darurat dan menumpuk saat tidak perlu, biaya part tidak jelas |
| Kinerja dan biaya | Utilisasi, waktu henti akibat kerusakan, jam kerja perbaikan, pemakaian suku cadang | KPI disusun manual dan keputusan manajemen tertunda |
Kesalahan urutan yang sering muncul perlu dicatat: banyak pabrik membangun dasbor dan lapisan KPI lebih dahulu, baru kemudian melengkapi register peralatan. Dengan data sumber yang tidak akurat, tidak ada yang memercayai laporan. Register dan standar inspeksi adalah fondasi lapisan ini dan layak dikerjakan lebih dahulu.
Cara menyusun jadwal inspeksi agar benar-benar dijalankan
Jadwal yang bisa dicetak tidak sama dengan jadwal yang dijalankan; yang biasanya berada di antaranya adalah kejelasan siapa mengerjakan apa dan kapan.
- Ikat butir inspeksi pada peralatan: setiap butir menjadi milik mesin atau komponen tertentu, bukan milik kebiasaan satu orang, sehingga standar tetap berlaku ketika ganti shift atau ganti personel.
- Tetapkan interval berdasarkan kekritisan: peralatan kritis memakai interval inspeksi lebih pendek, unit pendukung dapat dilonggarkan; tingkatannya berasal dari proses dan dampak kegagalan, bukan satu interval untuk semua.
- Jalankan dengan pemindaian: pemeriksa memindai kode mesin atau stasiun di lokasi dan mencatat hasil butir demi butir pada terminal, menggantikan pengisian mundur yang biasa dipicu lembar kertas.
- Salurkan pengecualian langsung ke order perbaikan: ketika bacaan berada di luar kriteria, sistem mencatatnya sebagai pengecualian dan mengubahnya menjadi order perbaikan, tanpa melalui serah terima lisan.
Nilai mekanisme ini bukan laporan yang tampak lebih baik, melainkan mengubah pertanyaan apakah pemeliharaan sudah dikerjakan dan apakah dikerjakan dengan benar, dari jaminan lisan menjadi rekaman yang dapat ditelusuri. ISO 9001:2015 menempatkan harapan serupa pada pengendalian proses dan ketertelusuran rekaman, dan pemeliharaan peralatan bukan pengecualian.
Bagaimana order perbaikan dan suku cadang saling terkait
Efisiensi perbaikan yang rendah biasanya bukan masalah keterampilan, melainkan masalah serah terima informasi: siapa yang pergi, apa yang dibawa, dan apa yang dilakukan terakhir kali.
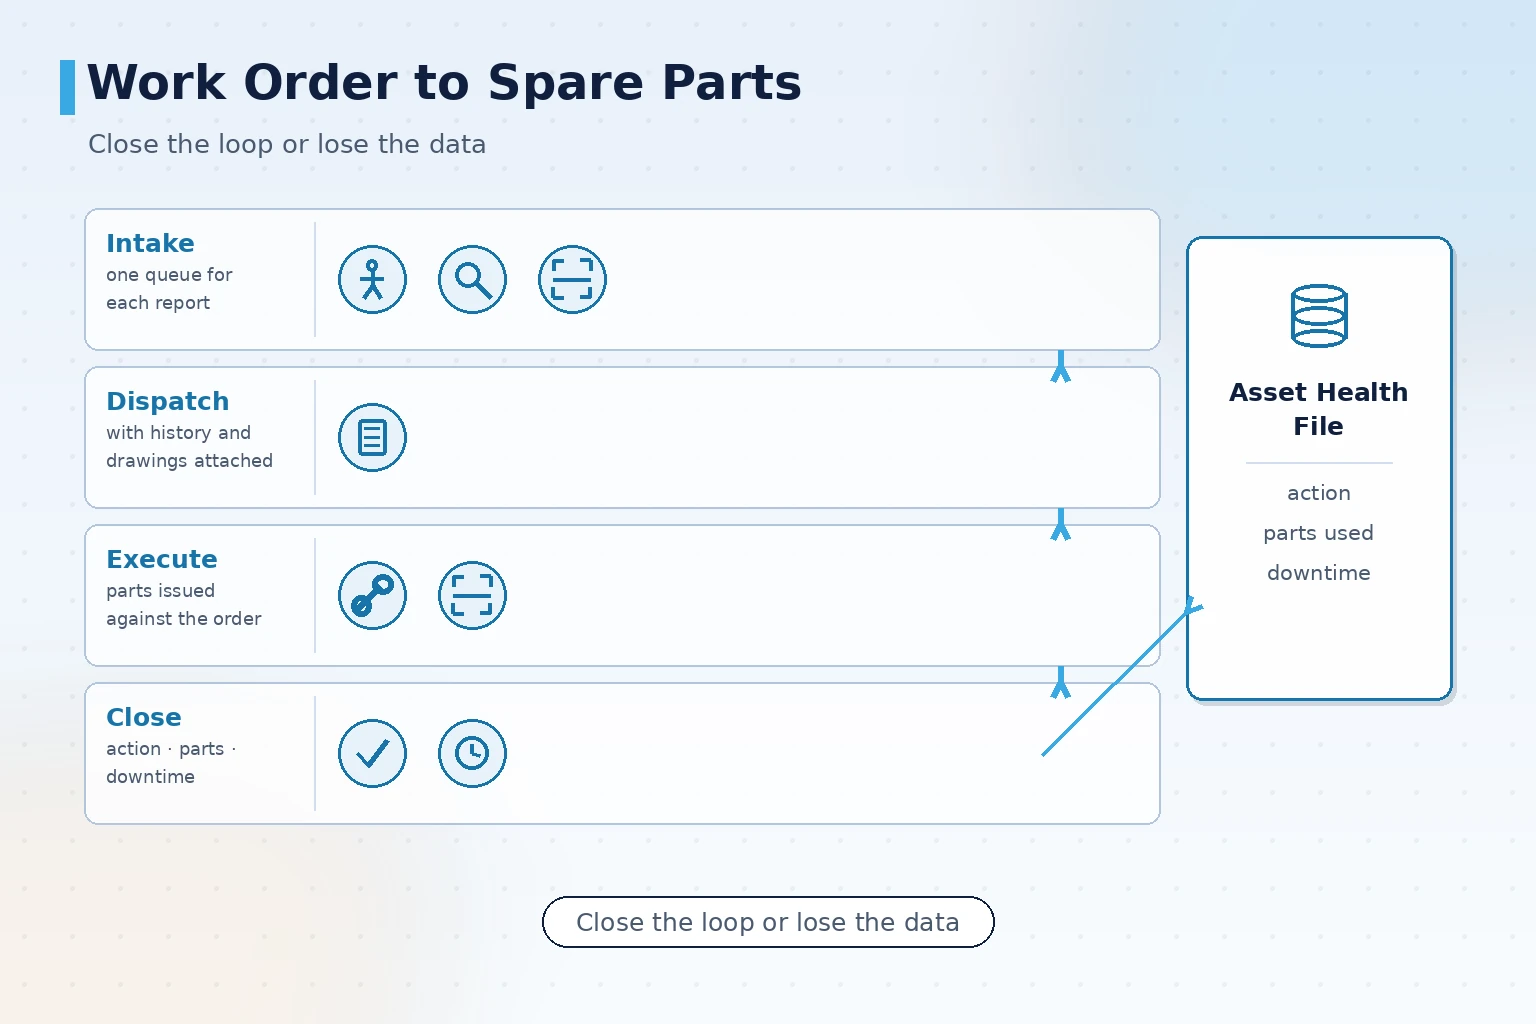
- Satu titik penerimaan: kerusakan yang dilaporkan operator, pemeriksa dan patroli masuk ke antrean yang sama, menghapus kelalaian dan duplikasi yang muncul dari laporan lisan.
- Penugasan dengan konteks: saat order diberikan, ia membawa riwayat aset, catatan kerusakan sebelumnya dan gambar terkait, memangkas waktu pencarian di lokasi.
- Ikat part pada order: suku cadang dipilih dan dikeluarkan berdasarkan order yang masih terbuka, sehingga pemakaian otomatis dibebankan ke aset dan jenis kerusakan.
- Tutup siklus saat selesai: tindakan yang diambil, part yang diganti, waktu henti dan rekomendasi lanjutan dicatat bersama sebagai bagian dari berkas kesehatan aset; yang tidak dapat diperbaiki di tempat dipindahkan ke pelacakan overhaul.
Setelah beberapa bulan data order perbaikan, pola muncul dengan sendirinya: jenis kerusakan mana yang berulang, aset mana yang paling banyak menyebabkan waktu henti, part mana yang pemakaiannya tidak wajar. Tidak perlu alat analitik terpisah, asalkan order dicatat dengan bidang yang sama sejak awal.
Di mana batas dengan OEE, MES dan ERP
Sistem manajemen peralatan jarang berjalan sendiri, dan batas yang kabur menghasilkan dua versi kebenaran setelah go-live.
| Sistem | Tanggung jawabnya sendiri | Yang melewati antarmuka |
|---|---|---|
| OEE / analisis kinerja | Menghitung ketersediaan, performa, kualitas dan struktur kerugian | Peristiwa waktu henti dan kode penyebab sebagai masukan OEE |
| MES | Mengelola order kerja, pelaporan output, takt lini dan data kualitas | Status peralatan, waktu henti, hasil order perbaikan |
| ERP | Mengelola pembelian, buku stok dan akun biaya | Penerimaan dan pengeluaran part, alokasi biaya pemeliharaan |
Tiga hal masuk ke desain antarmuka sebelum pembangunan: seberapa sering data bergerak, bidang mana yang bergerak, dan pihak mana yang memicunya. Kode peralatan, nomor part dan satuan ukur juga harus sama antar sistem, jika tidak data tidak akan pernah rekonsiliasi.
Memindahkan suku cadang dari ingatan ke bukti
Pengelolaan suku cadang cenderung menuju dua ekstrem: stok terlalu sedikit sehingga mesin yang berhenti menunggu part, atau terlalu banyak sehingga rak menyimpan barang yang tidak bergerak selama bertahun-tahun. Jalan tengahnya bersandar pada bukti dari dua sumber: catatan pemakaian historis, yang menunjukkan frekuensi pengeluaran nyata dan musiman sebuah part, serta register peralatan bersama rencana pemeliharaan, yang memperkirakan kebutuhan penggantian periode berikutnya.
Dengan keduanya, stok pengaman berhenti menjadi angka tebakan dan menjadi sesuatu yang ditetapkan bertingkat menurut kekritisan aset, waktu tunggu pengadaan dan laju pemakaian. Part dengan waktu tunggu panjang atau dampak titik gagal tunggal layak disimpan lebih tinggi; part umum, mudah diperoleh dan dapat disubstitusi dapat disimpan rendah atau dibeli sesuai kebutuhan. Pengaturan ini dapat direvisi terus-menerus seiring data operasi, dengan syarat setiap pengeluaran melewati order perbaikan dan setiap penerimaan tercatat.
Urutan penerapan dari register, dan kesalahan yang umum
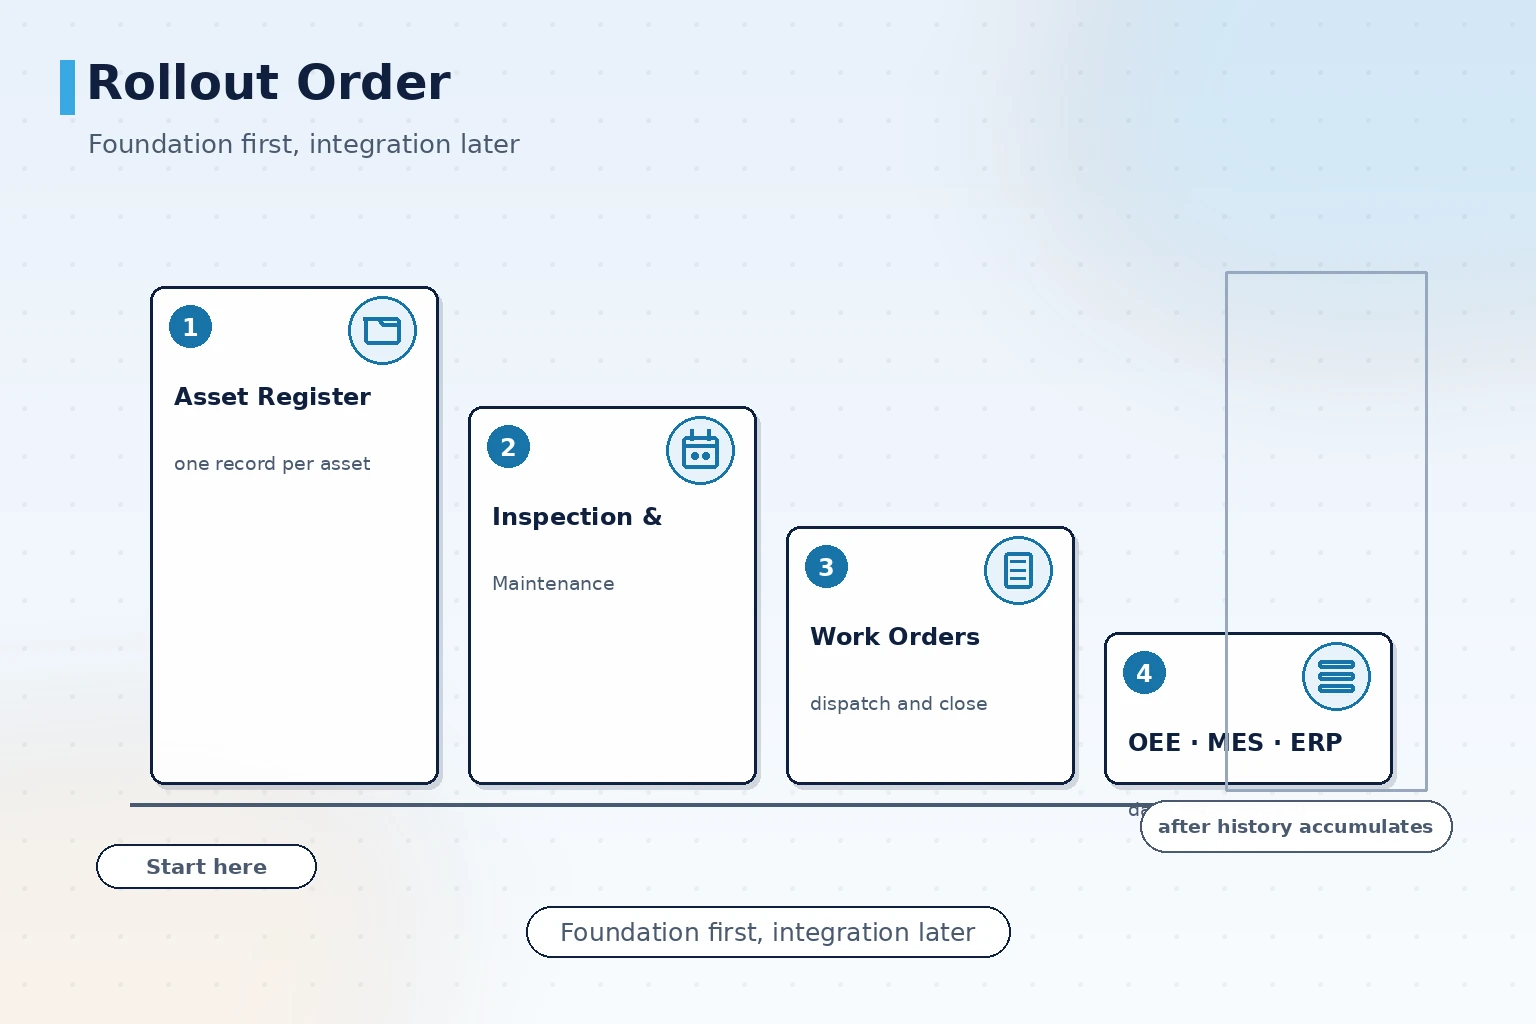
Urutan yang disarankan dimulai dari register dan standar inspeksi, bukan dari layar besar.
- Pertama, survei register peralatan dan lengkapi spesifikasi, lokasi dan data garansi untuk peralatan kritis, membentuk rekaman per unit.
- Kedua, tetapkan butir inspeksi dan kriteria penerimaan untuk peralatan kritis, mulai dari aset yang sering gagal atau paling penting.
- Ketiga, jalankan order perbaikan agar pelaporan, penugasan, penyelesaian dan pengeluaran part melewati sistem dan membangun data riwayat.
- Keempat, setelah riwayat terkumpul, hubungkan OEE serta antarmuka MES dan ERP, membawa data peralatan masuk ke manajemen produksi dan biaya.
Tiga kesalahan sering terjadi. Pertama, memperlakukan sistem sebagai formulir kertas yang didigitalkan, hanya merekam data tanpa memakai peringatan dan interlock, sehingga ditinggalkan dalam beberapa bulan. Kedua, menyalin standar inspeksi dari tempat lain, terlepas dari mode kegagalan nyata di lokasi. Ketiga, melaporkan tanpa menutup siklus, di mana KPI naik ke atas tetapi tidak ada yang memiliki tindak lanjutnya.
Kendali akses layak mendapat perhatian yang sama dengan datanya: siapa yang boleh mengubah standar inspeksi, siapa yang boleh menutup order perbaikan, dan siapa yang boleh menyesuaikan stok part semuanya perlu peran yang jelas dan jejak audit. Persyaratan kendali akses yang ditetapkan rangkaian standar IEC 62443 untuk otomasi dan sistem kendali industri berfungsi baik sebagai acuan untuk desain tersebut.
Kesimpulan
Nilai sebuah sistem manajemen pemeliharaan peralatan TPM bukan pada jumlah fitur, melainkan pada apakah empat hal terus berjalan: register aset yang akurat, inspeksi dan pemeliharaan yang dijalankan sesuai jadwal, order perbaikan yang ditutup dengan rekaman, dan keputusan suku cadang yang didukung data. Setelah keempatnya kokoh, integrasi OEE, analisis biaya dan keputusan penggantian bersandar pada sumber data yang dapat dipercaya, dan pengelolaan peralatan bergerak dari pemadaman masalah ke pemeliharaan terencana.
ORPAON bergerak di bidang digitalisasi manufaktur sejak 2009, dengan pengalaman implementasi bertahun-tahun dalam pengelolaan peralatan dan produksi di industri komponen otomotif, elektronik, makanan dan minuman, serta pembuatan peralatan. Jika pabrik Anda akan meninjau praktik pengelolaan peralatan, mulailah dari daftar aset dan catatan kerusakan enam bulan terakhir, kokohkan register dan standar inspeksi lebih dahulu, lalu tentukan lingkup dan tempo sistem.
Ajukan diagnosis di lokasi
Belum yakin bagian mana dari pengelolaan peralatan yang perlu dimulai? Bawa daftar aset, kebijakan pemeliharaan saat ini dan catatan waktu henti terbaru; insinyur kami akan melakukan diagnosis di lokasi dan mengusulkan prioritas untuk tahap register, inspeksi dan order perbaikan.
Hubungi Kami