Sistem SPC: peta kendali, aturan peringatan, kemampuan
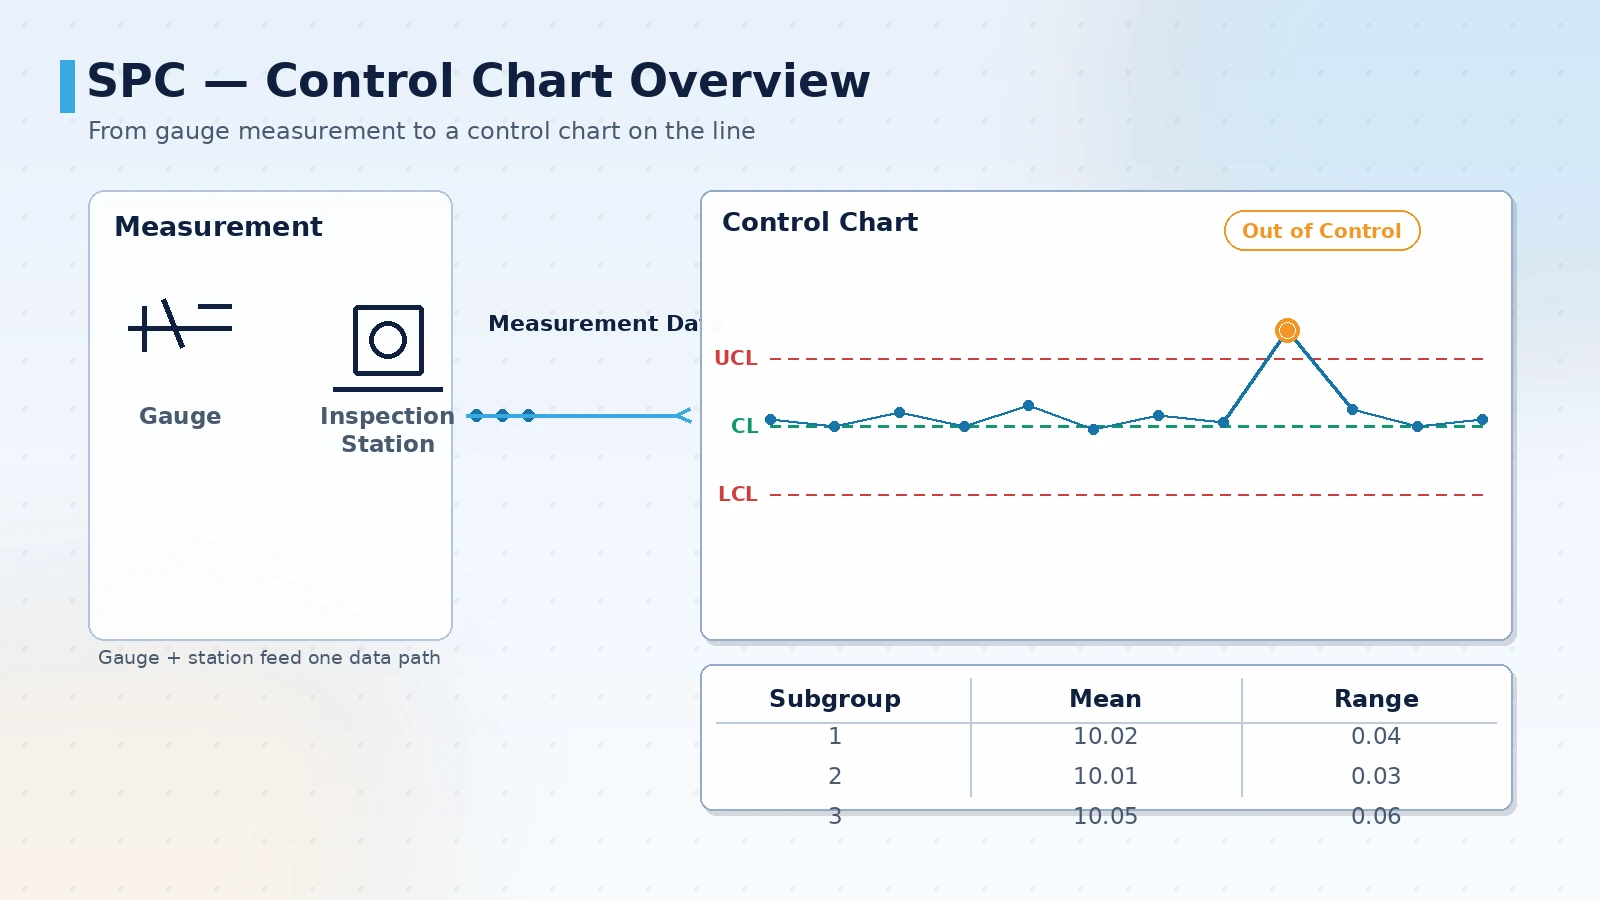
Sistem SPC pengendalian proses statistik bertugas memplot data pengukuran tiap batch menurut urutan waktu pada peta kendali, agar proses memberi sinyal sebelum mulai menghasilkan cacat. Sistem ini tidak memantau “sudah berapa banyak cacat yang dihasilkan”, melainkan “apakah distribusi nilai proses ini sudah mulai bergeser, ke arah mana, dan secepat apa”. Agar SPC berjalan, ada tiga hal pokok: mengambil data pengukuran secara stabil, memilih peta kendali dan aturan peringatan yang tepat, serta menghubungkan kemampuan proses dengan tindakan perbaikan. Artikel ini membahas jalur pengambilan data, cara memilih peta kendali dan aturan peringatan, cara membaca indeks kemampuan proses, respons dan penutupan peringatan, batas dengan MES dan peralatan inspeksi, serta penerapan bertahap dan titik penerimaan.
Tiga pertanyaan yang dijawab SPC
Nilai SPC bukan pada grafik garis yang indah, melainkan pada mengubah variasi proses menjadi catatan yang bisa ditanyakan titik demi titik. Sebelum membangun sistem, tetapkan pertanyaan yang harus dijawab, agar setiap field nantinya punya alasan keberadaan.
- Apakah distribusi nilai proses ini stabil saat ini, atau sudah mulai bergeser atau bertren
- Apakah variasi itu variasi proses yang normal, atau sudah menyentuh aturan peringatan
- Saat menyentuh, siapa yang menangani, kapan, dengan aturan apa, dan hasilnya bagaimana
- Berapa kemampuan proses (Cp/Cpk), dan apakah memenuhi spesifikasi pelanggan
- Bisakah kesimpulan ini dipecah menurut proses, produk, shift, dan mesin
Kesalahan umum adalah membeli alat pelaporan dulu baru memikirkan dari mana datanya. Urutan yang lebih andal justru sebaliknya: tetapkan karakteristik terukur dan aturan peringatan dulu, lalu pengambilan data, dan terakhir peta serta dasbor.
Dari mana data pengukuran berasal: lapisan pengambilan
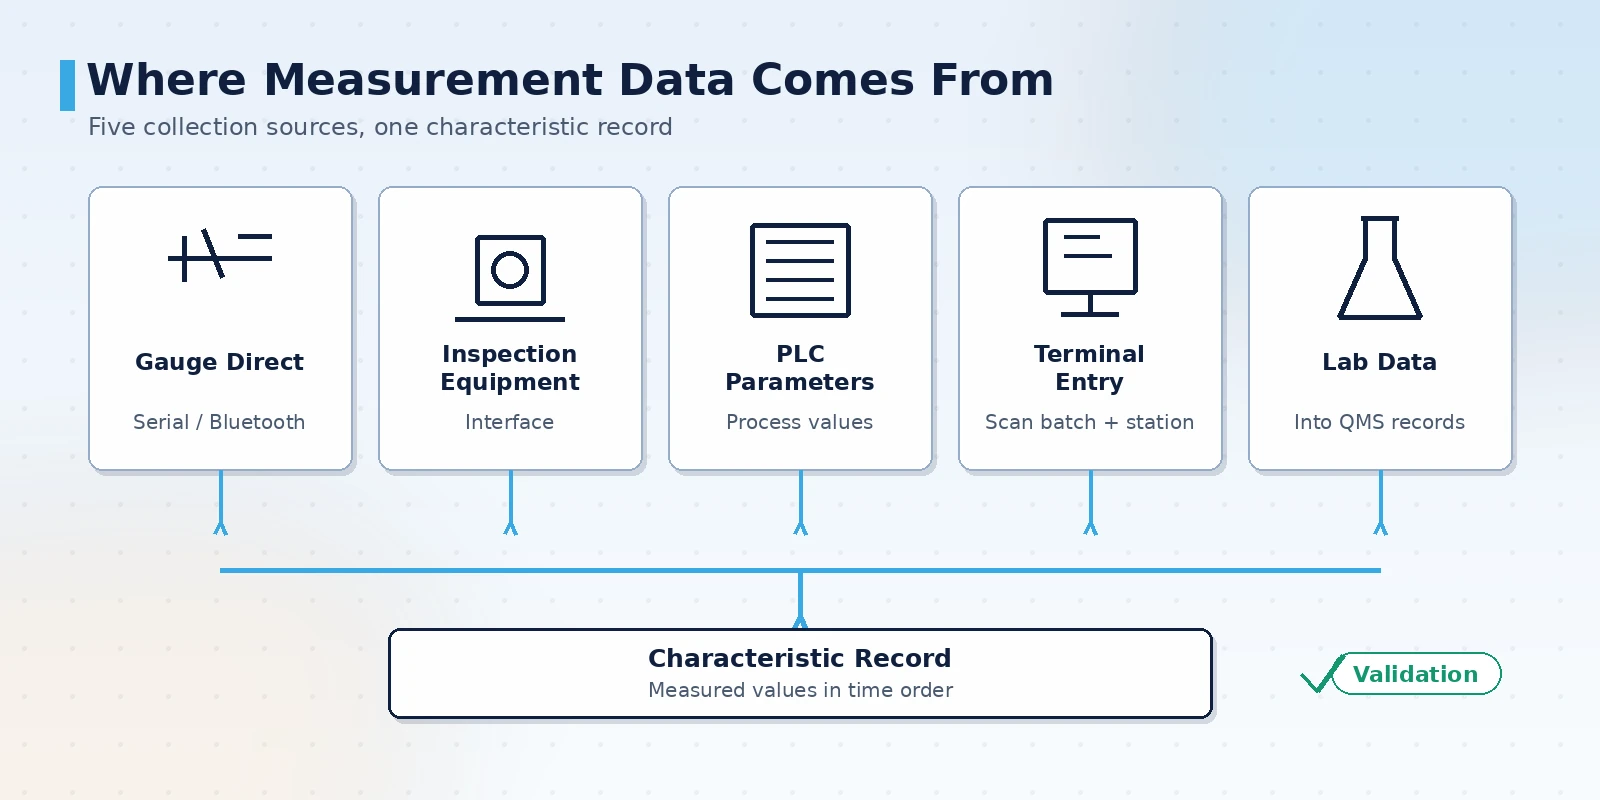
Fondasi SPC adalah “nilai terukur dari karakteristik yang sama menurut urutan waktu”. Kondisi lapangan sangat beragam, sehingga kemampuan mengambil data secara otomatis dan stabil menentukan apakah peta kendali bermakna. Pendekatan umum adalah menggabungkan beberapa cara: pengambilan otomatis menyasar stasiun bervolume besar, dan input manual menutup bagian yang tanpa antarmuka.
- Sambungan alat ukur: jangka sorong digital, mikrometer, dan mesin ukur tiga koordinat menulis nilai terukur langsung ke sistem lewat port serial atau Bluetooth, mengurangi salah catat
- Sambungan peralatan inspeksi: alat ukur optik, stasiun inspeksi vision, dan lini inspeksi otomatis mengirim hasil ukur dan keputusan melalui antarmuka
- PLC dan parameter proses: untuk karakteristik yang tercermin dari parameter peralatan, ambil nilai proses dari kontroler sebagai pemantauan bantu
- Input di stasiun inspeksi: inspeksi datang, sampel pertama, patroli, dan kirim dimasukkan di terminal, dengan pemindai barcode menghubungkan batch dan stasiun
- Data laboratorium: hasil kimia fisik dan mekanik digabung ke berkas karakteristik yang sama melalui sistem manajemen data
- Validasi data: saat input, sistem memeriksa batas atas bawah dan rentang alat ukur, nilai yang jelas menyimpang diminta diperiksa ulang di tempat
Cara memilih peta kendali dan aturan peringatan
Peta kendali tidak hanya satu jenis; salah memilih membuat peringatan sama sekali tidak berfungsi. Pemilihan bergantung pada dua hal: data berupa variabel atau atribut, dan tiap pengambilan sampel berupa satu titik atau satu subkelompok.
- Titik tunggal melewati batas: satu titik di luar batas kendali, biasanya menunjuk sebab mendadak
- Berturut sisi sama: beberapa titik berturut di sisi yang sama garis tengah, menandakan rata-rata proses sudah bergeser
- Tren berturut: beberapa titik berturut naik atau turun monoton, menunjuk sebab sistemik seperti keausan pahat dan penyimpangan suhu
- Mendekati batas: beberapa titik berturut di zona dekat batas kendali, pertanda awal pergeseran
- Berkala dan campuran: titik berpola berkala atau campuran teratur, mengisyaratkan faktor berkala seperti ganti shift dan ganti material
| Jenis data | Peta kendali umum | Keperluan |
|---|---|---|
| Variabel, titik tunggal | Peta nilai tunggal dan rentang bergerak | Siklus per unit panjang, satu nilai ukur per sampel |
| Variabel, subkelompok | Peta rata-rata dan rentang / rata-rata dan simpangan baku | Bisa mengambil beberapa sampel sekaligus, memantau kestabilan proses |
| Atribut, jumlah cacat | Peta proporsi cacat | Inspeksi per batch, memantau proporsi cacat |
| Atribut, jumlah defect | Peta jumlah defect | Memantau jumlah defect per unit produk |
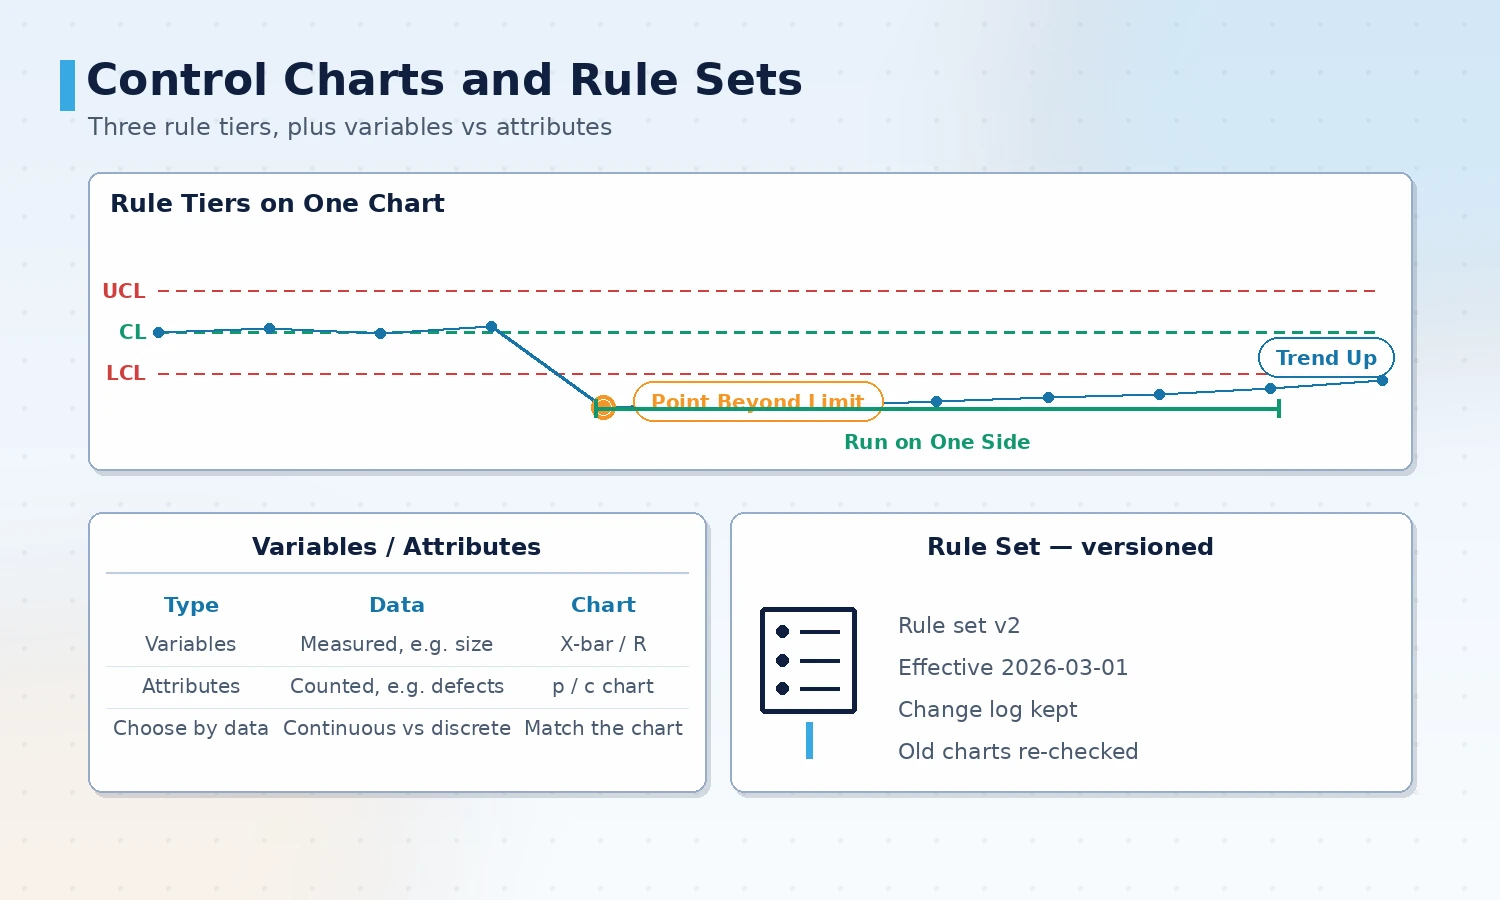
Aturan peringatan harus diberi versi. Saat kumpulan aturan berganti versi, keterbandingan alarm historis terpengaruh, sehingga perubahan harus dicatat dan waktu pergantian ditandai di laporan.
Aturan peringatan menerjemahkan “ada yang tampak tidak beres” menjadi kondisi yang bisa dijalankan. Kumpulan aturan umum mencakup titik tunggal melewati batas, beberapa titik berturut di satu sisi garis tengah, beberapa titik berturut naik atau turun, dan titik berpola berkala. Aturan bukan makin banyak makin baik; terlalu sensitif akan menenggelamkan anomali yang nyata.
Cara membaca kemampuan proses: Cp dan Cpk
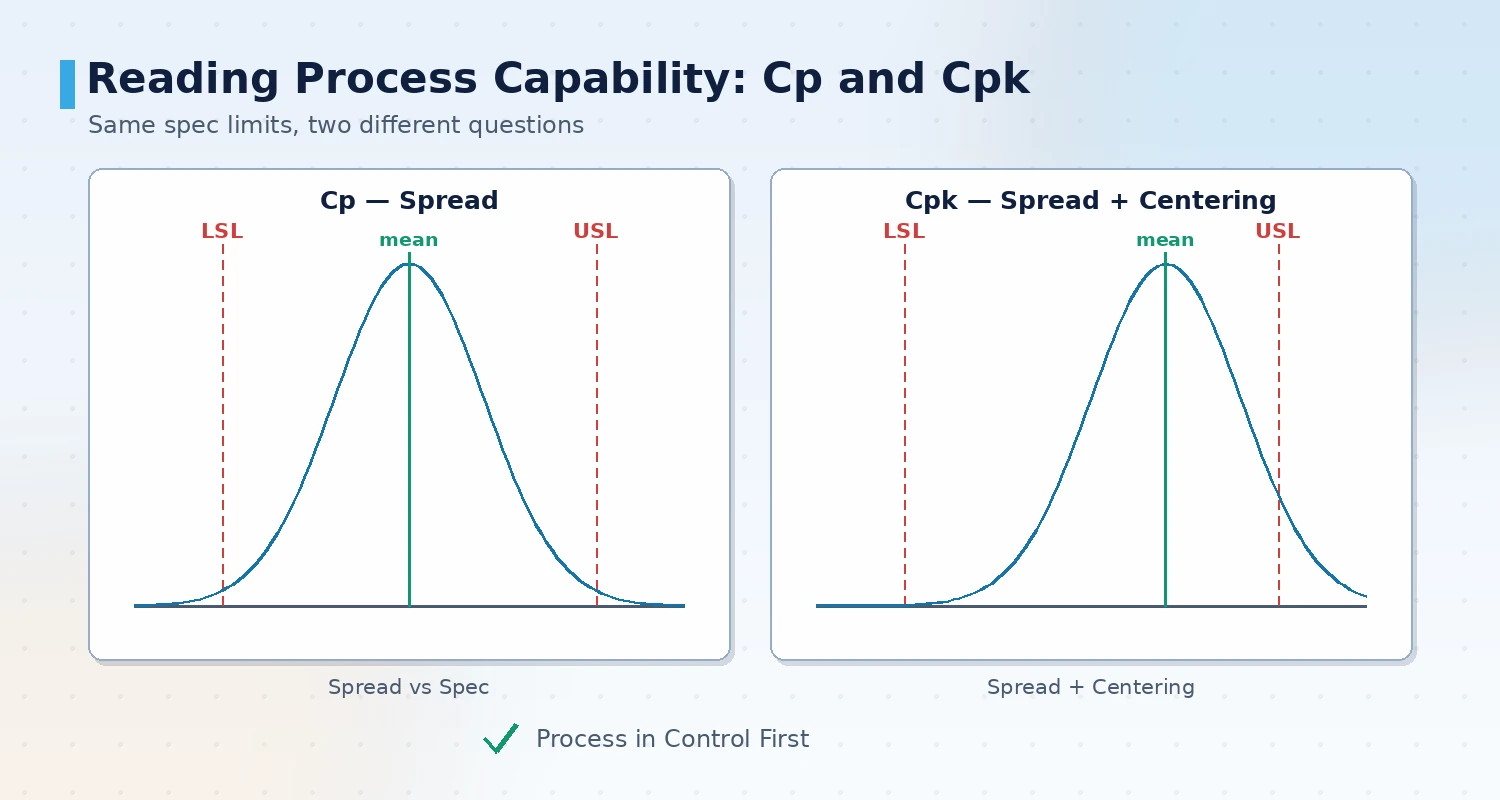
Peta kendali menjawab “stabil atau tidak”; kemampuan proses menjawab “cukup atau tidak”. Keduanya harus dilihat bersama: indeks kemampuan yang dihitung pada proses tidak stabil tidak bermakna karena distribusinya terus berubah.
- Cp: hanya mempertimbangkan rasio lebar distribusi terhadap lebar spesifikasi, mencerminkan potensi, tanpa pergeseran
- Cpk: mempertimbangkan posisi distribusi juga, mencerminkan tingkat nyata, indeks yang paling sering dilihat pelanggan
- Spesifikasi satu sisi: bila hanya ada batas atas atau hanya batas bawah, gunakan Cpu atau Cpl, jangan memaksakan Cpk
- Prasyarat: pastikan proses terkendali sebelum menghitung indeks kemampuan; data tidak stabil perlu analisis sebab dulu
- Jangka panjang dan pendek: nilai kemampuan dari jendela waktu berbeda tidak bisa dibandingkan langsung, laporan harus mencantumkan interval sampling
Sebelum menghitung, tetapkan sumber spesifikasi dan sistem pengukuran. Menggabungkan data karakteristik yang sama yang diukur alat berbeda atau pemeriksa berbeda akan memperbesar atau mengencerkan nilai kemampuan oleh galat pengukuran.
Respons peringatan dan penutupan
Peringatan pada peta kendali hanyalah awal; sistem baru berjalan bila shift dapat merespons menurut aturan dan meninggalkan catatan penanganan. Rantai respons harus pendek dan tanggung jawab jelas, jika tidak peringatan akan cepat diabaikan.
- Berjenjang peringatan: pisahkan keputusan keras seperti titik tunggal melewati batas dari keputusan lunak bertren, jangan diperlakukan sama
- Jalur notifikasi: peringatan mencantumkan proses, karakteristik, aturan, dan nilai saat ini, agar penanggung jawab bisa menilai begitu tiba di lokasi
- Catatan penanganan: tindakan, sebab, langkah sementara, dan tindakan permanen ditulis ke sistem sebagai catatan yang bisa dilacak
- Hentikan terhubung: untuk karakteristik keselamatan atau kritis, melewati batas dapat dikonfigurasi menghentikan mesin atau menahan aliran
- Tinjau efektivitas: setelah tindakan perbaikan dijalankan, tinjau apakah peta kendali dan nilai kemampuan karakteristik yang sama benar-benar membaik
- Pencarian alarm historis: telusuri alarm lama menurut proses, karakteristik, dan waktu untuk menemukan pola masalah berulang
Batas dengan MES, peralatan inspeksi dan dasbor
SPC jarang berdiri sendiri; ia berbagi tugas dengan MES, peralatan inspeksi, dan dasbor, dan batas yang jelas menghindari investasi ganda.
- Dengan MES: MES mengelola perintah kerja, batch, dan eksekusi produksi; SPC mengambil konteks batch dan stasiun dari MES, tidak memeliharanya dua kali
- Dengan peralatan inspeksi: alat ukur dan stasiun inspeksi menghasilkan nilai terukur; SPC menganalisis deret waktu, keduanya tidak menulis kesimpulan satu sama lain
- Dengan dasbor: dasbor menampilkan status saat ini dan alarm; SPC menyimpan deret historis dan kesimpulan statistik, lapisan tampilan tidak menyimpan data mentah ganda
- Sumber data tunggal: jangan simpan nilai terukur karakteristik yang sama di beberapa sistem, pilih satu titik sebagai sumber utama
Penerapan bertahap
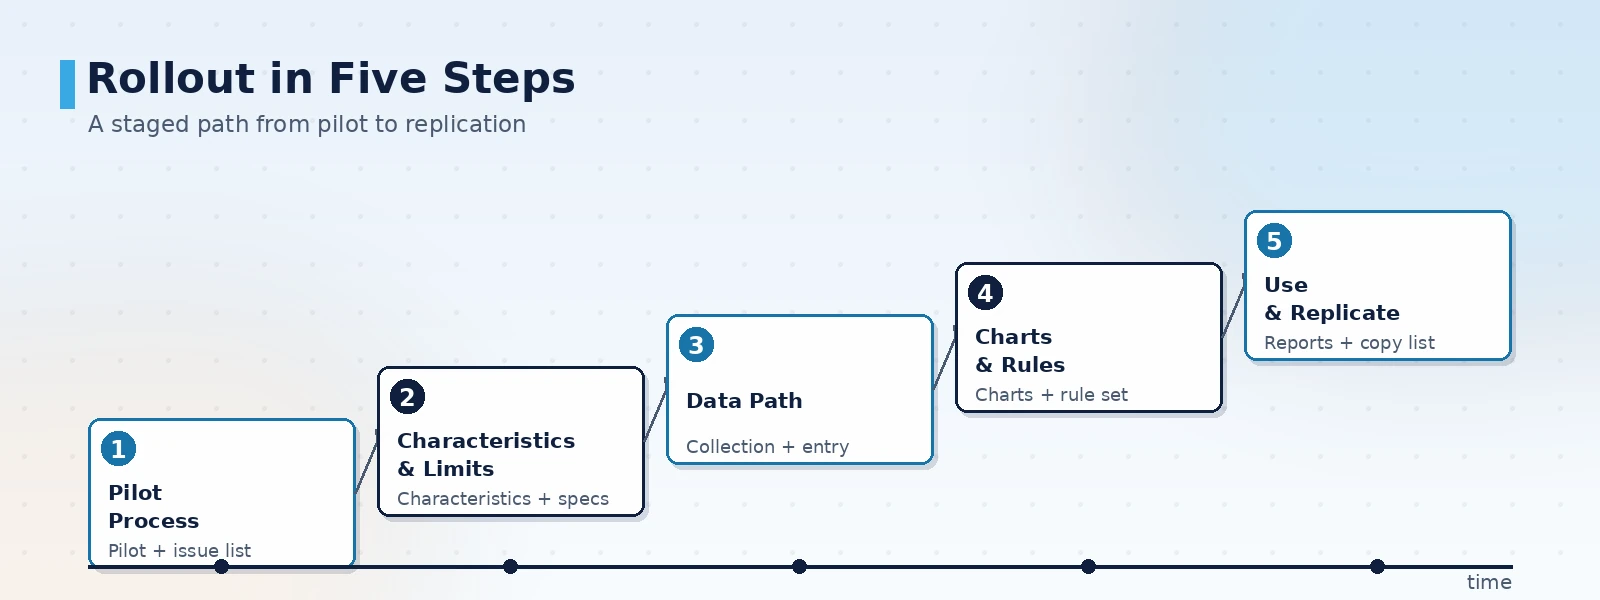
SPC sebaiknya tidak mencakup seluruh pabrik sekaligus. Mulailah dari satu proses kritis, jalankan daftar karakteristik, aturan peringatan, dan templat laporan sampai lancar, lalu replikasi ke proses berikutnya agar biaya pengerjaan ulang paling rendah.
- Pilih proses percontohan: pilih satu proses kritis yang besar pengaruhnya pada mutu produk jadi dan datanya dapat diperoleh, tetapkan pertanyaan yang harus dijawab
- Tetapkan karakteristik dan spesifikasi: bersama tim proses dan mutu, daftarkan karakteristik kunci, batas spesifikasi, dan frekuensi sampling
- Bangun jalur data: tentukan cara ukur tiap karakteristik, lengkapi pintu input manual
- Konfigurasi peta dan aturan: pilih peta menurut jenis data, tetapkan kumpulan aturan peringatan dan penanggung jawab respons
- Pakai laporan dan replikasi: terbitkan laporan peta kendali dan kemampuan, buat rapat mutu shift benar-benar memakainya, lalu perluas sesuai kesimpulan
Titik pemilihan lokasi dan penerimaan saat go-live
Fokus penerimaan bukan pada bagusnya grafik, melainkan apakah angka dan peringatan cocok dengan lapangan. Periksa satu per satu poin berikut sebelum berjalan, untuk menghindari sistem yang tidak dilihat siapa pun.
- Karakteristik dan spesifikasi bisa dilacak: tiap karakteristik punya spesifikasi tertulis, frekuensi sampling, dan sumber data
- Akurasi pengambilan: nilai yang diambil otomatis telah dibandingkan dengan pemeriksaan ulang manual, simpangan dalam rentang yang diterima
- Aturan bisa dijelaskan: tiap aturan peringatan punya makna dan tindakan respons yang jelas, dipahami shift
- Analisis kemampuan benar: pastikan terkendali dulu baru hitung kemampuan, spesifikasi satu sisi memakai indeks yang sesuai
- Catatan bisa ditelusuri: alarm dan catatan penanganan dapat ditelusuri menurut proses, karakteristik, dan waktu sebagai dasar perbaikan
ORPAON menggeluti perangkat lunak industri dan sistem otomasi sejak 2009, dengan pengalaman proyek pada pengambilan data lapangan, pengendalian mutu, dan visualisasi produksi. Lingkup penyerahan mencakup pengambilan data pengukuran, analisis data mutu, dan sistem pengendalian proses statistik, menyediakan desain solusi dan pengembangan sistem untuk pemesinan, injection molding, stamping, perakitan, dan perakitan elektronik, dengan insinyur yang dapat dihubungi langsung.
Kesimpulan
Bagian yang benar-benar sulit dari sistem SPC bukan peta kendali itu sendiri, melainkan keandalan data pengukuran dan definisi aturan peringatan. Urutan yang disarankan adalah mulai dari satu proses kritis: tetapkan daftar karakteristik dan spesifikasi dengan jelas, bangun jalur pengambilan, konfigurasi peta dan aturan, lalu gunakan laporan peta kendali dan kemampuan untuk menggerakkan rapat mutu shift, dan replikasi ke proses berikutnya setelah terbukti. Saat memilih solusi, periksa lima poin: karakteristik bisa dilacak, akurasi pengambilan, aturan bisa dijelaskan, analisis kemampuan benar, dan catatan bisa ditelusuri, agar peringatan dipercaya setelah go-live. ORPAON menyediakan desain solusi dan pengembangan pengambilan data pengukuran, analisis data mutu, dan sistem pengendalian proses statistik untuk pemesinan, injection molding, stamping, dan perakitan elektronik, mendukung integrasi dengan MES dan peralatan inspeksi, dengan insinyur yang dapat dihubungi langsung.
Diskusikan solusi pengendalian proses SPC
Beri tahu kami proses kritis, cara pengukuran, dan praktik pengendalian mutu saat ini, dan kami dapat mengusulkan cara pengambilan, desain peta kendali dan aturan peringatan, serta rekomendasi analisis kemampuan sesuai kondisi lapangan, dengan insinyur yang dapat dihubungi langsung.
Jadwalkan diskusi solusi
Beri tahu kami proses kritis, cara pengukuran, dan praktik pengendalian mutu saat ini, dan kami dapat mengusulkan cara pengambilan, desain peta kendali dan aturan peringatan, serta rekomendasi analisis kemampuan sesuai kondisi lapangan, dengan insinyur yang dapat dihubungi langsung.
Hubungi Kami