Papan Tampilan Status Produksi di Lantai Produksi
Sistem papan tampilan status produksi adalah sistem yang menghimpun takt lini, keluaran per shift, status operasi peralatan, alasan henti mesin dan tingkat kelulusan mutu ke layar besar lantai produksi dan layar ujung lini. Nilainya bukan pada ukuran layar, melainkan pada kenyataan bahwa orang di lantai cukup mendongak untuk tahu apa yang harus dilakukan: stasiun mana yang tertinggal, mesin mana yang berhenti, lot mana yang menunggu pemeriksaan.
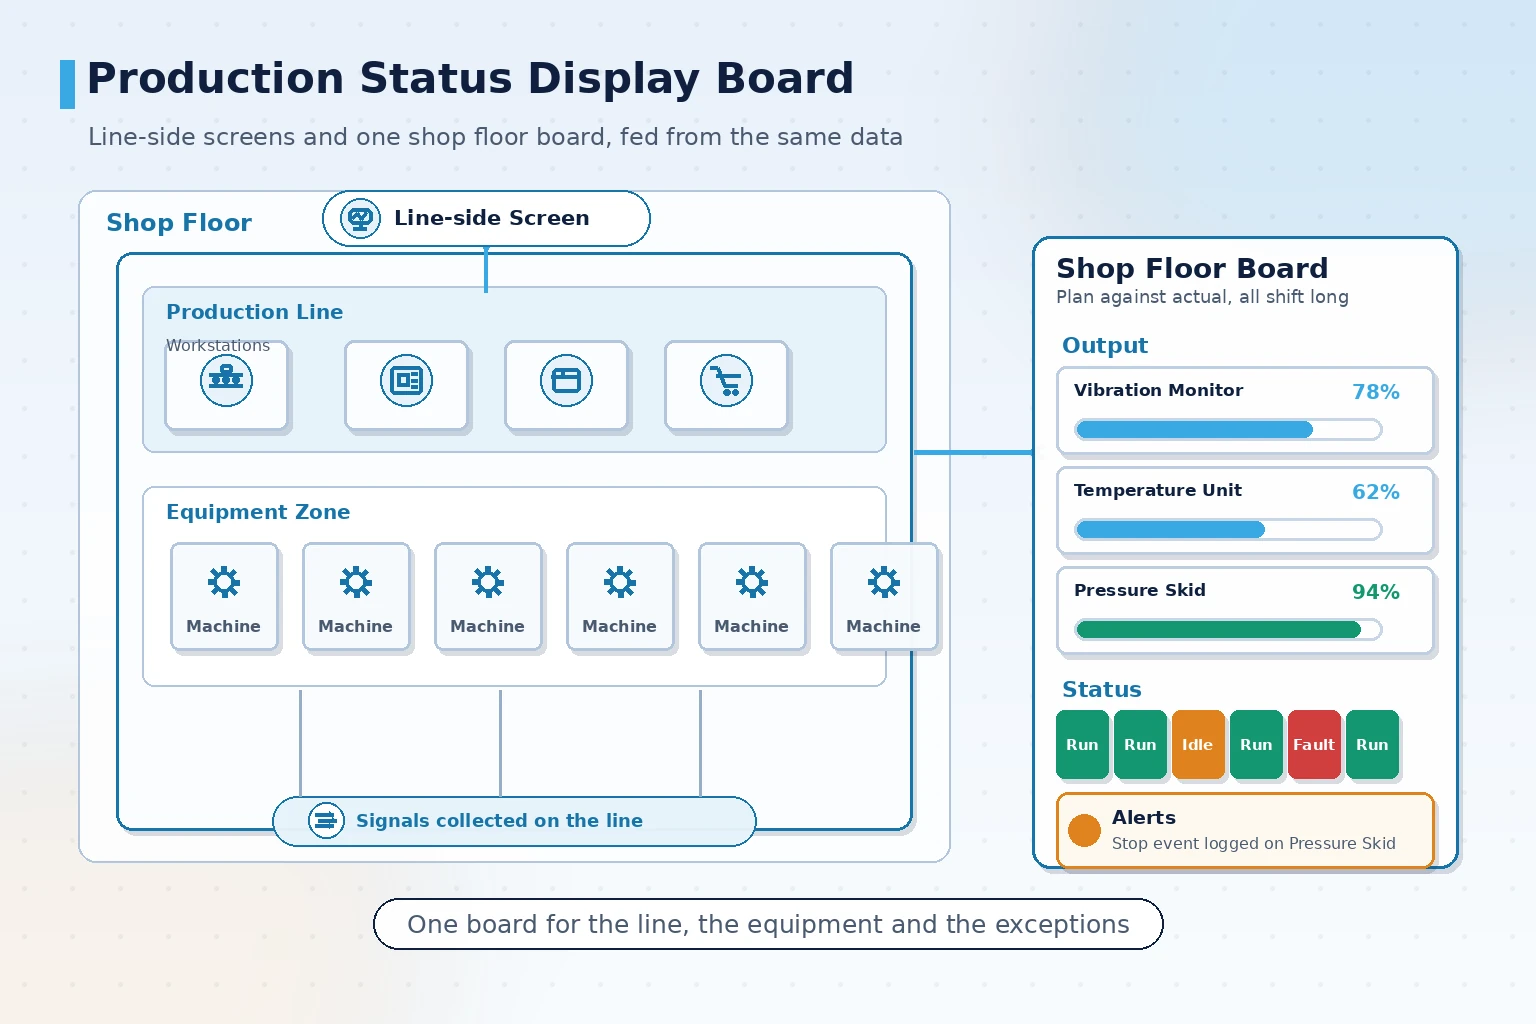
Beda papan tampilan dengan sekadar memindahkan data ke layar besar
Cara yang sangat umum di lantai produksi adalah menyalin tabel ke layar lalu meminta orang memperbarui angka secara berkala. Layar seperti ini tampak rapi pada minggu pertama dan menjadi hiasan pada minggu ketiga karena tidak ada yang memperbarui.
Sistem papan tampilan status produksi yang sungguh berbeda pada tiga hal: data datang otomatis, penilaian dilakukan di dalam sistem, dan penyegaran tidak butuh campur tangan manusia.
- Data datang otomatis: nilai diambil secara berkala dari PLC, meter, pemindai barcode atau antarmuka MES, tanpa bergantung pada input manual
- Penilaian ada di dalam sistem: tingkat pencapaian, deviasi dan keterlambatan dihitung sistem menurut aturan, bukan dinilai dengan mata
- Penyegaran tanpa orang: pergantian shift, rotasi bidang dan kemunculan alarm digerakkan oleh aturan
Satu uji sederhana: jika tidak ada yang menyentuh layar saat shift berakhir dan angkanya masih benar keesokan paginya, papan itu benar-benar bekerja.
Apa yang perlu ditampilkan papan: menurunkan bidang dari tujuan manajemen
Bidang tampilan bukan semakin banyak semakin baik. Jika orang harus membaca dari jarak tiga meter dalam lima detik, jumlah bidang harus dibatasi.
Cara yang umum adalah menentukan lebih dulu layar ini melayani tindakan manajemen yang mana, lalu memutuskan apa yang ditampilkan.
| Tujuan manajemen | Bidang yang disarankan | Irama penyegaran | Penyajian |
|---|---|---|---|
| Pencapaian keluaran shift | Rencana, realisasi, tingkat pencapaian, sisa waktu | Tingkat menit | Angka dan bilah kemajuan |
| Status peralatan | Jalan, tunggu, gangguan, durasi henti | Tingkat detik | Blok warna status |
| Pelacakan alasan henti | Alasan henti, durasi kumulatif, regu penanggung jawab | Dipicu peristiwa | Peringkat alasan |
| Status mutu | Tingkat kelulusan, lot menunggu periksa, lot abnormal | Per lot pemeriksaan | Angka dan warna peringatan |
| Peringatan abnormalitas | Abnormalitas baru, item melewati batas waktu | Waktu nyata | Bilah gulir atau pop-up |
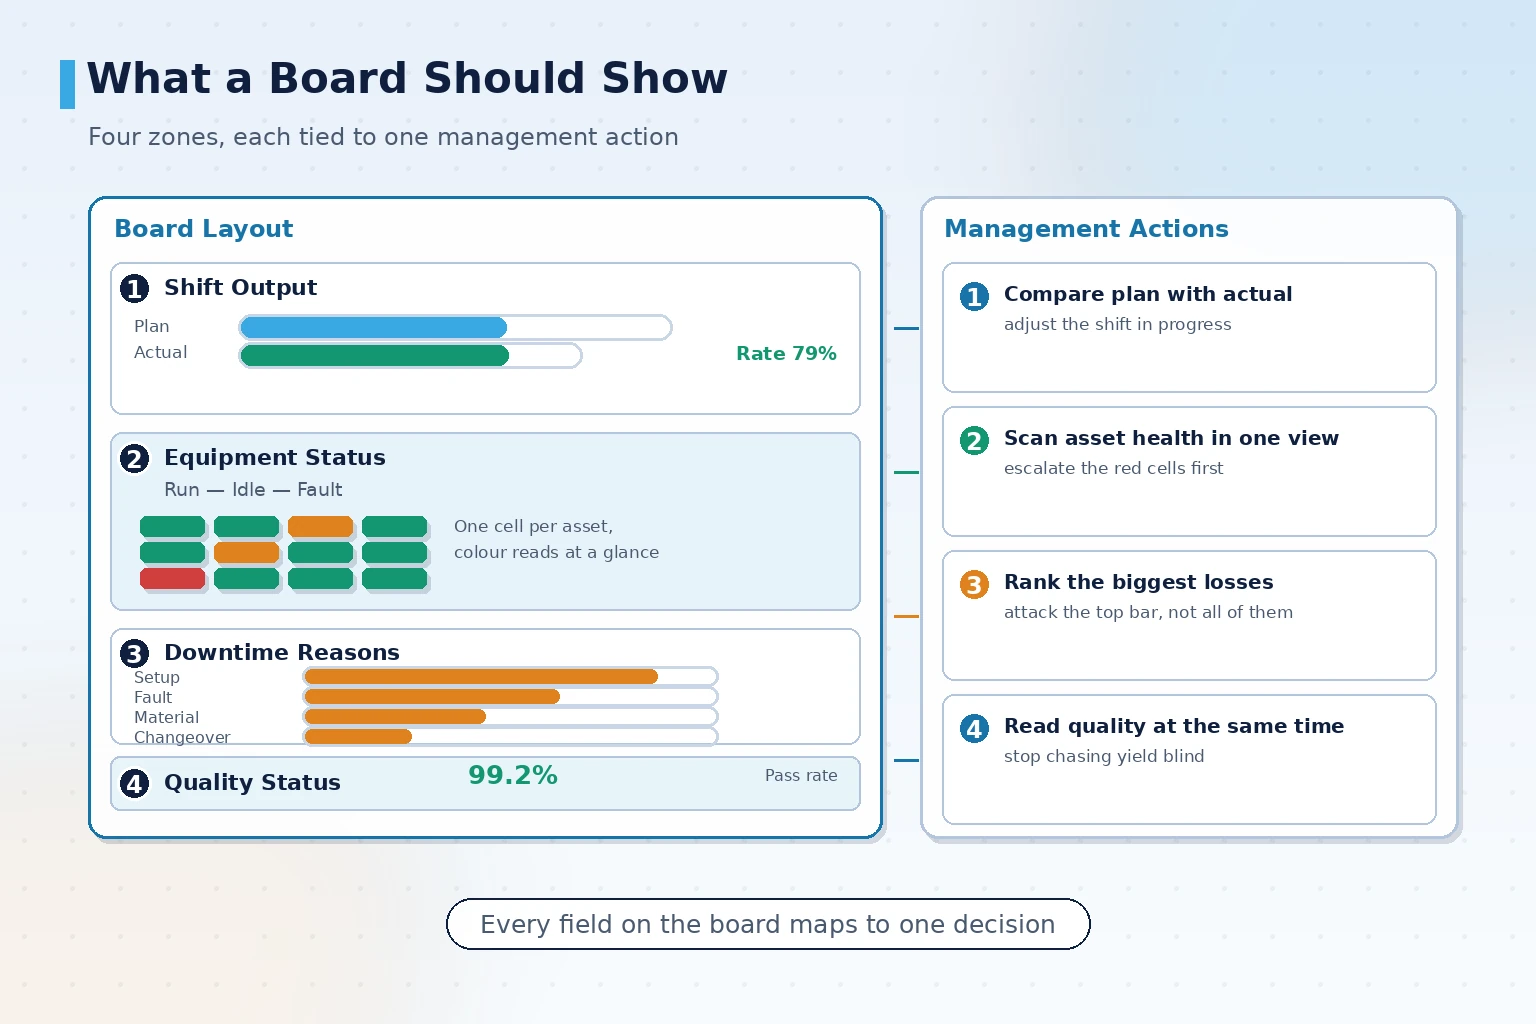
Satu pelajaran praktis: sebaiknya jangan menaruh peringkat kinerja regu dan pemantauan status waktu nyata pada satu layar yang sama. Yang pertama dibaca per bulan, yang kedua per detik, dan bila dicampur kedua pembaca tidak menemukan intinya.
Dari mana data diambil: memilih di antara tiga jalur pengambilan
Batas atas papan ditentukan oleh cara datanya diambil. Untuk angka keluaran yang sama, sumber berbeda menghasilkan biaya dan keandalan yang jauh berbeda.
- Langsung dari PLC atau pengendali peralatan: waktu nyata termasuk yang baik dan bidang paling sesuai kenyataan, dengan syarat peralatan punya port komunikasi yang bisa dipakai dan protokolnya dapat diurai
- Dari perangkat akuisisi tambahan seperti meter daya atau sensor pencacah: cocok untuk mesin lama tanpa port komunikasi, biaya lebih kecil, tetapi hanya memberi sinyal kasar
- Dari antarmuka MES atau ERP: data proses dan perintah kerja yang sudah tertata, dengan waktu nyata bergantung pada siklus penyegaran sistem di atasnya
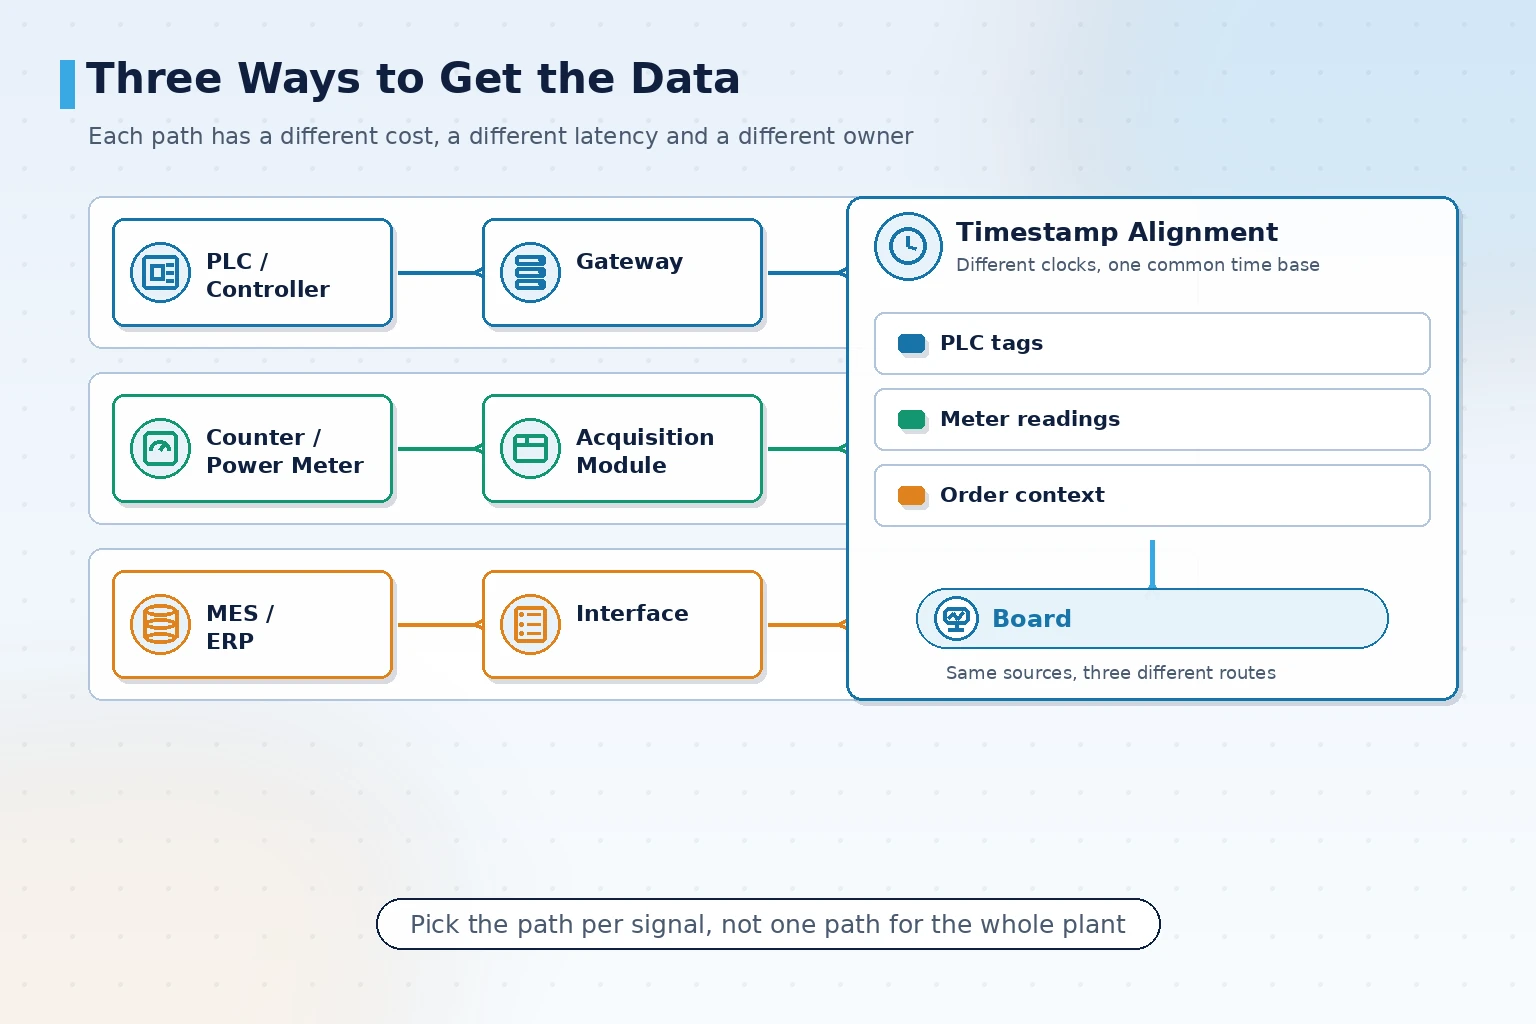
Dalam proyek nyata ketiganya sering dipakai bersama: status peralatan dari PLC, keluaran dari pencacah, rencana perintah kerja dari MES. Kunci pencampuran adalah menyelaraskan penanda waktu, jika tidak layar akan menampilkan keluaran yang sudah tiba melawan rencana yang belum diperbarui.
Untuk mesin lama tanpa port komunikasi, cara yang biasa adalah menambah perangkat akuisisi, bukan memodifikasi mesinnya. Memodifikasi mesin berarti menghentikan produksi, membongkar dan memeriksa ulang, dengan biaya dan risiko yang tidak sepadan.
Irama penyegaran, pergantian shift dan aturan gulir alarm
Papan berhenti dibaca seiring waktu, dan penyebabnya biasanya bukan layar rusak, melainkan aturan tampilan tidak mengikuti irama regu.
Pergantian shift adalah titik papan paling sering salah. Jika keluaran dan durasi henti shift sebelumnya tidak dinolkan pada waktu serah terima, regu berikutnya membaca angka yang sudah tercemar. Sistem perlu mengonfigurasi aturan penolanan dan akumulasi sesuai jadwal shift nyata pabrik, serta menyimpan cuplikan riwayat shift sebelumnya untuk pelacakan.
Gulir alarm sebaiknya diurutkan menurut prioritas, bukan menurut waktu kejadian. Abnormalitas baru bertingkat tinggi perlu muncul segera dan bertahan, sementara pemberitahuan tingkat rendah bisa masuk antrean rotasi. Menggulir semua bersama hanya membuat informasi penting tersapu.
Irama penyegaran juga perlu ditetapkan per bidang: status peralatan per detik, keluaran per menit, tingkat pencapaian per shift. Menyegarkan semua bidang pada irama tertinggi hanya memboroskan lebar pita akuisisi dan membuat layar terus bergetar.
Layar dan kondisi lokasi: ukuran, kecerahan dan posisi pemasangan
Perangkat lunak yang sama dapat berkinerja sangat berbeda di lokasi berbeda. Kondisi lokasi adalah bagian yang paling diremehkan dalam proyek papan tampilan.
- Jarak pandang menentukan ukuran: sekitar tiga meter untuk layar kecil tingkat stasiun, sepuluh meter atau lebih untuk layar besar di lorong, dengan tinggi huruf diturunkan dari jarak pandang
- Cahaya sekitar menentukan kecerahan: bengkel dengan sinar matahari langsung butuh panel kecerahan tinggi, jika tidak layar akan terpantul dan tidak terbaca saat tengah hari; area gelap harus menghindari silau berlebihan
- Posisi pemasangan menentukan isi: layar ujung lini untuk takt dan abnormalitas, papan besar tengah bengkel untuk gambaran regu dan peralatan, area kantor untuk tren dan laporan
- Lingkungan berdebu atau berkabut oli perlu memastikan tingkat perlindungan panel dan cara pembersihannya
Setelah terpasang, kemudahan pemeliharaan juga perlu diperhatikan: siapa membersihkan, siapa mengganti bila panel rusak, apakah suku cadang tersedia di lokasi. Jika tidak disepakati saat pemeriksaan, hal ini cenderung menjadi sudut tanpa penanggung jawab setelah serah terima.
Batas serah terima dan pemeriksaan: yang perlu disepakati sebelum mulai
Perselisihan pada proyek papan terpusat pada dua pertanyaan: siapa menyediakan bidang ini, dan apakah angka ini benar. Menuliskan batas sebelum pemeriksaan menghemat banyak penjelasan di kemudian hari.
Daftar periksa pemeriksaan sebaiknya mencakup:
- Daftar bidang diperiksa satu per satu: sumber, satuan, dasar perhitungan dan siklus pembaruan tiap bidang dikonfirmasi tertulis
- Jalur data diuji: jalur akuisisi diputus sekali, dipastikan pengisian ulang dan pemulihan sesuai kenyataan
- Aturan shift diverifikasi: penolanan, akumulasi dan penyimpanan cuplikan diuji terhadap jadwal shift nyata
- Aturan alarm diuji: setiap aturan dipicu sekali, dengan tingkat, cara muncul dan durasi bertahan dikonfirmasi
- Izin dan jejak: tingkat akun, log operasi dan catatan perubahan bidang dapat dilacak
- Keterbacaan di lokasi: huruf dan skema warna terbaca pada jarak pandang dan cahaya sekitar yang nyata
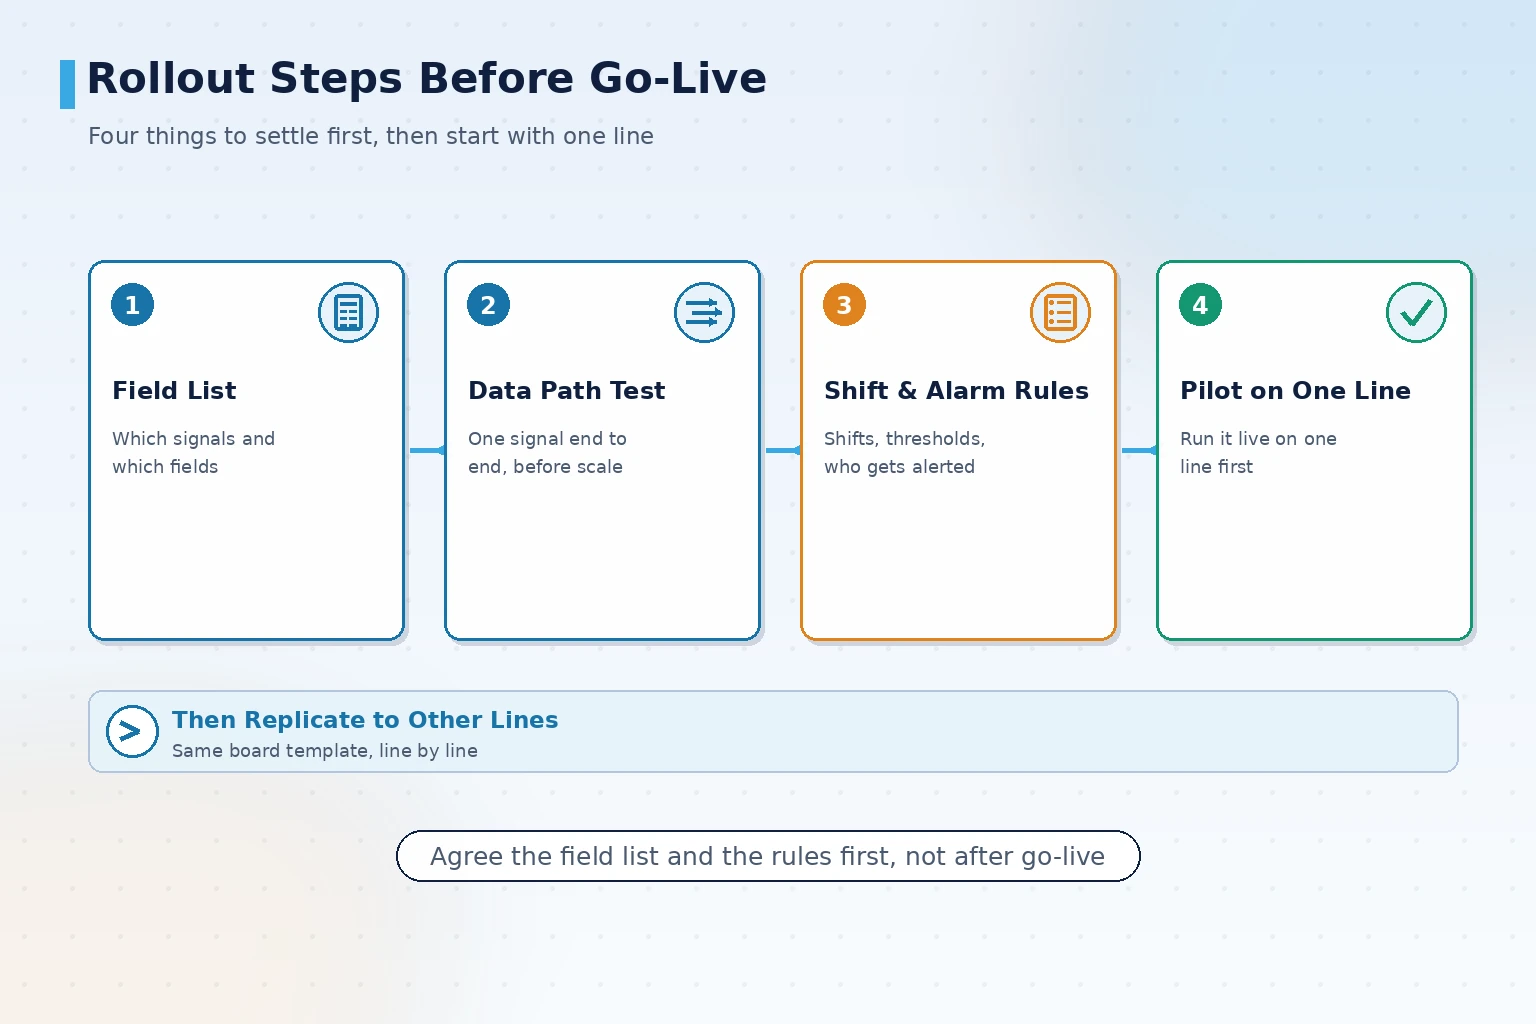
Pada tahap pilot sebaiknya ada periode berjalan paralel: angka pada papan dan catatan manual lama berdampingan, dan cara lama dihentikan setelah kedua angka cocok.
Status serah terima umumnya tiga tingkat: sudah diserahkan (beroperasi di lokasi), dapat diserahkan (solusi dan rujukan siap dimulai segera) dan pilot yang dapat disesuaikan (divalidasi terhadap kondisi lokasi). Untuk pabrik dengan banyak lini, jalankan pilot pada satu lini atau satu layar lebih dulu, stabilkan jalur data dan aturan penyegaran, lalu replikasi ke lini lainnya, karena biaya replikasi papan terletak pada titik akuisisi, bukan pada perangkat lunaknya.
Titik pendaratan papan: informasi lantai produksi tanpa bergantung pada teriakan
Sistem papan tampilan status produksi tidak mempertanyakan apakah perlu membeli layar besar, melainkan bagaimana informasi lantai produksi berpindah hari ini, seberapa cepat terlihat, dan apakah bisa ditelusuri kemudian. Cara pengambilan data menentukan batas atas papan, aturan shift dan alarm menentukan apakah ada yang membacanya, dan kondisi lokasi menentukan apakah bisa terbaca. Bila ketiganya disepakati, layar tidak akan menjadi hiasan yang tak dibaca dalam setengah tahun.
Titik pendaratan papan: informasi lantai produksi tanpa bergantung pada teriakan
Sistem papan tampilan status produksi tidak mempertanyakan apakah perlu membeli layar besar, melainkan bagaimana informasi lantai produksi berpindah hari ini, seberapa cepat terlihat, dan apakah bisa ditelusuri kemudian. Cara pengambilan data menentukan batas atas papan, aturan shift dan alarm menentukan apakah ada yang membacanya, dan kondisi lokasi menentukan apakah bisa terbaca. Bila ketiganya disepakati, layar tidak akan menjadi hiasan yang tak dibaca dalam setengah tahun.
Jadwalkan demonstrasi produk
Jika Anda sedang menilai bidang apa yang perlu ditampilkan papan lantai produksi dan apakah peralatan yang ada dapat menyuplai datanya, jadwalkan demonstrasi produk dan kami akan mengusulkan bidang serta jalur pengambilan data sesuai lini dan tujuan manajemen Anda.
Hubungi Kami