Standardisasi Program PLC: Lapisan, Penamaan, Versi
Standardisasi program PLC adalah membagi program kendali menjadi lapis perangkat, lapis unit, lapis proses, dan lapis bersama, menetapkan makna sinyal lewat satu aturan penamaan dan satu tabel tag, lalu memakai kendali versi serta pemulihan cadangan supaya setiap perubahan di lapangan dapat ditelusuri dan dikembalikan. Tujuannya bukan kode yang indah, melainkan agar mesin sejenis dapat memakai kerangka yang sama di berbagai proyek dan orang yang menerima pekerjaan tidak perlu membaca seluruh ladder dari awal. Tandanya konkret: sekitar tujuh persepuluh logika kendali pada proyek baru berasal dari templat yang sudah ada, dan penanggung jawab baru dapat menemukan bagian yang bermasalah dalam setengah hari. Artikel ini menjelaskan cara membagi lapisan, sejauh mana penamaan dan komentar ditulis, serta apa yang harus ditinggalkan saat serah terima.
1. Apa itu standardisasi program PLC: mengubah kebiasaan pribadi menjadi aset rekayasa
Standardisasi program PLC adalah mempersempit cara penulisan program kendali dari kebiasaan perorangan menjadi struktur yang dapat dipakai ulang oleh tim. Pada mesin pengemas yang sama, dua insinyur bisa berbeda dalam penamaan variabel, pembagian seksi, dan penanganan alarm. Tiga tahun setelah serah terima, ketika pengembang awal sudah keluar, penerima berikutnya menghabiskan beberapa hari membaca logika sebelum berani mengubah satu kondisi interlock. Di sinilah nilai standardisasi: struktur, penamaan, dan dokumentasi mengikuti kesepakatan bersama, sehingga siapa pun menempuh jalur yang sama menuju titik yang sama.
Batasnya perlu dinyatakan jelas. Standardisasi mengikat cara program diorganisasi dan apa yang diserahkan; ia tidak mengikat prosesnya sendiri. Resep, waktu siklus, dan urutan gerak tetap mengikuti proses pelanggan. Memahaminya sebagai pembatas gaya penulisan adalah kekeliruan yang sering muncul: yang dipatok adalah kerangka dan antarmuka, sedangkan logika proses justru lebih mudah diubah setelah lapisannya jelas. IEC 61131-3:2013 sudah mendefinisikan unit organisasi program (POU), blok fungsi, dan variabel global. Pekerjaan rekayasanya adalah memetakan konsep itu ke struktur folder, urutan seksi, dan aturan penamaan proyek, bukan membangun sistem paralel baru.
Satu tolok ukur praktis: serahkan program kepada orang yang tidak ikut mengembangkan dan minta satu perubahan, misalnya menambah satu stasiun. Bila orang itu menemukan titik sisip di dalam struktur yang ada tanpa menyentuh logika stasiun lain, program sudah terstandardisasi. Bila harus membaca seluruhnya lebih dulu, standardisasi baru berhenti di penamaan berkas.
2. Cara membagi lapisan: perangkat, unit, proses, dan bersama
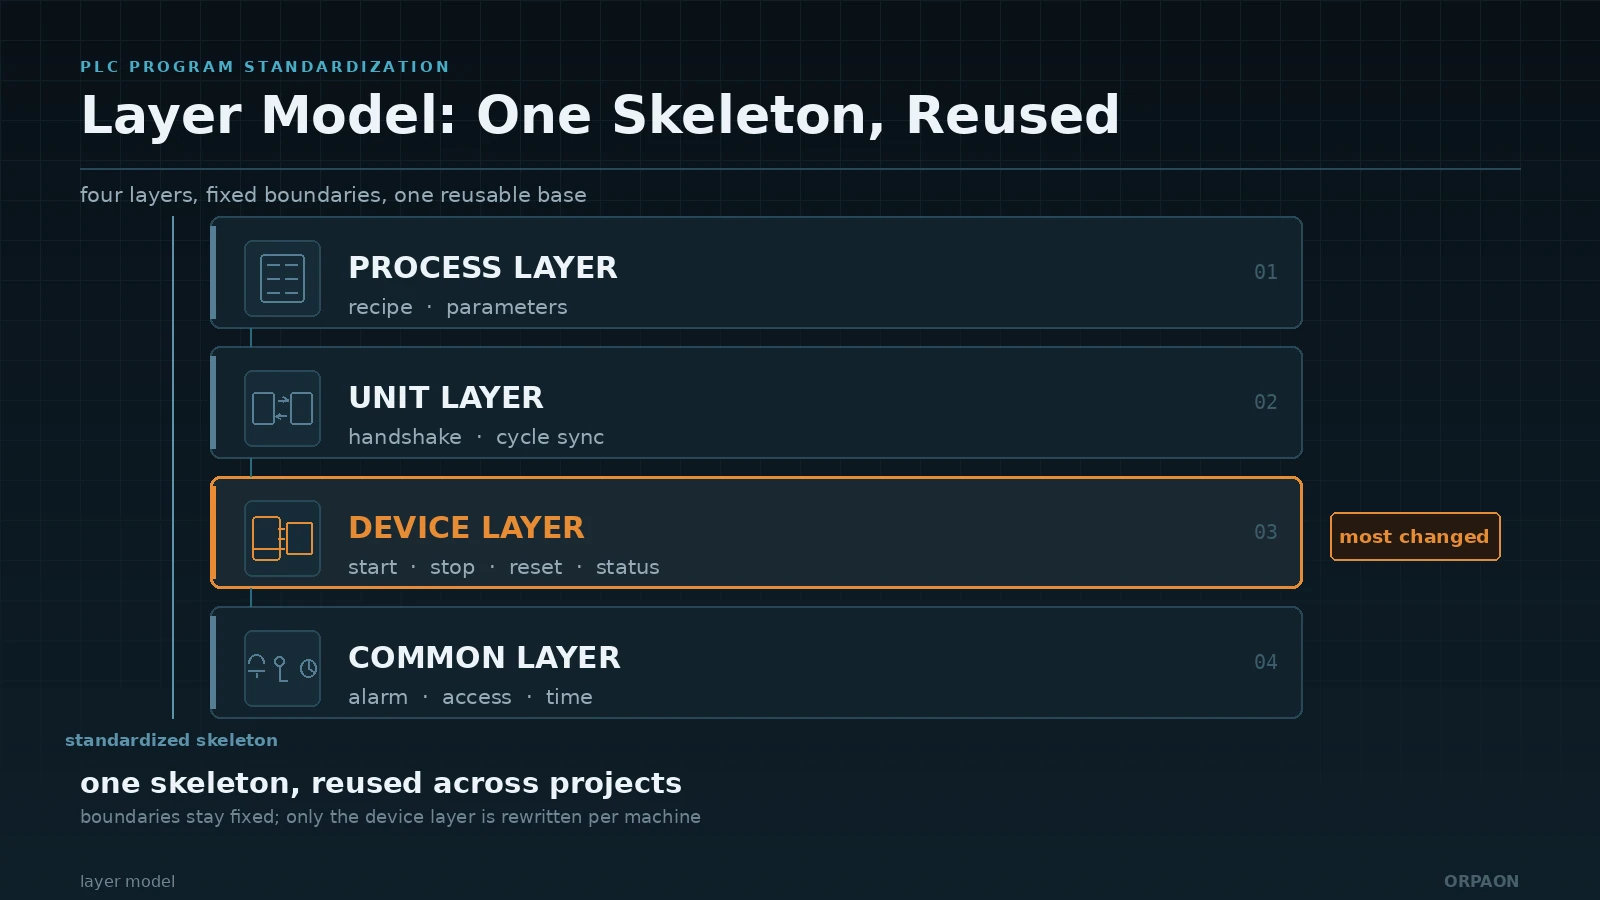
Tujuan pelapisan adalah memisahkan logika yang berubah dengan laju berbeda. Rincian gerak di lapis perangkat berubah mengikuti konstruksi mekanik, koordinasi di lapis unit berubah mengikuti tata letak lini, resep di lapis proses berubah mengikuti produk, sedangkan lapis bersama berisi alarm, hak akses, dan komunikasi jarang berubah. Bila keempat jenis logika dicampur dalam satu blok, setiap perubahan memaksa verifikasi ulang seluruhnya.
- Lapis perangkat: start dan stop, interlock, limit switch, dan penanganan gangguan mesin tunggal. Satu blok fungsi per perangkat, hanya membuka empat antarmuka: start, stop, reset, dan status.
- Lapis unit: koordinasi antarstasiun atau antarmesin, seperti handshake hulu-hilir, sinkronisasi siklus, dan keputusan buffer. Lapis ini hanya memanggil antarmuka lapis perangkat, tidak membaca atau menulis variabel internal unit lain secara langsung.
- Lapis proses: resep, set parameter, dan urutan langkah proses. Data resep disimpan di luar program pada tabel parameter atau basis data, sehingga mengubah resep tidak perlu mengunduh program lagi.
- Lapis bersama: kelas alarm, hak operator, sinkronisasi waktu, pemetaan komunikasi, dan pencatatan data. Dipakai bersama satu set untuk seluruh proyek, tidak ditulis ulang per stasiun.
Pada tingkat berkas rekayasa, pelapisan menjadi struktur folder dan urutan seksi yang tetap: setiap blok fungsi dimulai dengan deskripsi antarmuka, lalu badan logika, dengan penanganan pengecualian di akhir seksi. Setelah kesepakatan ditetapkan, tinjauan kode mendapat bahasa bersama: peninjau lebih dulu memeriksa apakah antarmuka melampaui lapisan, lalu apakah logika sesuai proses.
Satu catatan: lapisan yang lebih banyak tidak otomatis lebih baik. Untuk proyek dengan satu jenis mesin dan lot kecil, empat lapis menambah beban pemeliharaan. Di situ lebih praktis mempertahankan lapis perangkat dan lapis bersama, lalu menulis logika koordinasi di titik pemanggilan. Kerincian lapisan sebaiknya mengikuti tingkat pengulangan perangkat, bukan templat.
3. Penamaan, tabel tag, dan komentar: agar orang berikutnya paham
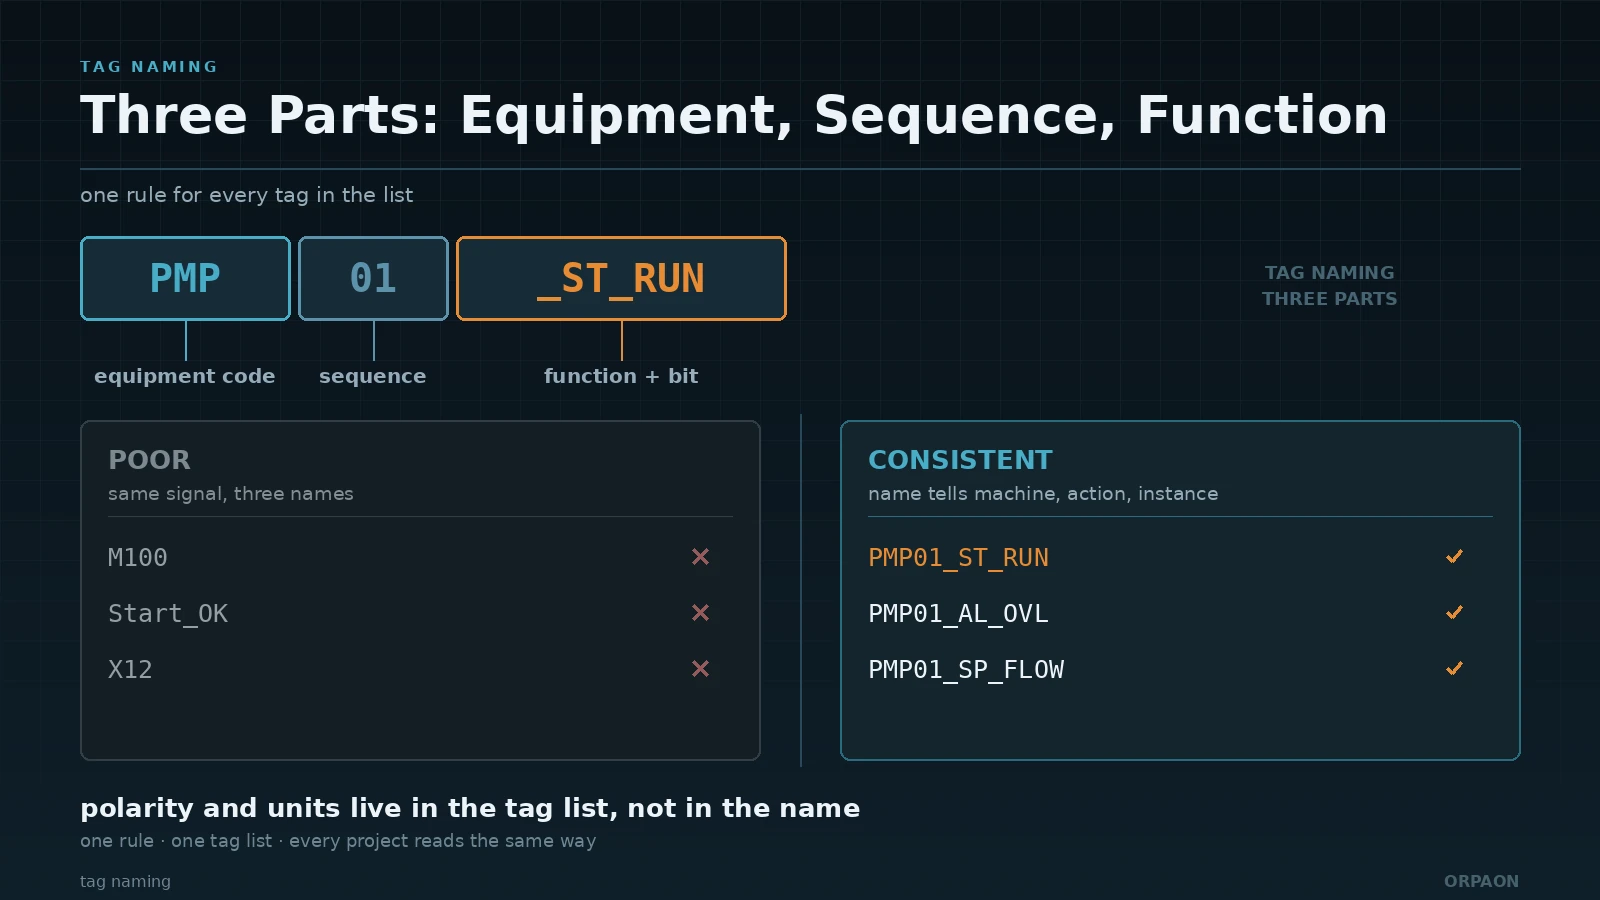
Penamaan memberi hasil tertinggi terhadap usaha di seluruh pekerjaan standardisasi. Ketika sinyal yang sama disebut M100 di satu proyek, Start_OK di proyek lain, dan X12 di proyek ketiga, pemeliharaan menjadi menebak. Penamaan tiga bagian mematok perangkat, fungsi, dan nomor urut, sehingga nama sendiri menyebut mesin mana, untuk apa, dan instance ke berapa.
| Butir | Kesepakatan | Masalah umum |
|---|---|---|
| Kode peralatan | Disingkat menurut bagian proses: FIL untuk filtrasi, PMP untuk pompa, CVY untuk konveyor; tabel kode ikut diserahkan bersama proyek | Perangkat yang sama ditulis berbeda per stasiun, tidak terbawa ke proyek lain |
| Kode fungsi | IN masukan, OUT keluaran, AL alarm, ST status, SP nilai acuan, PV nilai terukur | Bit status dan bit alarm tercampur, sehingga reset saling menimpa |
| Nomor urut dan bit | Dua digit nomor urut ditambah bit internal, misalnya PMP01_ST_RUN | Nomor melompat atau dipakai ulang, sehingga revisi tidak cocok dengan gambar lama |
| Polaritas logika | Normally open atau closed serta logika positif atau negatif dicatat di tabel tag, tidak dimasukkan ke nama | Petugas lapangan menilai hidup-mati dari nama lalu salah membaca titik gangguan |
| Kedalaman komentar | Setiap blok fungsi menyebut tujuan dan syarat pemanggilan; interlock kunci menyebut akibat bila dilanggar | Komentar hanya menulis "start", tidak menyebut interlock dengan apa dan apa yang berhenti bila dilanggar |
Tabel tag diserahkan bersama program, bukan disusun belakangan. Minimal memuat alamat, tipe data, rentang dan satuan rekayasa, blok fungsi pemilik, nilai awal, dan penanda retentif. Sinyal analog perlu perhatian lebih: bila pemetaan 4–20 mA ke rentang rekayasa, waktu filter, dan ambang deteksi kabel putus tidak ditulis jelas, orang berikutnya yang menyetel akan membuatnya bergeser.
Sejauh mana komentar perlu ditulis? Uji yang bisa dipakai adalah membaca komentar itu sendiri: tanpa melihat kode, dapatkah Anda menyebut dalam kondisi apa blok ini dipanggil dan apa yang terjadi bila gagal? Bila tidak, komentar itu sedang menjelaskan nama tindakan, bukan maksud rancangan.
4. Kendali versi, cadangan, dan penerimaan serah terima
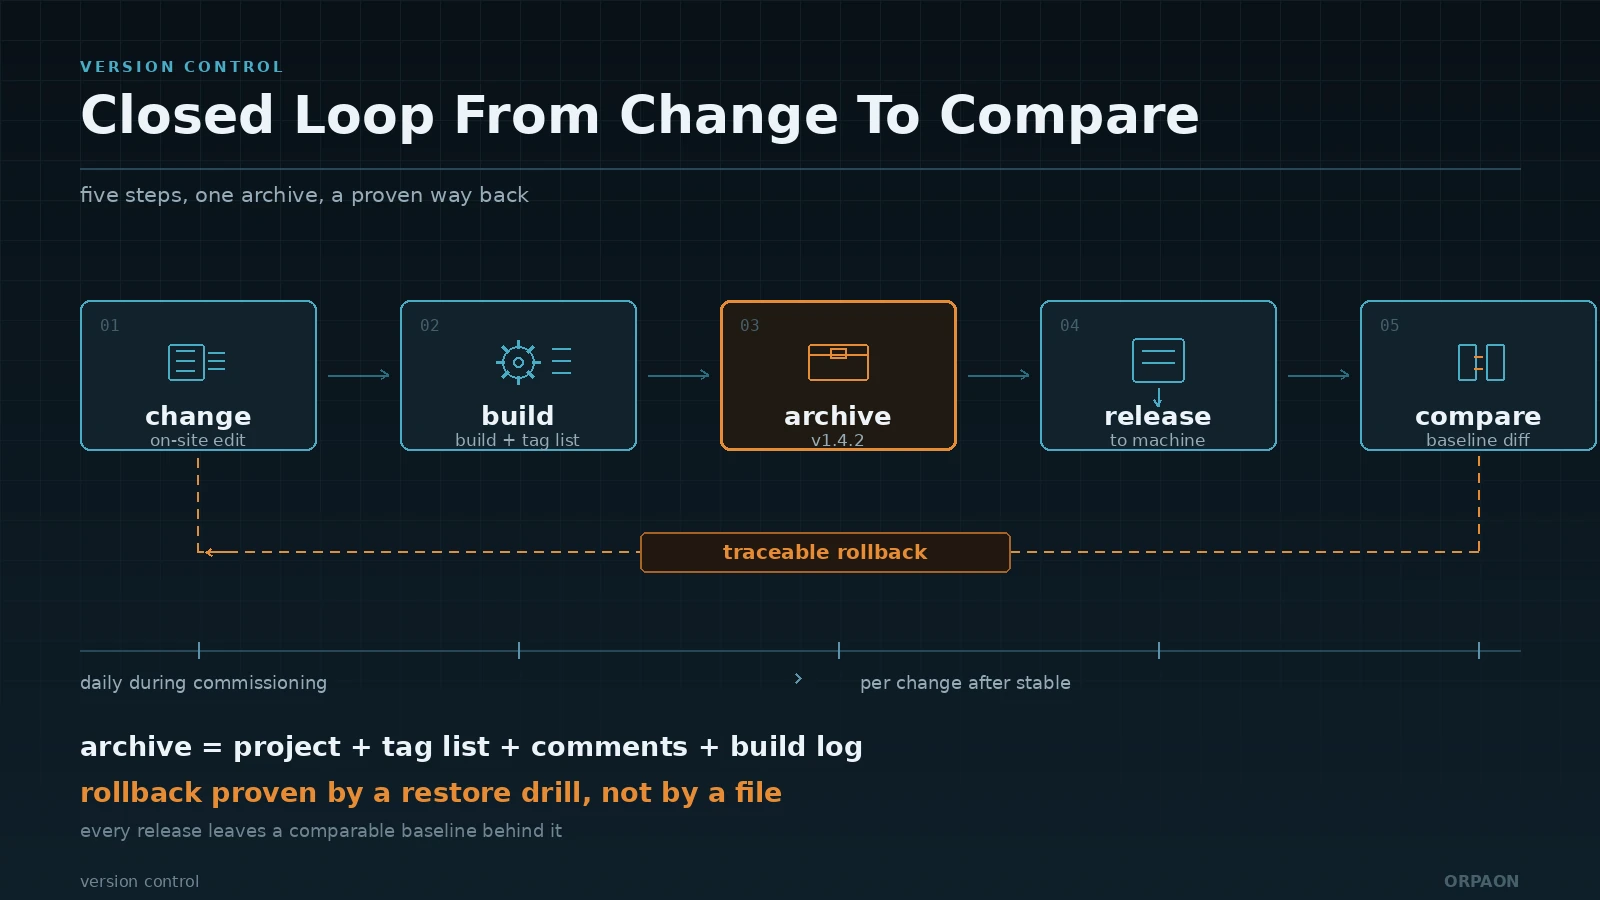
Perubahan di lapangan adalah sumber utama program melenceng. Belasan revisi sehari selama commissioning adalah hal biasa; tanpa catatan versi, seminggu kemudian tidak ada yang bisa memastikan revisi mana yang berjalan di mesin dan mana yang percobaan. Kendali versi harus menjawab tiga hal: revisi mana yang berjalan, apa yang berubah di dalamnya, dan ke revisi mana harus kembali.
- Aturan nomor versi: nomor mayor untuk perubahan proses atau struktur, nomor minor untuk parameter dan logika lokal; nomor versi ditulis di blok komentar awal program dan pada label di dalam panel, keduanya harus sama.
- Irama pengarsipan: arsipkan setiap hari selama commissioning, lalu setiap kali berubah setelah stabil; arsip memuat proyek sumber, tabel tag, catatan komentar, dan log build, dan satu butir yang hilang memutus rantai bagi orang berikutnya.
- Catatan perubahan: tuliskan siapa mengubah apa, kapan, mengapa, dan sejauh mana dampaknya; perubahan pada interlock dan logika terkait keselamatan ditandai terpisah dan ditinjau ulang.
- Cadangan dan pemulihan: simpan satu cadangan yang dapat dipulihkan offline di mesin dan satu set riwayat di server; keabsahan cadangan dibuktikan lewat uji pemulihan, bukan lewat keberadaan berkas.
Logika terkait keselamatan punya tuntutan tambahan. ISO 13849-1:2023 menetapkan jalur rancangan dan verifikasi bagi bagian sistem kendali yang terkait keselamatan, dan fungsi keselamatan tidak dapat hanya berada di seksi program biasa yang dibedakan lewat komentar. Peraturan Mesin Uni Eropa (EU) 2023/1230 berlaku sejak 20 Januari 2027, dan perangkat lunak sebagai bagian terkait keselamatan memerlukan versi serta rekaman verifikasi yang dapat ditelusuri. IEC 62443-3-3:2013 menuntut kendali atas perubahan program dan akses: siapa boleh mengunduh, siapa boleh mengubah parameter, dan apakah perubahan tercatat, semuanya termasuk lingkup penyerahan, bukan tambahan opsional.
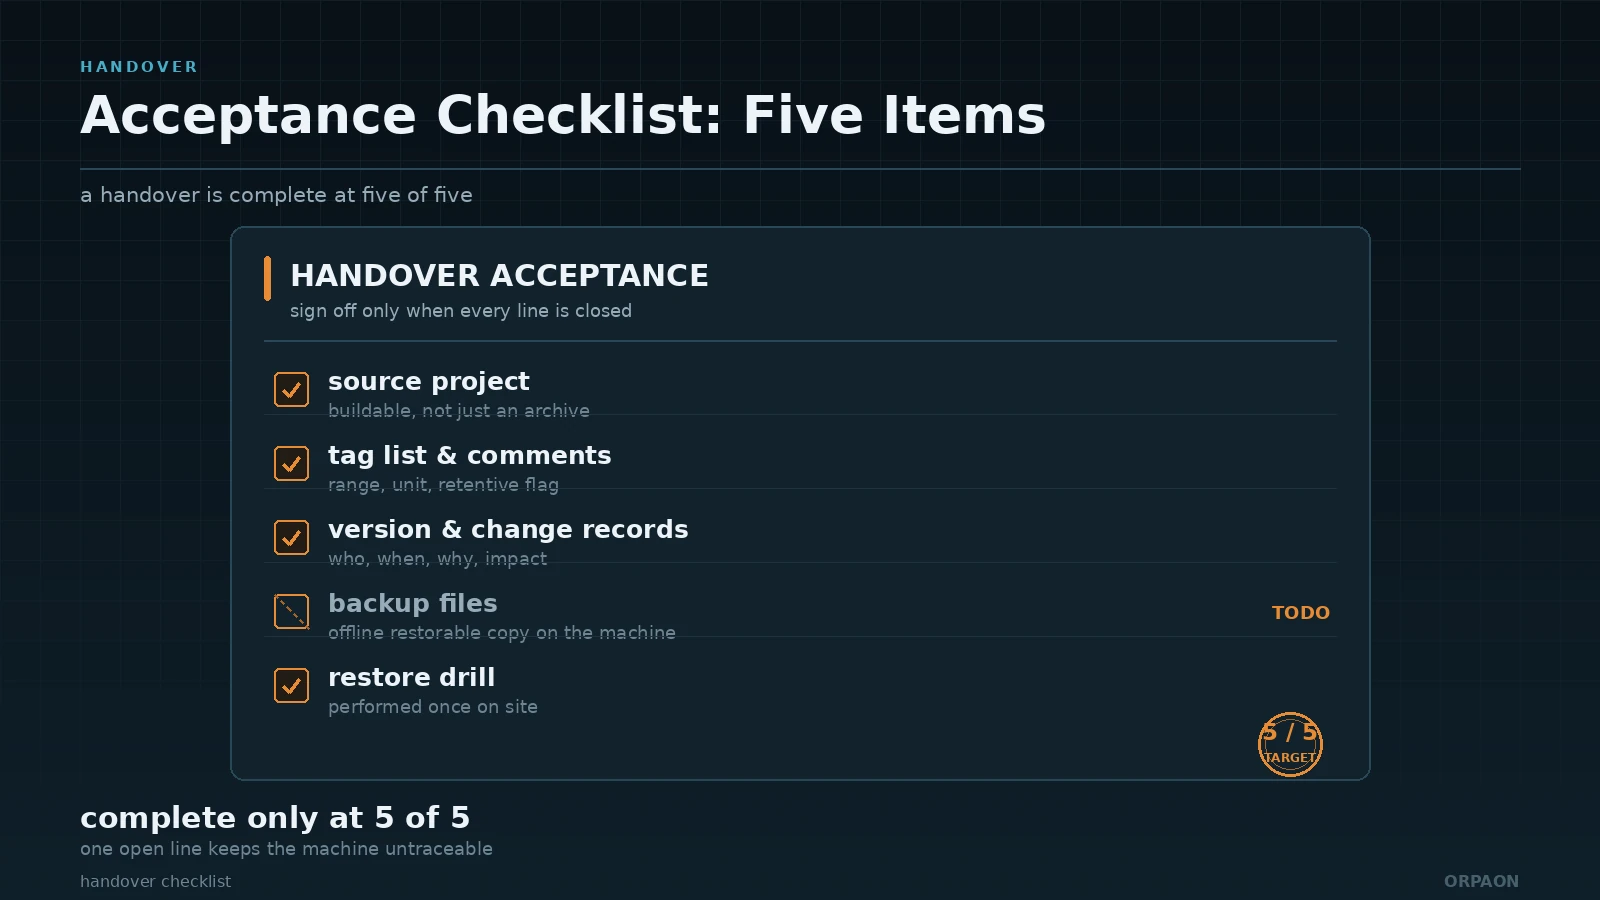
Penerimaan serah terima sebaiknya memakai daftar periksa, selesai hanya bila kelima butir ada: proyek sumber dan proyek yang dapat dikompilasi, tabel tag dan komentar, catatan versi dan perubahan, berkas cadangan beserta langkah pemulihan, dan satu uji pemulihan di lapangan. Uji pemulihan adalah langkah yang paling sering dilewati dan paling banyak membuka masalah: berkas cadangan ada tetapi tidak dapat dipulihkan bukan hal langka.
Kesimpulan: standardisasi menghemat biaya penerimaan pekerjaan
Manfaat standardisasi program PLC jarang masuk ke berita acara penerimaan. Ia muncul tiga tahun setelah serah terima, pada suatu penanganan gangguan: apakah penerima berikutnya dapat menemukan bagian bermasalah dalam setengah hari, apakah mengubah satu interlock mengganggu stasiun lain, dan berapa lama kembali ke versi sebelumnya. Pelapisan, penamaan, dan kendali versi melakukan hal yang sama — mengubah program dari pengalaman pribadi menjadi aset tim. Bagi pembuat mesin, hasil langsungnya adalah tingkat pemakaian ulang yang lebih tinggi pada proyek baru dan siklus commissioning yang lebih pendek; bagi pabrik, pemeliharaan tidak lagi terikat pada pengembang awal. Sebaiknya mulai dari satu model mesin dengan pengulangan tinggi, membuktikan kerangkanya di situ sebelum menyalin ke model lain, yang lebih mudah mengakar daripada peluncuran serentak di seluruh pabrik.
Jadwalkan diskusi solusi
Bila perusahaan Anda sedang menuju standardisasi program PLC, atau ingin meninjau lebih dulu aturan penamaan, kendali versi, dan daftar serah terima program yang ada, silakan hubungi kami untuk membahas jenis perangkat, skenario pemakaian ulang, dan persyaratan penyerahan. Kami akan menyarankan jalur bertahap sesuai tingkat pengulangan model mesin dan kondisi program saat ini.
Hubungi Kami