Sistem Pemantauan Efisiensi Peralatan OEE
Sistem pemantauan efisiensi peralatan OEE menjawab tiga pertanyaan: berapa lama mesin seharusnya berjalan, berapa lama mesin benar-benar berjalan, dan apakah semua yang diproduksi dalam waktu itu berkualitas baik. Sistem mencatat status mesin, alasan berhenti serta data produksi dan kualitas dengan satu standar yang disepakati, menghitung ketersediaan, kinerja dan kualitas, lalu memecah angka tersebut per mesin, per shift dan per jenis kerugian. Artikel ini membahas jalur akuisisi status mesin, aturan atribusi waktu berhenti dan kerugian, kualitas data dan penyelarasan waktu, perhitungan tiga faktor, tampilan analisis yang umum, penerapan bertahap, serta hal yang perlu diperiksa saat memilih lini percontohan dan serah terima sistem.
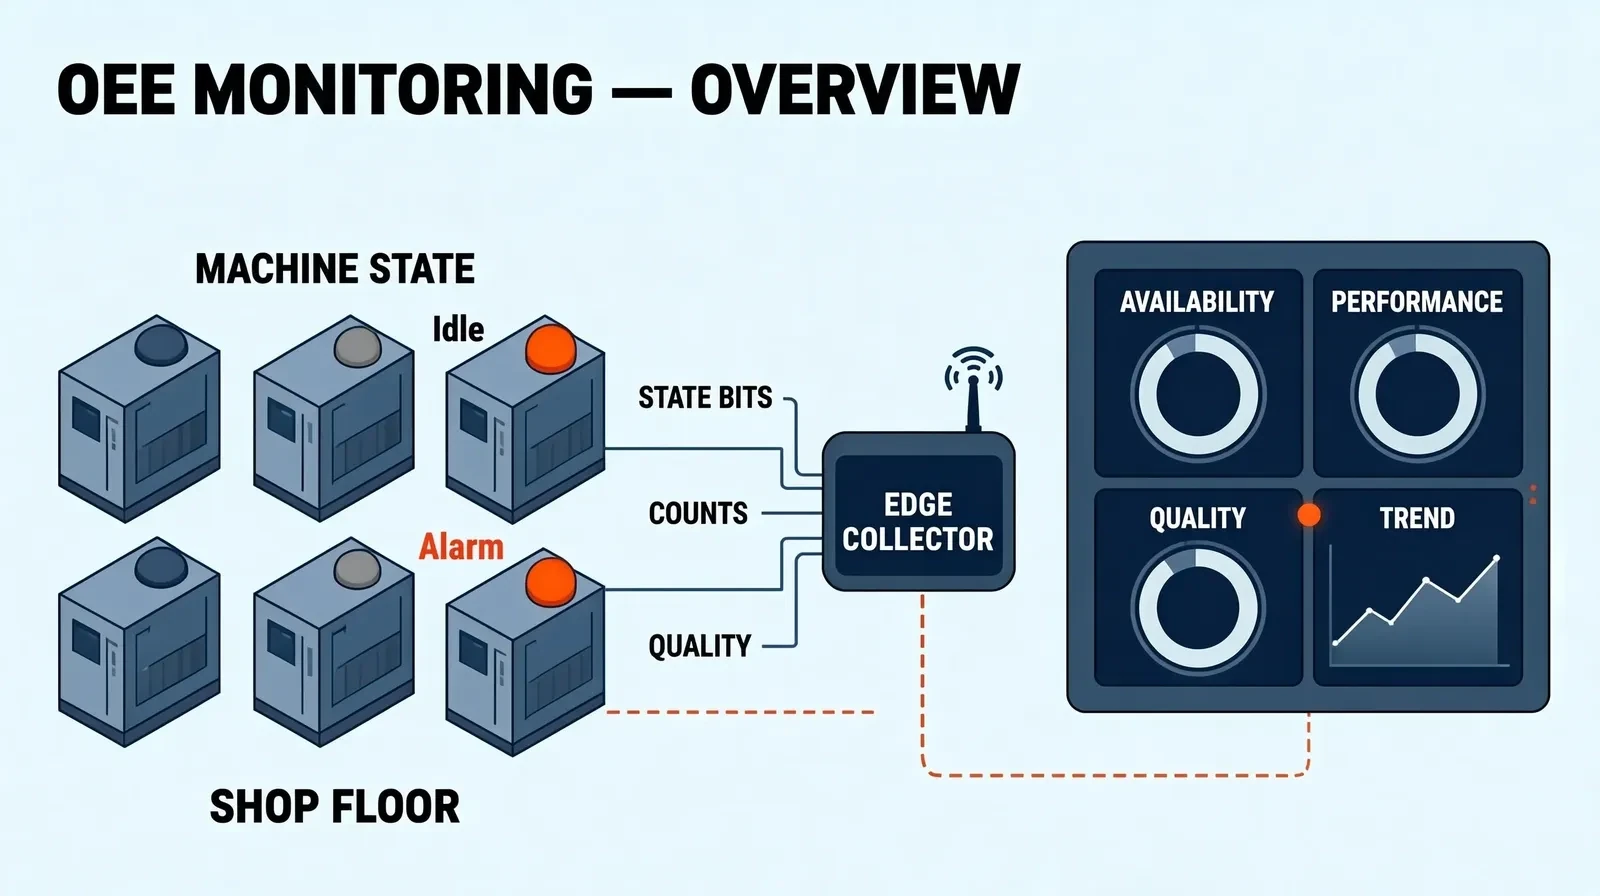
Tiga pertanyaan yang harus dijawab OEE
Nilai OEE bukan pada satu persentase akhir, melainkan pada kemampuannya mengubah "di mana persisnya peralatan kehilangan waktu" menjadi catatan yang bisa ditelusuri satu per satu. Tentukan dulu pertanyaan yang harus dijawab sistem sebelum membangunnya, agar setiap bidang punya alasan untuk ada.
- Berapa banyak dari waktu produksi terencana yang benar-benar dipakai untuk produksi
- Di mana mesin benar-benar berhenti: kerusakan, ganti model, kekurangan material atau menunggu
- Apakah kecepatan turun saat mesin berjalan, dan apakah berhenti singkat serta idle tercatat
- Berapa banyak produk yang perlu dikerjakan ulang atau dibuang, dan di mesin serta shift mana
- Apakah pertanyaan ini bisa dipecah menurut mesin, shift dan produk sekaligus
Kesalahan yang umum adalah membeli perangkat lunak dasbor lebih dulu dan baru bertanya dari mana datanya datang. Urutan yang lebih aman justru sebaliknya: sepakati definisi dulu, lalu akuisisi, dan baru dasbor.
Dari mana status mesin datang: lapisan akuisisi
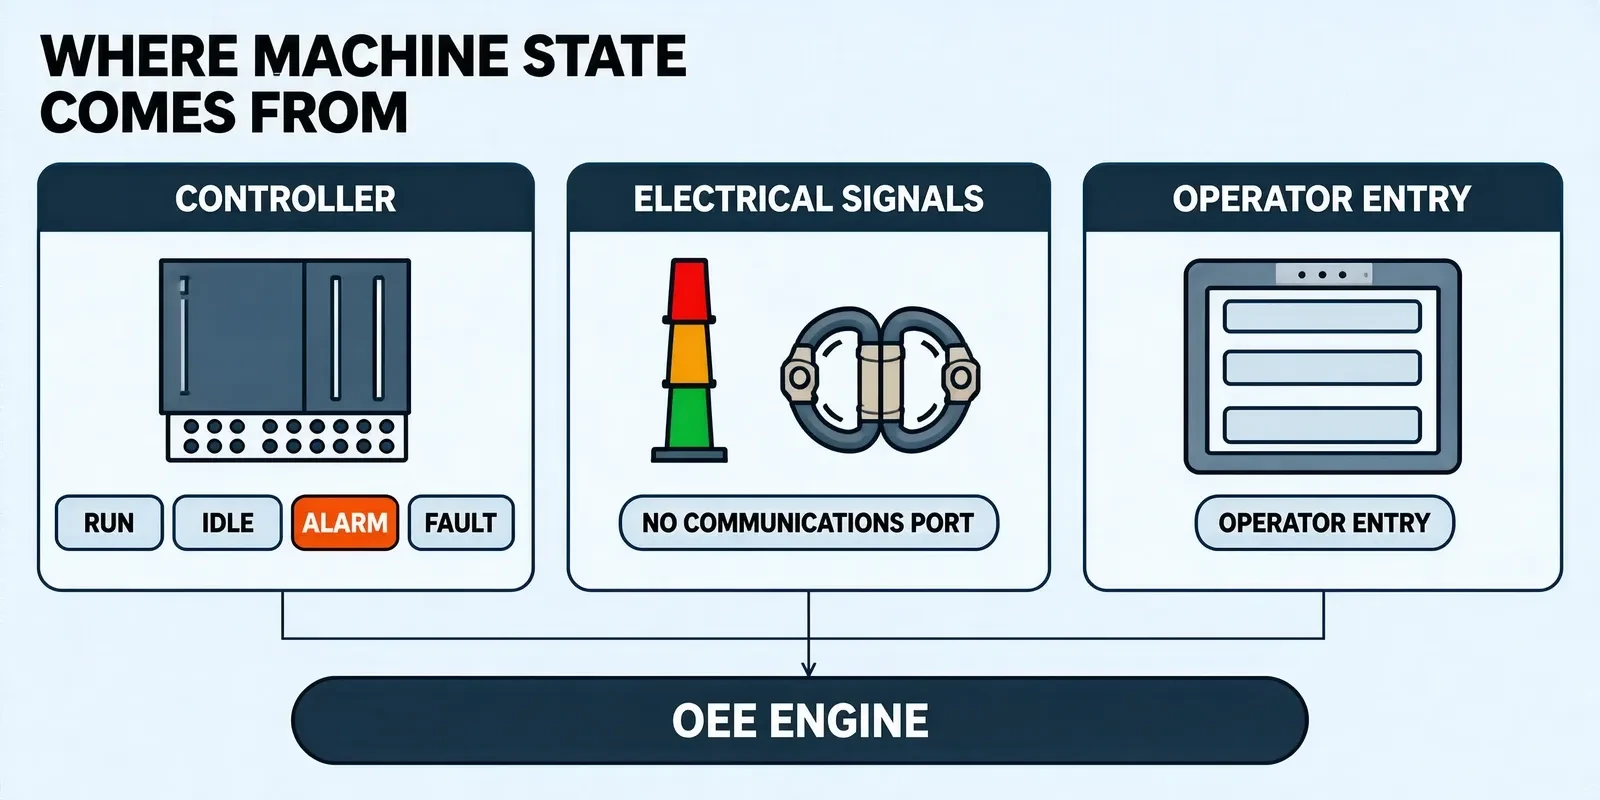
OEE bersandar pada catatan bagaimana status mesin berubah sepanjang waktu. Kondisi lantai produksi sangat beragam, dan sinyal apa yang bisa diberikan sebuah mesin menentukan seberapa akurat catatan itu. Dalam praktik beberapa cara akuisisi dikombinasikan: akuisisi otomatis mencakup mesin utama, dan entri manual menutup periode tanpa sinyal.
- Sinyal kontroler: baca bit status jalan, idle, alarm dan gangguan dari PLC atau kontroler mesin; akurasi bergantung pada titik yang diekspos mesin
- Sinyal listrik: gunakan trafo arus, lampu tiga warna atau kontak relai untuk menilai apakah mesin berjalan, cocok untuk mesin lama tanpa port komunikasi
- Cacah dan siklus: hitung jumlah aktual dan kecepatan dari pencacah produksi atau sinyal siklus, dipakai untuk kinerja
- Parameter proses: putaran spindel, tekanan dan suhu membantu memastikan mesin berada dalam status pemrosesan efektif
- Data kualitas: hubungkan dengan stasiun inspeksi, sistem visi atau catatan pengerjaan ulang untuk memperoleh jumlah baik dan cacat
- Entri manual: untuk ganti model, menunggu dan uji coba tanpa sinyal otomatis, regu memilih kode alasan di terminal sebagai cadangan
Atribusi waktu berhenti dan kerugian: sepakati definisi lebih dulu
Rincian waktu berhenti terlihat hanya sebagai cara memilah waktu, tetapi sebenarnya menentukan apakah angka OEE bisa memacu perbaikan. Dua puluh menit yang sama, jika dihitung sebagai kerusakan atau sebagai ganti model, menuntut tindakan perbaikan yang sama sekali berbeda. Sebelum mulai, sepakati klasifikasi bersama tim proses, peralatan dan produksi, lalu tuliskan sebagai tabel kode alasan yang dapat dipelihara.
| Kategori kerugian | Cara pencatatan waktu yang umum | Titik atribusi |
|---|---|---|
| Kerusakan | Awal dan akhir alarm | Pisahkan kegagalan mendadak dari berhenti kecil kronis yang sering luput |
| Ganti model dan penyesuaian | Awal dan akhir peralihan work order | Selaraskan dengan sistem work order agar tidak dihitung ganda dengan menunggu |
| Berhenti singkat dan idle | Peristiwa ambang atau cacah manual | Tentukan lebih dulu berapa lama dihitung satu kali dan kapan mulai dihitung |
| Kerugian kecepatan | Siklus aktual dibanding siklus standar | Siklus standar harus mencantumkan sumber dan versinya |
| Cacat dan pengerjaan ulang | Hasil inspeksi dan catatan pengerjaan ulang | Definisi baik dan buangan harus sama dengan departemen kualitas |
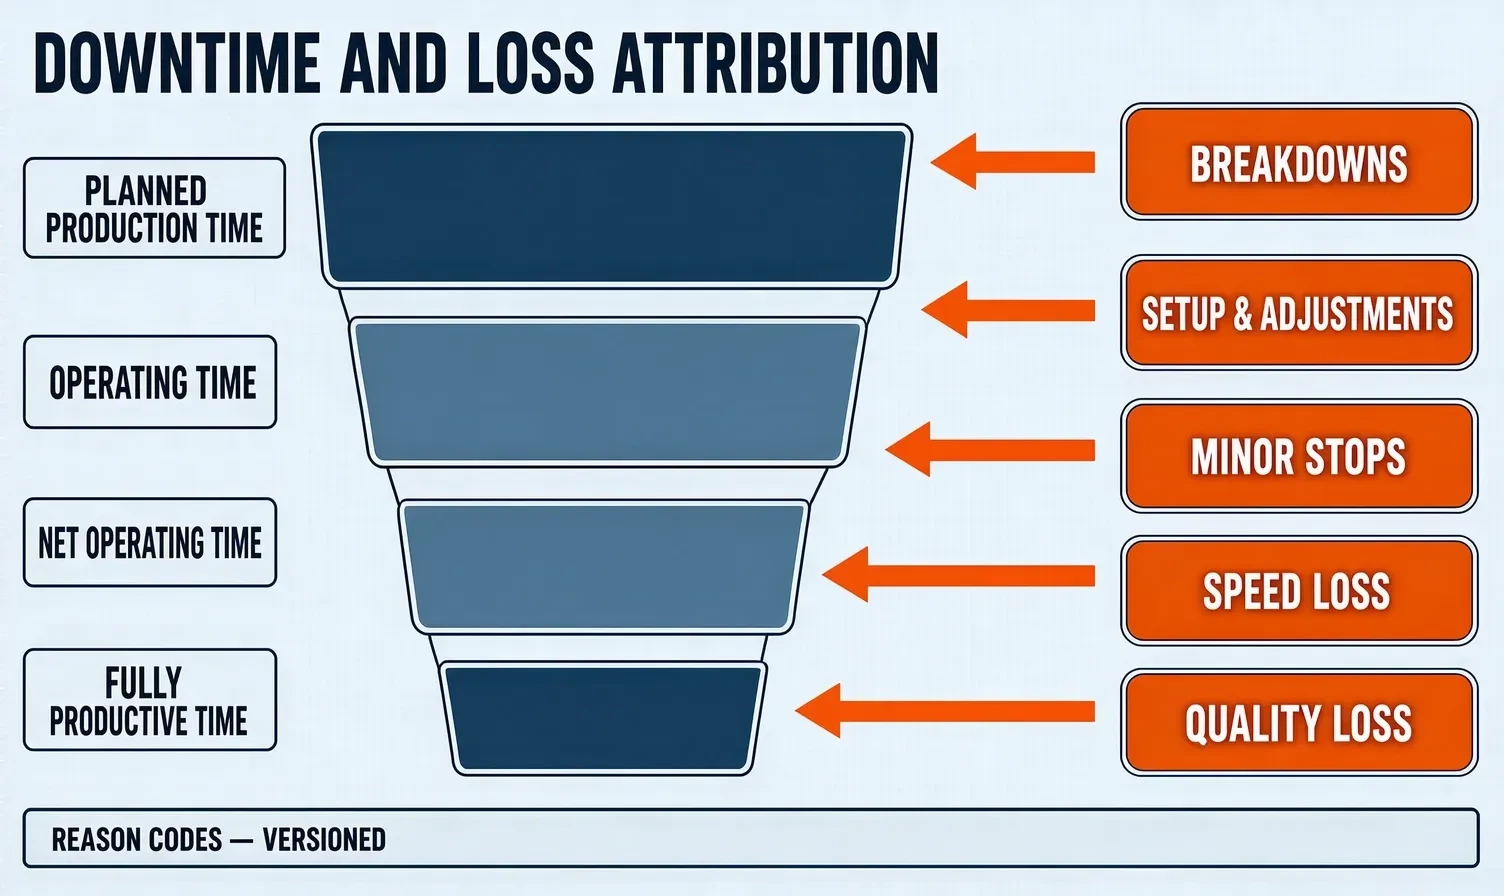
Setelah disepakati, definisi harus berversi. Perubahan tabel kode alasan mempengaruhi keterbandingan data historis, sehingga perubahan perlu dicatat dan waktu peralihan ditampilkan pada laporan.
Kualitas data dan penyelarasan waktu
Bagian laporan OEE yang paling sering dipertanyakan bukan rumusnya, melainkan datanya sendiri. Jam yang tidak seragam antar mesin, titik yang hilang saat jaringan putus dan bit status yang bergetar semuanya membuat durasi berhenti menyimpang. Ini masalah rekayasa dan bisa ditangani satu per satu dalam desain.
- Sinkronisasi jam: perangkat akuisisi dan server memakai satu sumber waktu, agar peristiwa yang sama tidak jatuh pada detik berbeda di sistem berbeda
- Penyangga saat offline: saat jaringan putus perangkat tepi menulis ke disk lebih dulu dan mengirim ulang setelah pulih, sehingga tidak ada celah data
- Peredaman status: saring bit status dengan durasi minimum agar getaran sesaat tidak tercatat sebagai beberapa kali berhenti
- Uji silang: jumlah produksi, sinyal siklus dan waktu jalan saling memvalidasi, dan data yang jelas bertentangan harus bisa ditandai
- Ketertelusuran perubahan: entri manual dan koreksi mencatat operator, waktu dan alasan, agar data tetap dapat diaudit
Cara menghitung tiga faktor OEE
Metode standar memecah OEE menjadi tiga faktor yang dikalikan, sehingga masalah pada salah satu faktor bisa dilacak sendiri dan bukan hanya disebut efisiensi rendah secara umum.
- Ketersediaan: waktu jalan aktual dibagi waktu produksi terencana, mencerminkan kerugian berhenti
- Kinerja: keluaran aktual dibagi keluaran teoretis untuk waktu jalan itu, mencerminkan kerugian kecepatan
- Kualitas: jumlah baik dibagi total keluaran, mencerminkan kerugian kualitas
- Hasil kali ketiganya: menghasilkan nilai OEE, dan faktor yang rendah layak ditelusuri sendiri
Tentukan lebih dulu bagaimana waktu produksi terencana didefinisikan. Apakah mencakup perawatan terencana, apel pagi dan penghentian lini terencana akan mengubah penyebut secara signifikan, sehingga perbandingan antar bengkel harus memakai definisi yang sama.
Dari data ke perbaikan: tampilan analisis yang umum
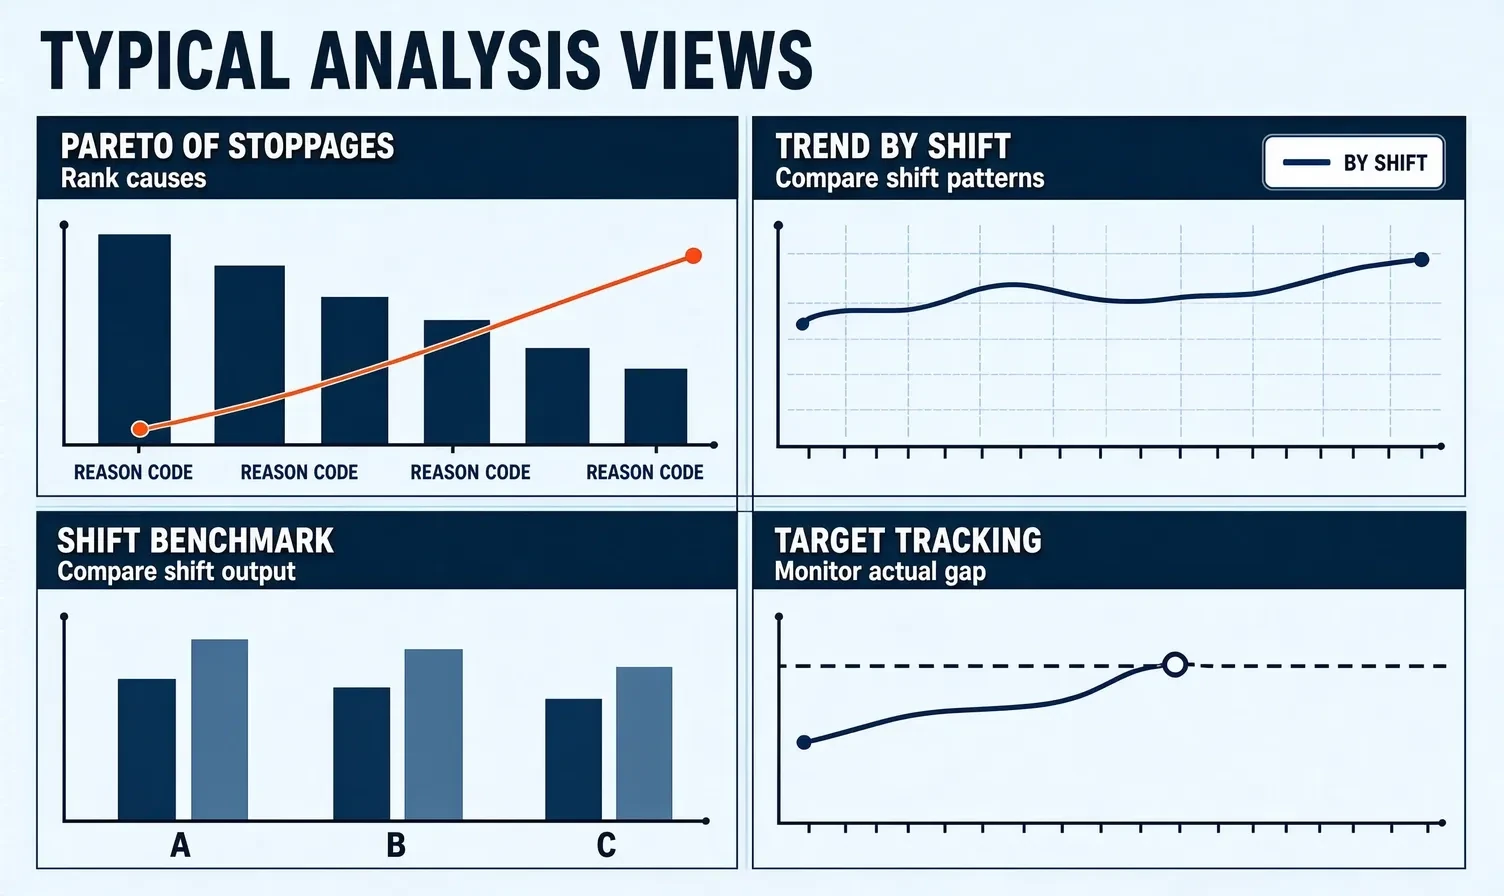
Mengumpulkan data hanyalah awal. Sistem benar-benar diterapkan ketika rapat lantai produksi memakainya untuk membahas masalah. Tampilannya tidak banyak, tetapi setiap tampilan harus mengarah langsung ke satu tindakan perbaikan.
- Pareto berhenti: urutkan waktu berhenti pada satu periode menurut kode alasan dan temukan penyumbang terkemuka
- Kurva tren: amati OEE dan tiap faktor per hari atau per minggu untuk menilai apakah perbaikan bertahan
- Pembandingan shift dan regu: letakkan data satu mesin untuk beberapa shift berdampingan untuk mengungkap masalah operasi dan serah terima
- Pelacakan target: tampilkan target dan aktual pada layar yang sama agar selisihnya jelas
- Penelusuran ke mesin dan lini: turun dari angka tingkat bengkel ke mesin tertentu untuk menemukan aset bermasalah
- Perbandingan sebelum dan sesudah: catat kapan tindakan diterapkan dan validasi efeknya dengan data di kedua sisi
Jalur penerapan bertahap
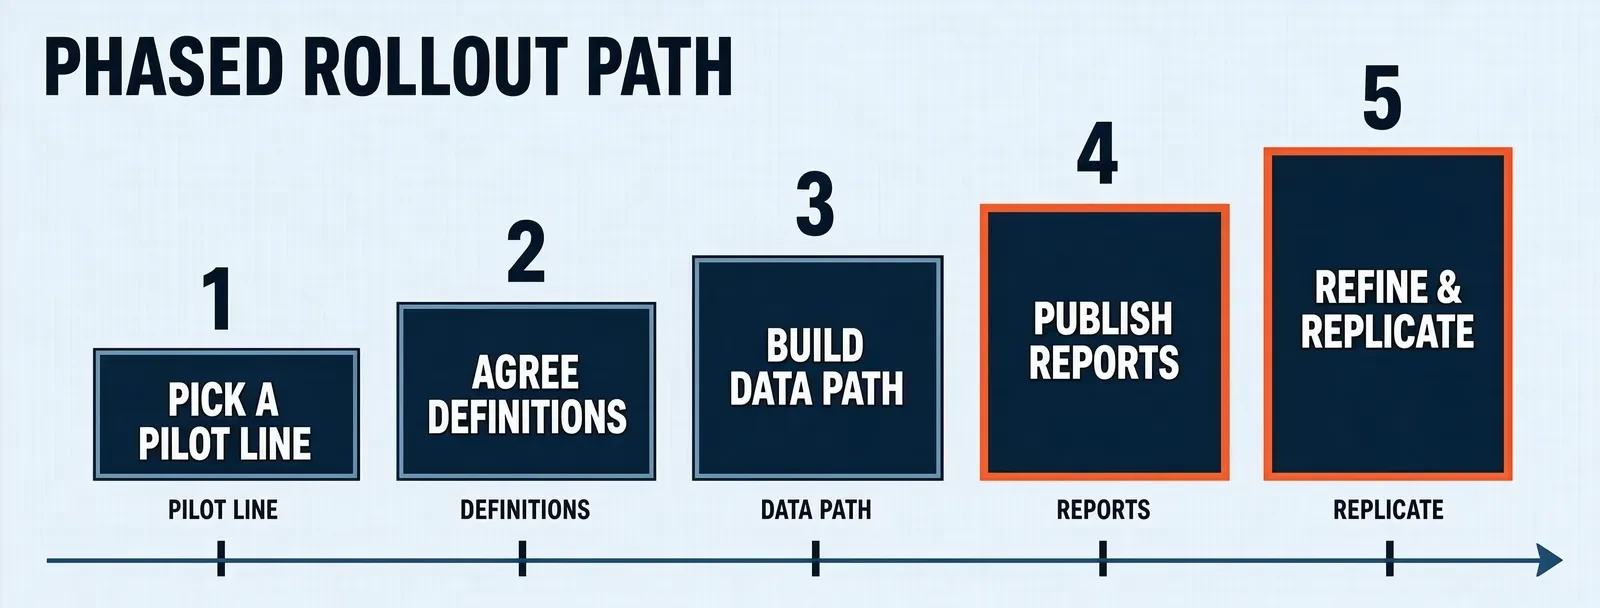
OEE sebaiknya tidak diterapkan ke seluruh pabrik sekaligus. Mulai dari satu lini, jalankan definisi, cara akuisisi dan templat laporan hingga bekerja, lalu salin ke lini berikutnya; biaya pengerjaan ulang paling rendah dengan cara itu.
- Pilih lini percontohan: pilih lini dengan status mesin yang jelas berfluktuasi dan kebutuhan perbaikan yang mendesak, lalu nyatakan pertanyaan yang harus dijawab
- Sepakati definisi dan kode alasan: bersama proses, peralatan dan produksi tetapkan klasifikasi waktu, tabel kode alasan dan sumber siklus standar
- Bangun jalur data: tentukan bagaimana status dan keluaran tiap mesin diambil dan lengkapi titik entri manual
- Terbitkan laporan dan pakai: mulai dengan Pareto berhenti dan pembandingan shift agar rapat lantai produksi benar-benar memakainya
- Perbaiki dan replikasi: sesuaikan definisi dan templat dari umpan balik uji coba, lalu perluas ke lini atau bengkel berikutnya
Hal yang perlu diperiksa saat memilih lokasi dan serah terima
Inti serah terima bukan apakah dasbornya bagus, melainkan apakah angkanya cocok dengan lantai produksi. Periksa satu per satu poin berikut sebelum mulai agar sistem tidak ditinggalkan setelah berjalan.
- Definisi yang dapat ditelusuri: klasifikasi waktu, kode alasan dan siklus standar punya definisi tertulis dengan sumber dan versi yang jelas
- Akurasi akuisisi: status yang diakuisisi otomatis telah dibandingkan dengan waktu berhenti nyata di lapangan dan selisihnya dalam rentang yang dapat diterima
- Entri manual yang dapat dipakai: titik entri di stasiun cukup praktis sehingga regu mau mengisinya, jika tidak datanya kurang berarti
- Penyelarasan waktu dan penyangga: jaringan putus, mulai ulang dan jam bergeser masing-masing punya cara penanganan yang jelas
- Kegunaan laporan: setidaknya satu laporan bisa langsung dipakai di rapat lantai produksi, bukan hanya menampilkan satu persentase
Batas dengan MES dan manajemen energi
OEE jarang berdiri sendiri. Sistem ini berbagi pekerjaan dengan MES dan manajemen energi, dan menyepakati batasnya menghindari membangun hal yang sama dua kali.
- Dengan MES: MES mengelola work order, material dan eksekusi produksi; OEE mengambil konteks work order dan produk dari MES agar tidak memeliharanya lagi
- Dengan pemeliharaan: alasan berhenti terhubung ke work order pemeliharaan, sehingga berhenti karena kerusakan bisa langsung membuat permintaan perbaikan
- Dengan manajemen energi: OEE melihat pemanfaatan waktu peralatan sementara manajemen energi melihat energi per unit produk; keduanya berbagi data keluaran dan waktu jalan yang sama
- Satu sumber kebenaran: jangan menghitung waktu jalan mesin yang sama secara terpisah di beberapa sistem; pilih satu tempat sebagai sumber resmi
Sejak 2009, Shanghai Chengxuan Intelligent mengembangkan perangkat lunak industri dan sistem otomasi, dengan praktik proyek di bidang akuisisi data lantai produksi, visualisasi produksi dan manajemen efisiensi. Lingkup penyerahannya mencakup akuisisi data peralatan, dasbor produksi dan sistem statistik efisiensi, dengan desain solusi dan pengembangan sistem untuk pemesinan, cetak injeksi, stamping, perakitan akhir dan pengemasan, serta engineer yang dapat dihubungi langsung.
Kesimpulan
Bagian tersulit dari sistem OEE bukan rumusnya melainkan definisi dan kualitas data. Urutan yang praktis adalah mulai dari satu lini yang status mesinnya jelas berfluktuasi, sepakati dulu klasifikasi waktu dan kode alasan, lalu bangun jalur data dan lengkapi entri manual, dan akhirnya bawa Pareto berhenti serta pembandingan shift ke rapat lantai produksi. Setelah efeknya terbukti, salin ke lini berikutnya. Saat memilih sistem, periksa terutama lima hal: definisi yang dapat ditelusuri, akurasi akuisisi, entri manual yang dapat dipakai, penyelarasan waktu dan penyangga, serta kegunaan laporan, agar angkanya dipercaya setelah berjalan. Shanghai Chengxuan Intelligent menyediakan desain solusi dan pengembangan sistem akuisisi data peralatan, visualisasi produksi dan statistik efisiensi untuk pemesinan, cetak injeksi, stamping dan perakitan akhir, dengan dukungan integrasi ke MES dan sistem inspeksi serta engineer yang dapat dihubungi langsung.
Diskusikan rencana efisiensi OEE Anda
Beri tahu kami berapa lini yang Anda miliki, jenis mesin apa yang terlibat dan bagaimana efisiensi dihitung saat ini, dan kami dapat menyarankan cara akuisisi status, aturan atribusi waktu berhenti dan desain laporan sesuai kondisi lapangan. Engineer dapat dihubungi langsung.
Hubungi Kami