Apa yang dikelola sistem pengumpulan data mesin
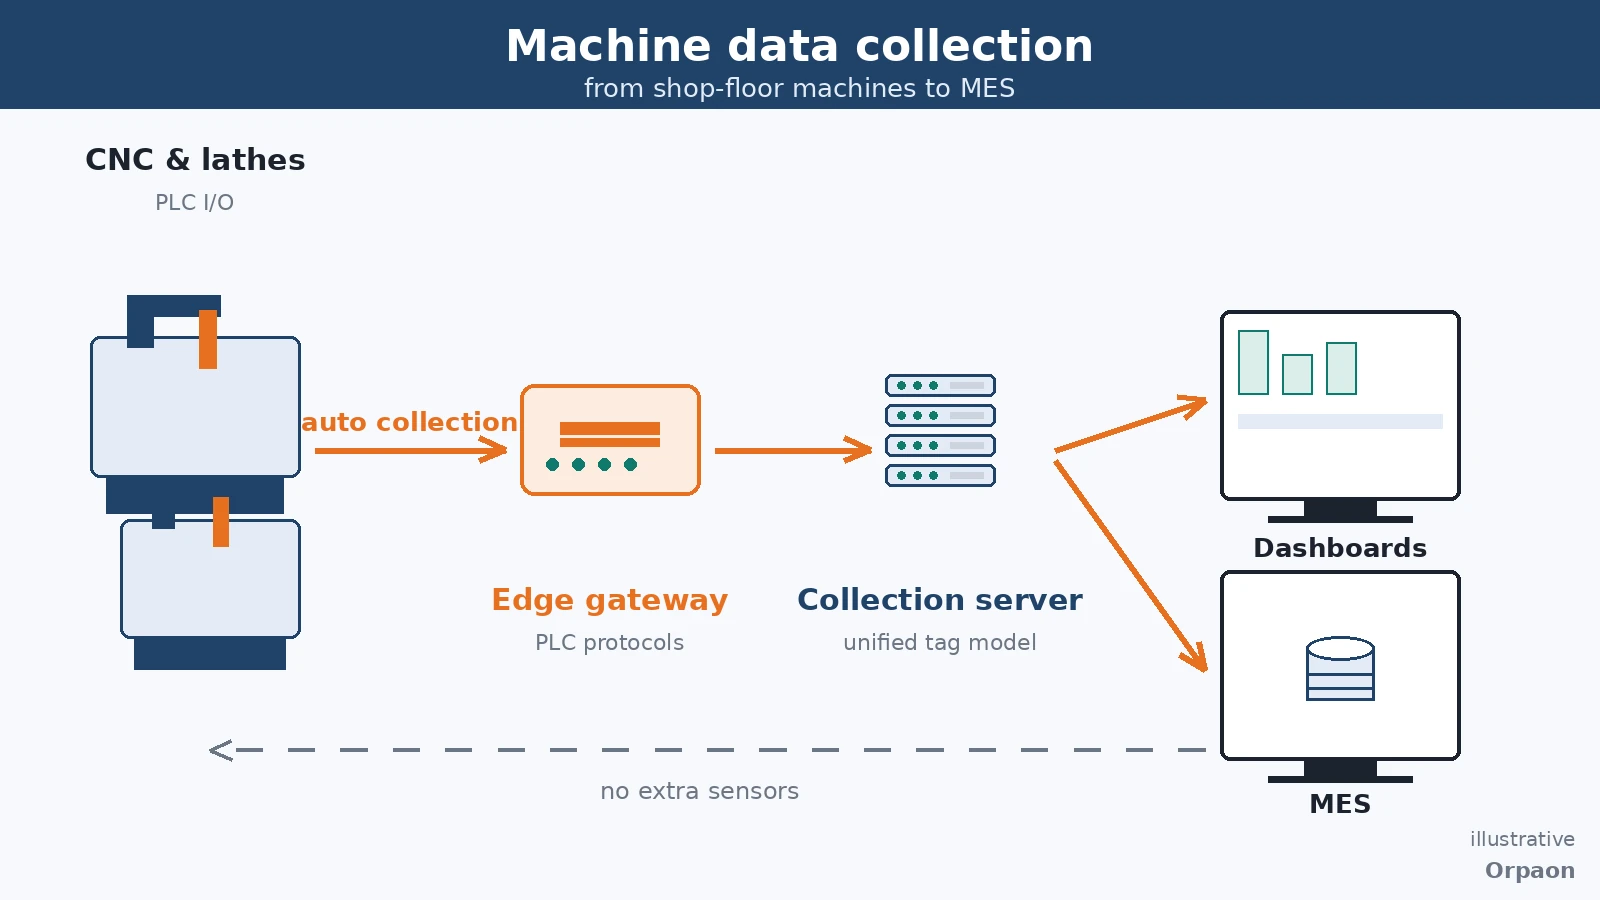
Sistem pengumpulan data mesin membaca status peralatan, penghitung produk, beban spindle, alarm, dan nilai proses dari PLC serta CNC secara otomatis, lalu menyatukannya menjadi fondasi data dengan aturan yang seragam, sehingga tingkat pemanfaatan dan penyebab berhentinya mesin tidak lagi bergantung pada catatan manual atau ingatan belakangan.
Tetapkan ruang lingkup pengumpulan lebih dulu: lima kelompok data adalah batas minimal
Banyak lantai produksi tidak kekurangan data; datanya tersebar di masing-masing mesin. Bubut ini punya penghitung, mesin itu hanya punya alarm, mesin khusus pihak ketiga tidak membuka satu pun antarmuka. Tugas pertama sistem pengumpulan data mesin adalah menetapkan ruang lingkup sebagai kamus data yang jelas, agar peralatan dari tahun dan merek berbeda berkumpul dalam satu model.
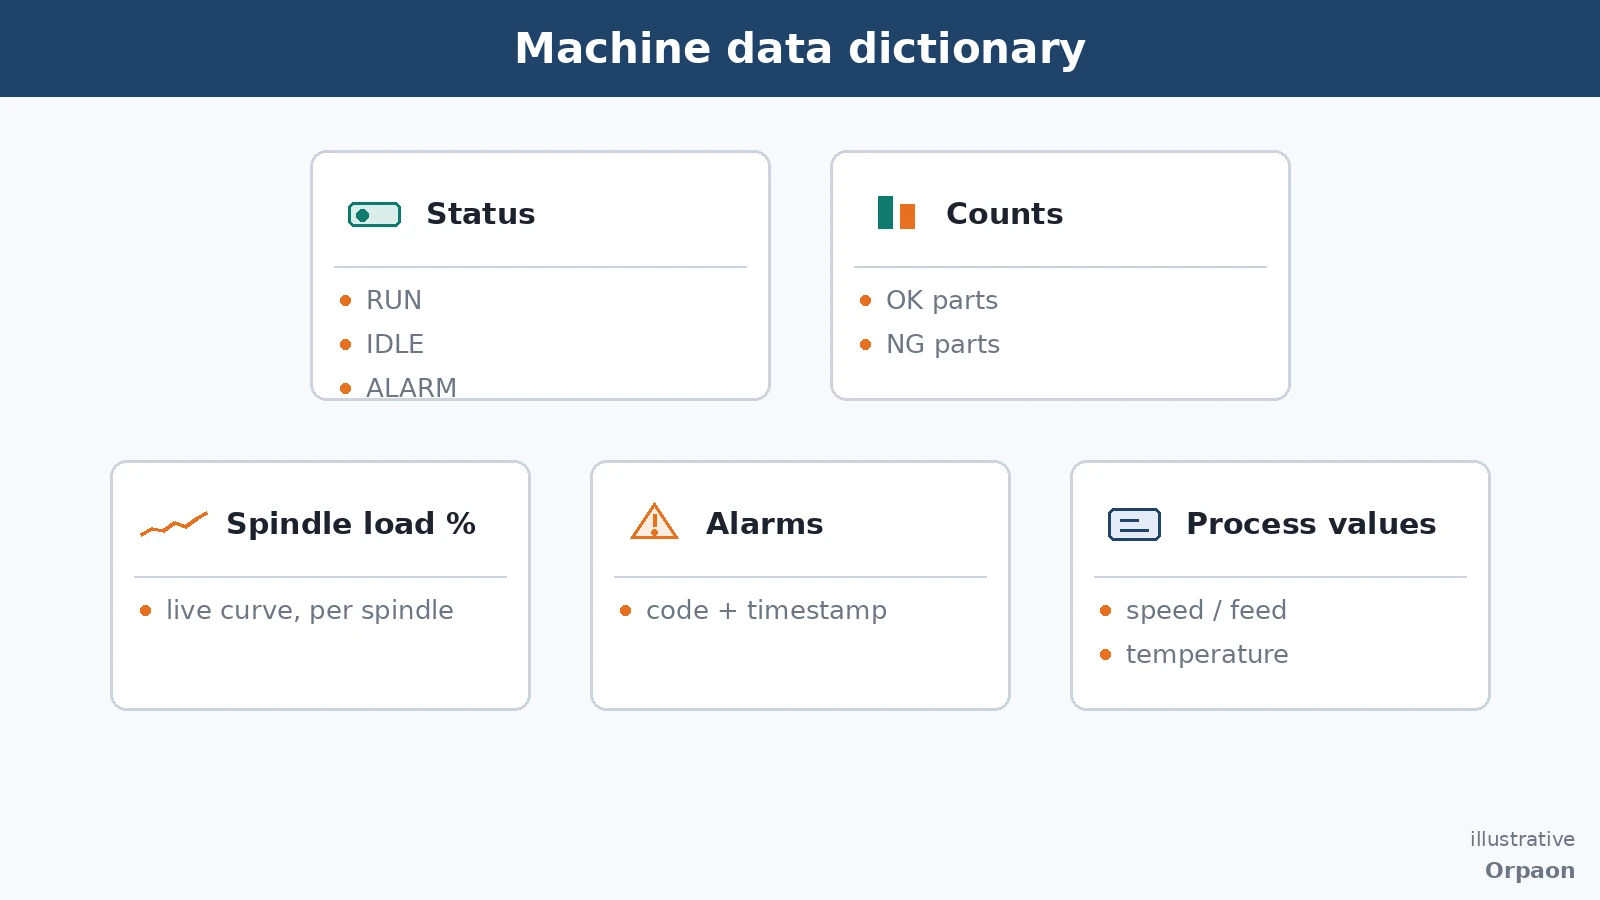
Dibandingkan kebutuhan umum lantai pemesinan, lima kelompok data berikut adalah batas minimal. Satu kelompok kurang, aturan statistik setelahnya akan kehilangan satu penopang:
- Status: berjalan, siaga, alarm, dan mati terdeteksi otomatis — dasar perhitungan tingkat pemanfaatan
- Penghitung: jumlah produk lolos dan gagal diambil langsung dari CNC atau PLC, tidak diinput ulang oleh manusia
- Beban: beban spindle dan override laju makan sebagai besaran kontinu, untuk menangkap kelebihan beban dan tren abnormal
- Alarm: kode alarm disimpan berpasangan dengan waktu mulai dan berakhir, untuk analisis pola kerusakan
- Nilai proses: putaran, laju makan, suhu, dan besaran kunci lain, diselaraskan dengan hasil kualitas
Semua lima kelompok itu terbaca langsung dari sisi peralatan. Setelah protokol lebih dari 20 merek PLC tercakup — keluarga Mitsubishi MELSEC, Siemens S7, Omron, Rockwell EtherNet/IP, Modbus RTU/TCP, PROFINET, OPC UA — sebagian besar titik tidak butuh sensor tambahan dan operator pun tak perlu menyalin angka di terminal. Apakah data lahir otomatis atau dirapikan belakangan, hal itu diputuskan di sini.
Aturan hitung didahulukan: data sama, cara menghitung beda, kesimpulan pun beda
Mengumpulkan data hanya langkah pertama; yang menentukan kredibilitas laporan adalah aturan perhitungan. Waktu berjalan yang sama bisa menghasilkan tingkat pemanfaatan yang berbeda jauh, tergantung pergantian setup dan menunggu bahan dihitung atau tidak. Downtime karena alarm dibebankan ke peralatan atau ke bahan, penanggung jawabnya sama sekali berbeda. Aturan harus dipatok tertulis lebih dulu; sistem hanya menjalankan aturan itu.
Satu set aturan yang lazim dipakai adalah sebagai berikut:
| Item data | Cara pencatatan | Kegunaan utama |
|---|---|---|
| Waktu per status | Sampling per detik, rekap per shift | Tingkat pemanfaatan, atribusi penyebab berhenti |
| Penghitung | Diambil dari penghitung NC/PLC, dicek akhir shift | Rekonsiliasi produksi, rasio lolos |
| Alarm | Disimpan sebagai kode dengan waktu mulai dan berakhir | Frekuensi dan pola kerusakan |
| Nilai proses | Disimpan sebagai deret waktu pada siklus tetap | Analisis korelasi dengan hasil kualitas |
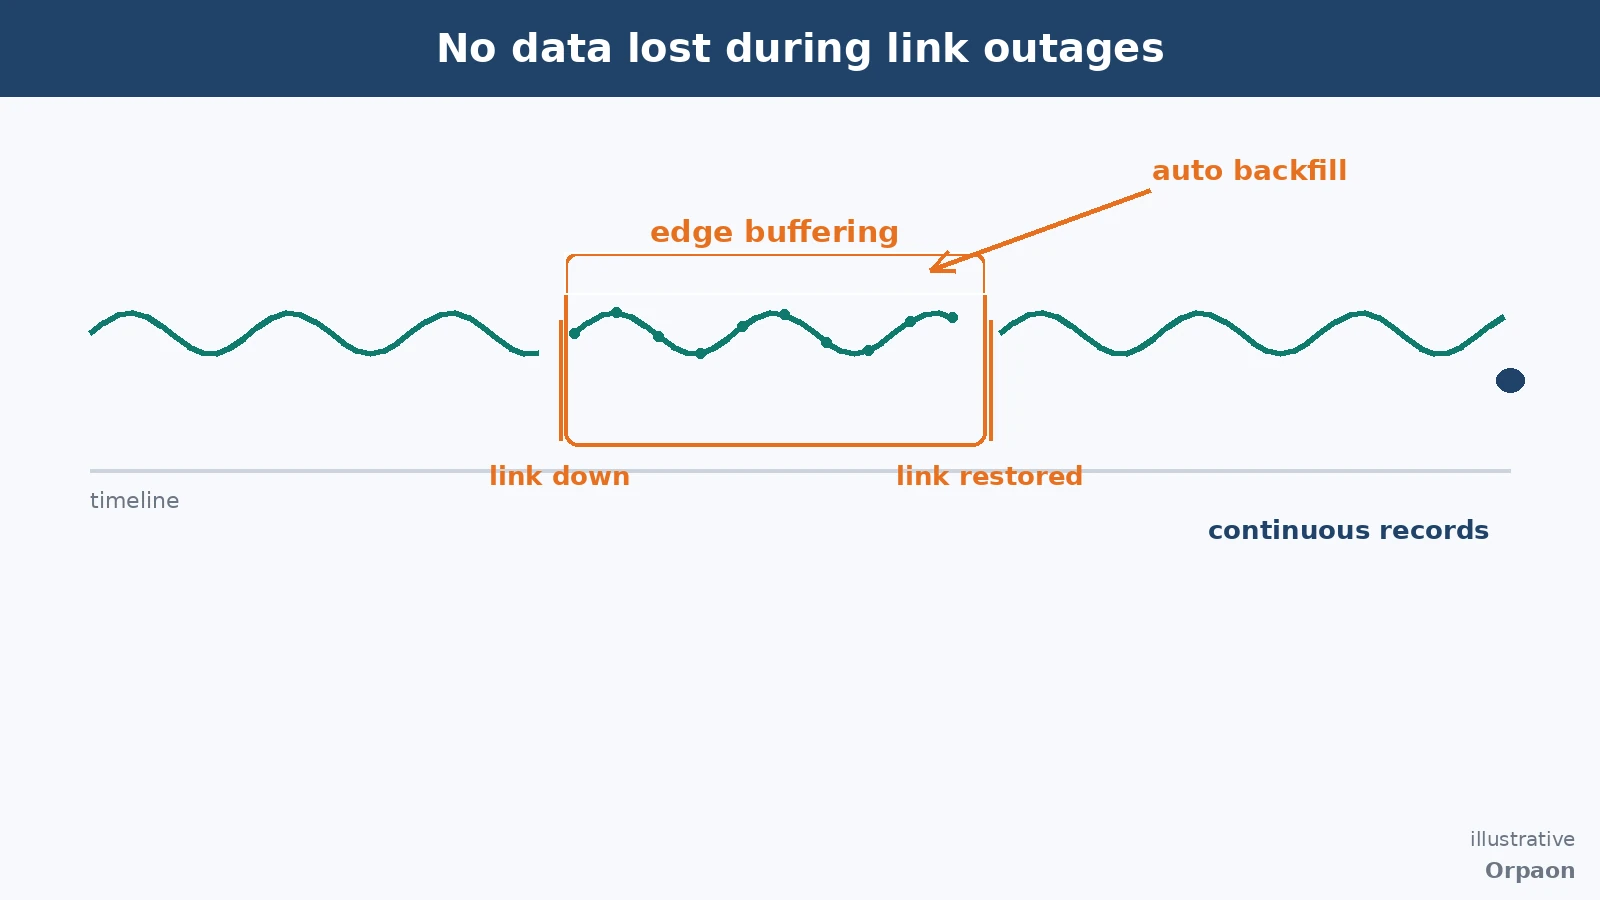
Jalur pengumpulan juga harus tahan terhadap jaringan yang putus. Gejolak jaringan di lantai produksi adalah hal biasa; selama putus, data dibuffer di tepi, dan setelah pulih diisi ulang otomatis, sehingga kurva tak berlubang. Buffering dan pengisian ulang saat jaringan putus adalah kemampuan yang dapat ditulis ke perjanjian teknis dan diserahkan sesuai klausul penerimaan — proyek yang telah diserahkan mencatat pengisian ulang otomatis kurva proses selama periode komunikasi terputus setelah pulih dan lolos penerimaan. Data naik melalui dua kanal, MQTT dan REST, dengan keamanan tingkat sertifikat, menghindari port telanjang yang terhubung langsung ke internet publik.
Lima langkah penerapan: dari daftar titik data hingga siap shift
Penerapan sistem pengumpulan data mesin bukan sekali pasang, melainkan rangkaian langkah yang dapat diterima per mesin. Dengan urutan yang benar, setiap langkah punya kriteria selesai yang jelas:
- Pendataan titik: susun antarmuka dan protokol yang tersedia per mesin dari daftar peralatan; hubungkan mesin utama dahulu, baru perluas
- Patokkan aturan: tuliskan aturan deteksi status, atribusi penghitung, dan klasifikasi alarm menjadi dokumen yang dikonfirmasi kedua pihak
- Bangun kanal: pasang gateway dan layanan pengumpulan, konfigurasikan buffering tepi dan jalur naik dua kanal, verifikasi pengisian ulang per mesin
- Hubungkan hilir: suplai data ke dasbor, laporan, dan MES; satukan nama kolom dan satuan ke dalam kamus data
- Jalankan penerimaan: uji coba per shift, cocokkan setiap laporan dengan dokumen aturan satu per satu, baru serahkan ke pemakaian shift
Lima langkah ini sudah teruji berulang di proyek nyata. ORPAON berfokus pada digitalisasi manufaktur sejak 2009; akuisisi data tingkat lantai produksi dan koneksi multi-protokol adalah kemampuan yang sudah memiliki rekam jejak penyerahan. Dokumen aturan dan kamus data diserahkan bersama proyek, dan peralatan tambahan kemudian bergabung ke model yang sama.
Ringkasan
Nilai sistem pengumpulan data mesin bukan pada banyaknya gateway terpasang, melainkan pada apakah aturan hitungnya mampu menjawab pertanyaan: bagaimana status diputuskan, penghitung menjadi tanggungan siapa, apa yang dilakukan saat jaringan putus, dan kepada siapa data disuplai. Tuliskan hal-hal ini dengan jelas dan terapkan per mesin, lantai produksi akan memiliki fondasi data yang dapat dipercaya dan dapat diperluas.
Jadwalkan konsultasi solusi
Sedang menimbang solusi pengumpulan data mesin di lantai produksi? Jadwalkan konsultasi untuk meninjau antarmuka peralatan dan aturan data langsung di lokasi.
Hubungi Kami