Digitalisasi produksi ramping: mulai dari pekerjaan mana
Langkah pertama digitalisasi produksi ramping bukan memilih perangkat lunak, melainkan memisahkan pekerjaan yang sebaiknya diemban sistem dari pekerjaan yang sebaiknya tetap pada penilaian orang, lalu memindahkannya satu per satu dalam urutan yang dapat dibatalkan. Kriterianya biasanya tiga: apakah pekerjaan itu menghasilkan angka yang dapat dibandingkan, apakah harus diingat lintas shift, dan apakah menentukan tindakan berikutnya. Cukup dua dari tiga, pekerjaan itu layak dimasukkan ke sistem. Menuntaskan takt, alasan henti dan hitungan barang dalam proses lebih dahulu jauh lebih mudah diterima regu daripada menyalakan belasan modul sekaligus.
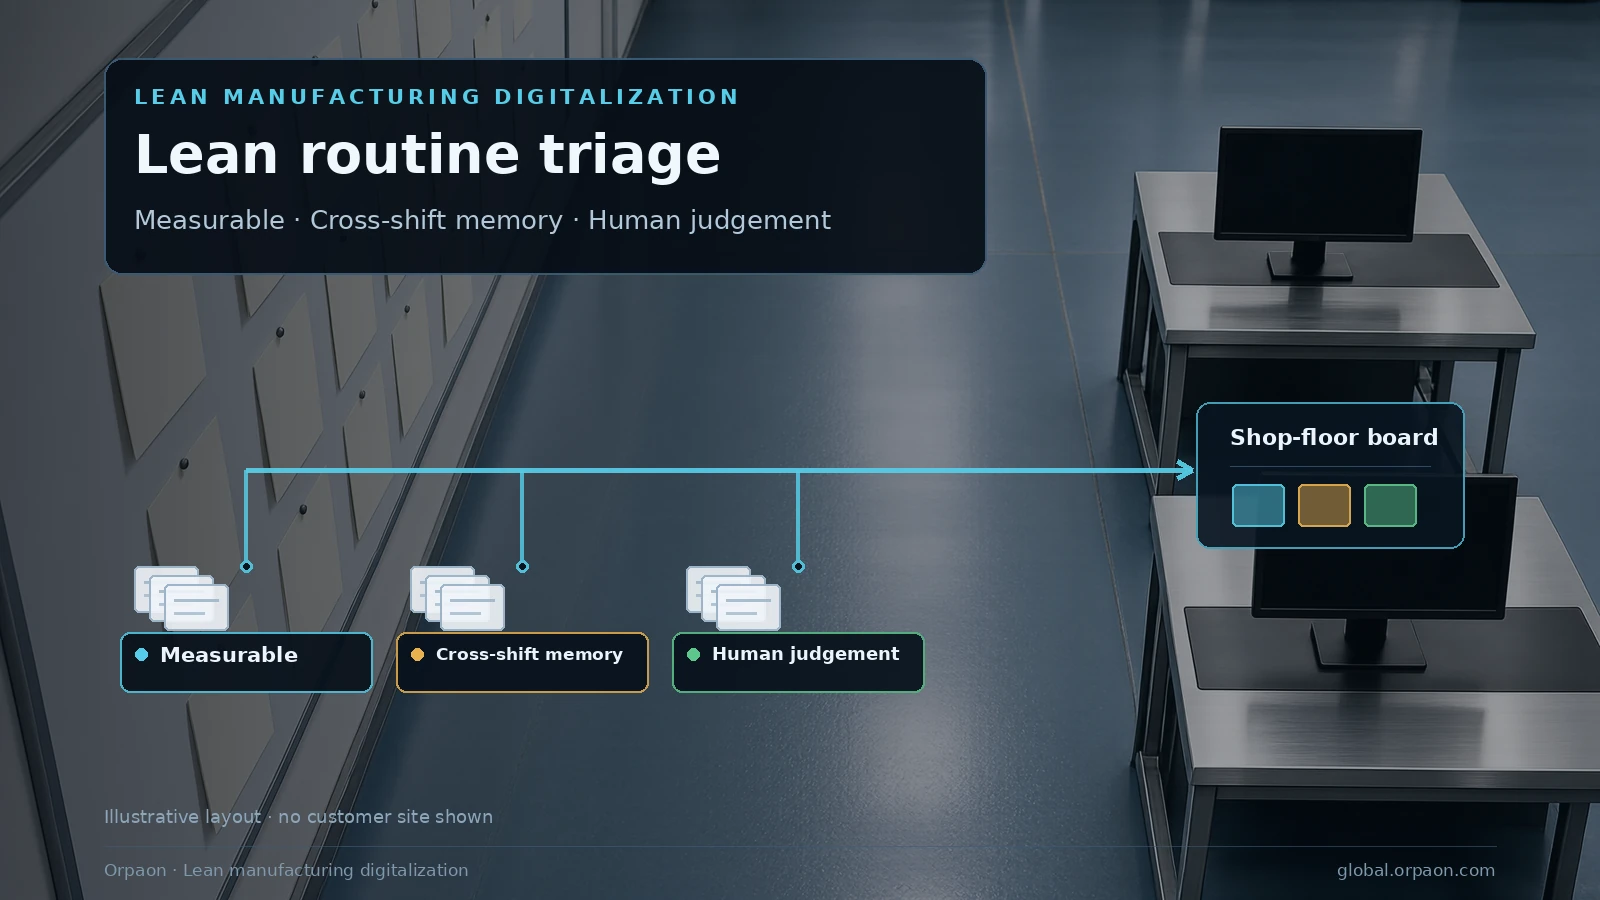
1. Mulai dengan membagi pekerjaan lantai produksi menjadi tiga kelompok
Pemborosan dalam produksi ramping sering terjadi di sambungan antarproses, dan sambungan itu masih dijaga oleh serah terima lisan serta catatan kertas. Digitalisasi bukan memindahkan semua formulir kertas ke layar, melainkan mengunci sambungan yang berulang kali memicu perdebatan menjadi catatan yang dapat ditelusuri. Tanpa pembagian ini, hasil yang sering muncul adalah data terkumpul setiap hari sementara rapat awal shift tetap mencocokkan angka dari ingatan.
- Pekerjaan yang menghasilkan angka dapat dibandingkan: takt, durasi henti, jumlah barang dalam proses, tingkat lolos pertama. Cocok masuk sistem.
- Pekerjaan yang harus diingat lintas shift: klasifikasi alasan henti, daftar periksa ganti model, status usulan perbaikan. Cocok masuk sistem.
- Pekerjaan yang bergantung pada penilaian di tempat: konfirmasi unit pertama, tindakan untuk cacat tertentu. Tetap pada orang, sistem hanya menyimpan jejak.
- Pekerjaan yang dipakai sekali per shift: catatan rapat awal shift, tanda tangan serah terima. Papan tulis dan kartu kertas sudah cukup.
- Pekerjaan yang sudah masuk standar kerja: kunci standarnya lebih dulu, baru digitalkan. Urutan terbalik membuat kolom harus diubah setiap bulan.
2. Kapan sebuah pekerjaan layak masuk sistem
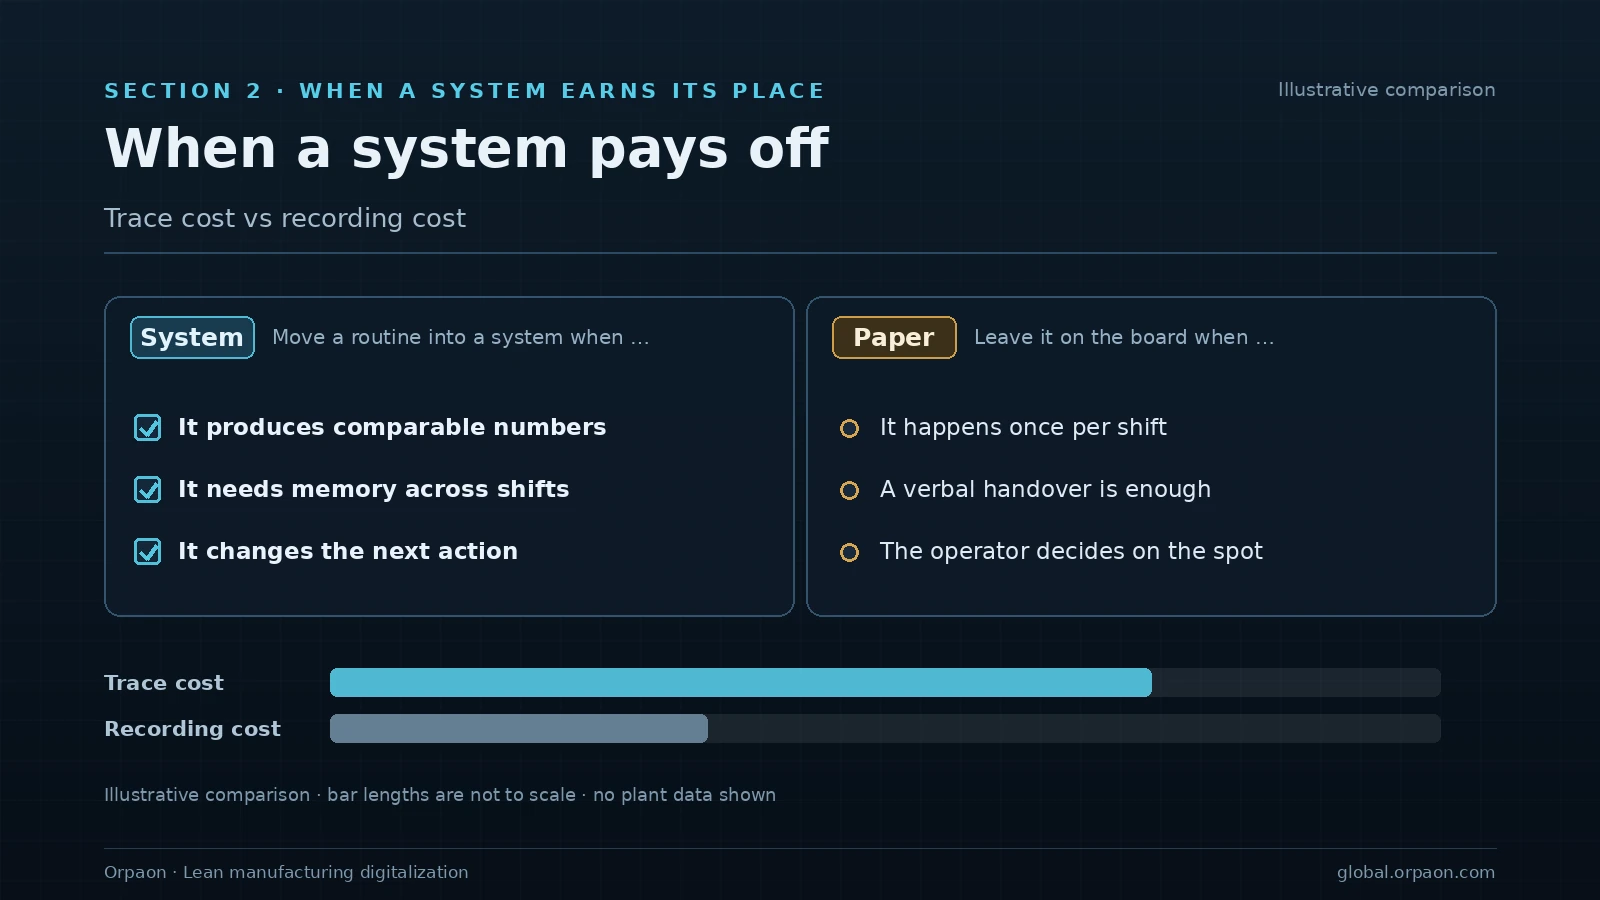
Metode ramping yang sama memberi hasil berbeda di dua pabrik, lebih karena beban pencatatan daripada perkakasnya. Sebelum memasang apa pun, hitung sekali: berapa kali pekerjaan itu ditanyakan ulang setiap pekan, dan berapa lembar catatan yang harus dibuka untuk satu penelusuran. Sistem hanya meringankan beban bila biaya penelusuran jelas lebih tinggi daripada biaya pencatatan.
| Pekerjaan lantai produksi | Tanda perlu masuk sistem | Tanda sebaiknya tetap di kertas |
|---|---|---|
| Takt dan laporan kapasitas | Ganti model sering dengan banyak varian, perencanaan berdasarkan pengalaman | Satu jenis produk berjalan terus, takt stabil bertahun-tahun |
| Henti mesin dan klasifikasi alasan | Cacat sejenis berulang tiap bulan dengan penjelasan berbeda | Cacat jarang dan selesai di tempat |
| Usulan perbaikan dan pembaruan standar | Usulan banyak, versi tidak lagi cocok dengan stasiun | Usulan diikuti secara lisan oleh ketua regu |
| Konfirmasi unit pertama dan ganti model | Ganti model sering, butir pemeriksaan mudah terlewat | Ganti model kurang dari sekali sepekan |
3. Definisi: takt, barang dalam proses dan kode alasan
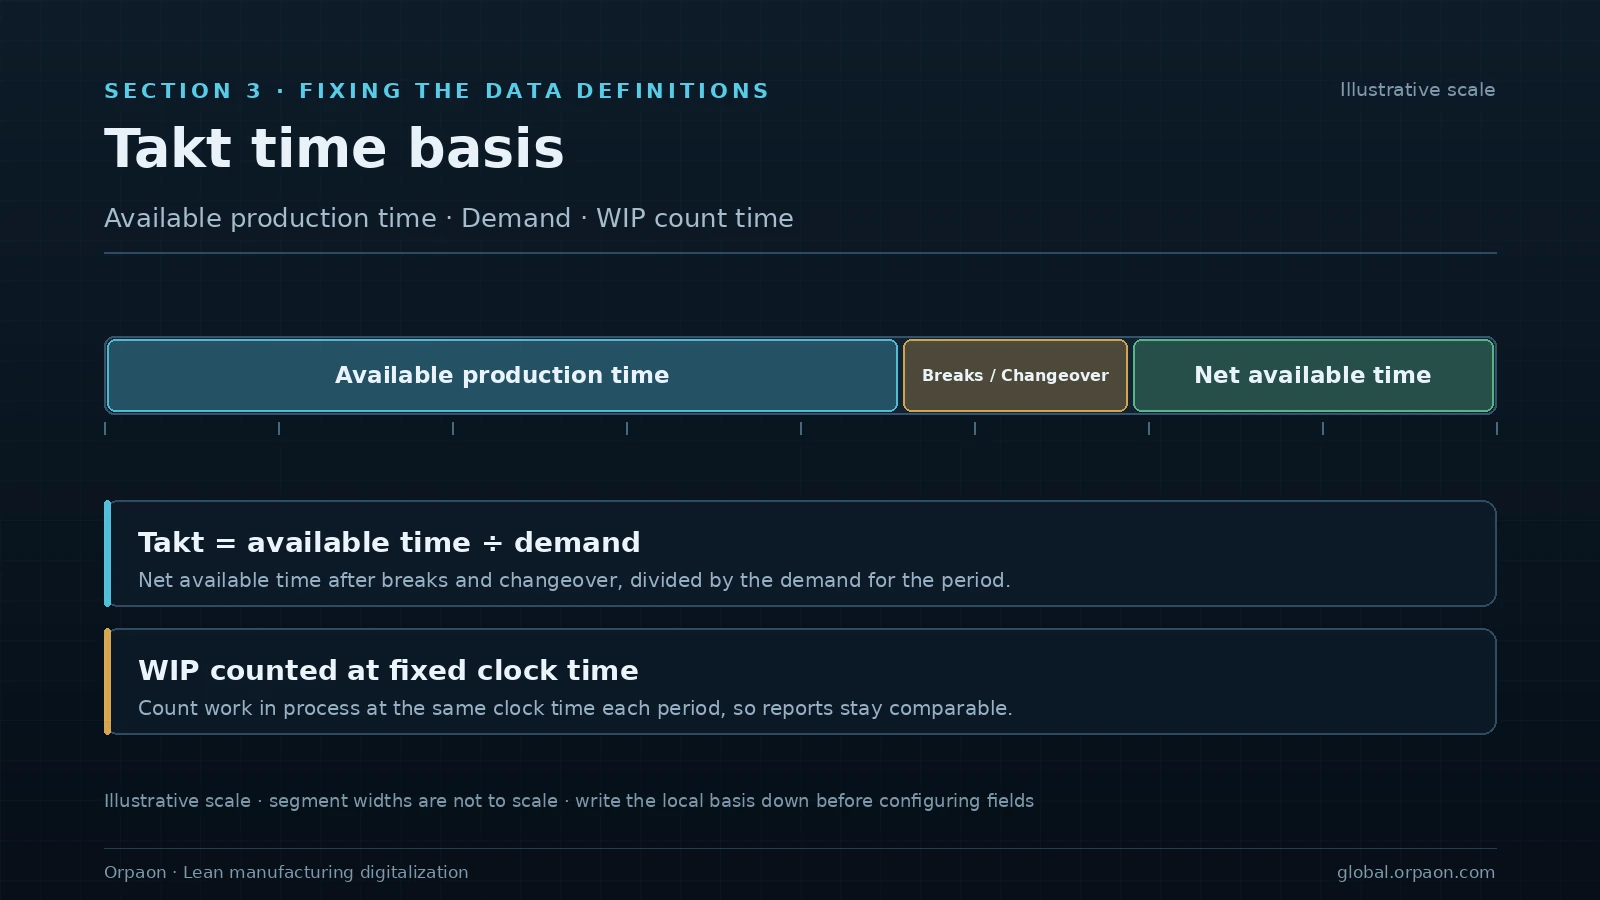
Tiga unsur kerja standar adalah waktu takt, urutan kerja, dan persediaan standar di tempat, dan ketiganya sudah menjadi definisi dasar produksi ramping sejak sistem produksi Toyota. Proyek digital biasanya tersandung ketika ketiga kata itu dijadikan kolom tanpa rumus yang disepakati. Apakah penyebut takt memakai waktu produksi terencana atau waktu kalender menentukan apakah dua lini dapat dibandingkan setara.
Penghitungan barang dalam proses adalah titik perdebatan kedua. Menghitung per stasiun memperlihatkan penumpukan, menghitung per lot mendukung perhitungan biaya. Keduanya tidak dapat dipakai dalam satu laporan. Kode alasan henti juga perlu ditahan: terlalu banyak butir membuat pencatat memilih sembarang, terlalu sedikit membuat penyebab tidak terlacak. ISO 22400-2:2014 memberi kerangka definisi untuk indikator seperti laju keluaran dan rasio pemanfaatan waktu, berguna saat membandingkan pabrik, tetapi setiap lantai produksi tetap harus menulis definisi lokalnya.
- Tulis penyebut takt dengan jelas: memakai waktu produksi terencana, dan sebutkan apakah istirahat serta ganti model dikurangkan.
- Tetapkan waktu penghitungan barang dalam proses pada awal jam, agar gejolak di tengah shift tidak menggeser angka.
- Jaga kode alasan henti di bawah lima belas butir, gabungkan sisanya ke kategori lain dan tinjau setiap bulan.
4. Urutan penerapan dan syarat rollback
Digitalisasi ramping cocok dijalankan pada satu lini percontohan, bergilir empat pekan, dan setiap giliran hanya menambah satu kelompok pekerjaan. Alasannya bukan kehati-hatian, melainkan memberi tim waktu menyepakati definisi selama cakupan masih kecil, jauh lebih murah daripada mengubah kolom setelah penerapan seluruh pabrik.
- Pekan pertama sampai keempat: hanya takt dan catatan henti, dicocokkan paralel dengan hitungan manual.
- Giliran kedua: menambah klasifikasi alasan henti, dikonfirmasi sekali per shift oleh ketua regu.
- Giliran ketiga: menambah pemantauan status usulan perbaikan, terhubung ke nomor versi standar kerja.
- Tahap perluasan: menyalin ke lini kedua tanpa mengubah definisi kolom, hanya menyesuaikan ambang dan pengaturan shift.
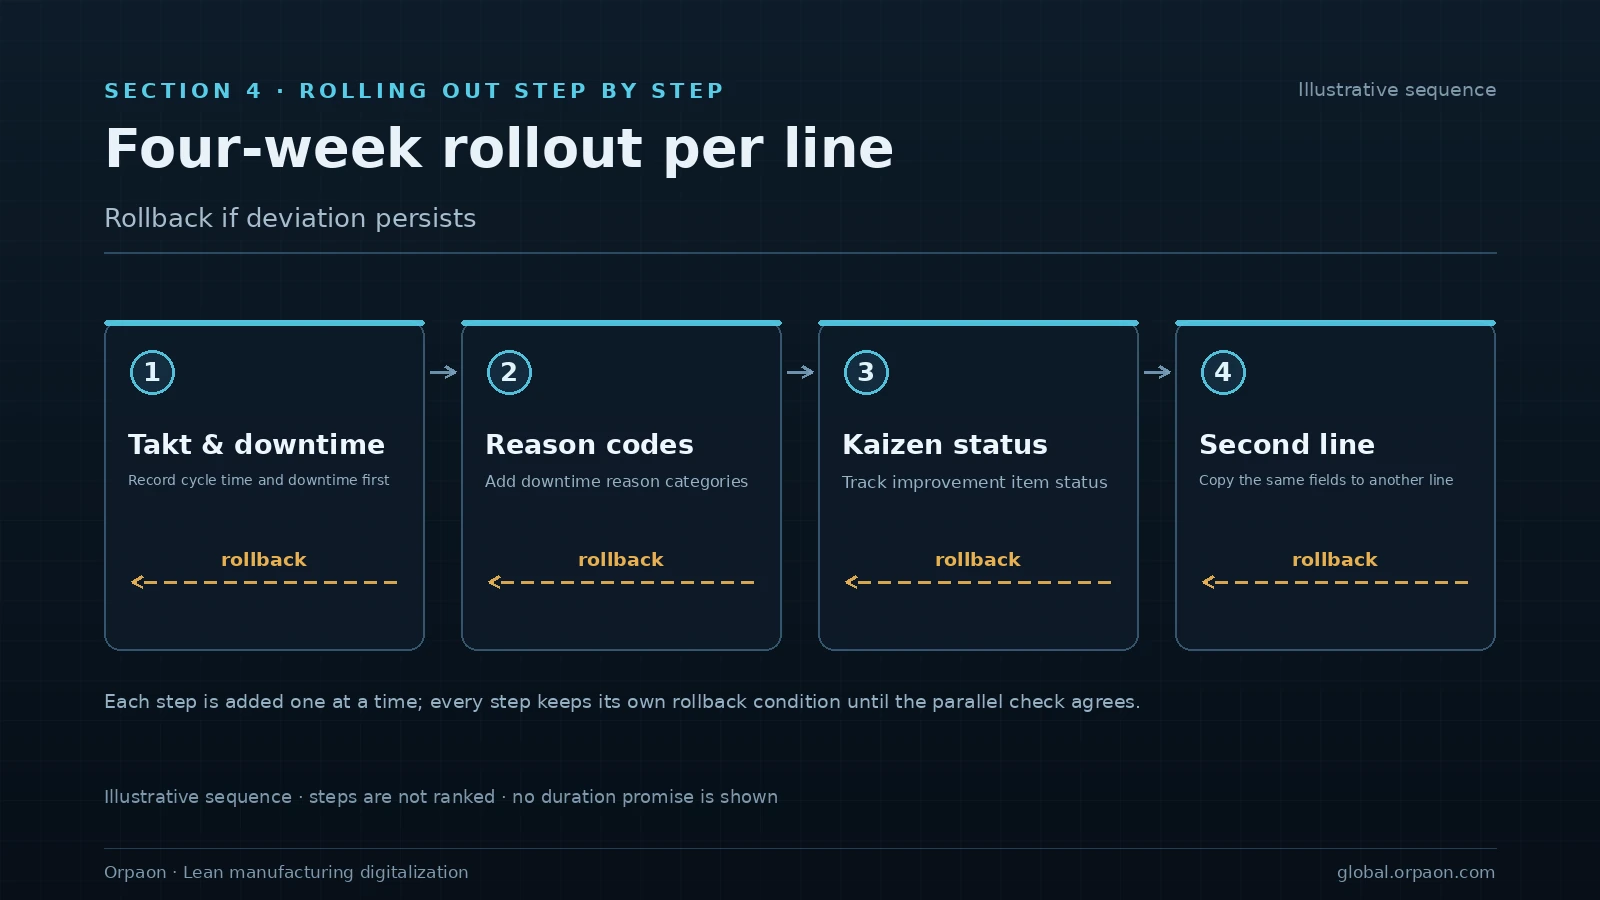
Setiap langkah menyimpan syarat rollback: bila selama masa paralel selisih hitungan manual dan sistem terus melewati batas yang disepakati, hentikan kolom itu dan perbaiki definisinya, bukan menambah modul.
Ringkasan
Nilai digitalisasi produksi ramping bukan pada jumlah modul, melainkan pada perubahan sambungan yang selama ini bergantung ingatan menjadi catatan yang dapat ditelusuri: mengapa ganti model ini melewati waktu, mengapa barang dalam proses ini menumpuk, mengapa usulan ini terbuka tiga bulan. Rapikan pembagian pekerjaan, kriteria masuk sistem, definisi angka, dan syarat rollback, maka regu akan memakai sistem dengan sendirinya. Peramalan takt dan penjadwalan otomatis masih arah penjajakan, dijalankan sebagai validasi bersama, bukan janji penyerahan.
Jadwalkan diskusi solusi
Siapkan tabel takt, catatan henti mesin dan daftar ganti model yang ada; kami akan mengusulkan urutan prioritas masuk sistem beserta draf definisi sesuai kondisi lantai produksi.
Hubungi Kami