Sistem digital twin pabrik: akurasi model dan jalur data
Sistem digital twin pabrik menempatkan tampilan 3D peralatan lantai produksi dan data status langsung pada layar yang sama: yang terlihat bukan sekadar skema, melainkan apakah sebuah mesin sedang berjalan, berhenti, atau memberi alarm saat ini. Tugas pertamanya adalah menjawab “peralatan tersebar di beberapa bengkel dan beberapa sistem, gambaran menyeluruh tidak terlihat”, bukan membuat setiap model sehalus foto. Agar digital twin benar-benar berjalan, intinya ada tiga: menetapkan akurasi model sesuai kebutuhan pertanyaan, menyambungkan data status ke model secara stabil, dan membuat regu kerja benar-benar memakainya setiap hari. Artikel ini membahas tingkat akurasi model, pendekatan yang digerakkan data, jalur data dari PLC ke adegan 3D beserta anggaran latensi, kasus penggunaan umum dan batasannya, kendala kinerja, serta penerapan bertahap dan poin serah terimanya.
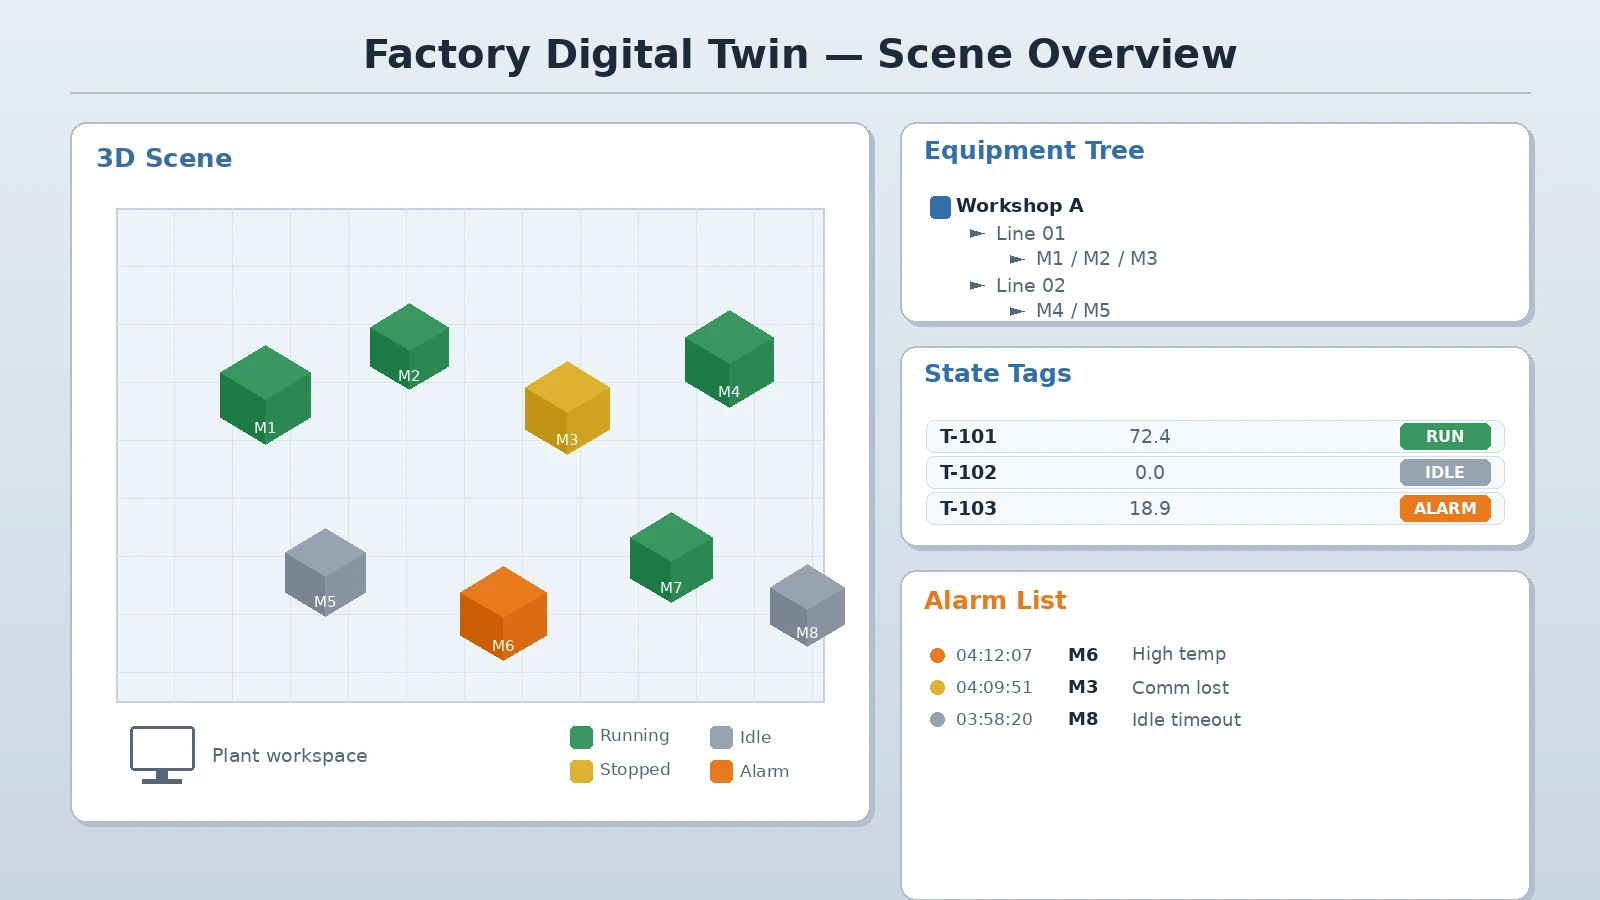
Tiga pertanyaan yang dijawab digital twin
Nilai digital twin bukan pada sebagus apa modelnya, melainkan pada mengubah “mesin ini sedang dalam status apa” menjadi informasi yang terlihat sekilas dan bisa ditelusuri sampai posisi tertentu. Tetapkan pertanyaannya lebih dulu, agar akurasi model dan bidang data punya dasar.
- Apakah mesin ini berjalan, menunggu, berhenti, atau alarm, dan berapa tingkat siklus serta keluaran saat ini
- Alarm muncul di mesin mana dan proses mana, serta apakah berdampak pada proses di sebelahnya
- Bagaimana beban kapasitas bengkel saat ini, dan mesin mana yang menjadi hambatan
- Apakah status ini tetap konsisten jika dipecah per bengkel, lini, mesin, dan regu
- Apakah status pada model sesuai dengan kondisi lapangan, dan dari mana deviasinya berasal
Kesalahan umum adalah membuat model sangat rinci lebih dulu, baru memikirkan bagaimana data disambungkan. Urutan yang lebih andal adalah sebaliknya: tentukan status apa yang perlu dilihat dan dari titik mana data diambil, baru putuskan seberapa rinci modelnya.
Batas akurasi dan strategi pemodelan
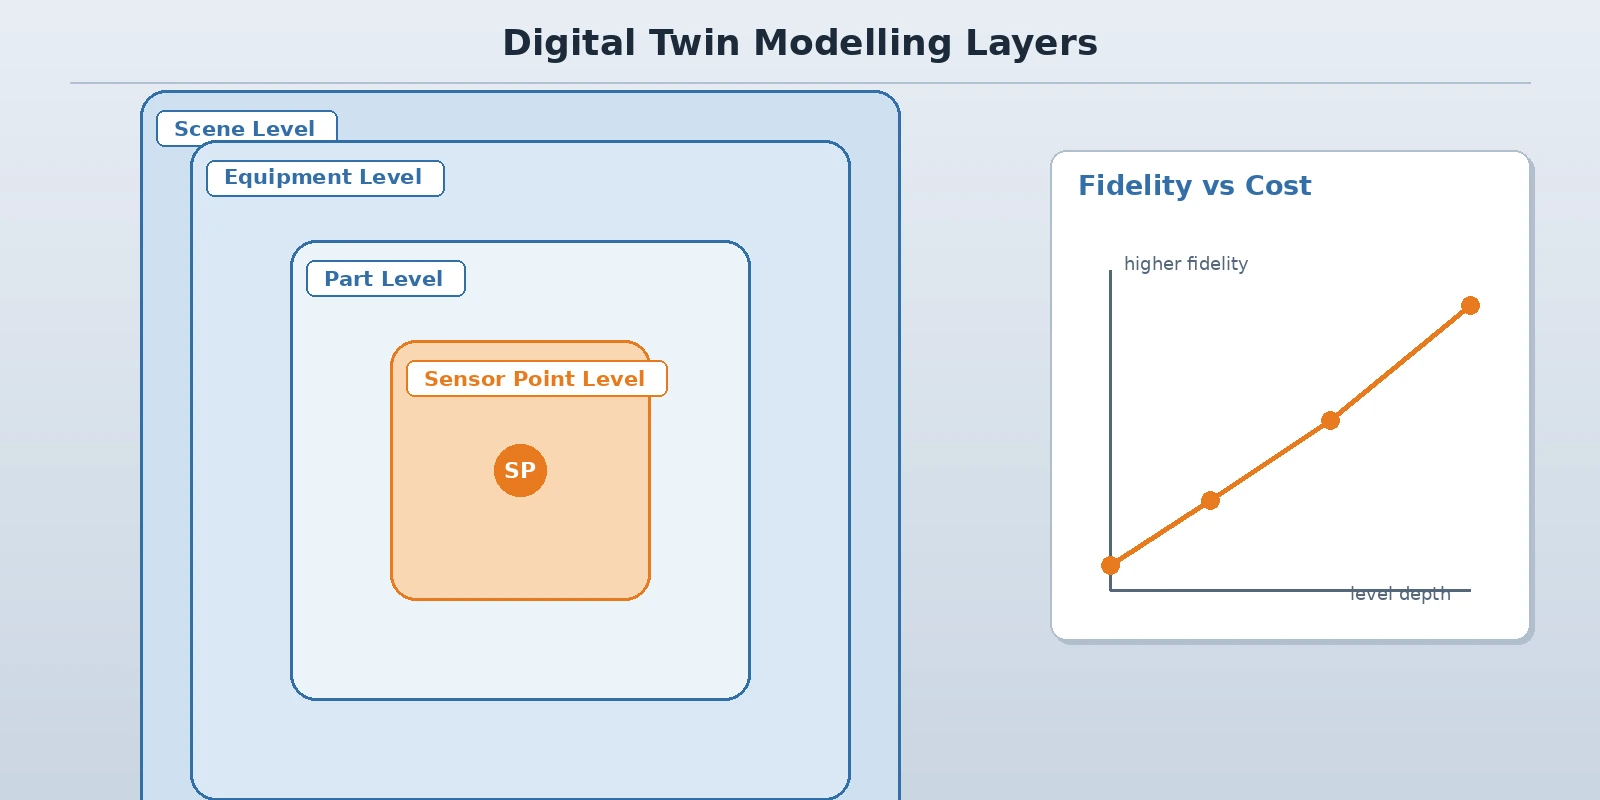
Tidak setiap digital twin perlu detail sampai tingkat komponen. Akurasi model harus sesuai dengan pertanyaan yang dijawab, karena semakin tinggi akurasi, beban pemodelan, biaya operasi, dan beban pemeliharaan makin besar.
- Tingkat adegan: cangkang pabrik atau bengkel, tata letak lini, dan posisi peralatan, untuk gambaran menyeluruh dan kunjungan
- Tingkat peralatan: bentuk dan bagian bergerak utama satu mesin, untuk membaca status operasi dan alih proses
- Tingkat komponen: bagian bergerak mekanisme kunci, untuk menampilkan irama gerak dan status tingkat stasiun
- Tingkat titik sensor: titik status, bacaan meter, dan penanda alarm dipasang pada model
- Kompromi akurasi: batasi pada tingkat yang mendukung keputusan, tidak perlu identik dengan aslinya; tekstur dan dekorasi bisa sangat disederhanakan
Jalur pemodelan dan perilaku yang digerakkan data
Tetapkan jalur pemodelan lebih awal, karena itu menentukan apakah model bisa diubah nanti dan berapa lama satu perubahan. Sekaligus pisahkan mana yang dibawa model secara statis dan mana yang digerakkan data langsung, agar gambar statis tidak disangka status langsung.
- Pemodelan 3D: bangun adegan dan model peralatan dari gambar, point cloud, atau survei lapangan, perhatikan proporsi terhadap ukuran nyata
- Peringanan: kurangi dan gabung struktur dalam yang tidak memengaruhi penilaian, kendalikan jumlah poligon dan ukuran tekstur
- Penggerak data: warna, posisi, animasi, dan label mesin digerakkan data langsung; tampilan statis dibangun sekali
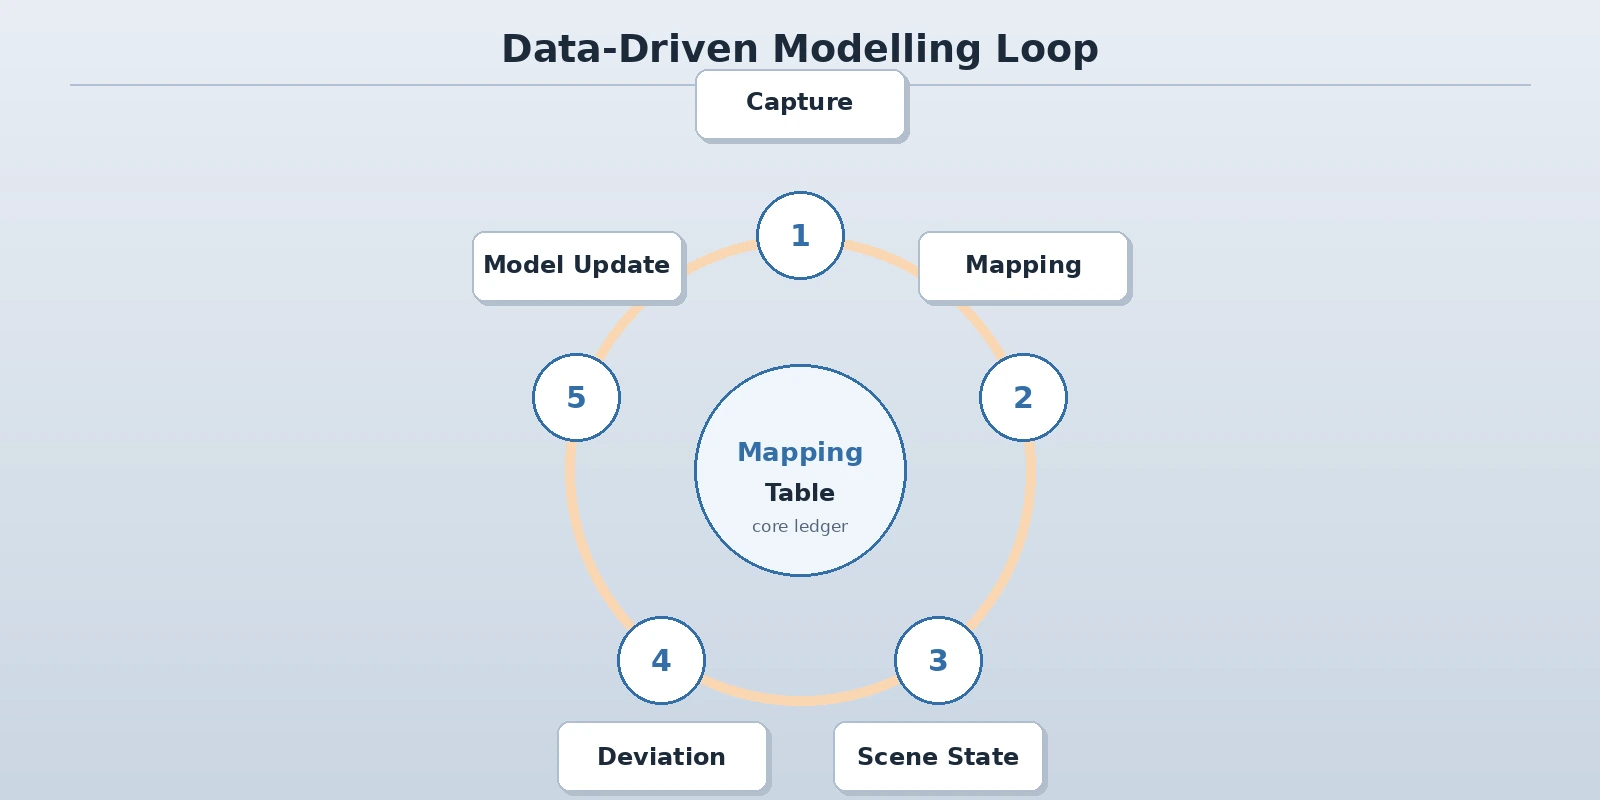
- Tabel pemetaan: pelihara relasi “nomor peralatan — simpul model — titik data”, ledger inti untuk pemeliharaan berikutnya
- Aturan status: sepakati warna dan perilaku untuk berjalan, menunggu, berhenti, dan alarm, konsisten di seluruh pabrik
- Perbandingan deviasi: data terukur dapat dibandingkan dengan nilai hitung model untuk menemukan status yang tidak sesuai
Jalur data: dari PLC ke adegan 3D
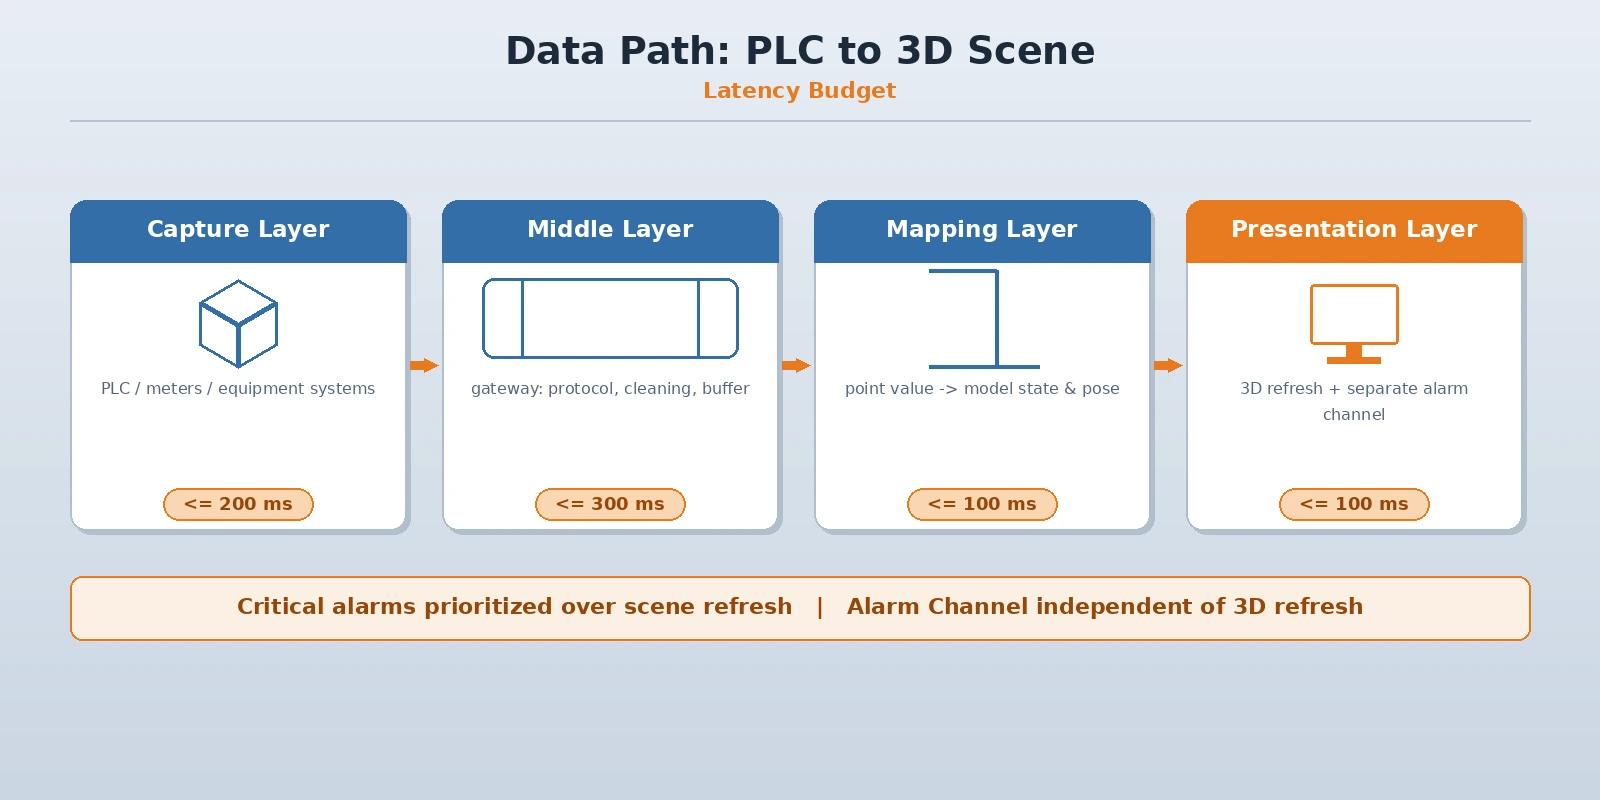
Penyegaran adegan 3D bergantung pada apakah jalur data stabil. Pisahkan tiga jenis data “pengumpulan berkala”, “pelaporan saat berubah”, dan “pemicu peristiwa”, serta beri anggaran latensi untuk tiap segmen, jika tidak gambarnya bagus tetapi tidak akurat.
- Lapisan pengumpulan: baca status, hitungan, parameter proses, dan alarm dari PLC, instrumen, dan sistem peralatan
- Lapisan tengah: gateway atau layanan pengumpulan menangani konversi protokol, pembersihan data, dan buffering pengganti saat jaringan putus, agar data tidak hilang
- Lapisan pemetaan: menurut tabel pemetaan ubah nilai titik menjadi status dan posisi model, tangani rentang dan satuan
- Lapisan penyajian: adegan 3D memperbarui warna, animasi, dan label sesuai kebijakan penyegaran; alarm lewat jalur pemberitahuan terpisah
- Anggaran latensi: tetapkan batas atas per tahap “pengumpulan — pengiriman — pemrosesan — rendering”, alarm penting diprioritaskan di atas penyegaran gambar
| Kelas data | Interval umum | Penanganan yang disarankan |
|---|---|---|
| Status berjalan dan hitungan | Detik hingga menit | Pelaporan saat berubah, segarkan gambar sesuai kebutuhan |
| Parameter proses dan tren | Detik | Sampling berkala, beri peringatan bila di luar rentang |
| Alarm dan peristiwa | Segera | Pemicu peristiwa, jalur pemberitahuan terpisah |
Kasus penggunaan umum dan batasan
Digital twin cocok untuk masalah “status tersebar, tidak terlihat menyeluruh, sulit dijelaskan”, tetapi tidak menggantikan logika kontrol atau menjadi sumber data tunggal. Ruang lingkup yang jelas membuat investasi berbalik.
- Pemantauan terpusat: gabungkan status peralatan dari banyak bengkel dan lini ke satu tampilan 3D, menggantikan layar pengawasan yang tersebar
- Pelacakan alarm: saat alarm, langsung menuju mesin dan proses pada adegan, memangkas waktu diagnosis
- Kunjungan dan laporan: pakai status nyata, bukan demo statis, untuk kunjungan dan laporan, mengurangi persiapan
- Koordinasi pemeliharaan: pemeliharaan dan patroli menemukan mesin dan proses di sebelahnya lewat posisi pada model, alih kerja lebih langsung
- Aset data: himpun status peralatan dan relasi posisi menjadi aset visual untuk analisis dan simulasi berikutnya
- Batasan: logika kontrol tetap di PLC dan lapisan kontrol yang ada; sistem kembar hanya membaca status, tidak menulis ke loop kontrol
Batas uji commissioning virtual dan validasi simulasi
Uji commissioning virtual dan validasi simulasi adalah kegunaan digital twin yang sering disebut, tetapi menuntut akurasi model, waktu, dan antarmuka yang jauh lebih tinggi daripada pemantauan, sehingga layak dijalankan sebagai tahap tersendiri.
- Akurasi lebih tinggi: simulasi butuh waktu dan irama gerak mesin yang akurat, model sebatas tampilan tidak memadai
- Waktu dan antarmuka: harus terhubung ke PLC atau lingkungan simulasi program kontrol, antarmuka dan waktu didefinisikan terpisah
- Yang divalidasi: periksa logika dan waktu lebih dulu, lalu irama dan alih proses; jangan pakai model pemantauan langsung sebagai model simulasi
- Pendekatan bertahap: mantapkan dulu jalur data dan tabel pemetaan pada kasus pemantauan, baru nilai apakah masuk ke validasi simulasi
Uji commissioning virtual dan simulasi lini digital saat ini dianggap sedang berjalan; validasi bersama dapat dilakukan pada lini dan kondisi lapangan tertentu, dan tidak dinyatakan sebagai kemampuan yang sudah diserahkan.
Kendala kinerja dan penerapan
Adegan 3D peka terhadap kinerja perangkat akhir, jadi sebelum penerapan pastikan perangkat penampil dan kondisi jaringan, atau terjadi “lancar saat demo, tersendat di lapangan”.
- Kondisi perangkat: layar besar, workstations, dan perangkat seluler berbeda, resolusi dan akurasi model perlu pengaturan terpisah
- Poligon dan tekstur: kendalikan total poligon dan tekstur per adegan, hindari detail berlebih yang memperlambat penyegaran
- Jaringan dan penyebaran: jaringan lapangan dan penyebaran terpusat memengaruhi kecepatan muat, gunakan cache lokal bila perlu
- Konkurensi dan izin: banyak terminal yang dibuka bersamaan butuh kebijakan konkurensi, pisahkan izin operasi dan izin lihat
- Pertumbuhan data: status historis dan catatan alarm terus bertambah, kebijakan penyimpanan harus disepakati sejak awal
- Kemudahan pemeliharaan: siapa memelihara model dan tabel pemetaan, seberapa sering diperbarui, harus ditetapkan pada tahap penerapan
Penerapan bertahap
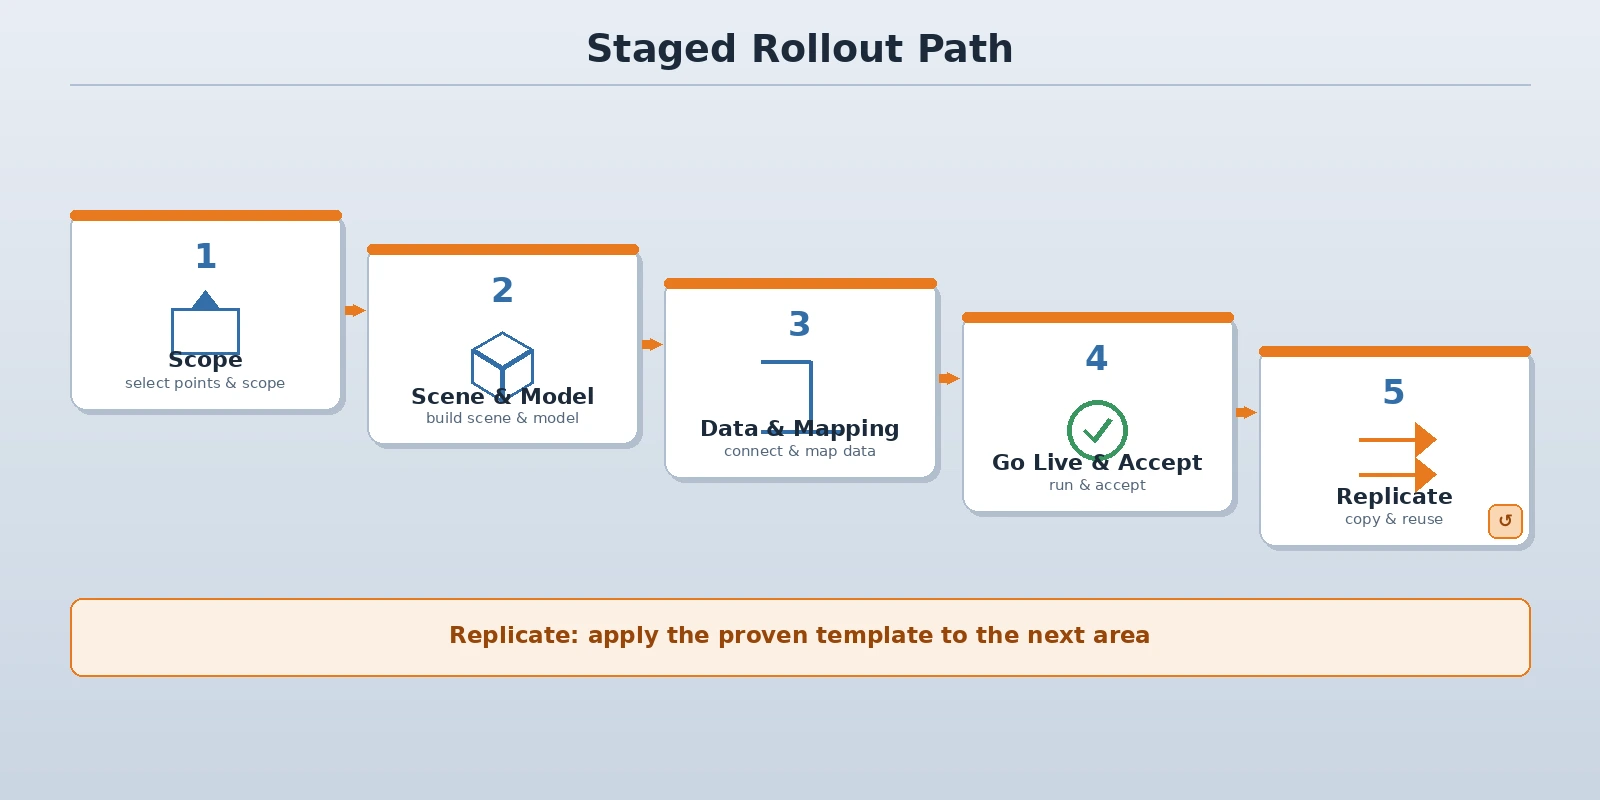
Digital twin sebaiknya tidak mencakup seluruh pabrik sekaligus. Mulai dari satu bengkel atau satu lini, buat model, tabel pemetaan, dan kebijakan penyegaran berjalan, lalu replikasi ke area berikutnya agar biaya pengerjaan ulang paling kecil.
- Pilih titik dan tentukan lingkup: pilih bengkel atau lini dengan peralatan terkonsentrasi dan masalah status paling mendesak, tetapkan pertanyaan yang harus dijawab
- Bangun adegan dan model: bangun adegan 3D dan model peralatan pada tingkat akurasi yang disepakati, sekaligus siapkan tabel pemetaan
- Sambungkan data dan setel pemetaan: sambungkan jalur pengumpulan, petakan nilai titik ke simpul model, verifikasi status mesin per mesin
- Mulai pakai dan serah terima: buat pemantauan, pemeliharaan, dan kunjungan laporan benar-benar memakainya, periksa satu per satu sesuai daftar serah terima
- Replikasi dan akumulasi: pakai ulang model, tabel pemetaan, dan kebijakan penyegaran di area berikutnya, himpun sebagai aset yang dapat dipakai ulang
Kesimpulan
Bagian tersulit dari sistem digital twin bukan seberapa rinci modelnya, melainkan apakah akurasinya sesuai dengan pertanyaan, apakah jalur datanya stabil, dan apakah tabel pemetaannya dapat dipelihara. Mulailah dari bengkel atau lini yang statusnya paling tersebar: tetapkan tingkat akurasi dan tabel pemetaan lebih dulu, sambungkan jalur data, sepakati penyegaran dan anggaran latensi, buat regu kerja benar-benar memakainya untuk memantau dan menanggapi alarm, setelah terbukti baru replikasi ke area berikutnya. Saat memilih, periksa lima hal: akurasi yang sesuai kebutuhan, tabel pemetaan yang dapat dipelihara, jalur data yang stabil, latensi yang terkendali, dan izin yang jelas, agar sistem tidak menjadi layar yang hanya dilihat. ORPAON mengembangkan perangkat lunak industri dan sistem otomasi sejak 2009, memiliki pengalaman lapangan dalam pengumpulan data lantai produksi, visualisasi produksi, dan pemantauan pengawasan; telah memasang dinding visualisasi produksi untuk sebuah perusahaan pengolahan aluminium di Chongqing untuk pemantauan terpusat status produksi lantai, beroperasi sejak mengudara pada 2020. Perusahaan menyediakan desain dan pengembangan solusi digital twin dan visualisasi 3D untuk industri otomotif, elektronik, pemesinan, dan proses, mendukung integrasi dengan PLC, SCADA, dan MES, dengan insinyur yang dapat dihubungi langsung.
Diskusikan solusi digital twin
Beri tahu kami tata letak bengkel, jenis peralatan, dan cara Anda melihat status saat ini; kami dapat mengusulkan rekomendasi akurasi model, desain jalur data, dan penerapan bertahap sesuai kondisi lapangan, dengan insinyur yang siap dihubungi langsung.
Jadwalkan diskusi solusi
Beri tahu kami tata letak bengkel, jenis peralatan, dan cara Anda melihat status saat ini; kami dapat mengusulkan rekomendasi akurasi model, desain jalur data, dan penerapan bertahap sesuai kondisi lapangan, dengan insinyur yang siap dihubungi langsung.
Hubungi Kami