Pemantauan Mesin CNC: Sinyal, Koneksi, dan Dasar OEE
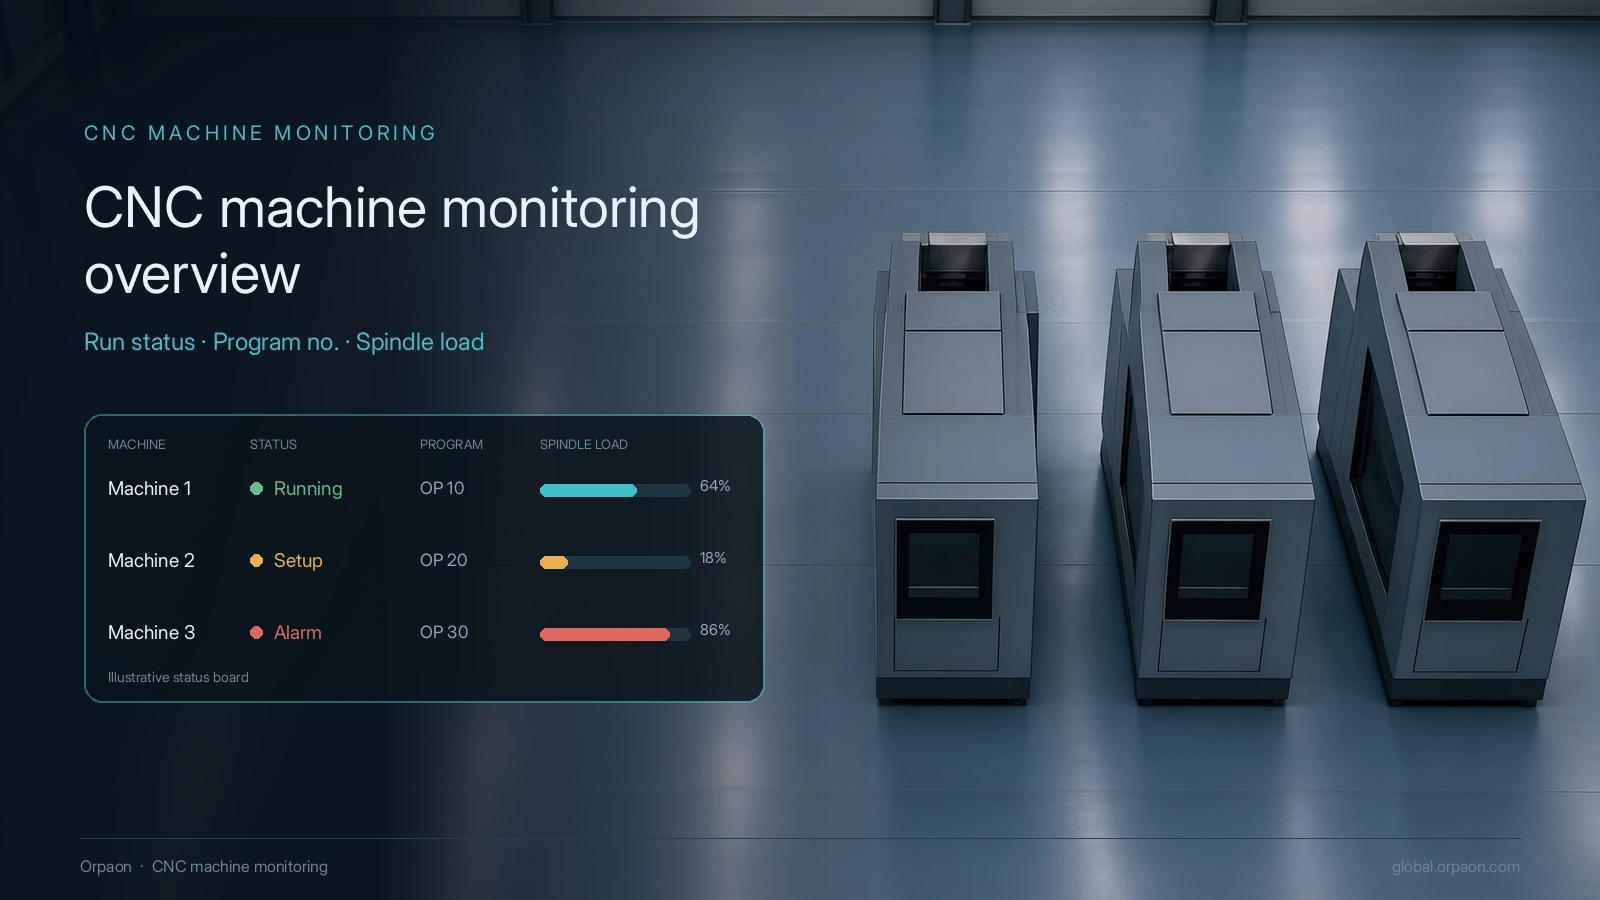
Sistem pemantauan mesin CNC mengumpulkan status operasi, nomor program, beban spindel, dan kode alarm dari kontroler itu sendiri, ditambah umur pahat dan jumlah part, lalu mengubahnya menjadi dasar utilisasi dan OEE yang dapat dibandingkan. Pertanyaan yang dijawab bukan apakah mesin menyala, melainkan mengapa mesin ini berhenti 97 menit dalam delapan jam terakhir dan waktu itu masuk kategori sebab apa. Jalur koneksi dan definisi ditetapkan sebelum memilih platform.
Mulai dari menetapkan sinyal
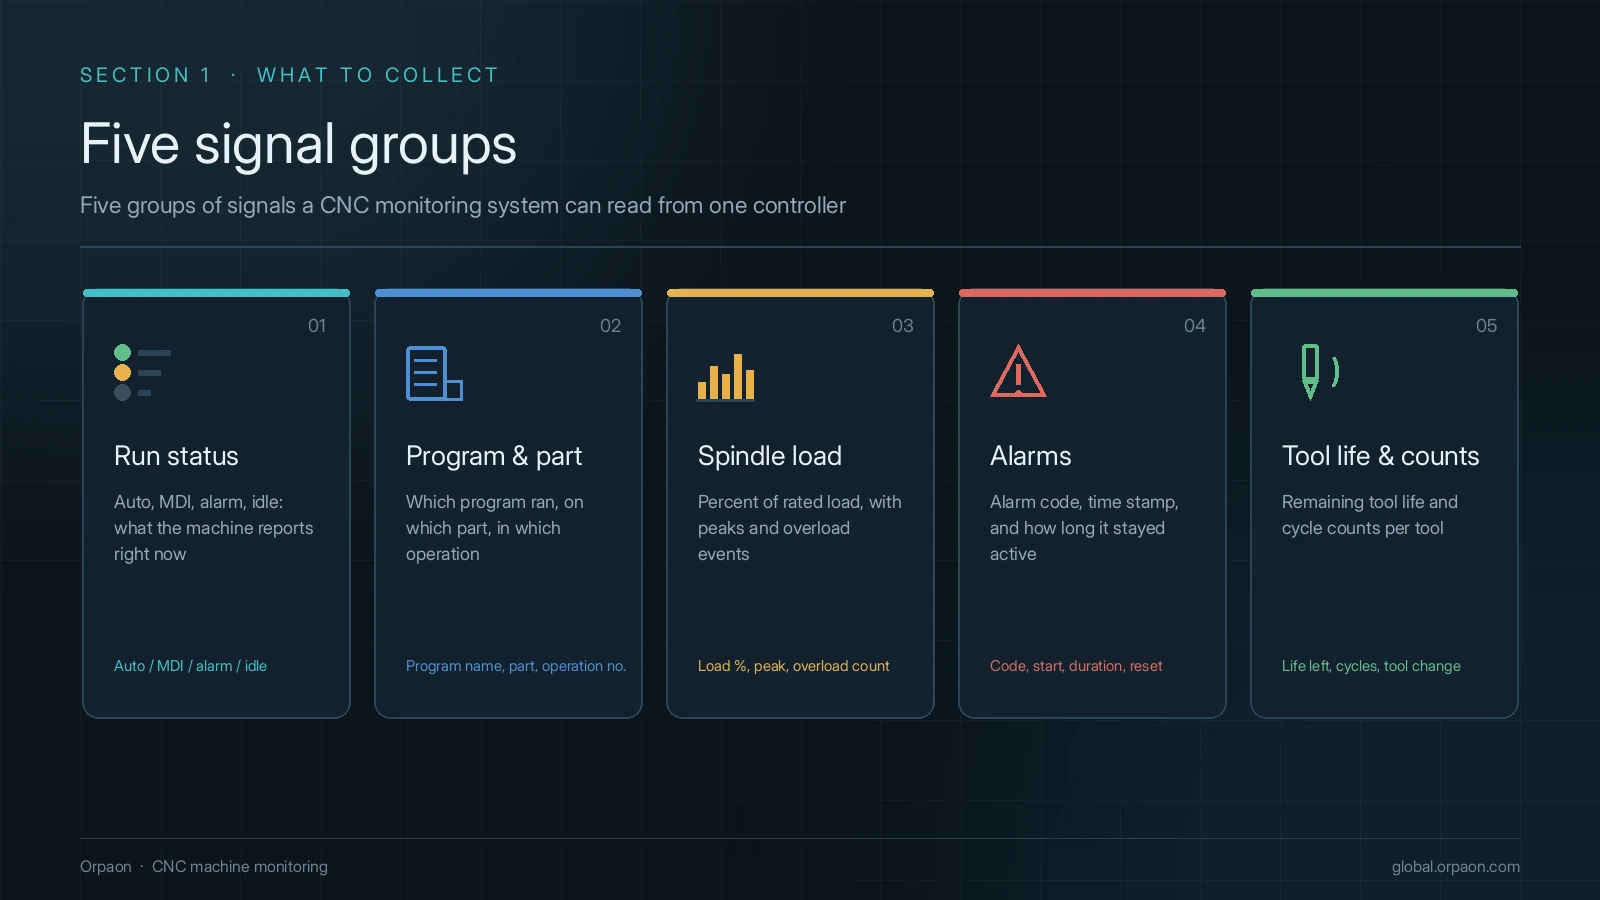
Langkah pertama menghubungkan mesin bukan memilih platform, melainkan menetapkan daftar sinyal. Kontroler pusat permesinan membuka ratusan field, tetapi analisis berikutnya bertumpu pada lima kelompok: apakah mesin sedang memotong, memotong apa, seberapa besar beban, alarm muncul di mana, dan berapa sisa umur pahat. Setelah lima kelompok ini ditetapkan, penggantian platform tidak menghapus kegunaan data.
- Status operasi dan mode: otomatis, jeda, berhenti, alarm, setup, dipakai membagi waktu
- Nomor program aktif dan ID benda kerja: menempelkan catatan pada program dan lot tertentu
- Beban spindel, override pemakanan, dan putaran spindel: memisahkan jalan tanpa beban, potong ringan, beban tidak normal
- Nomor dan teks alarm: mengelompokkan sebab mekanik, listrik, program, dan operasi
- Umur pahat, jumlah ganti pahat, jumlah part: menopang manajemen pahat dan perhitungan takt
Pilih satu dari tiga jalur koneksi
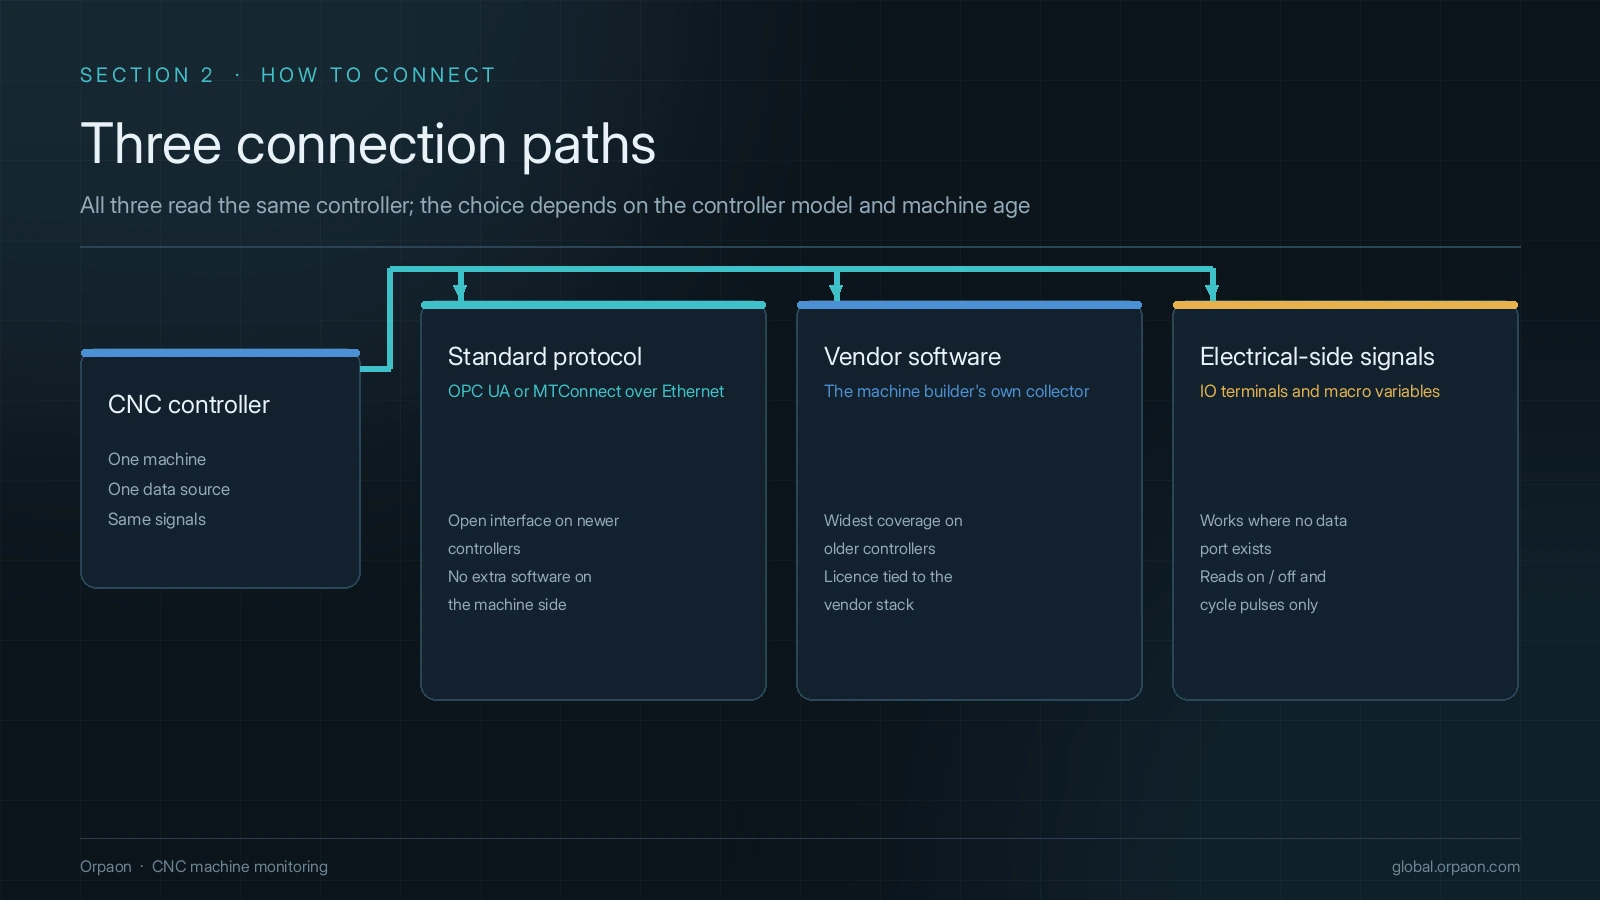
Dalam satu lini, kontroler sering berasal dari angkatan berbeda. Jalur koneksi ditentukan oleh seberapa terbuka kontroler, bukan oleh keinginan perangkat lunak. Tiga lapis umumnya cukup: protokol standar bila bisa dibaca langsung, perangkat lunak resmi vendor bila hanya alat itu yang bisa membaca, dan sinyal sisi kelistrikan bila keduanya tidak tersedia.
| Jalur koneksi | Kondisi yang cocok | Yang perlu disiapkan pemilik mesin |
|---|---|---|
| Antarmuka standar seperti OPC UA atau MTConnect | Kontroler punya Ethernet dan protokolnya terbuka | Dokumen protokol, rencana IP dan port, hak akses |
| Perangkat lunak atau SDK dari vendor kontroler | Tersedia layanan data resmi | Lisensi, daftar field yang bisa dibaca, kesesuaian versi |
| Sinyal sisi kelistrikan dan variabel makro | Mesin lama tanpa antarmuka terbuka | Gambar listrik, daftar titik IO, alamat variabel makro |
Menyeragamkan dasar utilisasi dan OEE
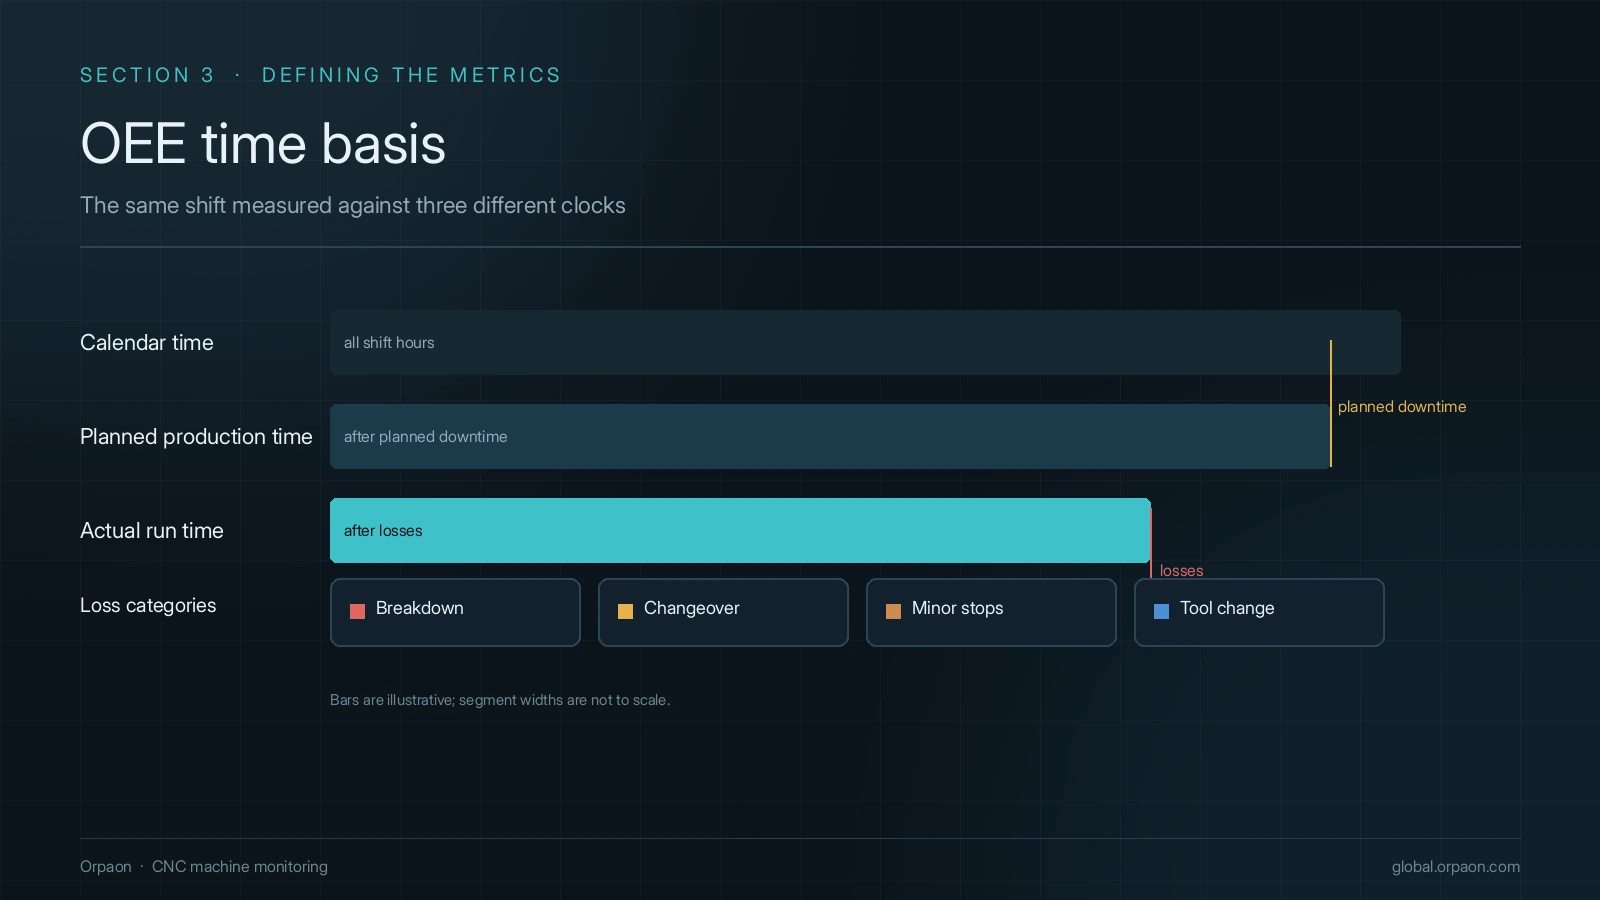
Satu pabrik melaporkan dua angka utilisasi adalah hal biasa, dan penyebabnya umumnya definisi, bukan akuisisi. Tiga faktor OEE didefinisikan dalam ISO 22400-2:2014, tetapi standar itu tidak memutuskan apakah henti terencana dihitung sebagai kerugian, di mana waktu setup diletakkan, atau apakah ganti pahat dihitung berhenti. Pabrik harus menuliskannya.
Enam kerugian besar berasal dari metode TPM yang dipublikasikan Nakajima Seiichi pada 1988, dan di lantai permesinan perlu dilokalkan: kerusakan, ganti model, jalan tanpa beban dan henti kecil, ganti pahat, potong coba, serta pengerjaan ulang masing-masing memakai istilah setempat. Sepakati definisi sebelum otomatisasi, jika tidak data akurat hanya memindahkan perdebatan ke layar.
- Satukan cap waktu pada jam kontroler dan sinkronkan berkala, jangan memotong shift dengan waktu gateway
- Tulis aturan status yang tetap: nomor alarm mana yang dihitung rusak, mana menunggu material, mana setup
- Kepala shift mengonfirmasi pemetaan kerugian sekali, lalu ditinjau tiap bulan agar satu sebab tidak jatuh ke dua kategori
Gerbang uji terima sebelum operasi
Proyek pemantauan di lantai permesinan jarang gagal karena data tidak terambil, tetapi karena tidak ada yang berani memakai data itu. Empat pemeriksaan berikut lebih bernilai daripada menambah sepuluh mesin terhubung.
- Uji kelengkapan: pilih tiga shift secara acak dan bandingkan hitungan manual dengan hitungan sistem per mesin
- Tinjau status: ekspor rincian henti satu hari dan minta kepala shift mengonfirmasi tiap baris
- Putar ulang alarm: lacak nomor alarm ke program, beban, dan catatan operator saat itu
- Putus jaringan dan kirim susulan: cabut kabel gateway cukup lama, pastikan setelah pulih tidak ada segmen hilang dan cap waktu tidak melompat
Ringkasan
Nilai pemantauan mesin bukan pada jumlah layar, melainkan pada kemampuan data menjawab satu pertanyaan konkret: mengapa mesin ini berhenti, mengapa ganti model ini melewati waktu, mengapa pahat ini dibuang lebih awal. Tetapkan daftar sinyal, jalur koneksi, definisi, dan uji terima, barulah sistem dipakai orang. Perawatan prediktif dan prakiraan umur pahat masih dalam pengembangan dan dapat dijalankan sebagai validasi bersama, bukan janji penyerahan.
Ajukan diagnosis di lokasi
Bawa daftar kontroler yang ada dan metrik yang ingin dilihat, kami susun jalur koneksi dan daftar uji terima sesuai kondisi antarmuka.
Hubungi Kami