ما الذي تديره منظومة إدارة صيانة المعدات وفق TPM
تعالج منظومة إدارة صيانة المعدات وفق TPM الحاجة إلى إدارة مستمرة للأصول: فهي تضع سجل المعدات وخطط الفحص والصيانة وأوامر الإصلاح ومخزون قطع الغيار وتقارير مؤشرات الأداء في آلية واحدة، بحيث تسير الصيانة وفق الخطة، ويترك كل عطل سجلاً، ويستند قرار قطع الغيار إلى بيانات، ويمكن تفسير التكلفة. الأمر لا يتعلق بشراء برنامج إضافي، بل بتحويل معلومات تبقى عادة في كشوف الفحص الورقية وذاكرة الفنيين وخزانة قطع الغيار إلى إجراءات يومية قابلة للاستعلام والجدولة والمراجعة. يتناول المقال خمسة محاور: ما البيانات التي تُدار، وكيف تُجدول الفحوصات، وكيف ترتبط الأوامر، وأين تقع الحدود، ومن أين تبدأ.
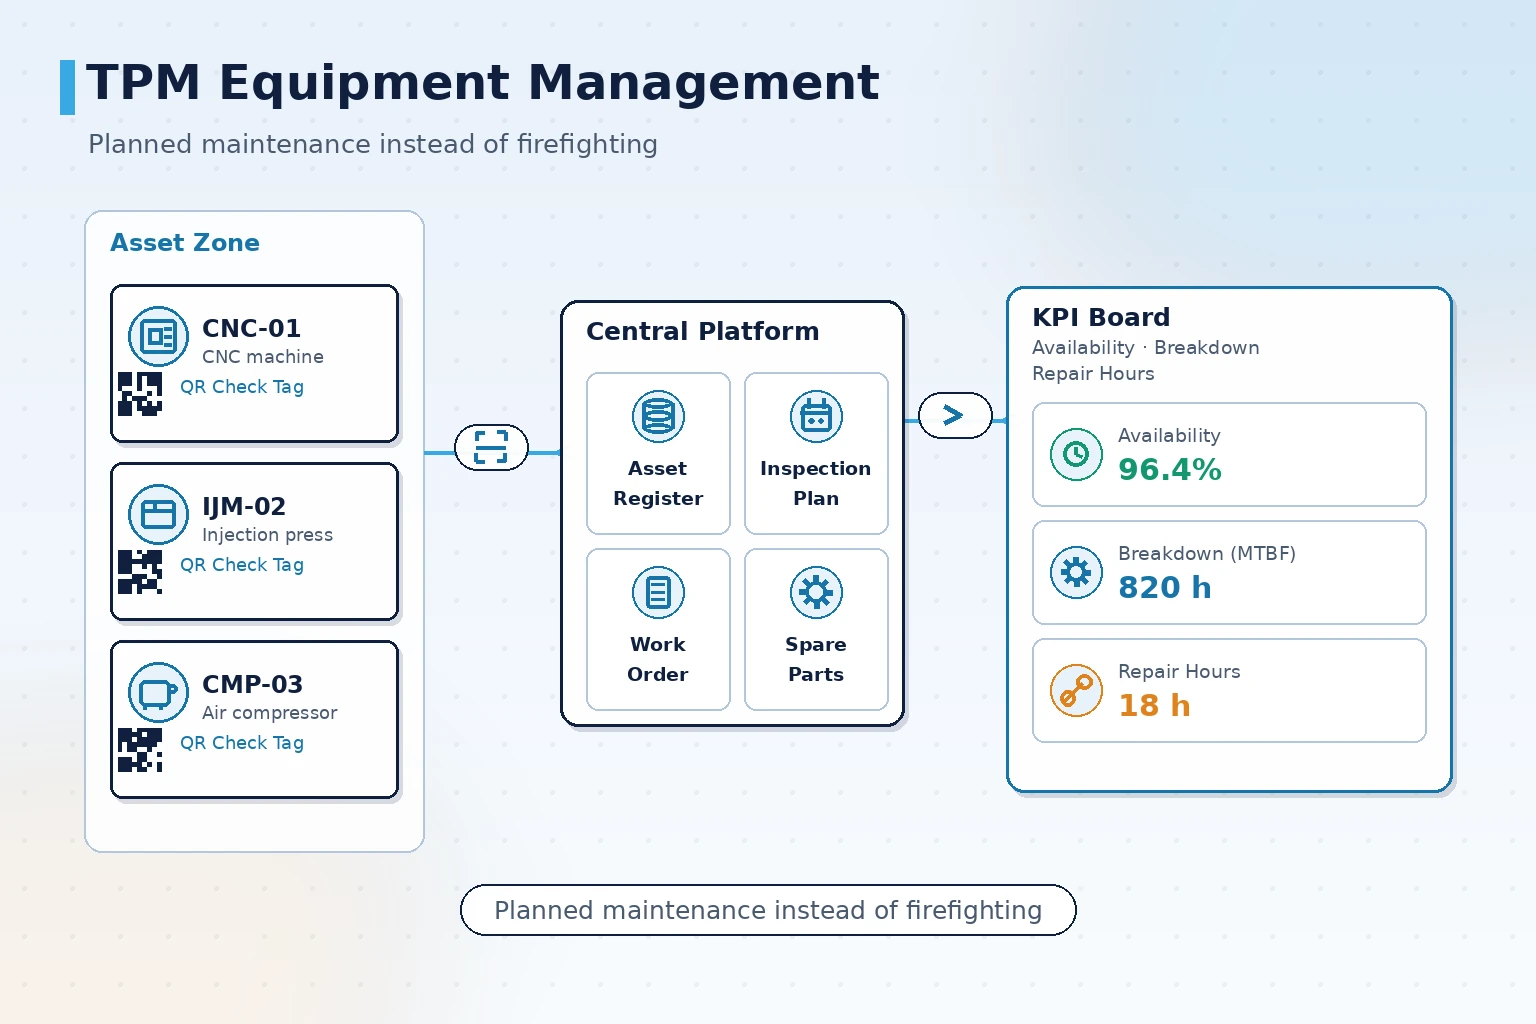
ما المقصود بإدارة المعدات وفق TPM
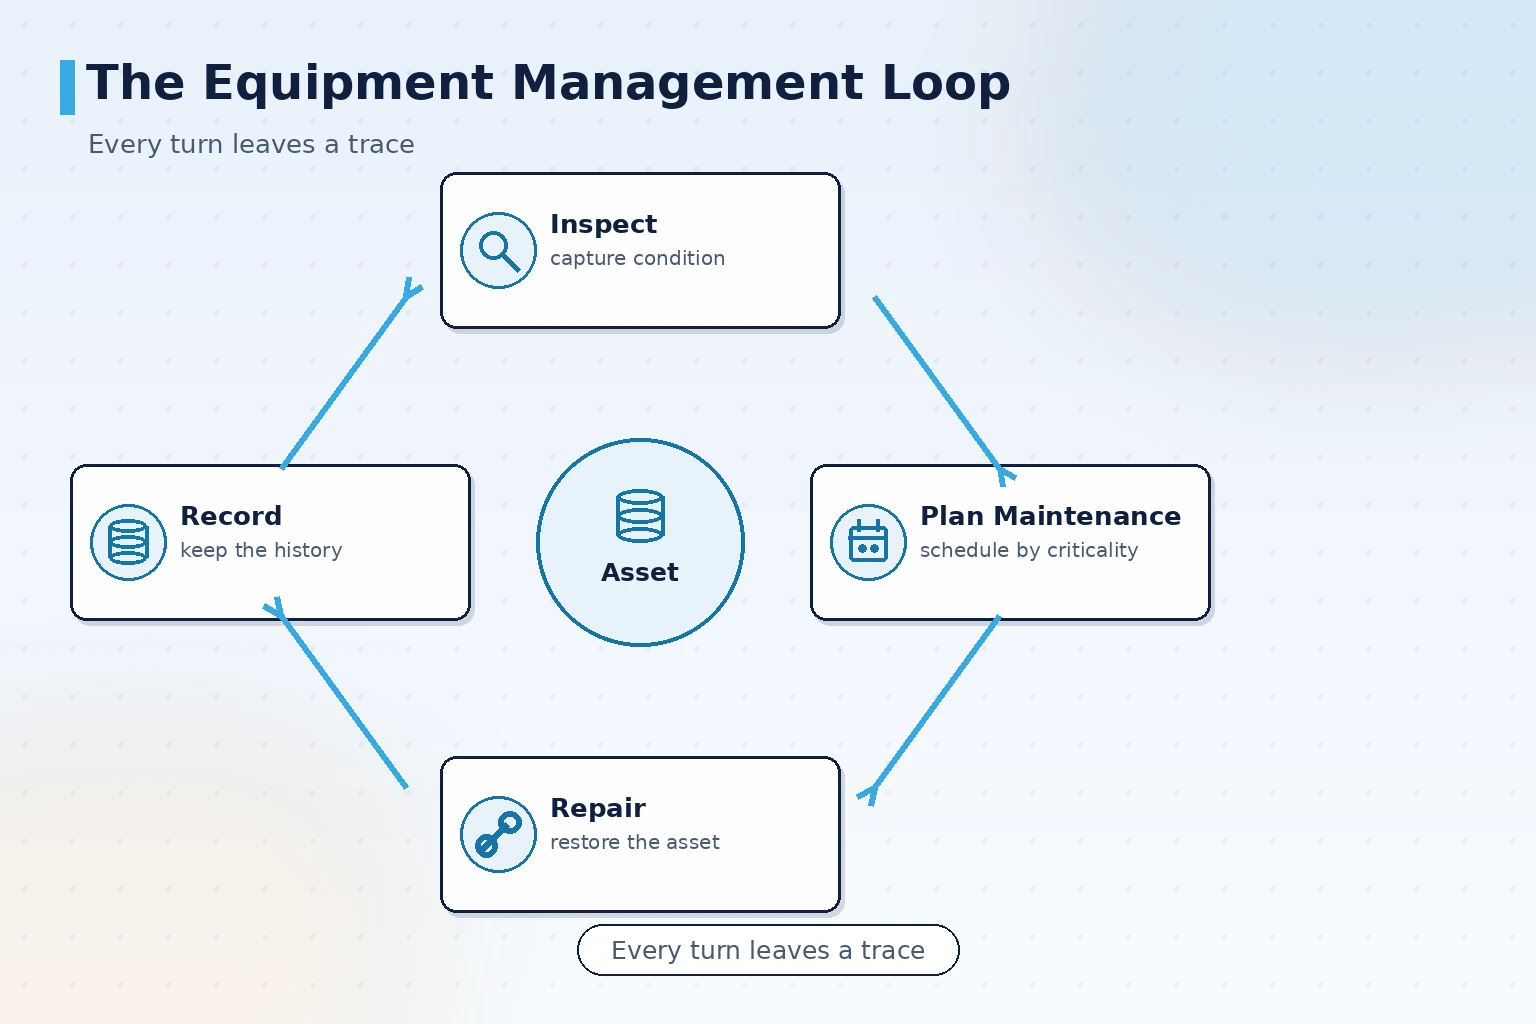
نشأت TPM (الصيانة الإنتاجية الشاملة) في الصناعة اليابانية، وأضفى معهد JIPM الياباني لصيانة المصانع عليها طابعاً منهجياً في النصف الثاني من القرن العشرين. الفكرة الجوهرية أن إدارة المعدات ليست مهمة فريق الصيانة وحده: فحالة الأصول وخطط الصيانة وانضباط التشغيل كلها جزء من العمل اليومي. وعلى مستوى المنظومة، يقابل ذلك إدارة دورة حياة المعدات، من التسجيل عند بدء التشغيل عبر الفحص الروتيني والصيانة المخططة وتسجيل الأعطال وتنفيذ الإصلاح واستهلاك قطع الغيار، وصولاً إلى قياس الأداء وقرارات الاستبدال.
هناك معياران مستقران يمكن الرجوع إليهما: ISO 55000:2014 يحدد إطار منظومة إدارة الأصول ويجيب عن الأساس الذي تُدار به الأصول؛ وEN 13306:2017 يعرّف مصطلحات الصيانة وتصنيفها ويوضح الحد بين الصيانة الوقائية والعلاجية. ودور المنظومة هو إنزال البيانات التي يطلبها هذان الإطاران إلى كل معدة على حدة.
والاختبار العملي لأي منظومة TPM هو قدرتها على الإجابة عن ثمانية أسئلة: ما هذا الأصل، وما حالته الآن، ومتى كانت آخر صيانة، ومن المسؤول عن المرة القادمة، وكم مرة تعطّل، وما الذي أُنجز في كل مرة، وأي قطع غيار استُخدمت، وما الذي حققه هذا الأصل مقابل تكلفته. وكل سؤال بلا إجابة يحدد حلقة ناقصة في المنظومة.
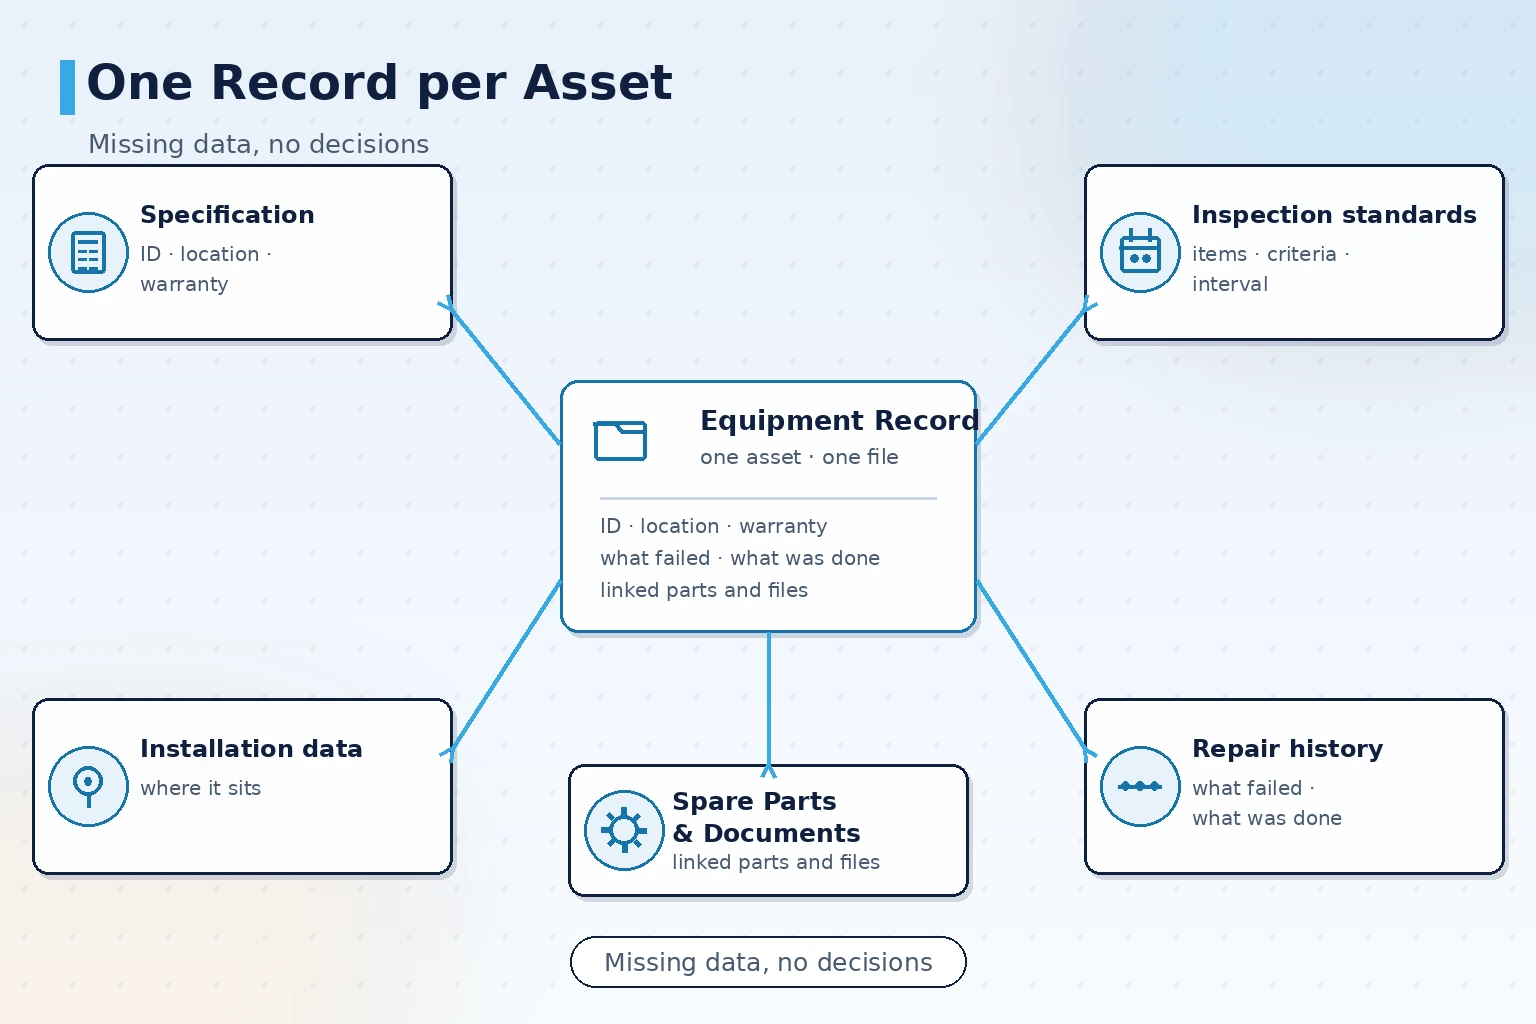
خمس مجموعات بيانات تسند منظومة إدارة المعدات
تبدو إدارة المعدات مسألة إجراءات، لكن ما يتعطل فعلاً هو البيانات. وغياب أي مجموعة من المجموعات الخمس يُفقد التقارير والقرارات المبنية عليها أساسها.
| مجموعة البيانات | ما يُسجَّل | ما ينهار دونها |
|---|---|---|
| سجل المعدات | الرقم، والموقع، والمواصفات، والمورد، وتاريخ التشغيل، والضمان | لا يمكن العثور على المعدة، ويغيب وضوح الإهلاك، ولا توجد قائمة لخطة التجديد |
| معايير الفحص والصيانة | بنود الفحص، ومعايير القبول، والدورية، والدور المسؤول | تُنجز الصيانة من الذاكرة وتتكرر المشكلة نفسها |
| تاريخ الإصلاح | عرض العطل، والسبب، والإجراء، وزمن التوقف، والفني | تتوارى الأعطال المتكررة وتبقى الخبرة حبيسة أفراد |
| قطع الغيار والمخزون | رقم القطعة، والمعدة التي تُستخدم فيها، ومخزون الأمان، وسجلات الصرف والإدخال | تنقص القطعة وقت الطارئ وتتراكم في غيره، وتظل تكلفة القطع غير مفسَّرة |
| الأداء والتكلفة | نسبة التشغيل، والتوقف بسبب العطل، وساعات الإصلاح، واستهلاك القطع | تُجمَّع المؤشرات يدوياً وتتأخر قرارات الإدارة |
ويلزم تسجيل خطأ شائع في الترتيب: تبني كثير من المصانع أولاً لوحة العرض وطبقة المؤشرات ثم تعود لاحقاً لملء سجل المعدات. ومع بيانات مصدر غير دقيقة لا يثق أحد في التقارير. والسجل ومعايير الفحص هما أساس هذه الطبقة ويستحقان الوقت منذ البداية.
كيف تُجدول الفحوصات لتُنفَّذ فعلاً
الجدول القابل للطباعة ليس الجدول المنفَّذ، وما يقع بينهما عادة هو وضوح من يفعل ماذا ومتى.
- اربط بنود الفحص بالمعدة: ينتمي كل بند إلى آلة أو مكوّن محدد لا إلى عادة شخص بعينه، فيبقى المعيار محفوظاً عند تبديل الوردية أو الفني.
- حدد الدورية بحسب الأهمية: تحصل المعدات الحرجة على دورية أقصر، ويمكن تخفيف الدورية للوحدات المساندة؛ ويأتي التصنيف من العملية وأثر العطل لا من دورية واحدة للجميع.
- نفّذ بالمسح الضوئي: يمسح الفاحص رمز الآلة أو المحطة في الموقع ويسجل النتيجة بنداً بنداً على الطرفية، بدلاً من التعبئة اللاحقة التي تشجعها الورق.
- وجّه الاستثناءات مباشرة إلى أمر إصلاح: عند خروج القراءة عن المعيار يسجل النظام الاستثناء ويحوله إلى أمر إصلاح دون المرور بتسليم شفهي.
قيمة هذه الآلية ليست تقريراً أجمل، بل تحويل سؤال "هل أُنجزت الصيانة وهل أُنجزت بشكل صحيح" من تأكيد شفهي إلى سجل يمكن استدعاؤه. وتضع ISO 9001:2015 توقعات مماثلة على ضبط العملية وقابلية السجل للتتبع، وصيانة المعدات ليست استثناء.
كيف ترتبط أوامر الإصلاح بقطع الغيار
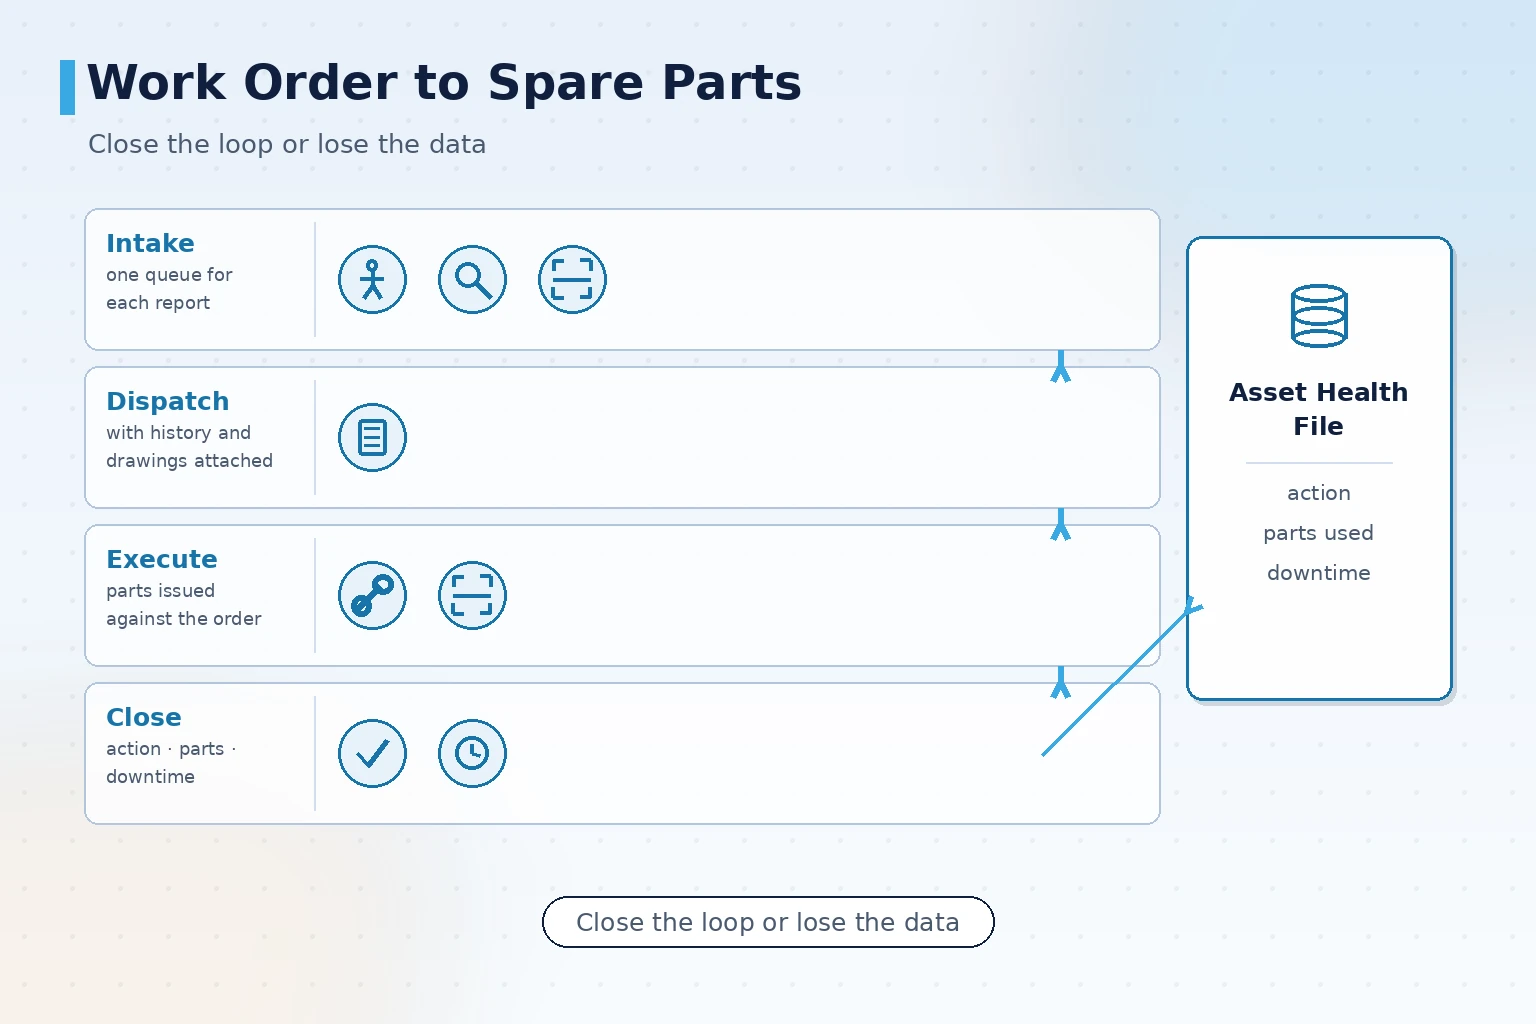
انخفاض كفاءة الإصلاح غالباً ليس مشكلة مهارة بل مشكلة تسليم معلومات: من يذهب، وماذا يحمل، وكيف أُصلح العطل آخر مرة.
- نقطة استلام واحدة: تصب أعطال المشغّل والفاحص والجولات في الطابور نفسه، فيزول الإغفال والازدواج الناتجان عن التقارير الشفهية.
- التكليف مع السياق: يحمل الأمر عند إسناده تاريخ الأصل وسجلات الأعطال السابقة والرسومات المعنية، فيقل زمن البحث في الموقع.
- اربط القطع بالأمر: تُنتقى القطعة وتُصرف على أمر مفتوح، فيُنسب الاستهلاك تلقائياً إلى المعدة ونوع العطل.
- أغلق الحلقة عند الإنجاز: تُسجَّل الإجراءات والقطع المستبدلة وزمن التوقف والتوصيات معاً كجزء من ملف صحة الأصل؛ وما لا يمكن إصلاحه في الموقع ينتقل إلى متابعة العمرة.
وبعد أشهر من بيانات الأوامر تظهر الأنماط من تلقاء نفسها: أي أنواع الأعطال تتكرر، وأي أصول تستحوذ على زمن التوقف، وأي قطع يجري صرفها بشكل غير معتاد. ولا حاجة إلى أداة تحليل منفصلة إن سُجلت الأوامر بالحقول نفسها من البداية.
أين تقع الحدود مع OEE وMES وERP
نادراً ما تعمل منظومة إدارة المعدات منفردة، والحدود الغامضة تنتج روايتين للحقيقة بعد التشغيل.
| المنظومة | مسؤوليتها | ما يعبر الواجهة |
|---|---|---|
| OEE وتحليل الأداء | حساب الإتاحة والأداء والجودة وبنية الفواقد | أحداث توقف المعدات ورموز الأسباب كمدخل لـ OEE |
| MES | إدارة أوامر العمل والإبلاغ عن الإنتاج وتكت الخط والبيانات الجودة | حالة المعدة وزمن التوقف ونتائج أوامر الإصلاح |
| ERP | إدارة الشراء ودفتر المخزون وحسابات التكلفة | إدخال وصرف القطع وتوزيع تكلفة الصيانة |
وهناك ثلاثة أمور تُحدَّد قبل بناء الواجهة: وتيرة انتقال البيانات، والحقول المنقولة، والطرف الذي يبدأ الإرسال. ويجب أن تتطابق رموز المعدات وأرقام القطع ووحدات القياس بين الأنظمة، وإلا لن تُوفَّق البيانات أبداً.
نقل قطع الغيار من الذاكرة إلى الدليل
تميل إدارة قطع الغيار إلى طرفين: مخزون أقل من اللازم فتنتظر الآلة المتوقفة قطعة، أو أكثر من اللازم فتبقى على الرفوف أصناف لم تتحرك سنوات. ويستند الحل الوسط إلى دليلين: سجلات الاستهلاك التاريخية التي تُظهر وتيرة الصرف الفعلية والموسمية لقطعة بعينها، وسجل المعدات مع خطة الصيانة الذي يتوقع طلب الاستبدال في الفترة المقبلة.
وبتوافر الاثنين يتوقف مخزون الأمان عن كونه رقماً مُخمَّناً ويصبح قيمة تُحدَّد بشرائح بحسب أهمية الأصل ومدة التوريد وسرعة الاستهلاك. والقطع ذات المدة الطويلة أو التي تشكل نقطة عطل وحيدة تستحق مستوى أعلى؛ أما القطع الشائعة سهلة التوريد والقابلة للاستبدال فيمكن إبقاؤها منخفضة أو شراؤها عند الحاجة. ويمكن مراجعة هذه القيم باستمرار وفق بيانات التشغيل، بشرط أن يمر كل صرف عبر أمر إصلاح وأن يُسجَّل كل إدخال.
ترتيب البدء من السجل والأخطاء الشائعة
الترتيب الموصى به يبدأ من السجل ومعايير الفحص لا من الشاشة الكبيرة.
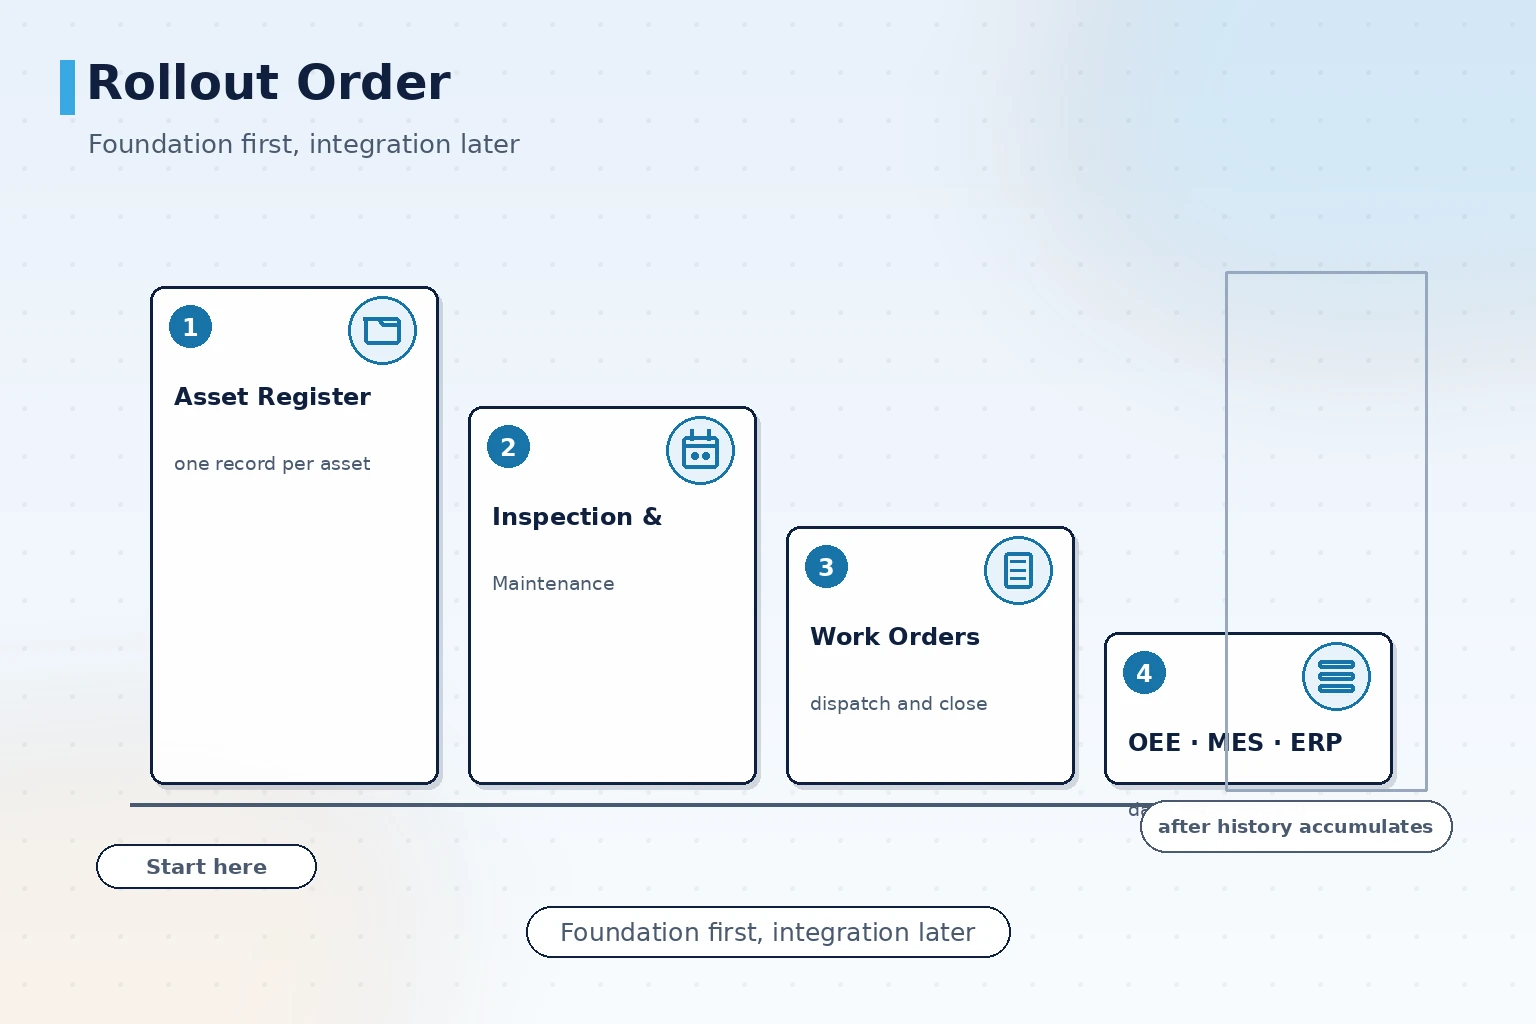
- أولاً: حصر سجل المعدات واستكمال المواصفات والموقع والضمان للمعدات الحرجة لتكوين سجل لكل معدة.
- ثانياً: تحديد بنود الفحص ومعايير القبول للمعدات الحرجة، بدءاً بالأصول التي تتكرر أعطالها أو الأكثر تأثيراً.
- ثالثاً: تشغيل أوامر الإصلاح ليمر الإبلاغ والتكليف والإنجاز وصرف القطع عبر النظام وتتراكم بيانات التاريخ.
- رابعاً: بعد تراكم التاريخ، ربط OEE وواجهات MES وERP لإدخال بيانات المعدات في إدارة الإنتاج والتكلفة.
وهناك ثلاثة أخطاء شائعة. الأول التعامل مع النظام كاستمارات ورقية مُرقمنة، بالاقتصار على الإدخال دون استخدام التنبيهات والتعشيق، فيُهجر خلال أشهر. والثاني نسخ معايير الفحص من مكان آخر منفصلة عن أنماط الأعطال الواقعية في المصنع. والثالث الإبلاغ دون إغلاق الحلقة، فترتفع المؤشرات ولا يملك أحد متابعة التحسين.
ويستحق ضبط الصلاحيات القدر ذاته من الاهتمام الذي تحظى به البيانات: من يعدّل معايير الفحص، ومن يغلق أوامر الإصلاح، ومن يضبط مخزون القطع، كلهم بحاجة إلى أدوار محددة وأثر تدقيق. ومتطلبات ضبط الوصول التي تضعها سلسلة IEC 62443 للتحكم الآلي وأنظمة التحكم الصناعي تصلح مرجعاً لهذا التصميم.
الخلاصة
قيمة منظومة إدارة صيانة المعدات وفق TPM ليست في عدد الوظائف، بل في استمرار أربعة أمور: سجل أصول دقيق، وتنفيذ الفحص والصيانة وفق الخطة، وإغلاق أوامر الإصلاح مع سجل، وقرارات قطع غيار مسنودة ببيانات. وعندما تستقر هذه الأربعة يصبح للتكامل مع OEE وتحليل التكلفة وقرارات الاستبدال مصدر بيانات موثوق، وتنتقل إدارة المعدات من معالجة الأعطال إلى صيانة مخططة.
تعمل ORPAON في رقمنة التصنيع منذ عام 2009، ولديها سنوات من الخبرة في التنفيذ بمجالات إدارة المعدات وإدارة الإنتاج في قطاعات قطع السيارات والإلكترونيات والأغذية والمشروبات وتصنيع المعدات. وإذا كانت مصنعك على وشك مراجعة ممارسة إدارة المعدات، فابدأ من قائمة الأصول وسجلات الأعطال خلال الأشهر الستة الأخيرة، وثبّت أولاً السجل ومعايير الفحص، ثم حدد نطاق المنظومة ووتيرتها.
اطلب تشخيصاً في الموقع
إن لم تكن متأكداً من الجزء الذي تبدأ به في إدارة المعدات، فأحضر قائمة الأصول وسياسة الصيانة الحالية وسجلات التوقف الأخيرة؛ وسيجري مهندس تشخيصاً في الموقع ويقترح الأولويات لمراحل السجل والفحص وأوامر الإصلاح.
تواصل معنا