نظام SPC للتحكم الإحصائي: المخططات وقدرة العملية
يقوم نظام SPC للتحكم الإحصائي بالعملية برسم بيانات قياس كل دفعة زمنياً على مخططات التحكم، ليُرسل النظام إشارة قبل أن تبدأ العملية بإنتاج العيوب. لا يتابع النظام «كم عيباً أُنِتج بالفعل»، بل «هل بدأ توزيع قيم هذه العملية بالانحراف، وفي أي اتجاه وبأي سرعة». يتوقف نجاح تطبيق SPC على ثلاثة أمور: جمع بيانات القياس بثبات، واختيار مخططات التحكم وقواعد التنبيه بشكل صحيح، وربط قدرة العملية بإجراءات التحسين. يشرح المقال مسارات جمع البيانات، واختيار المخططات والقواعد، وقراءة مؤشرات القدرة، ومعالجة الإنذارات وإغلاق الحلقة، والحدود مع MES ومعدات الفحص، والتطبيق المرحلي ونقاط القبول.
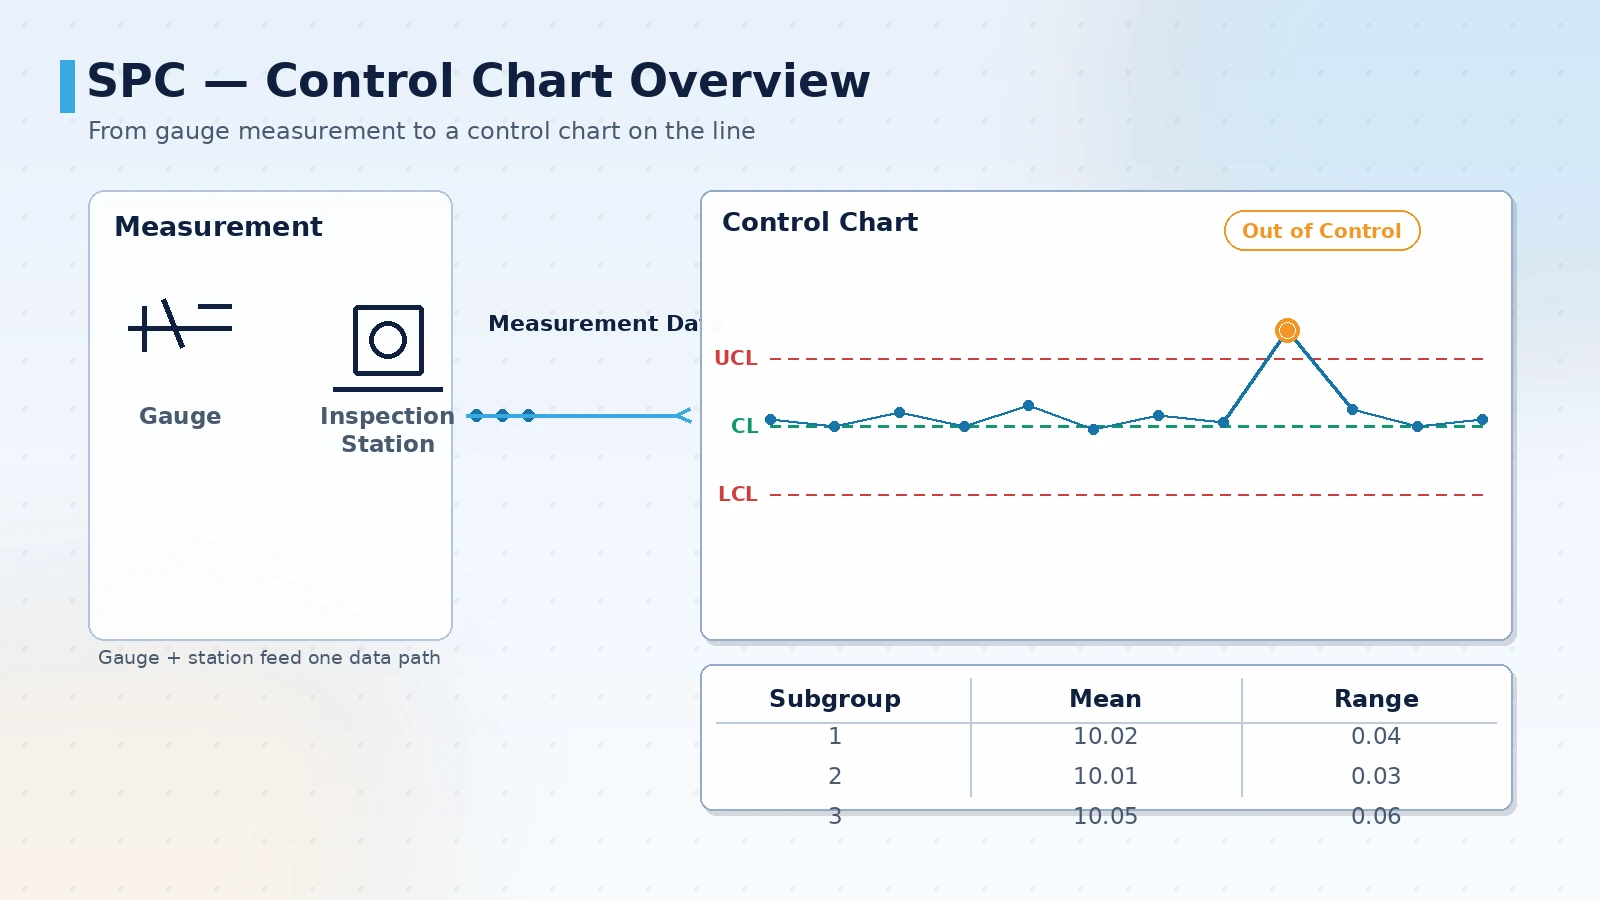
الأسئلة الثلاثة التي يجيب عنها SPC
قيمة SPC لا تكمن في رسم منحنى جميل، بل في تحويل تباين العملية إلى سجل يمكن مساءلته نقطة بنقطة. قبل بناء النظام، حدِّد الأسئلة المطلوب الإجابة عنها، ليصبح لكل حقل لاحقاً سبب لوجوده.
- هل توزيع القيم في هذه العملية مستقر الآن، أم بدأ الانحراف أو الاتجاه
- هل التباين تباين طبيعي في العملية، أم أطلقت بالفعل قاعدة تنبيه
- عند الإطلاق: من عالج، ومتى، وبأي قاعدة، وما النتيجة
- ما قدرة العملية (Cp/Cpk)، وهل تلبّي مواصفات العميل
- هل يمكن تفصيل هذه الاستنتاجات حسب العملية والمنتج والوردية والماكينة
من الأخطاء الشائعة شراء أداة تقارير أولاً ثم التفكير في مصدر البيانات. الترتيب الأكثر موثوقية هو العكس: تحديد الخصائص المقيسة وقواعد التنبيه أولاً، ثم طريقة الجمع، وأخيراً الرسوم ولوحات العرض.
من أين تأتي بيانات القياس: طبقات الجمع
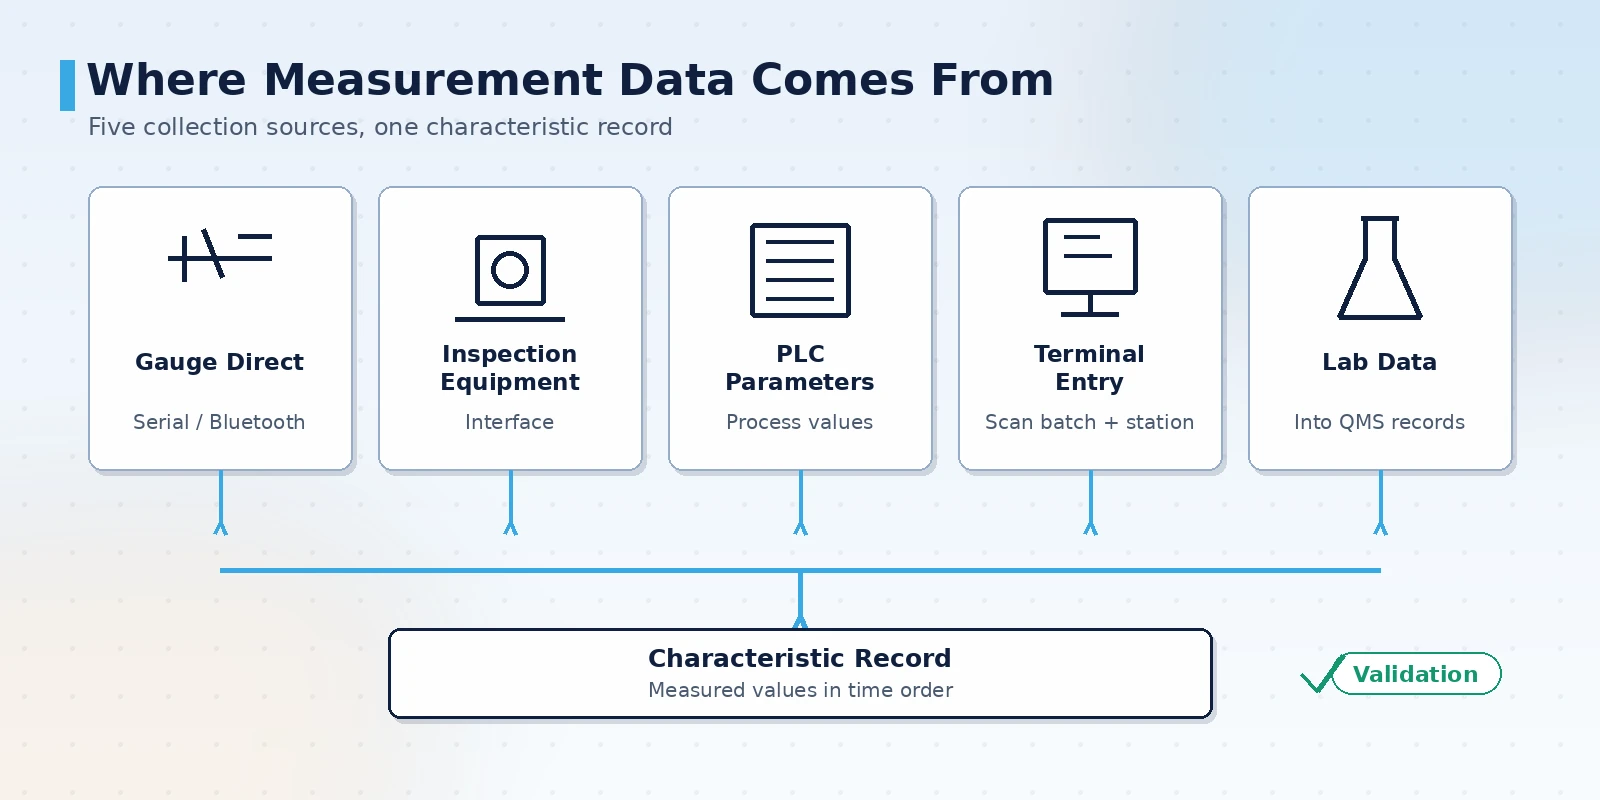
أساس SPC هو «قيم قياس الخاصية نفسها بترتيب زمني». تختلف ظروف الموقع كثيراً، لذا فإن القدرة على جمع البيانات آلياً وبثبات تحدّد ما إذا كان لمخطط التحكم معنى. الأسلوب الشائع هو الجمع بين عدة طرق: الجمع الآلي يغطي المحطات كثيفة الحجم، والإدخال اليدوي يسدّ ما لا توجد له واجهة.
- توصيل أدوات القياس: القياسات الرقمية والميكرومترات وماكينات القياس الإحداثي تكتب القيم مباشرة إلى النظام عبر المنفذ التسلسلي أو البلوتوث، ما يقلل أخطاء النقل
- ربط معدات الفحص: أدوات القياس البصرية ومحطات الفحص بالرؤية وخطوط الفحص الآلي تعيد نتائج القياس والقرارات عبر الواجهات
- وحدات PLC ومعلمات العملية: للخصائص التي تعبّر عنها معلمات المعدات، تُقرأ قيم العملية من وحدة التحكم كمراقبة مساندة
- الإدخال في محطة الفحص: فحوص الاستلام وأول عينة والجولات والشحن تُدخل في الطرفية، مع قارئات الباركود لربط الدفعات والمحطات
- بيانات المختبر: تُدمج النتائج الفيزيائية والكيميائية والميكانيكية في سجل الخاصية نفسه عبر نظام إدارة البيانات
- التحقق من البيانات: عند الإدخال يُتحقق من الحدين الأعلى والأدنى ومدى أداة القياس، وتُنبَّه القيم الشاذة بوضوح لإعادة الفحص في الحال
كيف تختار مخططات التحكم وقواعد التنبيه
ليست مخططات التحكم نوعاً واحداً، واختيار الخطأ يجعل التنبيه بلا فاعلية تماماً. يعتمد الاختيار على أمرين: هل البيانات متغيرة أم وصفية، وهل كل معاينة نقطة واحدة أم مجموعة.
- تجاوز نقطة واحدة للحد: نقطة خارج حد التحكم، تشير عادة إلى سبب مفاجئ
- التتابع على جانب واحد: نقاط متتالية على الجانب نفسه من الخط المركزي، تدل على انزياح متوسط العملية
- اتجاه متتابع: نقاط متتالية تصعد أو تهبط رتيباً، تشير إلى أسباب منهجية كتآكل القلم وانحراف الحرارة
- الاقتراب من الحد: نقاط متتالية في منطقة قريبة من حد التحكم، وهي مقدمة للانزياح
- الدورية والانتظام المختلط: نقاط تتكرر دورياً أو بنمط منتظم، توحي بعوامل دورية كتغيير الوردية والمواد
| نوع البيانات | مخططات التحكم الشائعة | حالة الاستخدام |
|---|---|---|
| متغيرة، نقطة واحدة | مخطط القيم الفردية والمدى المتحرك | زمن الوحدة طويل، قيمة قياس واحدة لكل معاينة |
| متغيرة، مجموعة | مخطط المتوسطات والمدى / المتوسطات والانحراف المعياري | إمكان أخذ عدة عينات مرة واحدة، مراقبة استقرار العملية |
| وصفية، عدد المعيب | مخطط نسبة المعيب | الفحص بالدفعات، متابعة نسبة العيوب |
| وصفية، عدد العيوب | مخطط عدد العيوب | متابعة عدد العيوب لكل وحدة منتج |
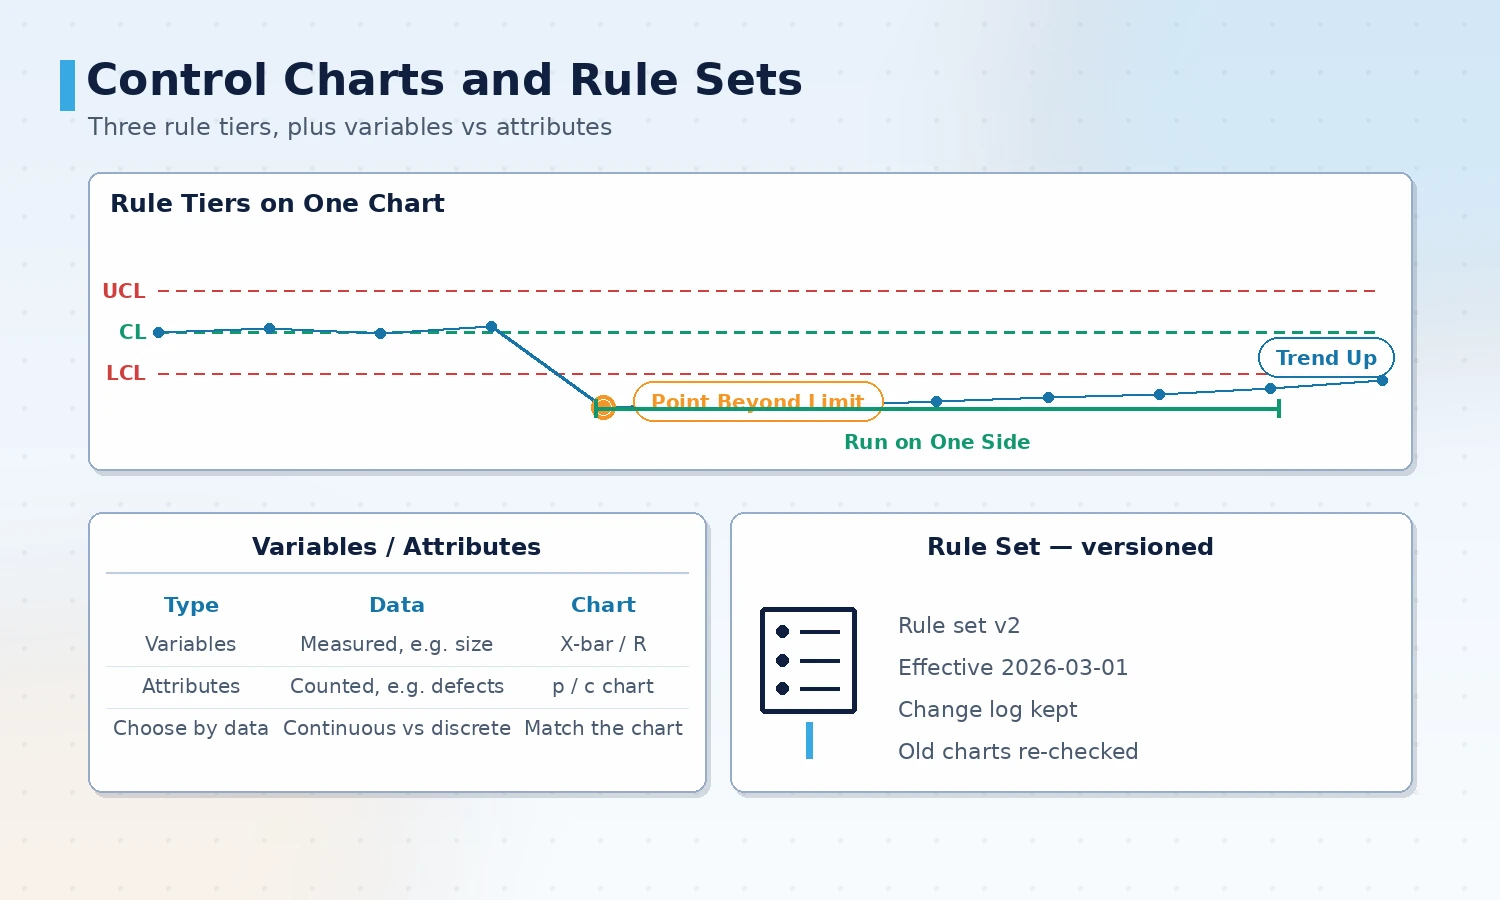
تحتاج قواعد التنبيه إلى تتبع الإصدارات. عند تغيّر إصدار المجموعة تتأثر قابلية مقارنة الإنذارات السابقة، لذا يجب تسجيل التغييرات وتحديد وقت التبديل في التقارير.
قواعد التنبيه تترجم «يبدو أن هناك خطباً» إلى شرط قابل للتنفيذ. تشمل المجموعة الشائعة تجاوز نقطة واحدة للحد، ووقوع عدة نقاط متتالية على جانب واحد من الخط المركزي، وصعود أو هبوط عدة نقاط متتالية، وانتظام النقاط بشكل دوري. القواعد ليست الأكثر عدداً أنفع؛ فالمجموعة الحساسة جداً تطمر الشذوذ الحقيقي.
كيف تقرأ قدرة العملية: Cp وCpk
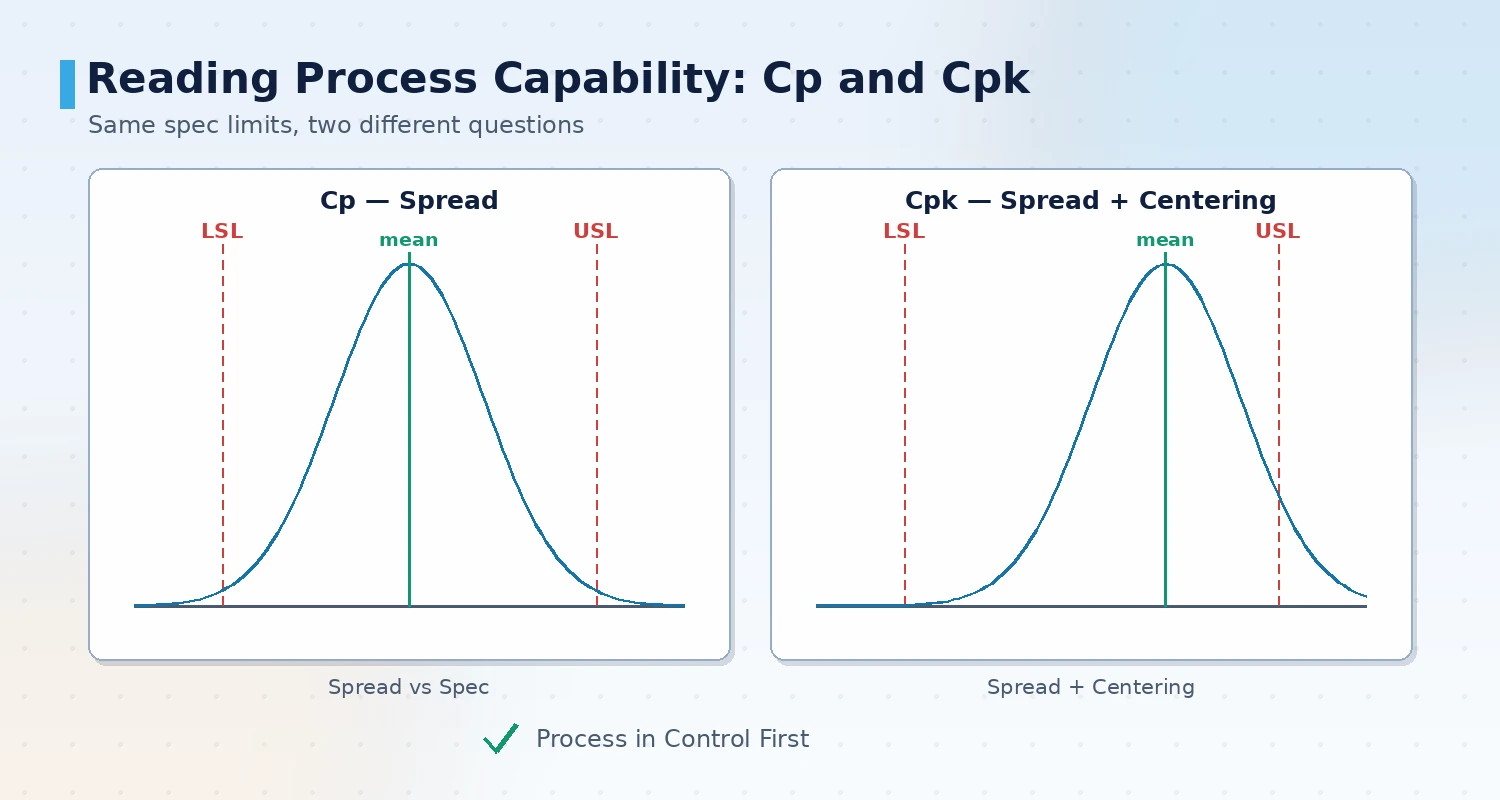
يجيب مخطط التحكم عن «هل هو مستقر»، وتجيب قدرة العملية عن «هل هو كافٍ». يجب النظر إليهما معاً: فمؤشر القدرة المحسوب على عملية غير مستقرة بلا معنى لأن التوزيع يتغير باستمرار.
- Cp: يراعي فقط نسبة عرض التوزيع إلى عرض المواصفة، ويعبّر عن الإمكان دون انزياح
- Cpk: يراعي أيضاً موضع التوزيع، ويعبّر عن المستوى الفعلي، وهو المؤشر الأكثر اطلاعاً عليه من العملاء
- المواصفة أحادية الجانب: عند وجود حد أعلى فقط أو حد أدنى فقط يُستخدم Cpu أو Cpl دون إجبار Cpk
- الشرط المسبق: تأكيد أن العملية تحت السيطرة قبل حساب مؤشر القدرة؛ والبيانات غير المستقرة تتطلب تحليل السبب أولاً
- الأمد الطويل والقصير: قيم القدرة من نوافذ زمنية مختلفة غير قابلة للمقارنة المباشرة، ويجب ذكر فترة المعاينة في التقرير
قبل الحساب يجب تحديد مصدر المواصفة ونظام القياس. فجمع قيم الخاصية نفسها المقيسة بأدوات أو فاحصين مختلفين يضخّم قيمة القدرة أو يخففها بسبب خطأ القياس.
معالجة الإنذارات وإغلاق الحلقة
إنذار مخطط التحكم مجرد بداية؛ ولا يستقر النظام إلا عندما تستطيع الوردية الاستجابة وفق القاعدة وترك سجل معالجة. يجب أن تكون سلسلة الاستجابة قصيرة والمسؤولية واضحة، وإلا فسيُتجاهل الإنذار سريعاً.
- تصنيف الإنذارات: فصل القواعد الصارمة كتجاوز نقطة واحدة للحد عن القواعد اللينة الاتجاهية، دون معاملتها بالمثل
- مسار الإشعار: يذكر الإنذار العملية والخاصية والقاعدة والقيمة الحالية، ليتمكن المسؤول من التقدير فور وصوله
- سجل المعالجة: تُكتب الإجراءات والسبب والتدابير المؤقتة والحلول الدائمة في النظام كسجل يمكن تتبعه
- الإيقاف المرتبط: للسلامة أو الخصائص الحرجة يمكن ضبط إيقاف الماكينة أو حجز التدفق عند تجاوز الحد
- مراجعة الفاعلية: بعد تنفيذ الإجراء العلاجي يُراجع هل تحسّن مخطط التحكم وقيمة القدرة للخاصية نفسها فعلاً
- البحث في سجل الإنذارات: استرجاع الإنذارات السابقة حسب العملية والخاصية والوقت لإيجاد أنماط المشكلات المتكررة
الحدود مع MES ومعدات الفحص ولوحات العرض
نادراً ما يقف SPC وحده، بل يتقاسم العمل مع MES ومعدات الفحص ولوحات العرض، والحدود الواضحة تمنع الازدواجية.
- مع MES: يدير MES أوامر العمل والدفعات وتنفيذ الإنتاج؛ ويأخذ SPC سياق الدفعة والمحطة من MES دون صيانته مرتين
- مع معدات الفحص: تُخرج أدوات القياس ومحطات الفحص القيم، ويحللها SPC زمنياً، ولا يكتب كل منهما استنتاج الآخر
- مع لوحات العرض: تعرض اللوحات الحالة الحالية والإنذارات، ويحفظ SPC السلسلة التاريخية والاستنتاجات الإحصائية، دون تكرار البيانات الخام في طبقة العرض
- مصدر بيانات واحد: لا تحفظ قيم الخاصية نفسها في عدة أنظمة، بل اختر موضعاً واحداً كمصدر معياري
التطبيق المرحلي
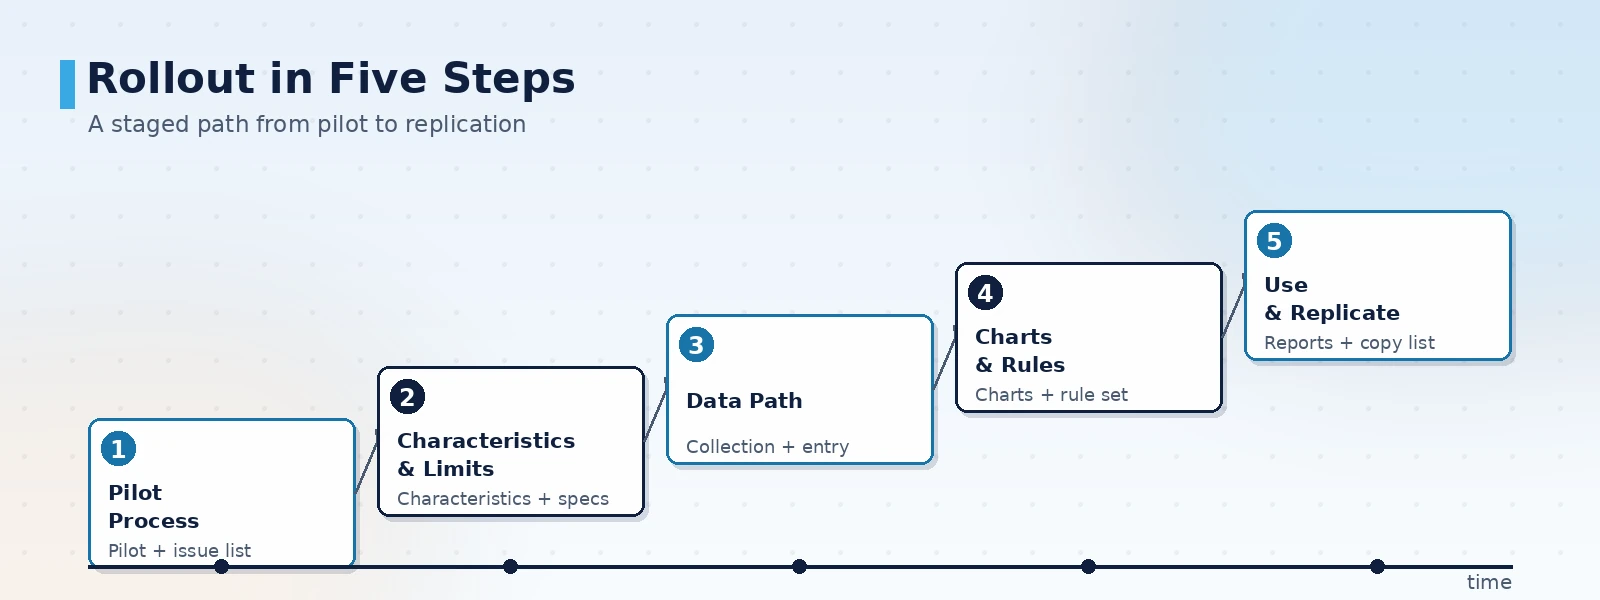
لا يُستحسن تعميم SPC على المصنع كله دفعة واحدة. ابدأ بعملية حرجة واحدة، وشغّل قائمة الخصائص وقواعد التنبيه وقالب التقارير، ثم انسخها إلى العملية التالية لتقليل كلفة إعادة العمل.
- اختر عملية تجريبية: اختر عملية حرجة ذات تأثير كبير على جودة المنتج النهائي وتتوفر فيها بيانات القياس، وحدِّد الأسئلة المطلوب الإجابة عنها
- حدِّد الخصائص والمواصفات: مع فرق العملية والجودة، اسرد الخصائص الرئيسية وحدود المواصفة وتواتر المعاينة
- ابنِ مسار البيانات: حدِّد طريقة القياس لكل خاصية، وأكمل مدخل الإدخال اليدوي
- اضبط المخططات والقواعد: اختر المخطط حسب نوع البيانات، وحدِّد مجموعة قواعد التنبيه والمسؤولين عن الاستجابة
- استخدم التقارير وانسخ: أصدر أولاً تقارير مخطط التحكم والقدرة، واجعل اجتماع الجودة للوردية يستخدمها فعلاً، ثم وسّع حسب الاستنتاج
نقاط اختيار الموقع والقبول عند التشغيل
محور القبول ليس جمال الرسوم، بل مطابقة الأرقام والإنذارات للموقع. تحقق من البنود التالية بنداً بنداً قبل التشغيل لتفادي نظام لا ينظر إليه أحد.
- الخصائص والمواصفات قابلة للتتبع: لكل خاصية مواصفة موثقة وتواتر معاينة ومصدر بيانات
- دقة الجمع: قُورنت القيم المجموعة آلياً بإعادة الفحص اليدوي، والانحراف ضمن نطاق مقبول
- القواعد قابلة للتفسير: لكل قاعدة تنبيه معنى وإجراء استجابة واضحان تفهمهما الوردية
- تحليل القدرة صحيح: تأكيد السيطرة قبل حساب القدرة، والمواصفة أحادية الجانب تستخدم المؤشر المناسب
- السجلات قابلة للبحث: يمكن استرجاع الإنذارات وسجلات المعالجة حسب العملية والخاصية والوقت كأساس للتحسين
تعمل ORPAON في مجال البرمجيات الصناعية وأنظمة الأتمتة منذ عام 2009، ولديها خبرة مشروعات في جمع بيانات الموقع وضبط الجودة وتمثيل الإنتاج بصرياً. يشمل نطاق التسليم جمع بيانات القياس وتحليل بيانات الجودة وأنظمة التحكم الإحصائي بالعملية، وتقدّم تصميم الحلول وتطوير الأنظمة لعمليات التشغيل الميكانيكي والحقن والصب والتجميع والتجميع الإلكتروني، مع مهندسين للتواصل المباشر.
الخاتمة
تكمن الصعوبة الحقيقية في نظام SPC لا في مخطط التحكم نفسه، بل في موثوقية بيانات القياس وتعريفات قواعد التنبيه. الترتيب الموصى به هو البدء بعملية حرجة واحدة: تحديد قائمة الخصائص والمواصفات بوضوح، وبناء مسار الجمع، وضبط المخططات والقواعد، ثم استخدام تقارير مخطط التحكم والقدرة لقيادة اجتماع الجودة للوردية، ونسخها إلى العملية التالية بعد ثبوت الفاعلية. عند الاختيار تحقق من خمس نقاط: قابلية تتبع الخصائص، ودقة الجمع، وقابلية تفسير القواعد، وصحة تحليل القدرة، وقابلية البحث في السجلات، لتفادي عدم الثقة في الإنذارات بعد التشغيل. تقدّم ORPAON تصميم الحلول وتطوير أنظمة جمع بيانات القياس وتحليل بيانات الجودة والتحكم الإحصائي بالعملية لعمليات التشغيل الميكانيكي والحقن والصب والتجميع الإلكتروني، وتدعم التكامل مع MES ومعدات الفحص، مع مهندسين للتواصل المباشر.
ناقش معنا حل SPC للتحكم بالعملية
أخبرنا بعملياتك الحرجة وطرق القياس وممارسة ضبط الجودة الحالية، ويمكننا اقتراح طريقة الجمع وتصميم مخطط التحكم وقواعد التنبيه وتوصيات تحليل القدرة وفق ظروف الموقع، مع مهندسين للتواصل المباشر.
احجز مناقشة الحل
أخبرنا بعملياتك الحرجة وطرق القياس وممارسة ضبط الجودة الحالية، ويمكننا اقتراح طريقة الجمع وتصميم مخطط التحكم وقواعد التنبيه وتوصيات تحليل القدرة وفق ظروف الموقع، مع مهندسين للتواصل المباشر.
تواصل معنا