نظام مراقبة كفاءة المعدات OEE
يجيب نظام مراقبة كفاءة المعدات OEE على ثلاثة أسئلة: كم كان ينبغي أن تعمل الآلة، وكم عملت فعلياً، وهل كان كل ما أنتج في تلك الفترة مطابقاً. يسجل النظام حالة الآلة وأسباب التوقف وبيانات الإنتاج والجودة وفق معيار واحد متفق عليه، ويحسب الجاهزية والأداء والجودة، ثم يقسّم هذه الأرقام حسب الآلة والوردية ونوع الخسارة. يشرح المقال مسارات جمع حالة الآلة، وقواعد إسناد أوقات التوقف والخسائر، وجودة البيانات ومواءمة الوقت، وحساب العوامل الثلاثة، وعروض التحليل الشائعة، وخطة التطبيق على مراحل، والنقاط الواجب فحصها عند اختيار خط تجريبي وعند تسليم النظام.
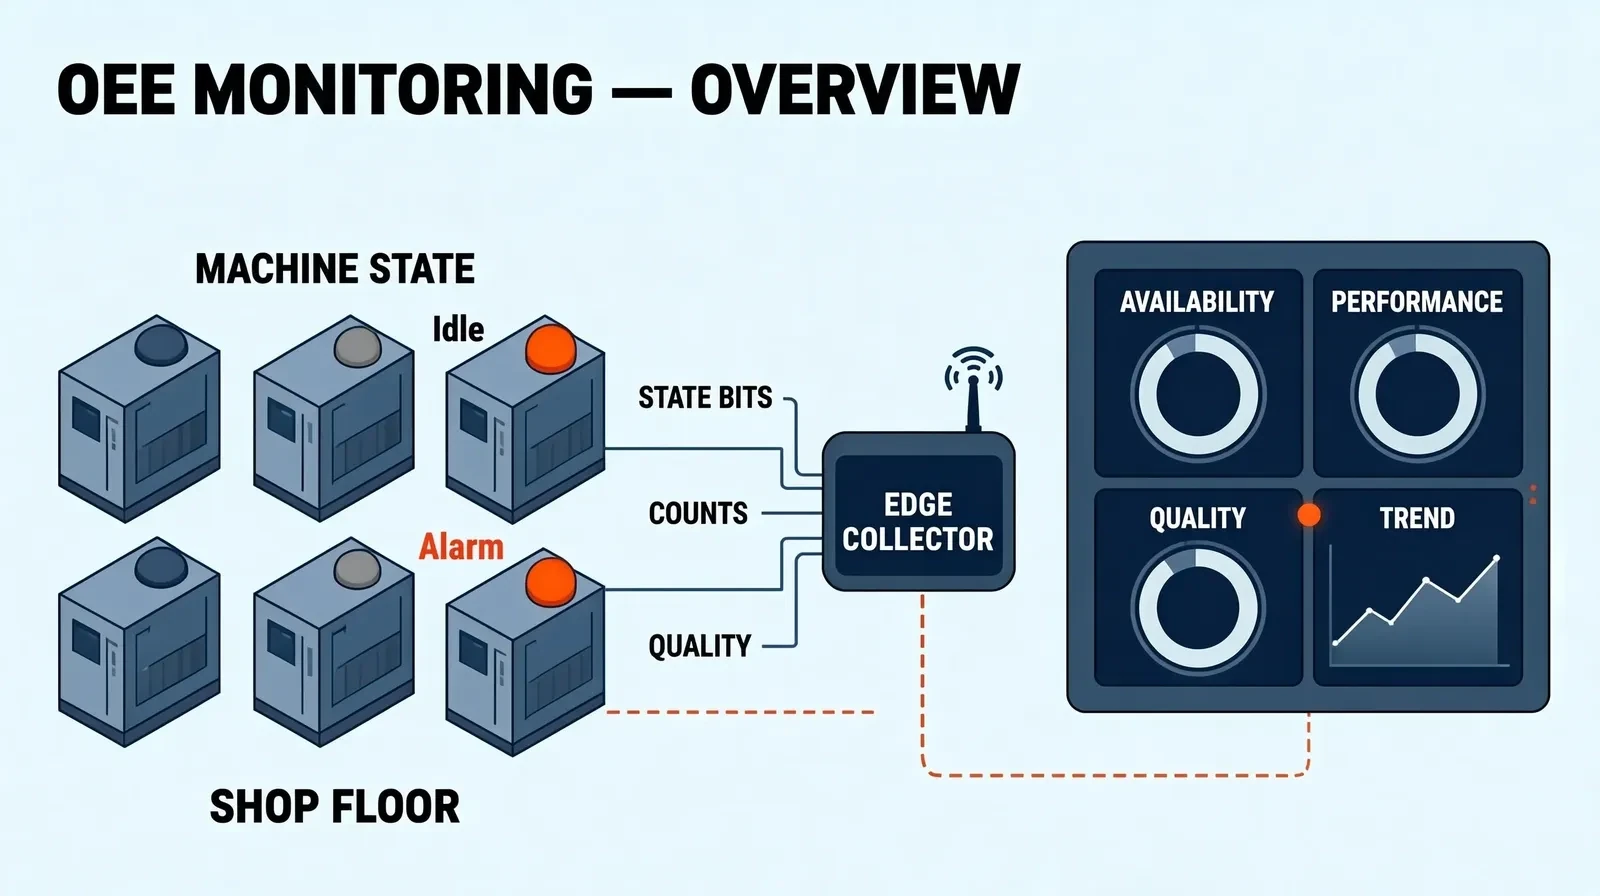
الأسئلة الثلاثة التي يجب أن يجيب عنها OEE
قيمة OEE ليست في نسبة نهائية واحدة، بل في تحويل سؤال «أين تفقد المعدات الوقت بالضبط» إلى سجل يمكن تتبعه بنداً بنداً. حدّد الأسئلة التي يجب أن يجيب عنها النظام قبل بنائه، حتى يكون لكل حقل سبب لوجوده.
- كم من زمن الإنتاج المخطط يُستخدم فعلاً في الإنتاج
- أين توقفت الآلة فعلاً: عطل أم تغيير صنف أم نقص مواد أم انتظار
- هل انخفضت السرعة أثناء عمل الآلة، وهل تُسجَّل التوقفات القصيرة والحركة دون حمل
- كم قطعة أُنتجت تحتاج إعادة عمل أو إتلافاً، وعلى أي آلة وأي وردية
- هل يمكن تفكيك هذه الأسئلة حسب الآلة والوردية والمنتج في الوقت نفسه
الخطأ الشائع هو شراء برنامج لوحة مؤشرات أولاً ثم السؤال من أين تأتي البيانات. الترتيب الأكثر أماناً هو العكس: الاتفاق على التعريفات أولاً، ثم الجمع، وأخيراً لوحة المؤشرات.
من أين تأتي حالة الآلة: طبقات الجمع
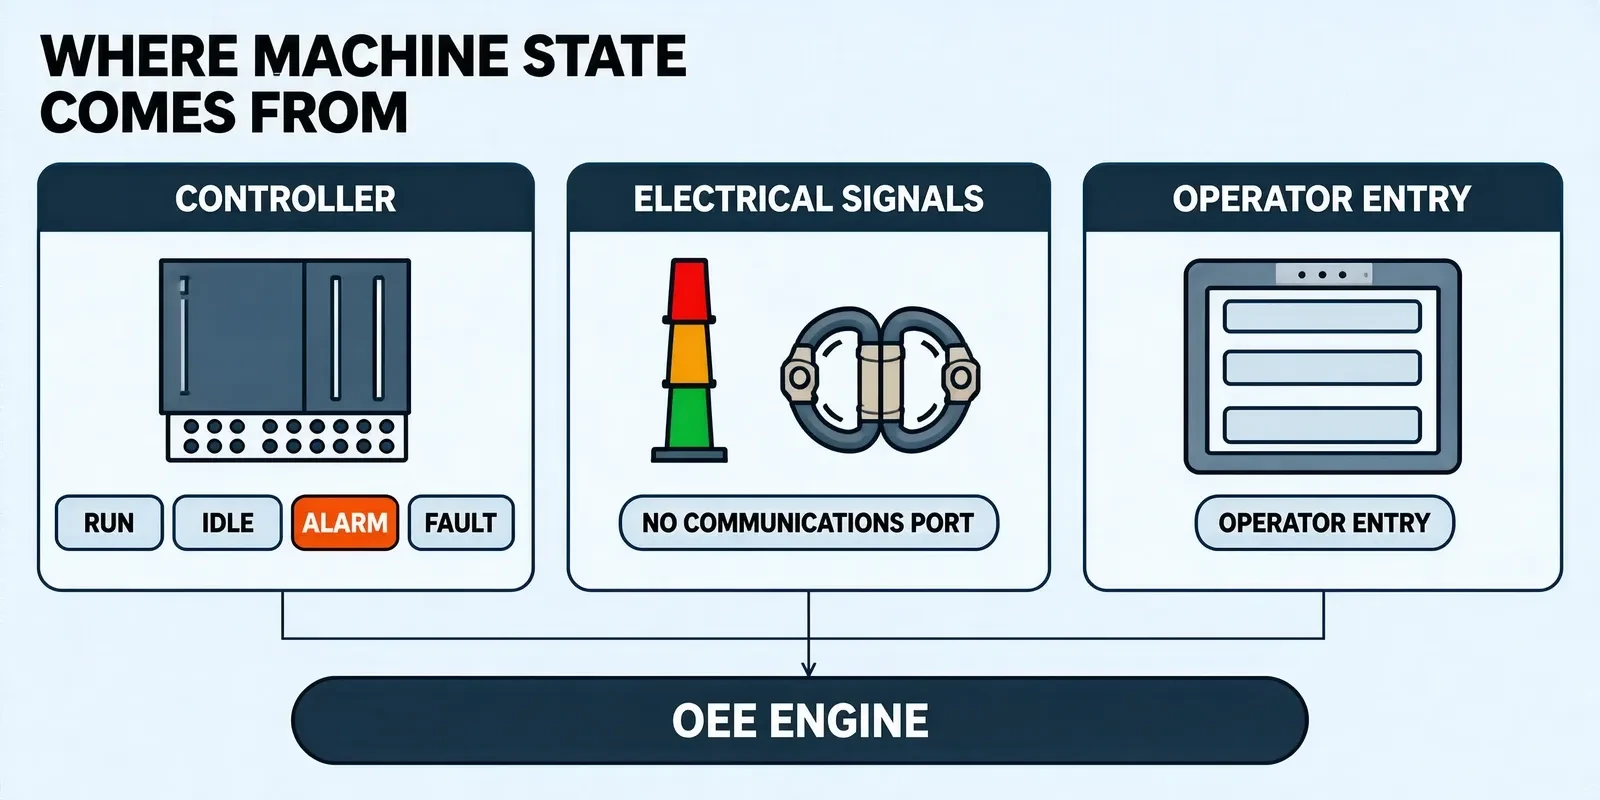
يعتمد OEE على سجل لكيفية تغيّر حالة الآلة بمرور الوقت. تختلف ظروف أرض المصنع كثيراً، وما تستطيع الآلة تقديمه من إشارات يحدّد دقة هذا السجل. عملياً تُدمج عدة طرق جمع: الجمع التلقائي يغطي الآلات الرئيسية، والإدخال اليدوي يغطي الفترات التي لا توجد فيها إشارة.
- إشارات المتحكم: قراءة بتات الحالة تشغيل وانتظار وإنذار وعطل من وحدة PLC أو متحكم الآلة؛ تعتمد الدقة على النقاط التي تتيحها الآلة
- الإشارات الكهربائية: استخدام محولات التيار وشارات الإشارة الضوئية وملامسات المرحل لتحديد ما إذا كانت الآلة تعمل، وتناسب الآلات القديمة بلا منفذ اتصال
- العد والدورة: حساب الكمية والسرعة الفعليتين من عدّاد الإنتاج أو إشارة الدورة، ويُستخدمان في الأداء
- معاملات العملية: سرعة المغزل والضغط والحرارة تساعد في تأكيد أن الآلة في حالة تصنيع فعّالة
- بيانات الجودة: الربط بمحطات الفحص أو أنظمة الرؤية الآلية أو سجلات إعادة العمل للحصول على كميات المطابق والمعيب
- الإدخال اليدوي: في تغيير الصنف والانتظار والتشغيل التجريبي بلا إشارة تلقائية، يختار الفريق رمز السبب على طرفية كخيار احتياطي
إسناد أوقات التوقف والخسائر: الاتفاق على التعريفات أولاً
يبدو جدول أوقات التوقف مجرد طريقة لتقسيم الوقت، لكنه في الحقيقة يحدّد ما إذا كانت أرقام OEE هذه قابلة للاستخدام في التحسين. العشرون دقيقة نفسها، إن حُسبت عطلاً أم تغيير صنف، تتطلب إجراءات تحسين مختلفة تماماً. قبل البدء، اتفق على التصنيف مع فرق العملية والمعدات والإنتاج، واكتبه كجدول رموز أسباب قابل للصيانة.
| فئة الخسارة | طريقة حساب الوقت الشائعة | نقطة الإسناد |
|---|---|---|
| أعطال المعدات | بداية الإنذار ونهايته | التمييز بين العطل المفاجئ والتوقفات الصغيرة المزمنة التي كثيراً ما تُهمل |
| تغيير الصنف والضبط | بداية تبديل أمر العمل ونهايته | المواءمة مع نظام أوامر العمل لتجنب الحساب المزدوج مع الانتظار |
| التوقفات القصيرة والحركة دون حمل | أحداث بعتبة أو عدّ يدوي | تحديد مسبق لكم من الوقت يُعد توقفاً واحداً ومتى يبدأ الاحتساب |
| خسارة السرعة | مقارنة الدورة الفعلية بالدورة القياسية | يجب أن تذكر الدورة القياسية مصدرها وإصدارها |
| المعيب وإعادة العمل | نتائج الفحص وسجلات إعادة العمل | يجب أن يتوافق تعريفا المطابق والتالف مع قسم الجودة |
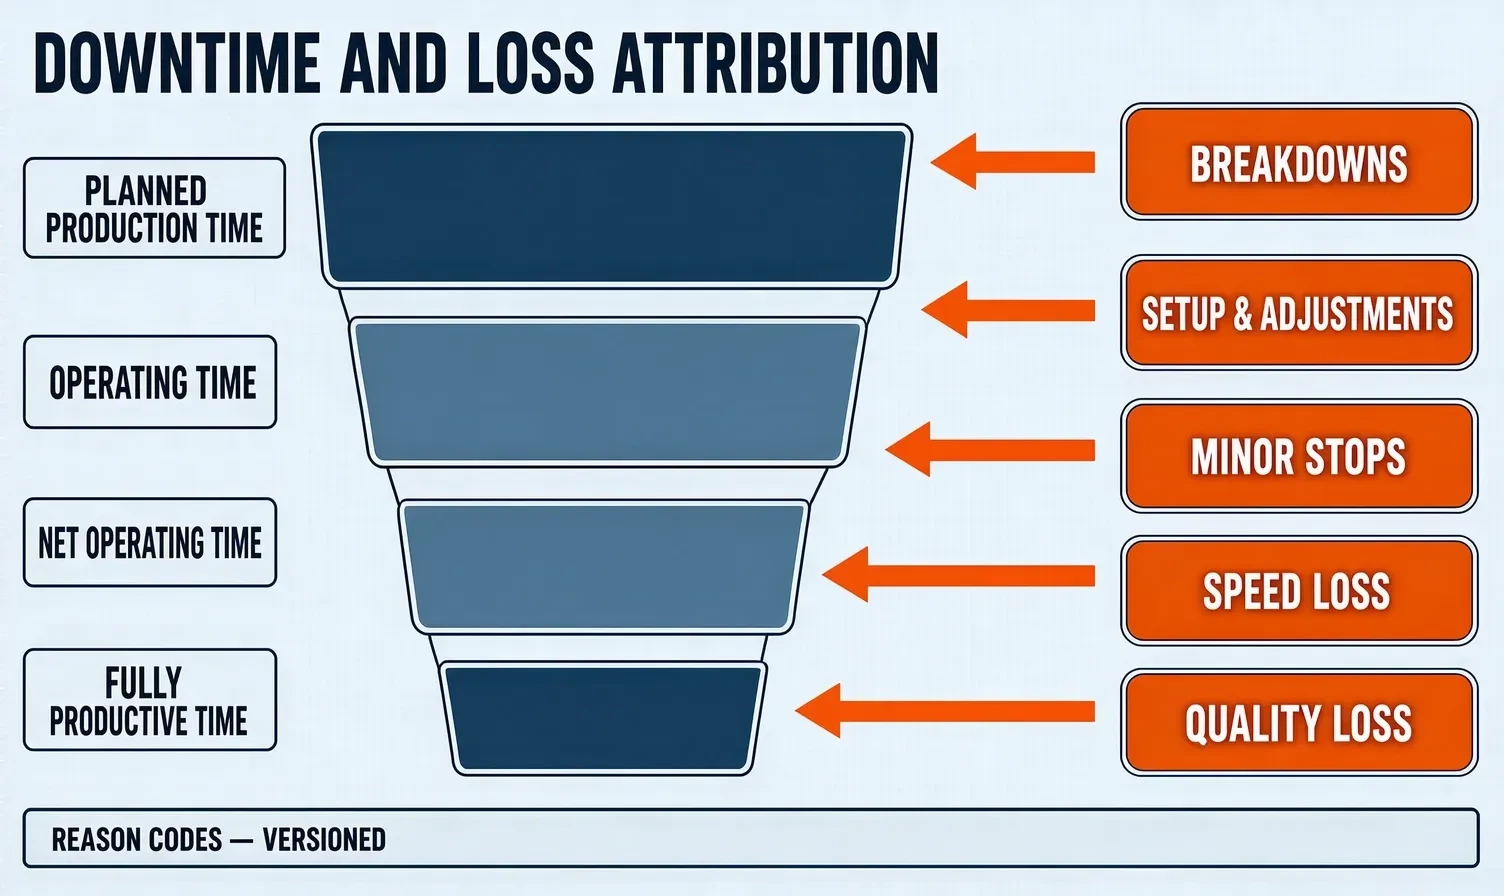
بعد الاتفاق يجب إدارة إصدارات التعريفات. تغيير جدول رموز الأسباب يؤثر في قابلية مقارنة البيانات التاريخية، لذا تُسجَّل التغييرات ويُعرض وقت الانتقال في التقارير.
جودة البيانات ومواءمة الوقت
أكثر ما يُشكَّك فيه في تقرير OEE ليس المعادلة بل البيانات نفسها. اختلاف الساعات بين الآلات وفقدان النقاط عند انقطاع الشبكة واهتزاز بتات الحالة كلها تجعل مدة التوقف منحرفة. هذه مسائل هندسية ويمكن معالجتها بنداً بنداً في التصميم.
- مزامنة الساعة: تستخدم أجهزة الجمع والخادم مصدر وقت واحداً، حتى لا يقع الحدث نفسه في ثوانٍ مختلفة بين أنظمة مختلفة
- التخزين المؤقت عند الانقطاع: عند انقطاع الشبكة يكتب جهاز الطرف أولاً على القرص ثم يرسل بعد العودة، فلا تظهر فراغات في البيانات
- إزالة اهتزاز الحالة: ترشيح بتات الحالة بمدة دنيا، حتى لا يُسجَّل الاهتزاز اللحظي كعدة توقفات
- التحقق المتقاطع: تتحقق كميات الإنتاج وإشارات الدورة وزمن التشغيل بعضها من بعض، وينبغي وسم البيانات المتناقضة بوضوح
- تتبع التعديلات: يسجّل الإدخال اليدوي والتصحيحات المشغل والوقت والسبب، ليبقى التدقيق ممكناً
كيف تُحسب عوامل OEE الثلاثة
تقسم الطريقة القياسية OEE إلى ثلاثة عوامل مضروبة، وميزتها أنها تتيح تحديد موقع المشكلة في أي عامل على حدة بدل القول العام إن الكفاءة منخفضة.
- الجاهزية: زمن التشغيل الفعلي مقسوماً على زمن الإنتاج المخطط، وتعكس خسارة التوقفات
- الأداء: الإنتاج الفعلي مقسوماً على الإنتاج النظري لزمن التشغيل، ويعكس خسارة السرعة
- الجودة: الكمية المطابقة مقسومة على إجمالي الإنتاج، وتعكس خسارة الجودة
- حاصل ضرب العوامل الثلاثة: يعطي قيمة OEE، وأي عامل منخفض يستحق البحث على حدة
حدّد قبل الحساب كيفية تعريف زمن الإنتاج المخطط. إدراج الصيانة المخططة واجتماع بداية الوردية والتوقف المخطط للخط أو عدمه يغيّر المقام تغييراً كبيراً، لذا تتطلب المقارنة بين الأقسام التعريف نفسه.
من البيانات إلى التحسين: عروض التحليل الشائعة
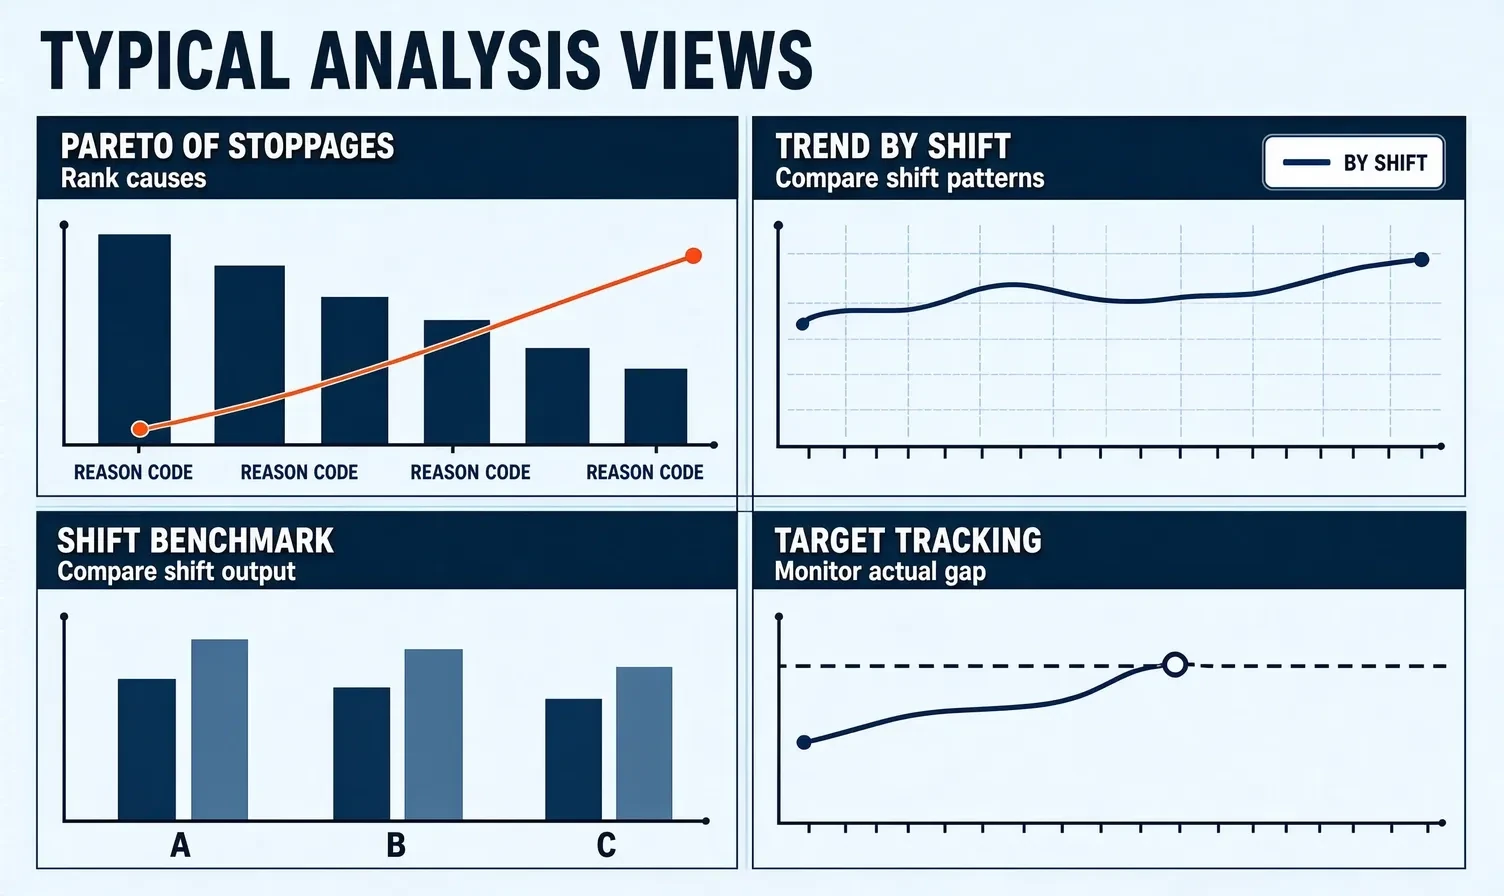
جمع البيانات مجرد بداية. يبدأ النظام فعلاً بالعمل عندما تستخدمه ورشة الإنتاج لمناقشة المشكلات. العروض قليلة، لكن كل عرض يجب أن يشير مباشرة إلى إجراء تحسين واحد.
- باريتو التوقفات: ترتيب التوقفات في فترة حسب رمز السبب وصولاً إلى أهم العوامل
- منحنيات الاتجاه: متابعة OEE وكل عامل يومياً أو أسبوعياً للحكم على استمرار التحسين
- مقارنة الورديات والفرق: وضع بيانات الآلة نفسها لورديات مختلفة جنباً إلى جنب لكشف مشكلات التشغيل والتسليم
- متابعة الهدف: إظهار الهدف والفعلي على الشاشة نفسها ليكون الفارق واضحاً
- التعمق إلى الآلة والخط: النزول من رقم القسم إلى آلة محددة لتحديد الأصل المسبب للمشكلة
- المقارنة قبل وبعد: تسجيل وقت تطبيق الإجراء والتحقق من الأثر ببيانات الجانبين
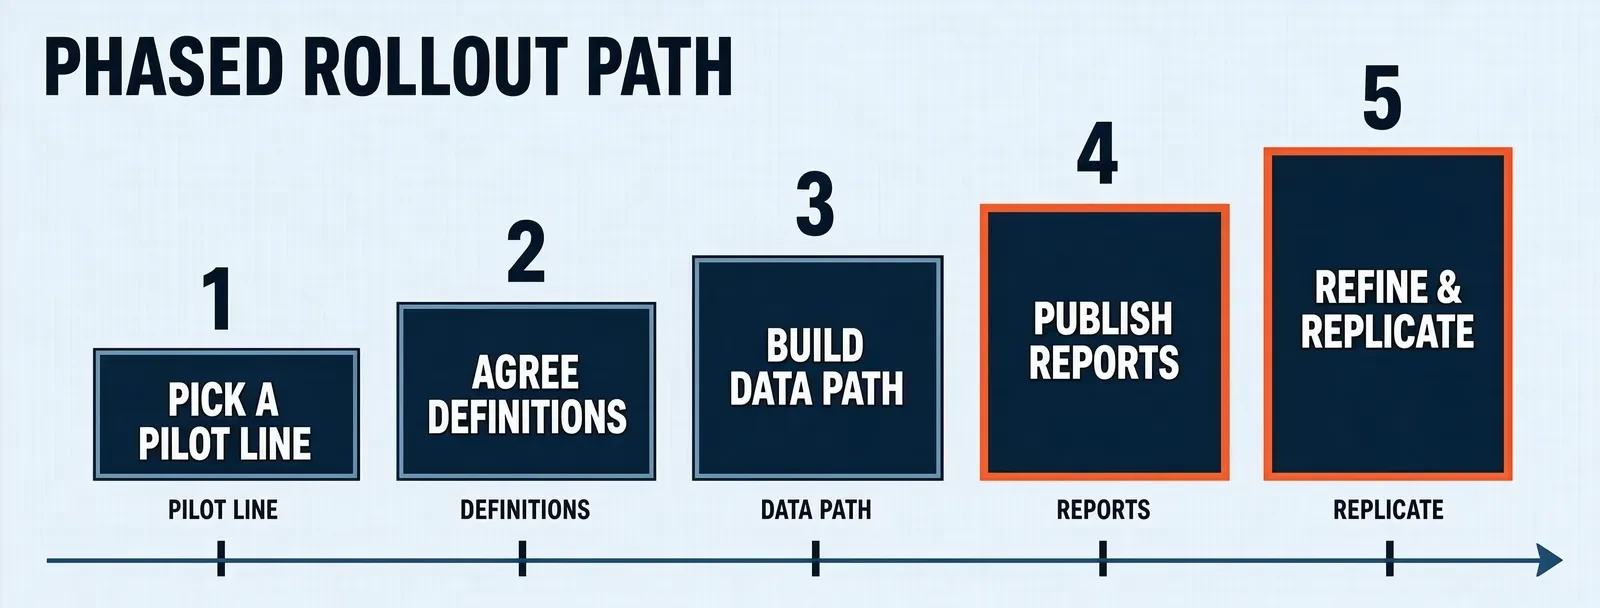
خطة التطبيق على مراحل
يُستحسن ألا يُطبَّق OEE على المصنع كله مرة واحدة. ابدأ بخط واحد، وأوصِل التعريفات وطرق الجمع وقوالب التقارير إلى حالة عمل، ثم انسخ إلى الخط التالي؛ بذلك تكون تكلفة إعادة العمل أقل ما يمكن.
- اختر خطاً تجريبياً: اختر خطاً تتذبذب حالة آلاته بوضوح وله حاجة ملحّة إلى التحسين، وحدّد الأسئلة التي يجب أن يجيب عنها
- اتفق على التعريفات ورموز الأسباب: مع العملية والمعدات والإنتاج، ثبّت تصنيف الوقت وجدول رموز الأسباب ومصدر الدورة القياسية
- ابنِ مسار البيانات: حدّد كيف تُجمع حالة كل آلة وإنتاجها وأضف نقاط الإدخال اليدوي
- أصدر التقارير واستخدمها: ابدأ بباريتو التوقفات ومقارنة الورديات ليكون استخدام اجتماع الورشة فعلياً
- عدّل وانسخ: اضبط التعريفات والقوالب وفق نتائج التجربة ثم وسّع إلى الخط أو القسم التالي
نقاط الفحص عند اختيار الموقع والتسليم
جوهر التسليم ليس جمال لوحة المؤشرات بل مطابقة الأرقام لأرض المصنع. افحص النقاط التالية بنداً بنداً قبل البدء لتجنب نظام لا يستخدمه أحد بعد التشغيل.
- تعريفات قابلة للتتبع: تصنيف الوقت ورموز الأسباب والدورة القياسية لها تعريفات مكتوبة مع ذكر المصدر والإصدار
- دقة الجمع: تمت مقارنة الحالة المجموعة تلقائياً مع التوقفات الفعلية في الموقع والانحراف في نطاق مقبول
- إدخال يدوي قابل للاستخدام: نقطة الإدخال في المحطة مريحة بما يكفي ليملأها الفريق
- مواءمة الوقت والتخزين المؤقت: لانقطاع الشبكة وإعادة التشغيل وانحراف الساعة طريقة معالجة واضحة
- فائدة التقارير: تقرير واحد على الأقل يمكن استخدامه مباشرة في اجتماع الورشة، لا مجرد عرض نسبة
الحدود مع MES وإدارة الطاقة
نادراً ما يوجد OEE وحده. يتقاسم العمل مع MES وإدارة الطاقة، والاتفاق على الحدود يمنع البناء المزدوج.
- مع MES: يدير MES أوامر العمل والمواد وتنفيذ الإنتاج، ويأخذ OEE سياق أمر العمل والمنتج من MES بدل صيانته مجدداً
- مع الصيانة: ترتبط أسباب التوقف بأوامر عمل الصيانة، فيمكن للتوقف بسبب عطل أن ينشئ طلب إصلاح مباشرة
- مع إدارة الطاقة: ينظر OEE إلى استخدام زمن المعدة، وتنظر إدارة الطاقة إلى الطاقة لكل وحدة منتج؛ ويشتركان في بيانات الإنتاج وزمن التشغيل نفسها
- مصدر واحد: لا تحسب زمن تشغيل الآلة نفسها بشكل منفصل في عدة أنظمة؛ اختر مكاناً واحداً كمصدر موثوق
منذ عام 2009، تطور Shanghai Chengxuan Intelligent برمجيات صناعية وأنظمة أتمتة، ولديها خبرة مشاريع في جمع بيانات أرض المصنع وتصور الإنتاج وإدارة الكفاءة. يشمل نطاق التسليم جمع بيانات المعدات ولوحات الإنتاج وأنظمة إحصاء الكفاءة، مع تصميم الحلول وتطوير الأنظمة لعمليات التشغيل الآلي والحقن والتشكيل والتركيب النهائي والتعبئة، والمهندسون متاحون للتواصل المباشر.
الخلاصة
الجزء الصعب في نظام OEE ليس المعادلة بل التعريفات وجودة البيانات. الترتيب العملي أن تبدأ من خط واحد تتذبذب حالة آلاته بوضوح، والاتفاق أولاً على تصنيف الوقت ورموز الأسباب، ثم بناء مسار البيانات واستكمال الإدخال اليدوي، وأخيراً إدخال باريتو التوقفات ومقارنة الورديات إلى اجتماع الورشة. وبعد تأكيد الأثر يُنسخ إلى الخط التالي. عند اختيار النظام، افحص خمسة أمور بالأساس: تعريفات قابلة للتتبع، ودقة الجمع، وإدخال يدوي قابل للاستخدام، ومواءمة الوقت والتخزين المؤقت، وفائدة التقارير، حتى تكون الأرقام موثوقة بعد التشغيل. تقدم Shanghai Chengxuan Intelligent تصميم الحلول وتطوير أنظمة جمع بيانات المعدات وتصور الإنتاج وإحصاء الكفاءة لعمليات التشغيل الآلي والحقن والتشكيل والتركيب النهائي، مع دعم الربط مع MES وأنظمة الفحص، والمهندسون متاحون للتواصل المباشر.
ناقش خطة كفاءة OEE
أخبرنا بعدد الخطوط وأنواع الآلات وطريقة حساب الكفاءة الحالية، ويمكننا اقتراح طريقة جمع الحالة وقواعد إسناد التوقفات وتصميم التقارير وفق ظروف الموقع. المهندسون متاحون للتواصل المباشر.
تواصل معنا