مراقبة ماكينات CNC: الإشارات ومسارات الربط وأساس OEE
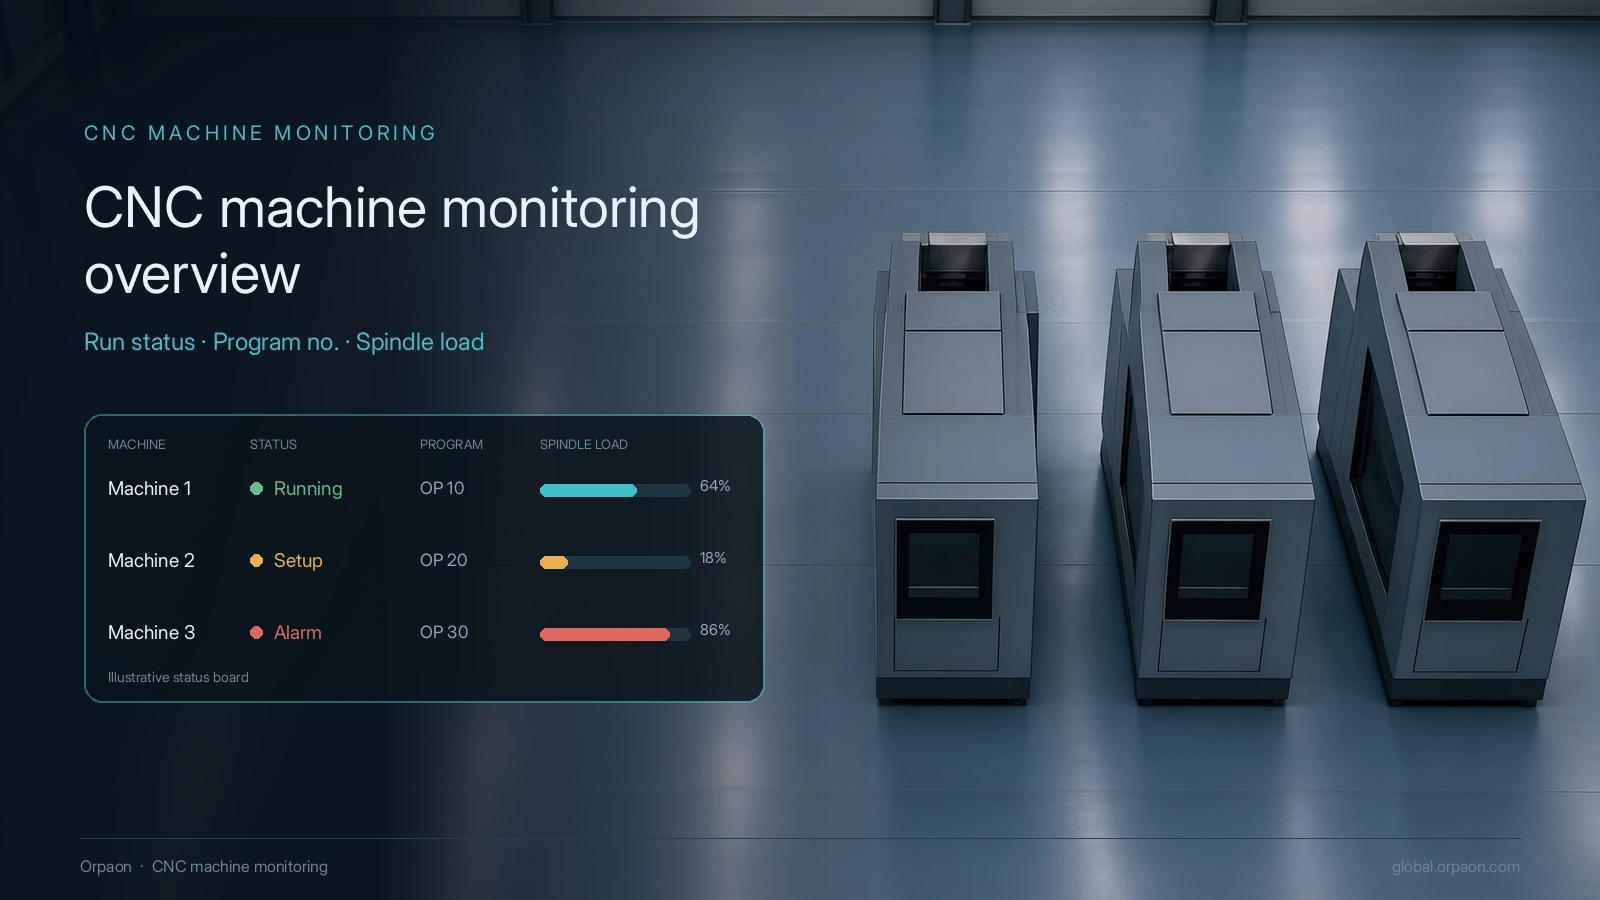
يجمع نظام مراقبة ماكينات CNC من وحدة التحكم نفسها حالة التشغيل ورقم البرنامج وحمل المغزل وأكواد الإنذار، ويضيف عمر الأداة وعدد القطع، ثم يحوّل ذلك إلى أساس قابل للمقارنة للاستغلال وOEE. السؤال المطلوب الإجابة عنه ليس هل الماكينة تعمل، بل لماذا توقفت 97 دقيقة خلال الساعات الثماني الماضية وإلى أي سبب يعود هذا الوقت. مسار الربط والتعريفات تُثبَّت قبل اختيار المنصة.
ابدأ بتحديد الإشارات
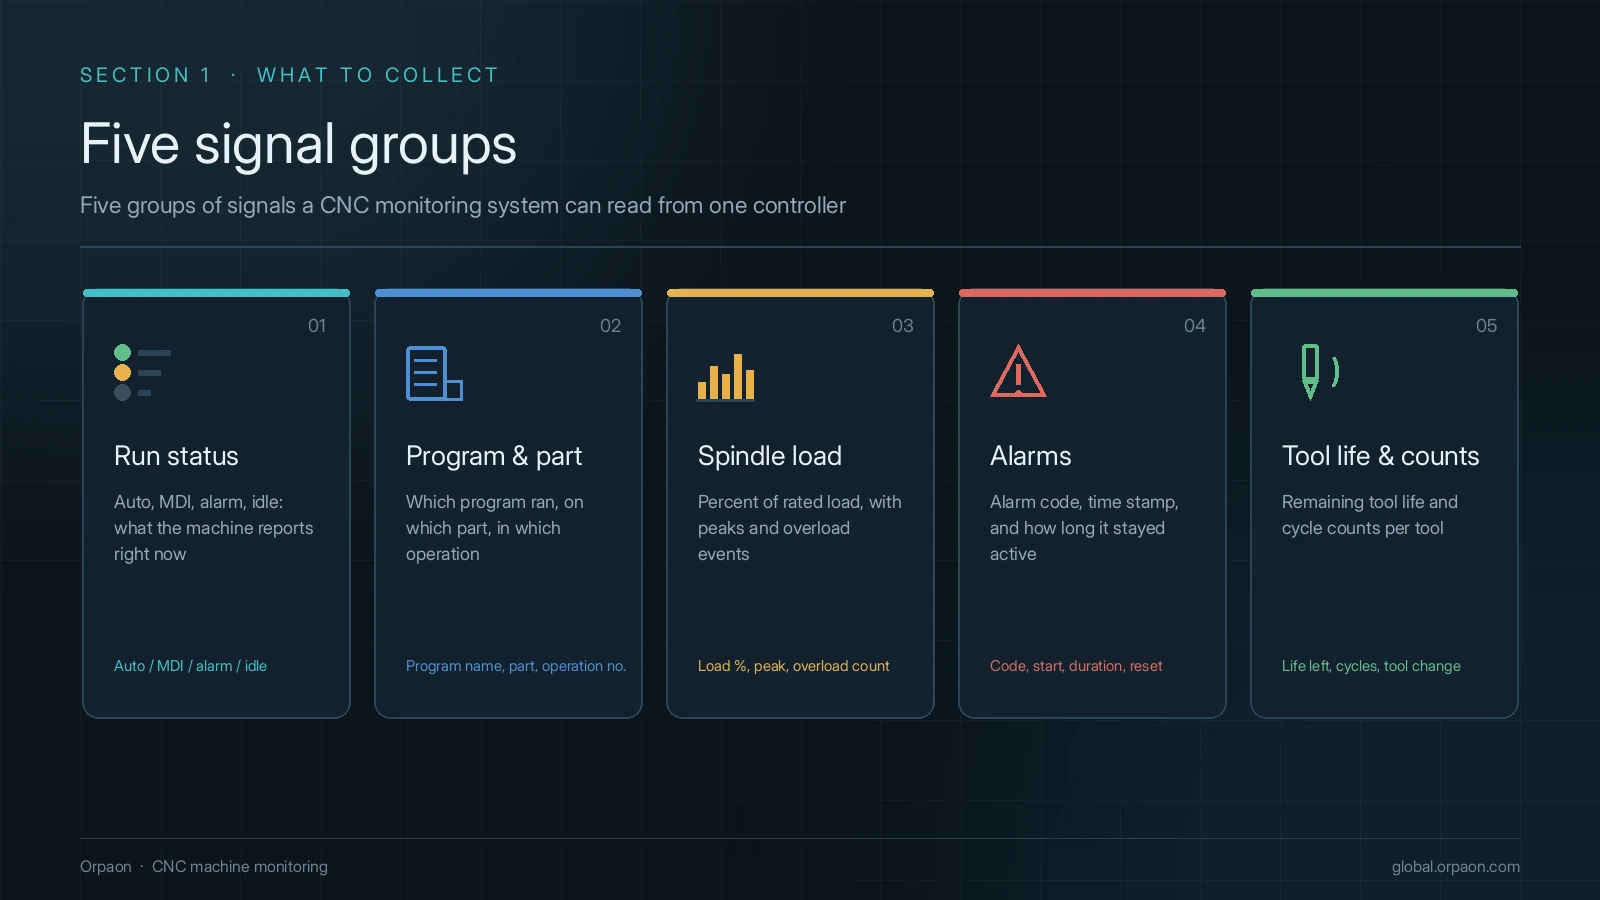
الخطوة الأولى في ربط الماكينات ليست اختيار منصة، بل تثبيت قائمة الإشارات. توفر وحدة تحكم مركز التشغيل مئات الحقول، لكن التحليل اللاحق يعتمد على خمس مجموعات: هل الماكينة تقطع، وماذا تقطع، وبأي حمل، وأين وقع الإنذار، وكم بقي من عمر الأداة. عند تثبيت هذه الخمس تبقى البيانات صالحة حتى لو تغيرت المنصة لاحقاً.
- حالة التشغيل ووضع العمل: تلقائي، إيقاف مؤقت، توقف، إنذار، تهيئة، وهي أساس تقسيم الوقت
- رقم البرنامج النشط ورقم القطعة: لربط السجل ببرنامج ودفعة محددين
- حمل المغزل ومعامل تغذية وسرعة الدوران: لتمييز الدوران الفارغ والقطع الخفيف والحمل غير الطبيعي
- رقم الإنذار ونصه: لتصنيف الأسباب الميكانيكية والكهربائية والبرمجية والتشغيلية
- عمر الأداة وعدد تغييراتها وعدد القطع: لدعم إدارة الأدوات وحساب زمن الدورة
اختر واحداً من ثلاثة مسارات للربط
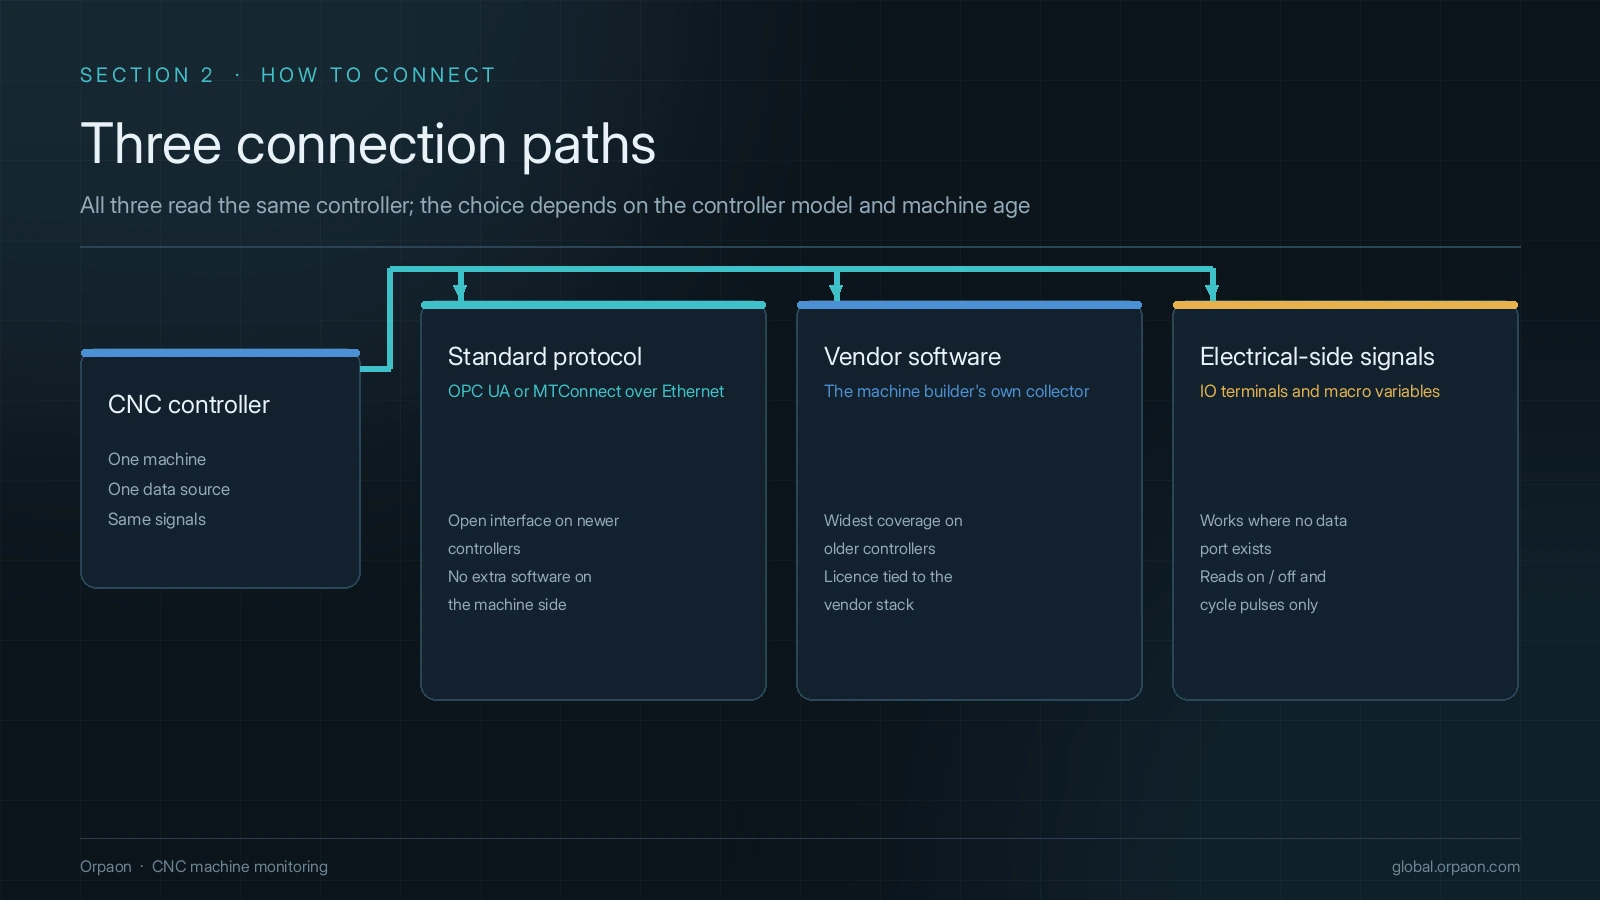
داخل الخط نفسه تكون وحدات التحكم من أجيال مختلفة. يعتمد مسار الربط على درجة انفتاح وحدة التحكم لا على ما يرغب البرنامج في قراءته. ثلاث طبقات تكفي معظم المصانع: بروتوكول قياسي عند إمكانية القراءة المباشرة، وبرنامج جمع بيانات رسمي عندما لا تقرأ البيانات إلا أداة الشركة المصنعة، وإشارات من الجانب الكهربائي عند غياب الاثنين.
| مسار الربط | متى يناسب | ما يوفره مالك الماكينة |
|---|---|---|
| واجهات قياسية مثل OPC UA أو MTConnect | وحدة التحكم بها إيثرنت وبروتوكول مفتوح | وثائق البروتوكول وخطة عناوين IP والمنافذ وصلاحيات الوصول |
| برنامج جمع البيانات أو حزمة التطوير من الشركة المصنعة | تتوفر خدمة بيانات رسمية | ترخيص وقائمة الحقول المتاحة وتوافق الإصدارات |
| إشارات الجانب الكهربائي ومتغيرات الماكرو | وحدة تحكم قديمة بلا واجهة مفتوحة | المخططات الكهربائية وجدول نقاط الإدخال والإخراج وعناوين الماكرو |
توحيد أساس الاستغلال وOEE
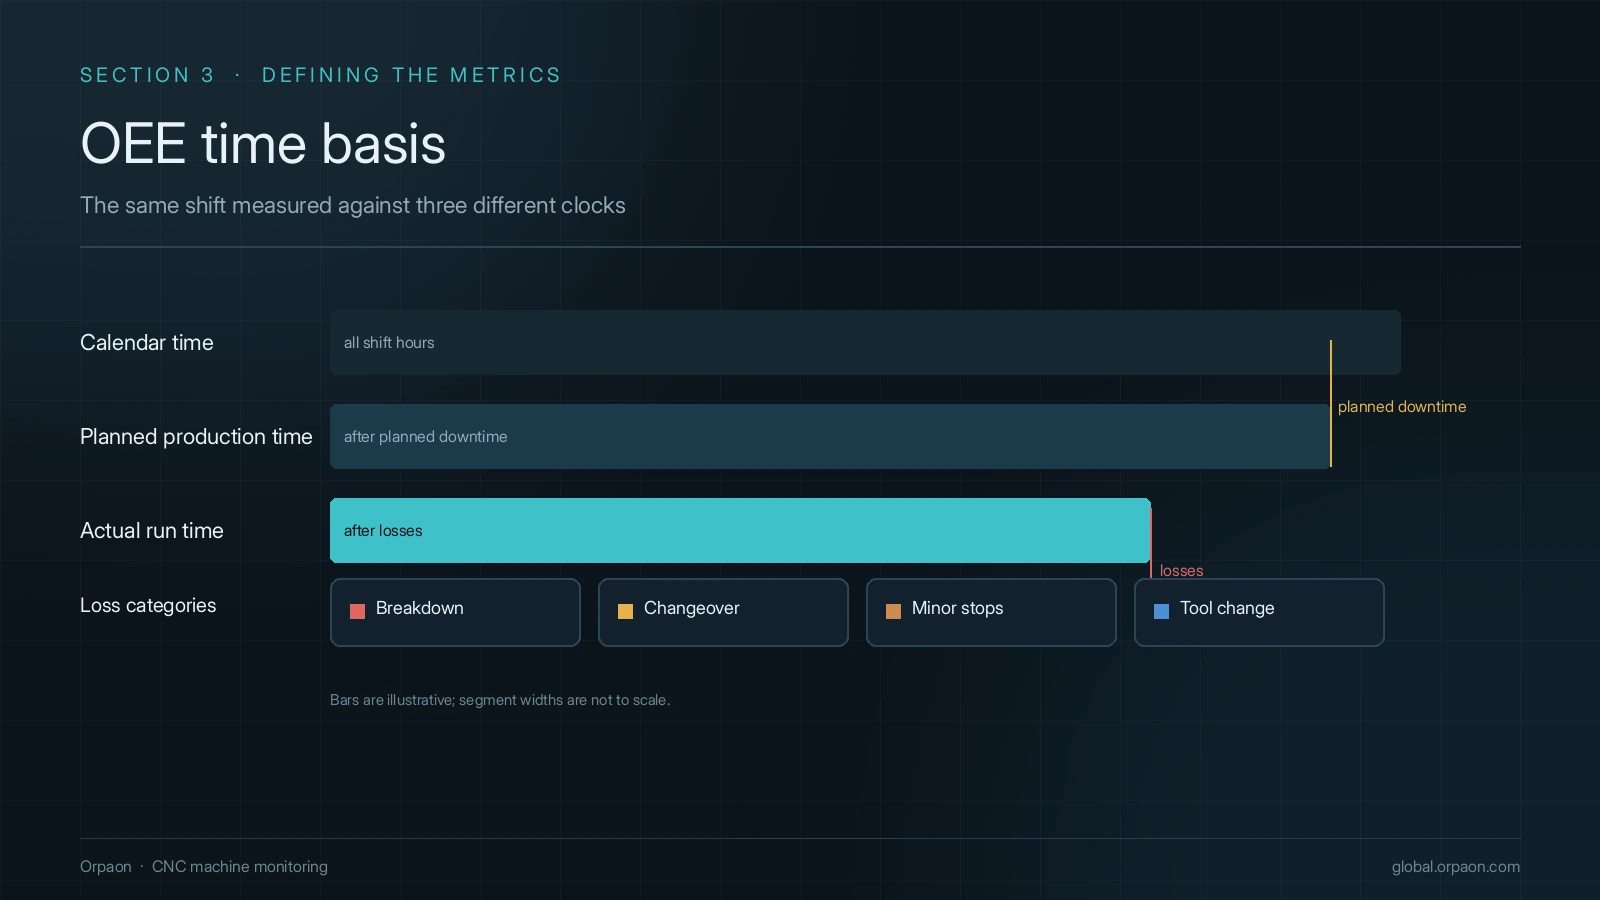
تقرير قسمين بنسبتي استغلال مختلفتين أمر شائع، والسبب غالباً في التعريف لا في الجمع. عرّفت المواصفة ISO 22400-2:2014 عوامل OEE الثلاثة، لكنها لا تحدد ما إذا كان التوقف المخطط فاقداً، ولا موضع زمن التهيئة، ولا ما إذا كان تغيير الأداة توقفاً. على المصنع كتابة هذه القواعد.
تأتي الفواقد الستة الكبرى من منهج TPM الذي نشره ناكاجيما سيشي عام 1988، وتحتاج في ورش التشغيل إلى تعريب بأسماء المكان: العطل، وتغيير الطراز، والدوران الفارغ والتوقفات الصغيرة، وتغيير الأداة، والقطع التجريبي، وإعادة العمل. اتفقوا على التعريفات قبل الأتمتة، وإلا فإن البيانات الدقيقة تنقل الجدل إلى الشاشة فقط.
- وحّد الطوابع الزمنية على ساعة وحدة التحكم وزامنها دورياً، ولا تقسم الورديات بوقت البوابة
- اكتب قواعد ثابتة للحالة: أي أرقام إنذار تُعد عطلاً، وأيها انتظار مواد، وأيها تهيئة
- يؤكد رئيس الوردية ربط الفواقد مرة واحدة ثم يُراجع شهرياً حتى لا يقع السبب نفسه في فئتين
بوابات القبول قبل التشغيل
تفشل مشاريع المراقبة في ورش التشغيل لا لأن البيانات لا تُجمع، بل لأن أحداً لا يثق بما جُمع. أربعة فحوص عند القبول أنفع من ربط عشر ماكينات إضافية.
- فحص اكتمال بالعينة: اختيار ثلاث ورديات عشوائياً ومقارنة العد اليدوي بعدد النظام ماكينة بماكينة
- مراجعة الحالة: تصدير تفاصيل التوقف ليوم واحد وطلب تأكيد رئيس الوردية لكل سطر
- إعادة تشغيل الإنذار: تتبع رقم الإنذار إلى البرنامج والحمل وسجل المشغل في تلك اللحظة
- انقطاع الشبكة والإرسال اللاحق: فصل كابل البوابة مدة كافية والتأكد من عدم فقدان مقطع وعدم قفز الطابع الزمني
الخلاصة
قيمة مراقبة الماكينات ليست في عدد الشاشات، بل في قدرة البيانات على حسم سؤال محدد: لماذا توقفت هذه الماكينة، ولماذا تجاوز هذا التغيير الوقت، ولماذا أُهلكت هذه الأداة مبكراً. عند تثبيت قائمة الإشارات ومسار الربط والتعريفات وفحوص القبول يصبح النظام مستخدماً فعلاً. أما الصيانة التنبؤية والتنبؤ بعمر الأداة فهي اتجاه قيد التطوير يُنفذ بصيغة تحقق مشترك وليس التزاماً بالتسليم.
طلب تشخيص في الموقع
أحضر قائمة وحدات التحكم الموجودة والمؤشرات التي تريد رؤيتها، ونقترح مسار الربط وقائمة القبول بما يناسب واجهاتك.
تواصل معنا